
Pri vysokotlakovom tlakovom liatí (HPDC) je návrh formy najdôležitejším faktorom úspechu projektu. HPDC si vyžaduje koncepciu návrhu odlišnú od ostatných procesov tlakového liatia.
Rozhodovatelia, ako ste vy, sa možno chcú pred oslovením dodávateľov foriem dozvedieť viac o návrhu foriem HPDC. Tento prehľad prináša potrebné poznatky a rozoberá kľúčové prvky návrhu formy vrátane jej konštrukcie, vtokových a rozvádzacích kanálov a predchádzania chybám.
Základy HPDC Die Design
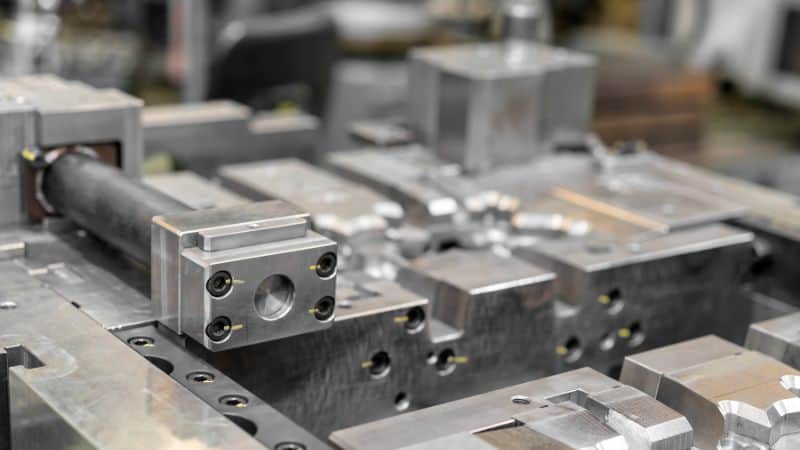
Čo je vysokotlakové tlakové liatie?
Pred podrobným rozborom návrhu je nevyhnutné oboznámiť sa so základmi vysokotlakového tlakového liatia. Pri tejto technológii tvárnenia kovov sa roztavený kov pod vysokým tlakom vstrekuje do kalenej oceľovej formy. Forma, čiže kokila, vytvára presný tvar hotového dielu.
Podrobnosti nájdete aj v našom článku o procese vysokotlakového tlakového liatia.
Kritické ciele návrhu
Forma HPDC je kľúčovou súčasťou stroja na tlakové liatie a jej hlavným cieľom je zabezpečiť opakovateľnú výrobu kvalitných odliatkov. Inžinieri navrhujú deliace roviny, vtokové kanály, vtoky a odvzdušňovacie kanály tak, aby riadili vstup a výstup kovu z dutiny. Veľkú pozornosť venujú rozmerovej presnosti, celistvosti odliatku a životnosti formy.
Tieto dizajnové prvky môžu významne ovplyvniť obchodné operácie s ich výhodami:
Uniformný kovový tok (Balanced Gating):
- Funkcia: rovnomerne naplniť dutinu formy zo všetkých vtokov.
- Výhody: Predvídateľná kvalita a úspora materiálu. To eliminuje slabé miesta, znižuje rýchlosť šrotu a zabezpečuje konzistenciu.
Účinné vetranie:
- Funkcia: umožniť únik zachyteného vzduchu počas plnenia dutiny roztaveným kovom.
- Výhody: predchádza pórovitosti spôsobenej skrytými plynovými alebo vzduchovými bublinami, ktoré výrazne oslabujú diel. Zabezpečuje vysokú integritu dielov a zároveň šetrí náklady na následné spracovanie potrebné na utesnenie pórov.
Kontrolované chladenie (vnútorné kanály):
- Funkcia: Udržiavajte rýchlosť a jednotnosť tuhnutia pod kontrolou.
- Výhody: takýto návrh zvyšuje produkciu a skracuje čas cyklu pri zachovaní opakovateľnej presnosti. Správna regulácia teploty navyše znižuje tepelnú únavu a namáhanie formy, čím predlžuje jej životnosť.
Dostatočné uhly úkosu:
- Funkcia: mierne skosenie zvislých stien formy.
- Výhody: umožňuje čisté vyhodenie dielov, znižuje potrebu manuálnej práce a skracuje odstávky na čistenie a údržbu. To je nevyhnutné pri bezobslužnej výrobe a veľkosériovej automatizácii. Ľahké uvoľnenie zároveň zabraňuje zadrhávaniu a zadieraniu, ktoré môžu poškriabať povrch dielu alebo časom poškodiť drahú dutinu formy.
Vhodná hrúbka steny (pri hliníku zvyčajne 1-3mm): minimalizuje spotrebu materiálu, čím znižuje materiálové náklady aj hmotnosť dielu. Tenšie steny tiež umožňujú rýchlejšie a rovnomernejšie chladenie, skracujú cykly a obmedzujú chyby spôsobené hrubými prierezmi.
Proces návrhu formy HPDC
Fáza 1 – Fundamentálna analýza a plánovanie spolupráce
Celý proces sa začína dôkladnou kontrolou návrhu dielu, špecifikácií materiálu a výrobných cieľov. V tejto základnej fáze sa technický postup správne zosúlaďuje s obchodnými cieľmi klienta. Medzi kľúčové analýzy patria:
- Funkcia dielu & geometria: návrh dielu sa optimalizuje na tlakové liatie pri vyvážení vzhľadu, pevnosti a zlievateľnosti. Osobitnú pozornosť môžu vyžadovať materiály, ako sú zinok, hliník a horčík.
- Objem výroby & zariadenie: architektúra formy (s jednou alebo viacerými dutinami) sa prispôsobí požiadavkám a overí sa kompatibilita s cieľovým strojovým zariadením na dosiahnutie optimálnych časov cyklu.
- Stratégia materiálov & nástrojov: na kľúčové komponenty formy sa vyberajú prémiové, tepelne spracované nástrojové ocele, napríklad H13, ktoré odolávajú tepelným cyklom a zachovávajú presnosť počas celej životnosti.
Táto fáza často zahŕňa predbežné digitálne simulácie na identifikáciu potenciálnych problémov s náplňou alebo chladením vopred, ktoré zneškodňujú projekt pred znížením akejkoľvek ocele.
Fáza 2 – návrh na vyrobiteľnosť (DFM) & optimalizácia konštrukcie
V tejto fáze sa forma kontroluje a optimalizuje z hľadiska vyrobiteľnosti (DFM). Cieľom je podľa možností upraviť geometriu tak, aby sa zabezpečila spoľahlivá a kvalitná výroba.
- Inžinieri odporúčajú optimálnu, rovnomernú hrúbku stien, ktorá podporuje rovnomerné plnenie a tuhnutie a zabraňuje deformáciám.
- Strategicky sa dopĺňajú úkosy a zaoblenia, ktoré umožňujú čisté vyhodenie dielu a zlepšujú tok kovu, čím predlžujú životnosť formy.
- Prvky, ako sú veľmi malé otvory alebo zložité detaily, sa určia ako vhodné na následné CNC obrábanie. Tým sa chránia jemné jadrové kolíky vo forme, skracujú sa odstávky na údržbu a zvyšuje sa konzistentnosť dielov.
Fáza 3 – strategická architektúra formy & definovanie deliacej roviny
Umiestnenie deliacej roviny, teda švu alebo línie na hotovom diele, v ktorej sa stretávajú obe polovice formy, je zásadným rozhodnutím ovplyvňujúcim kvalitu dielu, náklady na nástroj aj efektívnosť výroby.
- Povrch rozlúčky je vybraný pre minimalizáciu blesku, zjednodušenie vyvrhnutia a zaistenie kritické kozmetické alebo funkčné tváre sú tvorené v jednej die polovica pre vynikajúcu povrchovú úpravu.
- Usporiadanie dutín a plniaci systém (vtoky, rozvádzacie kanály a prepady) sa navrhujú ako jeden integrovaný celok. Tým sa zabezpečí vyvážený tok kovu bez turbulencií do každej dutiny viacnásobnej formy a konzistentnosť jednotlivých dielov.
Die Komponenty Prehľad
Forma HPDC pozostáva z niekoľkých hlavných komponentov:
| Komponent | Funkcia | Spoločný materiál |
|---|---|---|
| Krycia hmota | Pevná polovica formy; smeruje k vstrekovacej strane | Nástrojová oceľ (H13) |
| Vyhadzovacia polovica formy | Pohyblivá polovica; odlievanie vysunutých predmetov | Nástrojová oceľ (H13) |
| Jadro a vložky | Vytvárajú vnútorné dutiny alebo detaily | Legovaná oceľ |
| Chladiace kanály | Regulujú teplotu formy | Medené rúry alebo rúrky |
| Vyhadzovacie kolíky | Vytláčajú stuhnuté diely z formy | Tvrdená oceľ |
Návrh vtokovej a rozvádzacej sústavy
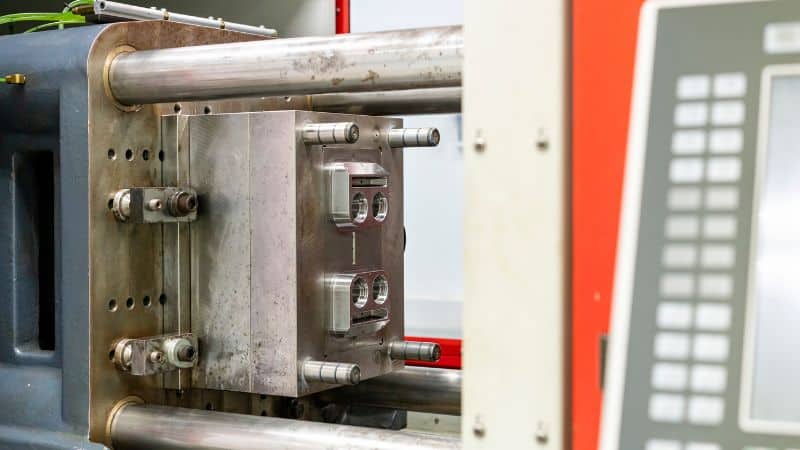
Princípy systému gravitácie
Vtoková sústava riadi vstup roztaveného kovu do dutiny formy. Začína sa vtokovým kužeľom alebo zvyškom kovu vo vstrekovacej komore, pokračuje rozvádzacím kanálom a končí vtokom, ktorý je priamo spojený s dutinou. Rovnomernosť naplnenia dutiny určujú rozmery, tvar a umiestnenie týchto kanálov.
Konštruktéri sa často snažia dosiahnuť laminárne prúdenie pomocou plynulých prierezov a minimálneho počtu zmien smeru. Cieľom je rýchlo naplniť dutinu bez rozstrekovania a oxidácie kovu.
Dobre navrhnutá vtoková sústava zlepšuje celistvosť odliatku aj čas cyklu. Udržiava rovnomerný tlak v celej forme, čím znižuje počet chýb a zabezpečuje rovnomernejšie mechanické vlastnosti.
Zásady návrhu rozvádzacích kanálov
Rozvádzacie kanály vedú roztavený kov od vtokového kužeľa k vtokom. Ich správne usporiadanie zabezpečuje rovnomerný prívod kovu do všetkých častí formy. Konštruktéri zvyčajne volia tangenciálne alebo vejárikové rozvádzače. Tangenciálne rozvádzače účinnejšie usmerňujú tok, zatiaľ čo vejárikové rozvádzajú kov širšie po väčšom vtoku.
Prierez rozvádzacieho kanála býva zvyčajne lichobežníkový alebo polkruhový, aby sa zachoval plynulý tok a predišlo sa mŕtvym zónam. Vyvážená rozvádzacia sústava má rovnaké dĺžky a prierezy, vďaka čomu sa každá dutina naplní rovnakou rýchlosťou.
Kľúčové konštrukčné faktory zahŕňajú:
- Rovnomernosť toku: Zabraňuje nerovnomerným teplotám a tuhosti.
- Krátka dĺžka: znižuje tlakovú stratu.
- Dostatočná hrúbka: udržiava kov dostatočne horúci, aby sa dostal ku všetkým vtokom.
Úpravou geometrie rozvádzacích kanálov možno ovplyvniť aj rýchlosť kovu a rýchlosť chladenia, a tak regulovať zmršťovanie a kvalitu povrchovej úpravy.
Konštrukcia pretekania a vetrania
Prepady a odvzdušňovacie kanály umožňujú, aby počas plnenia dutinu opustil plyn a prebytočný kov. Bez nich sa zo zachyteného vzduchu vytvárajú dutiny, pľuzgiere alebo nedostatočne vyplnené miesta. Vo forme HPDC sa odvzdušňovacie kanály zvyčajne umiestňujú čo najďalej od vtokov, kde sa pri postupe kovu zhromažďuje vzduch.
Odvzdušňovacie kanály musia byť dostatočne veľké na uvoľnenie plynu, no zároveň dosť malé, aby nimi neunikal roztavený kov. Bežné konštrukcie využívajú tenké štrbiny napojené na malé prepadové priestory. Tie zachytávajú nečistoty a prvý kov, ktorý do nich natečie; ten môže obsahovať oxidy alebo vychladnutý materiál.
Účinná odvzdušňovacia sústava skracuje čas plnenia a stabilizuje tlak v dutine. Pri odliatkoch s vysokou integritou inžinieri často kombinujú návrh odvzdušňovacích kanálov a prepadov s vákuovými systémami.
Tepelné riadenie a riadenie solidifikácie
Rozloženie chladiaceho kanála
Usporiadanie chladiacich kanálov určuje, ako sa teplo počas každého cyklu tlakového liatia šíri formou. Konštruktéri kombinujú priame vŕtané, konformné a bodové chladiace kanály, aby zachovali rovnomerný teplotný profil. Konformné kanály, ktoré sa často vyrábajú aditívne, kopírujú obrys dutiny formy a umožňujú presnejšie odvádzať teplo v blízkosti zložitých tvarov.
Vyvážené chladenie obmedzuje prehrievanie v oblasti vtokovej sústavy alebo tenkých stien a zabraňuje nadmernému chladeniu menej aktívnych zón. Inžinieri zvyčajne pomocou simulačných nástrojov analyzujú teplotné gradienty a určujú optimálny prietok a rozstup kanálov. V oblastiach vyžadujúcich rýchlejší odvod tepla môžu pomôcť materiály s dobrou tepelnou vodivosťou, napríklad medené vložky.
Stabilná teplota formy zlepšuje reguláciu tuhnutia, skracuje čas cyklu a predlžuje životnosť formy. Dobre navrhnutá sústava znižuje spotrebu energie a obmedzuje tepelnú únavu, čím zvyšuje produktivitu aj kvalitu dielov.
Stratégie tepelného dymu
Vstavané aj externé chladiče pomáhajú regulovať oblasti, v ktorých sa zadržiava priveľa tepla. Vedením alebo riadeným prúdením chladiaceho média odvádzajú prebytočnú energiu od povrchu formy. Bežne sa používajú zliatiny medi alebo kompozity na báze grafitu, ktoré sa vyznačujú vysokou tepelnou vodivosťou a trvanlivosťou.
Inžinieri často umiestňujú chladiče v blízkosti hrubších častí odliatku, kde tuhnutie prebieha pomalšie. Kombinácia s mikrorozprašovaním alebo lokálnym chladením ďalej stabilizuje teplotu formy. Chladiče tiež zabraňujú nadmernému nárastu teploty, ktorý by mohol spôsobiť tepelné deformácie alebo rozmerové odchýlky odliatku.
Simulácia tuhosti
Simulácia priebehu tuhnutia pomáha ešte pred výrobou formy predvídať tok kovu, zmršťovanie a pórovitosť. Softvérové nástroje, ako sú ADSTEFAN a FLOW-3D CAST, modelujú plnenie a chladenie dutiny roztavenou zliatinou. Simulácie odhaľujú miesta, kde môže dôjsť k predčasnému tuhnutiu, zachyteniu vzduchu alebo nerovnomernému chladeniu.
Úpravou polohy vtokov, hrúbky stien a prietoku chladiaceho média v digitálnom modeli môžu inžinieri vyvážiť čelá tuhnutia a znížiť vnútorné pnutie. Prediktívne modelovanie umožňuje rozhodovanie na základe údajov, skracuje čas opakovaných návrhov a znižuje množstvo nepodarkov vo výrobe.
Prevencia chýb v HPDC Die Design
Metódy redukcie poróznosti
Okrem dostatočného odvzdušnenia, regulácie teploty formy a vyvážených vtokových sústav existujú aj ďalšie spôsoby, ako znížiť pórovitosť.
Významnú úlohu zohráva čistota kovu. Pravidelné odplyňovanie a filtrácia odstraňujú nečistoty, ktoré podporujú zachytávanie plynu. Povlaky formy pomáhajú udržiavať stabilnú teplotu a predchádzajú lokálnemu tuhnutiu, pri ktorom sa zachytávajú plynové bubliny.
Zlepšenie fluidity
Tekutosť určuje, ako ľahko roztavený kov preteká dutinou formy pred stuhnutím. Nízka tekutosť spôsobuje rôzne chyby odliatku vrátane nedoliatych miest, studených spojov a chýb na tenkých stenách. Závisí od teploty kovu, návrhu dráhy toku a rýchlosti vstrekovania.
Tekutosť ovplyvňuje aj správne zloženie zliatiny. Kovy s lepšími odlievacími vlastnosťami a nízkou mierou oxidácie umožňujú vyrábať tenšie a presnejšie diely. Monitorovanie parametrov vstrekovania pomocou simulačných nástrojov pomáha inžinierom optimalizovať profily rýchlosti, aby sa dutina úplne naplnila bez turbulencií.
Minimalizovanie tepelnej únavy
Tepelná únava postupne opotrebúva povrchy formy opakovanými cyklami zahrievania a chladenia. Časom spôsobuje praskanie, eróziu a rozmerové odchýlky. Najpriamejším spôsobom prevencie je regulovať teplotné gradienty účinnými chladiacimi kanálmi a rovnomerným odvodom tepla.
Kvalitné materiály foriem s vysokou odolnosťou proti tepelným šokom predlžujú životnosť nástrojov. Povrchové úpravy, ako je nitridovanie alebo keramické povlaky, vytvárajú ochranné vrstvy, ktoré obmedzujú priľnutie kovu k forme a tepelné poškodenie.
Spolupracovať s kvalitnou HPDC Die Designing Company
Úspešný projekt HPDC si vyžaduje bezproblémové prepojenie návrhu formy s výrobným procesom. Kvalitný výrobca foriem by mal vždy uplatňovať komplexný postup návrhu, pretože tieto optimalizácie priamo ovplyvňujú kvalitu dielov, umožňujú efektívne časy cyklov a zabezpečujú dlhodobú životnosť formy vo výrobe.
Ak sa chcete podrobne oboznámiť s tým, ako skúsený výrobca foriem zvláda celý proces krok za krokom, kliknite sem a zistite viac o pokročilom systéme vývoja & riadenia spoločnosti Moldie!







