
При литье металла под высоким давлением (HPDC) конструкция пресс-формы — ключевой фактор успеха проекта. Для HPDC требуется подход к проектированию, отличный от применяемого в других процессах литья металла под давлением.
Лица, принимающие решения, могут захотеть узнать больше о проектировании оснастки для HPDC, прежде чем обращаться к поставщикам пресс-форм. В этом обзоре изложены необходимые сведения и рассмотрены ключевые элементы конструкции оснастки, включая устройство пресс-формы, литниковые и питающие системы, а также предотвращение дефектов.
Основы дизайна HPDC Die
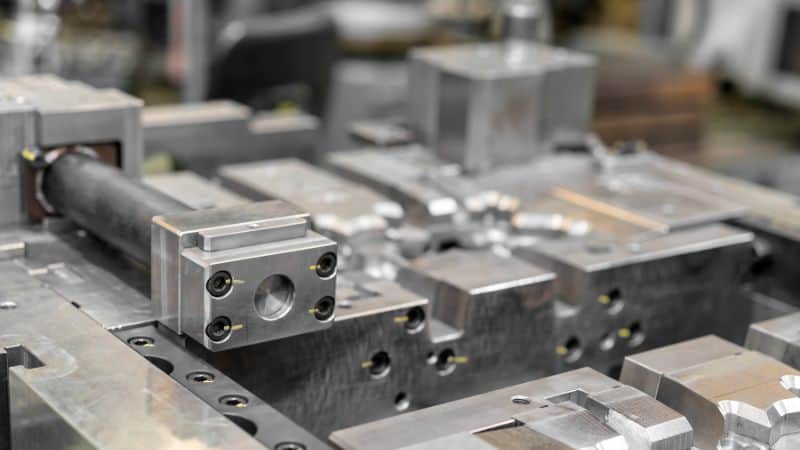
Что такое « кастинг » при высоком давлении?
Прежде чем перейти к конструкционным деталям, крайне важно изучить основы высокоскоростной кастинговой системы. Этот производственный метод представляет собой процесс формирования металла, в ходе которого расплавленный металл вводится в затвердевшую сталь под высоким давлением.
Более подробную информацию вы можете найти в нашем блоге о процессе отсеивания с высоким давлением.
Важнейшие цели проектирования
Пресс-форма HPDC — ключевой компонент машины для литья металла под высоким давлением. Её основная задача — обеспечивать стабильное получение качественных отливок. Инженеры проектируют разъёмы, литниковые каналы, впускные литники и вентиляционные каналы, чтобы контролировать поступление металла в полость и его выход. Особое внимание уделяется точности размеров, целостности отливки и ресурсу пресс-формы.
Эти проектные особенности могут оказать значительное влияние на деловые операции с их выгодами:
Единообразный металлический поток (связанный с глянцевыми катушками):
- Функция: равномерно заполнять полость пресс-формы через все литники.
- Преимущества: Предсказуемое качество и материальная экономия, что устраняет слабые места, снижает скорость металлолома и обеспечивает последовательность.
Эффективная вентиляция:
- Функция: дать застрявшему в воздухе по мере того, как расплавленный металл заполняет полость.
- Преимущества: предотвращает пористость, то есть образование скрытых газовых или воздушных пузырьков, которые значительно ослабляют деталь. Это не только обеспечивает высокую целостность деталей, но и позволяет избежать дополнительных затрат на герметизацию пористых участков.
Регулируемое охлаждение (внутренние каналы):
- Функция: держать под контролем скорость и однородность процесса затвердевания.
- Преимущества: такая конструкция повышает производительность и сокращает время цикла, обеспечивая при этом стабильную точность. Кроме того, надлежащий контроль температуры снижает термическую усталость и напряжение в пресс-форме, продлевая срок ее службы.
Адекватный проект углов:
- Функция: небольшие уклоны на вертикальной стенке пресс-формы.
- Преимущества: детали легко извлекаются, сокращается ручной труд и уменьшается время простоя на очистку и обслуживание. Это важно для производства без персонала и высокоавтоматизированного выпуска. Кроме того, лёгкое извлечение предотвращает задиры и прихватывание, которые могут поцарапать поверхность детали или, что ещё хуже, со временем повредить дорогую полость пресс-формы.
Подходящая толщина стенки (обычно 1-3mm для алюминия): позволяет сократить расход материала, снизить его стоимость и уменьшить массу детали. Тонкие стенки также быстрее и равномернее охлаждаются, что сокращает время цикла и уменьшает число дефектов в толстых участках.
Дизайн HPDC
Этап 1 — Базовый анализ и планирование на основе сотрудничества
Весь процесс начинается с тщательного рассмотрения конструкции детали, спецификаций материала и производственных целей. На этом базовом этапе инженерную стратегию согласуют с бизнес-задачами клиента. Основные виды анализа включают:
- Часть & Геометрия: Для обеспечения оптимизации конструкции части для умирающего литья, балансирования эстетики, прочности и кастрируемости, могут потребоваться такие конкретные материалы, как цинк, алюминий и магний.
- Объём производства и оборудование: выбор конструкции пресс-формы (с одним или несколькими гнёздами) и обеспечение совместимости с целевым оборудованием для оптимального времени цикла.
- Материалы и стратегия оснастки: выбор высококачественных термообработанных инструментальных сталей, например H13, для основных компонентов пресс-формы. Это помогает обеспечить стойкость к циклическим тепловым нагрузкам и сохранение точности в течение всего срока службы.
Этот этап часто включает в себя предварительные цифровые имитации для выявления потенциальных проблем с наполнением или охлаждением на начальном этапе, что позволяет снизить риск осуществления проекта до того, как будет срезана какая-либо сталь.
Этап 2 — Проектирование на предмет износоустойчивости (ДФМ) и оптимизация структуры
На этом этапе конструкцию пресс-формы проверяют и оптимизируют с точки зрения технологичности производства (DFM). Цель — при необходимости скорректировать геометрию, чтобы обеспечить надёжное и высококачественное производство.
- Инженеры рекомендуют оптимальную, единообразную толщину стенок для поощрения даже наполнения и затвердевания, предотвращая деформацию.
- Уклоны и галтели предусматривают для чистого извлечения детали и улучшения течения металла, что продлевает срок службы пресс-формы.
- Такие элементы, как очень мелкие отверстия или сложные детали, заранее определяют как кандидатов для вторичной обработки на станке с ЧПУ. Это помогает защитить хрупкие сердечниковые штифты пресс-формы, сократить простой на обслуживание и повысить стабильность деталей.
Этап 3 — Определение стратегической старой архитектуры и разделительной линии
Расположение линии разъёма — шва на готовой детали, в месте соединения двух половин пресс-формы, — является важным решением, влияющим на качество детали, стоимость оснастки и эффективность производства.
- Прощальная поверхность выбирается для сведения к минимуму вспышки, упрощения выброса и обеспечения образования критических косметических или функциональных лиц в одной полусмерти для высшего финала.
- Расположение полостей и система подачи металла (впускные литники, литниковые каналы, переливы) проектируются как единое целое. Это обеспечивает сбалансированный поток металла без турбулентности ко всем полостям многогнездной пресс-формы и гарантирует стабильность отливок.
Обзор компонентов Дизель
Плоскость HPDC включает в себя несколько основных компонентов:
| Компонент | Функция | Общие материалы |
|---|---|---|
| Умереть прикрытием | Неподвижная половина пресс-формы; обращена к стороне впрыска | Инструментальная сталь (H13) |
| Умер инжектор | Движимая половина; выбрасывание лифта | Инструментальная сталь (H13) |
| Кора и вставки | Формировать внутренние границы или детали | Сплавовая сталь |
| Охлаждающие каналы | Регулировать температуру пресс-формы | Медные трубы или пробуренные отверстия |
| Штыри инжектора | Выталкивать затвердевшие детали из пресс-формы | Упрочненная сталь |
Проектирование впускных литников, литниковых каналов и системы подачи
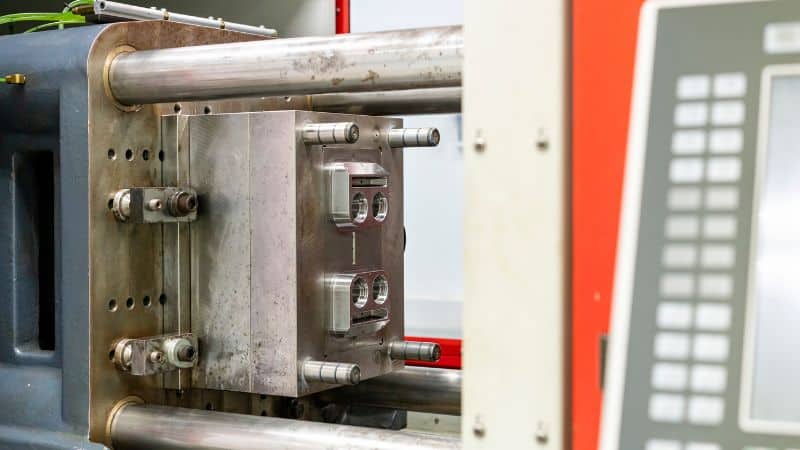
Принципы системы стравливания
Литниковая система управляет поступлением расплавленного металла в полость пресс-формы. Она начинается с главного литника или пресс-остатка, продолжается литниковым каналом и заканчивается впускным литником, который непосредственно соединяется с полостью. Размер, форма и расположение каналов определяют равномерность заполнения полости.
Конструкторы часто нацеливаются на ламинарный поток с использованием рационализированных поперечных сечений и минимальных изменений направления. Цель состоит в быстром заполнении полости, но без брызг или окисления.
Хорошо спроектированная литниковая система повышает качество отливки и сокращает время цикла. Она поддерживает стабильное давление во всей пресс-форме, что уменьшает количество дефектов и обеспечивает более равномерные механические свойства.
Что учитывать при проектировании литниковых каналов
Литниковые каналы распределяют расплавленный металл от главного литника к впускным литникам. Правильная компоновка каналов обеспечивает равномерную подачу металла во все участки пресс-формы. Проектировщики обычно выбирают тангенциальные или веерные каналы. Тангенциальные каналы эффективнее задают направление потока, а веерные распределяют металл шире по более крупному впускному литнику.
Сечение литникового канала обычно делают трапециевидным или полукруглым, чтобы обеспечить плавное течение и избежать застойных зон. В сбалансированной литниковой системе длины и сечения каналов одинаковы, благодаря чему все полости заполняются с одинаковой скоростью.
К числу ключевых конструктивных факторов относятся:
- Единообразие потока: предотвращает неравномерные температуры и затвердевание.
- Короткая длина: уменьшает потерю давления.
- Достаточная толщина: сохраняет металл достаточно горячим, чтобы он достиг всех впускных литников.
Изменение геометрии литниковых каналов также влияет на скорость металла и скорость охлаждения, помогая контролировать усадку и качество поверхности.
Избыточное и вентное проектирование
Переливные каналы и вентиляционные отверстия позволяют газам и излишкам металла выходить из полости во время заполнения. Без них запертый воздух образует пустоты, пузыри или приводит к неполному заполнению. При литье под высоким давлением вентиляционные отверстия обычно размещают в наиболее удалённых от впускных литников точках, где скапливается воздух по мере продвижения металла.
Вентиляционные каналы должны быть достаточно большими, чтобы выпускать газ, и достаточно маленькими, чтобы предотвращать утечку расплавленного металла. Обычно для вентиляции используют тонкие щели, соединённые с небольшими переливными карманами. В них собираются загрязнения и первая поступившая порция металла, которая может содержать оксиды или холодный металл.
Инженеры часто комбинируют вентиляционную и избыточную конструкцию с вакуумными системами для высокоинтенсивных литьев.
Термическое регулирование и контроль за отвердением
Схема охлаждающего канала
Расположение охлаждающих каналов определяет движение тепла через пресс-форму в каждом цикле литья. Чтобы поддерживать равномерное температурное поле, конструкторы комбинируют прямые просверленные, конформные и локальные охлаждающие каналы. Конформные каналы, часто изготавливаемые методом аддитивного производства, повторяют контур полости пресс-формы и позволяют точнее отводить тепло вблизи сложных форм.
Сбалансированное охлаждение уменьшает перегрев в зонах литников и тонких стенок и предотвращает чрезмерное охлаждение менее активных участков. Инженеры обычно анализируют температурные градиенты с помощью программ моделирования, чтобы определить оптимальный расход охлаждающей жидкости и расстояние между каналами. В зонах, где требуется быстрее отводить тепло, помогают медные вставки и другие материалы с высокой теплопроводностью.
Стабильная температура пресс-формы обеспечивает лучший контроль затвердевания, сокращает длительность цикла и продлевает срок службы оснастки. Хорошая схема охлаждения снижает энергопотребление и ограничивает термическую усталость, повышая производительность и качество деталей.
Стратегии теплоснабжения
Теплоотводы — встроенные и внешние — помогают регулировать участки, склонные к чрезмерному нагреву. Они отводят избыточную энергию от поверхности пресс-формы посредством теплопроводности или контролируемого потока охлаждающей жидкости. Обычно используют медные сплавы или композиты на основе графита, выбранные за высокую теплопроводность и долговечность.
Инженеры часто устанавливают тепловые поглотители вблизи районов отливки толстых пород, где затвердевание происходит медленнее, совмещая их с микроразбрызгиванием или локализованным охлаждением, еще более стабилизируя температуру.
Симуляция твердых частиц
Симулирование методов затвердевания помогает прогнозировать поток, сокращение и пористость металла до того, как он будет построен. Программные средства, такие, как ADSTEFAN или модель FLOW-3D CAST, как расплавленный сплав наполняется и охлаждается в полости.
Корректируя в цифровой модели расположение впускных литников, толщину стенок и расход охлаждающей жидкости, инженеры могут сбалансировать фронты затвердевания и снизить внутренние напряжения. Прогнозное моделирование помогает принимать решения на основе данных, сокращать время итераций проектирования и уменьшать объём производственного брака.
Профилактика дефектов в Дизайне HPDC
Методы сокращения пористости
Помимо надлежащего вытяжки, регулирования температуры смерти и сбалансированных систем вытяжки, существуют и другие методы снижения пористости.
Чистота металла играет важную роль. Регулярная дегазация и фильтрация удаляют примеси, способствующие захвату газа. Покрытия пресс-формы помогают поддерживать стабильную температуру и предотвращать локальное затвердевание, из-за которого газовые пузырьки могут оказаться запертыми.
Повышение уровня жизнеспособности
Жидкотекучесть показывает, насколько легко расплавленный металл проходит по полости пресс-формы до затвердевания. Низкая жидкотекучесть вызывает различные дефекты литья, включая недоливы, холодные спаи и дефекты тонких стенок. Она зависит от температуры металла, конструкции пути течения и скорости впрыска.
Выбор правильного состава сплава также влияет на подвижность. Металлы с улучшенным поведением литья и низким коэффициентом окисления позволяют производить более тонкие и более точные части. Мониторинг параметров впрыска с помощью средств моделирования помогает инженерам оптимизировать профили скорости для обеспечения полного заполнения без турбулентности.
Сведение к минимуму термической усталости
Термическая усталость изнашивает поверхности пресс-формы из-за повторяющихся циклов нагрева и охлаждения. Со временем это вызывает трещины, эрозию и изменения размеров. Самый прямой способ предотвращения — контролировать температурные градиенты посредством эффективных охлаждающих каналов и равномерного отвода тепла.
Высококачественные материалы для пресс-формы с высокой стойкостью к термическому удару продлевают срок службы оснастки. Поверхностные обработки, например азотирование или нанесение керамических покрытий, создают защитные слои, уменьшающие сцепление металла с пресс-формой и термические повреждения.
Сотрудничество с компанией Die Die Designing Company
Для успешного проекта HPDC необходимо тесно интегрировать конструкцию пресс-формы с производственным процессом. Производителю качественной оснастки следует применять комплексный процесс проектирования, поскольку такие оптимизации напрямую влияют на качество деталей, обеспечивают эффективное время цикла и долговечность оснастки в производственных условиях.
Если вы хотите подробно узнать, как опытный производитель пресс-форм проходит весь процесс поэтапно, нажмите здесь, чтобы прочитать о передовой системе разработки и управления Moldie!







