
Кром-платинг је површни процес који користи електроплатинг да стави танки слој метала од хром-метала на део. Једноставно речено, ова техника додаје тврду, сјајну и корозионално отпорну кожу на компоненту како би побољшала свој изглед, носила живот и заштиту.
Хромирање се користи у многим индустријама већ готово 100 година. У овом водичу објашњавамо шта је хромирање, како функционише, које врсте хромних превлака постоје и како да изаберете одговарајућу за своју примену.
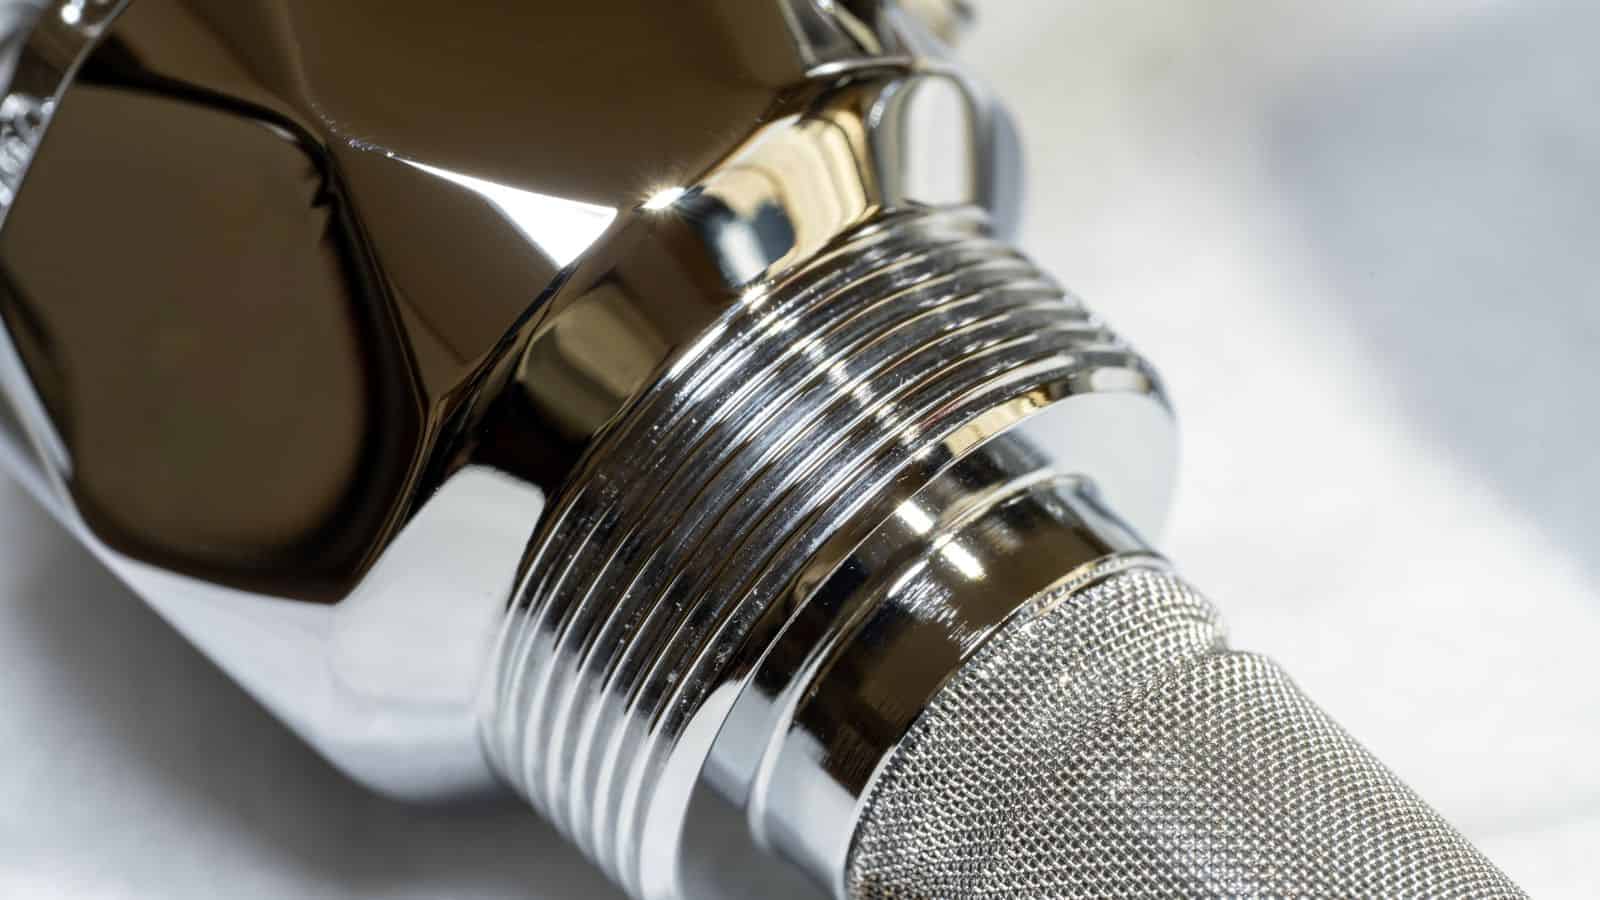
Основе исцртавања хром
Хромирање се заснива на основном поступку галванизације — електрична струја издваја металне јоне из раствора и таложи их на површини — али као метал превлаке користи искључиво хром. Основни принципи су исти, али хромирање захтева посебне хемијске саставе купке, као што су системи са шестовалентним или тровалентним хромом, и контролу процеса прилагођену својствима хрома.
Својства Цхроме метала
Хромов метал даје хромске платинг своје корисне особине, ствара тврду површину која се одупре огреботинама и носи, такође успорава рђу блокирајући влагу и ваздух.
Његова најистакнутија својства су:
| Својство | Зашто је битно |
|---|---|
| Тврдоћа | Смањује ношење и површно оштећење |
| Покрет отпора корозија | Заштићује метал од рђе |
| ниска трења | Помаже да делови који се крећу дуже трају |
| Светли завршетак | Побољшава визуелно привлачење |
Многи декоративни делови користе никла испод слојева да побољшају сјај и издржљивост.
Међутим, имајте на уму да хром метал не раван површине, прати облик испод њега, укључујући и мане.
историјат и развој
Развој хромирања убрзао се током 1920-их, надовезујући се на постојећу технологију галванизације ради задовољавања посебних потреба. Најпре је постало популарно у аутомобилској индустрији за сјајне украсне делове, а затим се проширило на индустријске тврде хромне превлаке отпорне на хабање.
С времена на време, прописи о безбедности такође су променили процес. Многе продавнице су смањиле хексавалентно коришћење хрома и усвојиле тривалентан систем.
Модерно хромирање сада уравнотежава издржљивост, изглед и регулативу.
Типови Цхроме Платинга
У пракси се питање „Шта је хромирање?” обично односи на једну од неколико врста хромних превлака. Оне се разликују по дебљини, изгледу и перформансама и бирају се према главној намени.
тврдо пластирање хромира
Тврдо хромирање се фокусира на снагу и контролу ношења, а не на изглед. Примењује дебели слој хрома директно на челик или гвожђе делове. Типична дебелина варира од 20 до преко 200 микрона, у зависности од употребе.
Овај тип доноси високу чврстост и ниску површ трења. Ове особине смањују уношење, топлоту и д› ијелимично оштећење под оптерећењем.
Фабрике меле облоге да задовољавају тесне толеранције. Неки системи користе танке, густе хромске плате да би постигли сличан отпор на ношење са тањим, мање напуклим депозитима.
Декоративни платинг хромира
Декоративно хромирање приоритетизује изглед са заштитом светлости. Користи веома танак кром слој, обично 0,3-0,5 микрона, примењен преко никла, који омогућава већину отпора корозије.
Овај процес ствара сјајан, налик огледалу. Добро ради на видљивим деловима где изгледа више од капацитета оптерећења. Уобичајене коришћења укључују триметрање аутомобила, пералице, намештај и уређаје.
Ова метода захтева пажљиву припрему површине јер се чак и ситне неправилности могу видети кроз танку превлаку. Системи за хромирање шестовалентним и тровалентним хромом могу дати сличан изглед ако се поступак правилно контролише.
тровалентно исцртање хромира
Тривалентно хромирање користи тривалентни хром (Цр III) уместо хексавалентног хромијума. Смањује здравствене и еколошке ризике док испуњава многе регулаторне границе. Процес користи различите додатке и мањи садржај хромијума.
Овај тип најбоље ради за декоративни и функционалне делове слабе дужности. Производи мало топлији тон боје него традиционални хром. Међутим, ограничења дебљине га чине мање погодним за тешке програме за ношење.
Многе индустрије сада бирају тровалентан хром за потрошачку робу и кратку аутомобила. Подржава поштујући регулативе као што су Реаг и РоХС, док још увек нуде отпор корозије када се упаре са одговарајућим доњим слојевима.
Платинг црног хром
Црно хромирање ствара мрачан, сатен-до-мате завршетак. Поставља кром-базиран облог који се појављује угљен или црн, не сјајно сребро.
Овај тип нуди благи отпор корозије и смањени одсјај. Завршетак се такође одупре отиском прстију боље од блиставог хромира и често се примењује преко никла или других основних материјала. Служи визуелне и функционалне улоге, али не замењује хард хром за ношење.
Цхроме‐ процес платинга
Припрема и чишћење површине
Кром-платинг прати стандардне принципе припреме за површину који се користе у електроплатирању (мада чишћење, дегресирање и абразију). Корак који је посебно критичан за хром је накнадно дркање или испрекидање киселине. Ова хемијска обработка уклања танке, пасивне слојеве оксида који могу да се формирају на металима као што је нерђајући челик, обезбеђујући спојене хромове на савршено активну површину.
Активација и облачење
Након чишћења, део се креће у активациону купку. Овај кратак хемијски корак одржава металну површину реактивну. Без активације, хромирана адхезија ослабљује и може да ослаби током времена.
Као што је поменуто, многи хромирани послови додају доњи капут, а никелно плавање је најчешћи избор. Овај капут побољшава заштиту корозија и ствара глатку, стабилну основу за хром.
Неки процеси користе напад никла, што је танак, брзо депониран слој никла. Помаже тешком металном везивању са каснијим облогама. Декоративни делови могу такође користити бакар пре никла, али никел остаје кључни слој у већини система.
Електроплатинг процес
Стварни процес електроплатирања поставља хром на метални део, који се налази у хемијском раствору, а директан тренутни напајање покреће хром иони на површину.
Постоји неколико кључних фактора који контролишу резултат:
- Напон и текућа густина утичу на дебљину и униформитет
- Температура купатила утиче на квалитет депозита
- Време стављања контролише коначну дебљину хромира
Декоративни послови често користе флеш хромирање, који примењује веома танак слој. Тежи програми хромирају дуже да изграде дебљину за отпор ношења.
Испирање, инспекција и контрола квалитета
Када се платинг заврши, део се креће кроз више резервоара за прање, уклања остатке киселине које би могле да замрљају површину, а неке линије користе благе неутрализаторе да зауставе хемијску активност.
Након испирања, део се осуши филтрираним ваздухом или ниском топлотом, влага која је остала за собом може да означи хром или да доведе до корозије током складишта.
Инспекција следи.
| Пров› јери подручје | Намена |
|---|---|
| Дебелина | Потврђује платинг испуњава спецификације |
| Лепљење | Осигурава исправно везане слојеве |
| Површина | Налази јаме, опекотине, или досадна подручја |
Само делови који задовољавају све критеријуме крећу на паковање или састављање.
Перформанси ~@ ¦Амп¦Jamp¦ предности исплатинга ~@ ¦Хрома¦Chromea¦
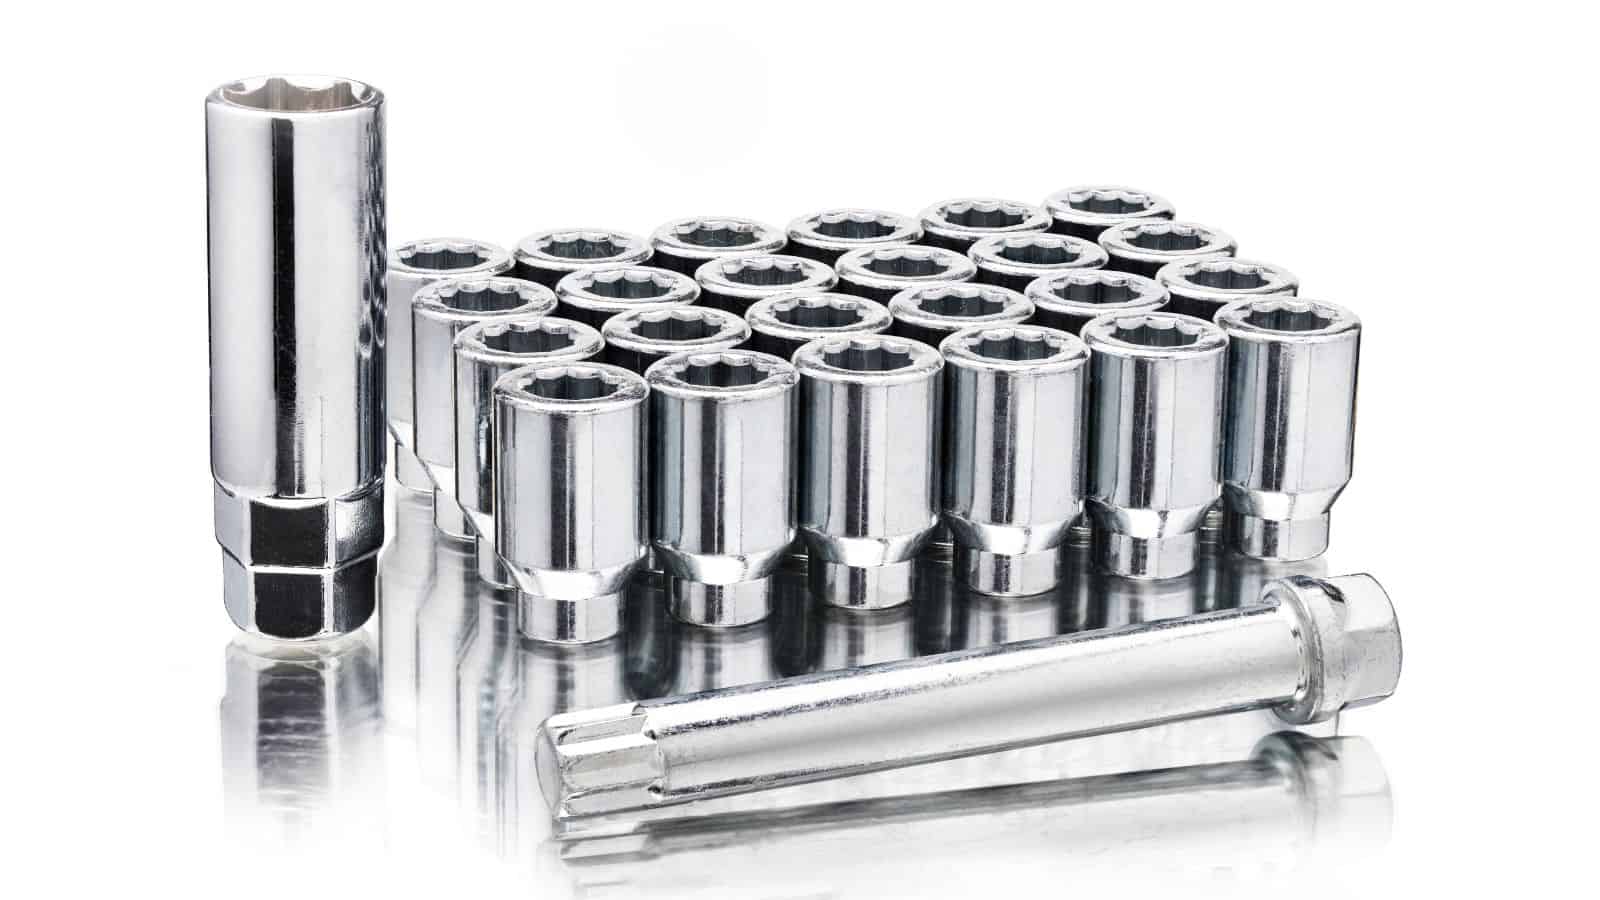
Корозија отпор и издржљивост
Хромирање продужава век трајања метала стварањем густе баријере која успорава корозију и хемијско нагризање. Код декоративног хромирања танак слој хрома преко никла блокира влагу, док се тврди хром наноси у знатно дебљем слоју ради отпорности на интензивну употребу.
Дебљина покривача је критична:
- Мршави слојеви добро делују у чистим, сувим окружењима.
- Тикер слојеви су неопходни за грубе услове услуге, повишене температуре, и изложеност течностима.
Тврдо хромирање доводи до изузетног отпора на ношење под клизањем и ударним оптерећењем. Са површинском тврдоћом од око 800-1000 ХВ, одупре се поенту и деформацији. Смањујући контакт метал-на-метал и са ниским коефицијентима трења, хром-платинг унапређује глађи покрет, минимизира наговештавање топлоте и на крају продужава живот компонента.
Поново, дебљина поклапања са програмом:
- Делови лаке дужности: танки хромирани облози су довољни за благу абразију.
- Тежи делови дужности: дебљи премази су неопходни за одолевање интензивном износу.
На крају, кључни су прецизна контрола купке и темељна припрема површине. Ако се ови кораци занемаре, превлака може пући или се ољуштити под оптерећењем. Правилно нанете хромне превлаке обезбеђују поуздане и дуготрајне перформансе чак и у абразивним условима и при високом притиску.
Завршетак површине и естетске квалификације
Кромов платинг пружа чисту, глатку површину. Декоративни хром ствара св› ијетлу, сличну огледалу, која подједнако одражава светлост.
Квалитет завршетка зависи од полирања пре платинга јер хром заправо не крије грешке, а огреботине или јаме у основним металима остаће видљиве.
Индустријски хром се мање фокусира на сјај, циља глаткоћу, округлост и функцију, контролисано млевање након пречишћавања величине и текстуре.
Начини инспекције и тестирања
Произвођачи се ослањају на инспекцију како би потврдили квалитет и перформансе.
Мере дебљину премаза са недеструктивним алатима, тестови тврдоће потврђују отпор ношења, тестови лепљења откривају слабу везу.
Заједничке методе инспекције укључују:
| Метод пробе | Намена |
|---|---|
| Флуоресценција ~@ ¦Кс¦X¦ зрака | Измери дебелину облога |
| Проба микротрдоће | Пров› јери тврдост површине |
| Проба спреја за сол | Пров› јери отпор корозије |
| Савиј или термални тестови | Потврди прилепљивање |
Кромирај програме и индустријске стање
Када разумете шта је хромирање и како функционише, следеће питање је где се примењује. Хромне превлаке налазе се и у индустријским системима за тешке услове рада и у свакодневним декоративним производима.
Индустријски хром
Индустријско хромирање усмерено је на контролу хабања, отпорност на корозију и дуг век трајања. Произвођачи наносе индустријски хром на делове изложене трењу и великим оптерећењима, као што су:
- Хидраулички цилиндри и бутални штапићи
- Штампање и ролнери папира
- Опрема за слетање и активирање свемира
Хард хромирани депозити су дебели и веома тешки. Помажу деловима да одоле поенту, абразију и топлоту. Када хром није идеалан, алтернативе као што су електронски никл или ПВД облог могу понудити бољи умор или утицај за одређену употребу.
Аутомотивни хром и декоративни програми
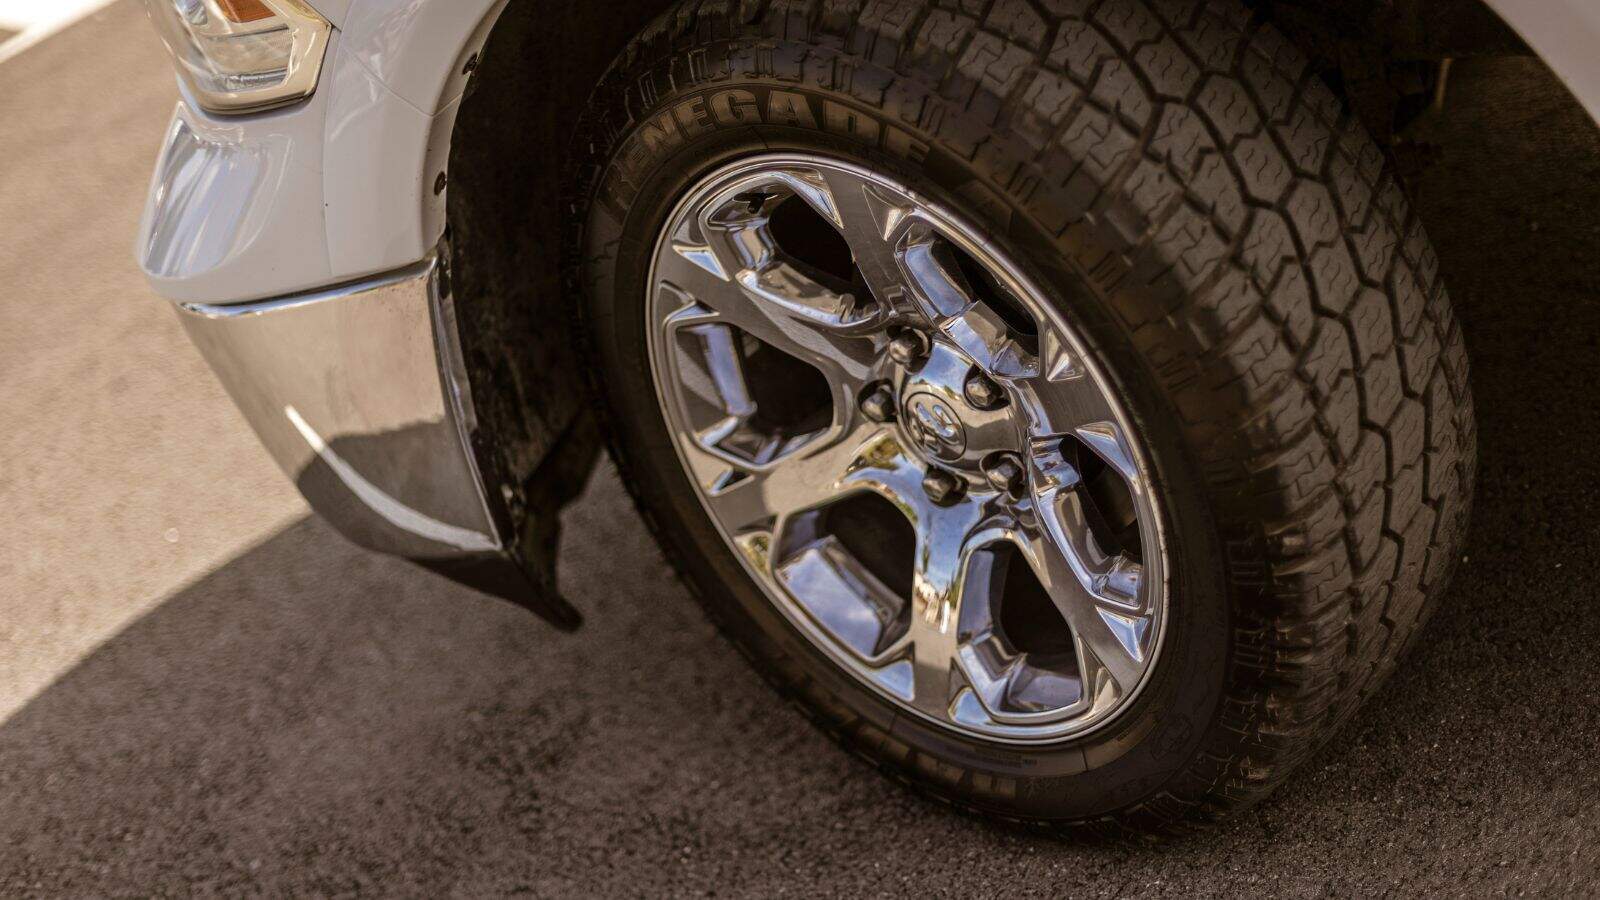
Аутомотивне хромске делове мешају изглед са заштитом.
Аутоматски произвођачи примењују хром на:
- Екстериорни трим и амблеми
- Унутрашњи нагласци и контроле
- Д› ијелови мотора и посебног возила
Декоративни хром се разликује од индустријског хромира у дебљини и сврси.
Прецизност и специјализована коришћења хрома
Прецизни делови захтевају уске толеранције и поуздане перформансе. Танки густи хром (TDC) испуњава ове захтеве тањим превлакама без пукотина. Произвођачи користе TDC за компоненте ваздухопловне и медицинске индустрије и за алате.
ТДЦ добро ради на сложеним облицима и смањује потребу за пост-грингом, такође подржава строгу компатибилност материјала, укључујући високе челике и нерђајуће легуре.
Закључак
У овом водичу, истражили смо како хромирање користи електроплатинг да испоручи чврсте, отпорне на корозију и визуелно упадљиве површине. Сада можете изабрати оптимални облог за ваше пројекте.
За најбоље резултате, консултујете индустријске стандарде и партнера са квалификованим производственим стручњаком за производњу производа који могу да испуне ваше посебне услове за перформансе.
Често постављана питања
Шта је хромирање у једноставним словама?
Кром-платинг је процес који користи струју да облачи део танким слојем хром метала. Овај слој чини површину јачим, сјајнијим и отпорнијим на рђу и ношење.
За шта се користи хромирање?
Кром платинг се користи за побољшање изглед и издржљивост делова као што су кратење аутомобила, чесме и хардвер, и за заштиту индустријских компонента као што су хидрауличке шипке, ваљци и калупе од коришћења и корозије.
Колико је обично дебело хромирање?
Декоративни хром је веома танак, често око 0,3-0,5 микрона, док хард хром за индустријску употребу може да се креће од око 20 микрона до неколико стотина микрона у зависности од примене.







