
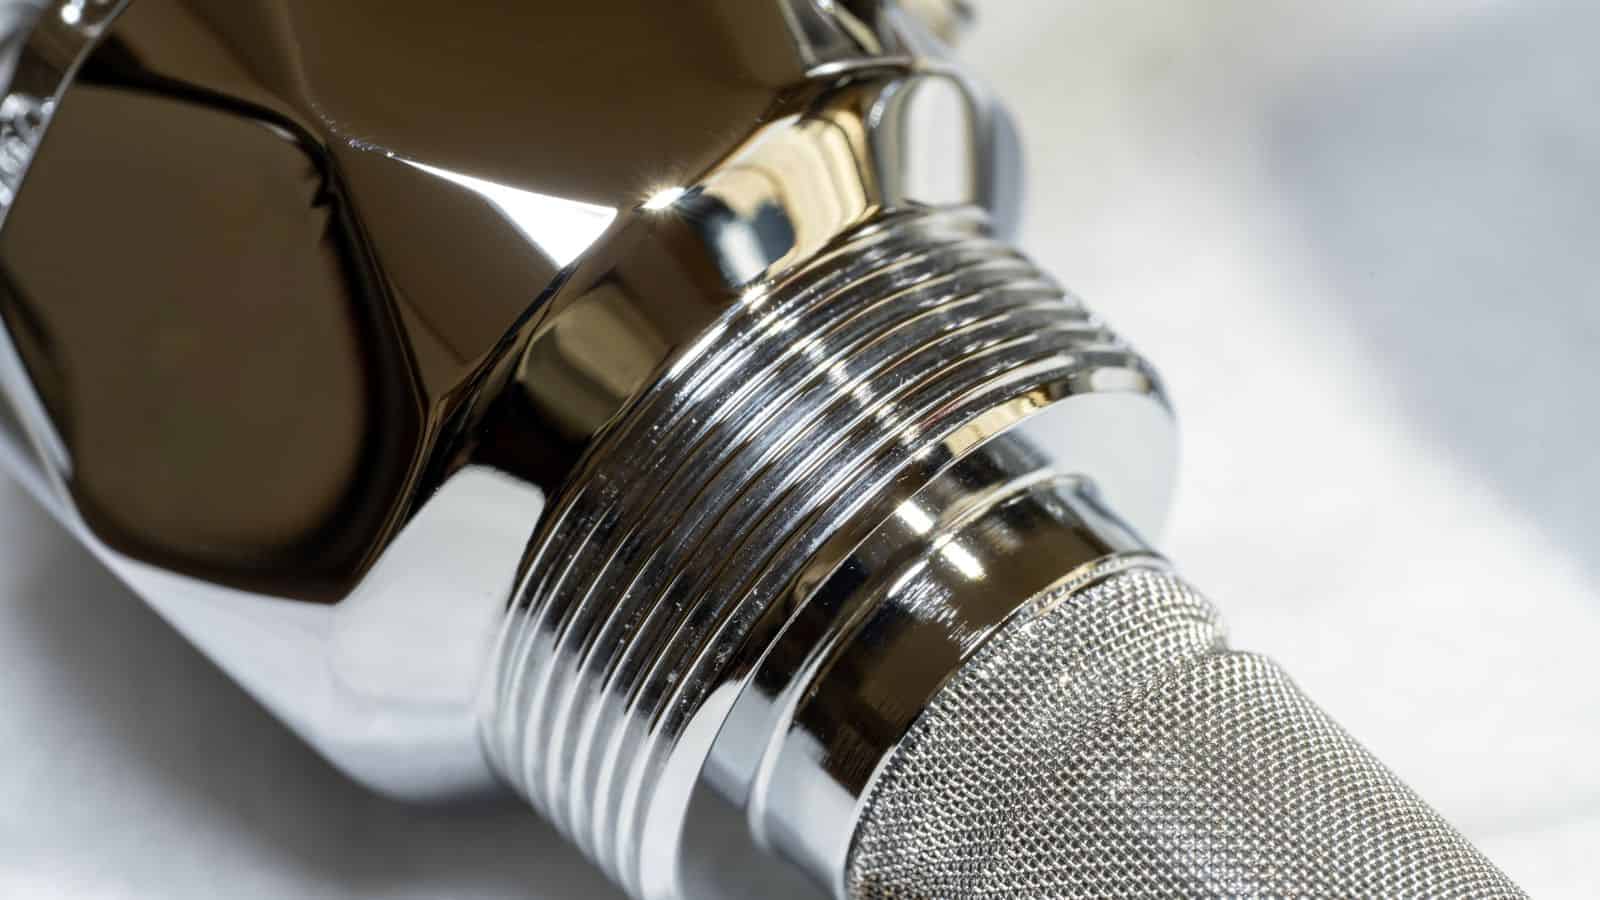
クロムめっきとは、電気めっきによって部品の表面に薄いクロム金属層を形成する表面処理です。簡単に言えば、部品に硬く、光沢があり、耐食性に優れた層を加え、外観や耐摩耗性、保護性能を高める技術です。
クロムめっきは、約100年にわたりさまざまな業界で使われてきました。このガイドでは、クロムめっきとは何か、どのような仕組みか、クロム皮膜の種類、そして用途に合った方法の選び方を解説します。
クロムめっきの基礎
クロムめっきは、溶液中の金属イオンを電流で析出させるという、基本的な電気めっきの工程を用いますが、皮膜金属としてクロムに特化しています。基本原理は同じでも、クロムめっきには六価クロムや三価クロムの処理液など、クロムの特性に合わせた独自の浴組成や工程管理があります。
クロム金属の主な特性
クロム金属が、クロムめっきの実用的な特性をもたらします。硬い表面を形成して傷や摩耗に強くなるほか、水分や空気を遮断して錆の発生を抑えます。
主な特性は次のとおりです。
| 特性 | メリット |
|---|---|
| 硬度 | 摩耗や表面の損傷を軽減 |
| 耐食性 | 金属を錆から保護 |
| 低摩擦 | 可動部品の寿命を延長 |
| 光沢のある仕上がり | 外観を向上 |
クロムめっきは、鋼、アルミニウム、一部のプラスチックに施せます。装飾部品では、光沢や耐久性を高めるためにニッケルの下地層を使うことも多くあります。
ただし、クロム金属には表面を平滑にする作用はありません。下地の形状や欠陥がそのまま表面に現れるため、表面処理が重要です。
歴史と発展
クロムめっきは、既存の電気めっき技術を応用し、特定のニーズに応える形で1920年代に普及し始めました。当初は自動車の明るい装飾部品に使われ、その後、耐摩耗性を目的とした工業用硬質クロムへと用途が広がりました。
時代とともに安全規制も変わり、多くのめっき工場が六価クロムの使用を減らし、三価クロムの処理方式を採用しました。こうした変更により、高い性能を保ちながら健康リスクを低減しています。
現代のクロムめっきは、耐久性、外観、規制への適合のバランスを取っています。自動車、工業製品、消費財に欠かせない表面処理として、今も幅広く使われています。
クロムめっきの種類
実際に「クロムめっきとは?」と尋ねる人の多くは、いくつかあるクロム皮膜の種類のいずれかを指しています。皮膜の種類によって厚さ、外観、性能が異なり、主な目的に応じて選ばれます。
硬質クロムめっき
硬質クロムめっきは、外観よりも強度と耐摩耗性を重視します。鋼や鉄の部品に、厚いクロム層を直接形成します。一般的な膜厚は用途に応じて20~200ミクロン超です。
高い硬度と低摩擦の表面が得られるため、荷重がかかる環境で摩耗や発熱、部品の故障を軽減します。
工場では、厳しい公差を満たすためにめっき後の研削を行います。また、薄くひび割れの少ない皮膜で同等の耐摩耗性を実現するため、薄膜高密度クロムめっきを採用する場合もあります。
装飾クロムめっき
装飾クロムめっきは、軽度の保護性能を備えつつ、外観を重視します。通常はニッケルの上に、非常に薄い0.3~0.5ミクロンのクロム層を施します。耐食性の大部分はニッケルが担います。
この工程により、明るく鏡のような仕上がりが得られます。耐荷重性より見た目が重視される、目に触れる部品に適しています。自動車の装飾部品、水栓金具、家具、家電製品などに使われます。
薄い皮膜ではわずかな欠陥も表面に現れるため、この方法では入念な下地処理が欠かせません。六価クロムと三価クロムのどちらのめっき方式でも、適切に管理すれば同様の外観に仕上げられます。
三価クロムめっき
三価クロムめっきでは、六価クロムの代わりに三価クロム(Cr III)を使用します。健康や環境へのリスクを抑えながら、多くの規制基準に適合できます。この工程では異なる添加剤を使い、クロム含有量も少なくなります。
装飾部品や軽負荷の機能部品に適した方法です。従来のクロムめっきよりやや暖色系の色合いに仕上がります。一方、膜厚に限りがあるため、激しい摩耗が生じる用途にはあまり向きません。
多くの業界で、消費財や自動車の装飾部品に三価クロムめっきが選ばれるようになっています。適切な下地層と組み合わせることで耐食性を保ちながら、REACHおよびRoHSなどの規制への適合を後押しします。
黒色クロムめっき
黒色クロムめっきは、暗色のサテン調からマット調の仕上がりを作ります。クロムを主成分とする皮膜を形成し、光沢のある銀色ではなく、チャコールグレーや黒色に見えます。
耐食性は比較的穏やかですが、反射を抑える効果があります。光沢クロムより指紋が目立ちにくく、ニッケルなどの下地材の上に施されることが多い仕上げです。外観と機能の両面で役立ちますが、耐摩耗性の面で硬質クロムの代わりにはなりません。
クロムめっきの工程
表面処理と洗浄
クロムめっきでは、電気めっきで一般的な表面処理の原則に従い、十分な洗浄、脱脂、研磨を行います。特に重要なのが、その後に行う酸洗いまたは酸エッチングです。この化学処理で、ステンレス鋼などの金属表面に形成される薄い不動態酸化膜を除去し、活性化した表面にクロムがしっかり密着するようにします。
活性化と下地めっき
洗浄後、部品を活性化浴に浸します。この短時間の化学処理によって金属表面の反応性を保ちます。活性化を行わないとクロムの密着性が低下し、時間の経過とともに剥離するおそれがあります。
前述のとおり、クロムめっきでは下地めっきを施すことが多く、最も一般的なのはニッケルめっきです。下地層は耐食性を高めるとともに、クロムを施すための平滑で安定した土台を作ります。
工程によっては、薄いニッケル層を素早く析出させるニッケルストライクを使います。めっきが難しい金属と後続の皮膜との密着性を高める処理です。装飾部品では、ニッケルの前に銅めっきを施すこともありますが、多くの方式で重要な下地層となるのはニッケルです。
電気めっき工程
実際の電気めっき工程では、金属部品の表面にクロムを析出させます。部品を薬液に浸し、直流電源によってクロムイオンを表面に析出させます。
仕上がりを左右する主な要素は次のとおりです。
- 電圧と電流密度膜厚と均一性に影響
- 浴温皮膜の品質に影響
- めっき時間最終的なクロム膜厚を決定
装飾めっきでは、非常に薄い皮膜を形成するフラッシュクロムめっきがよく使われます。硬質クロムでは、耐摩耗性を得るために膜厚を確保できるよう、めっき時間を長くします。
水洗、検査、品質管理
めっき後、部品を複数の水洗槽に通します。洗浄によって、表面の変色や腐食の原因となる酸の残留物を取り除きます。工程によっては、薬液の反応を止めるために弱い中和剤を使うこともあります。
水洗後は、ろ過空気または低温の熱で部品を乾燥させます。水分が残るとクロム表面に跡がついたり、保管中に腐食したりするおそれがあります。
次に検査を行います。技術者は以下の項目を確認します。
| 確認項目 | 目的 |
|---|---|
| 膜厚 | めっきが仕様を満たしているか確認 |
| 密着性 | 各層が適切に密着しているか確認 |
| 表面仕上げ | ピット、焼け、光沢不足を検出 |
すべての基準を満たした部品だけが、梱包または組み立て工程へ進みます。
クロムめっきの性能とメリット
耐食性と耐久性
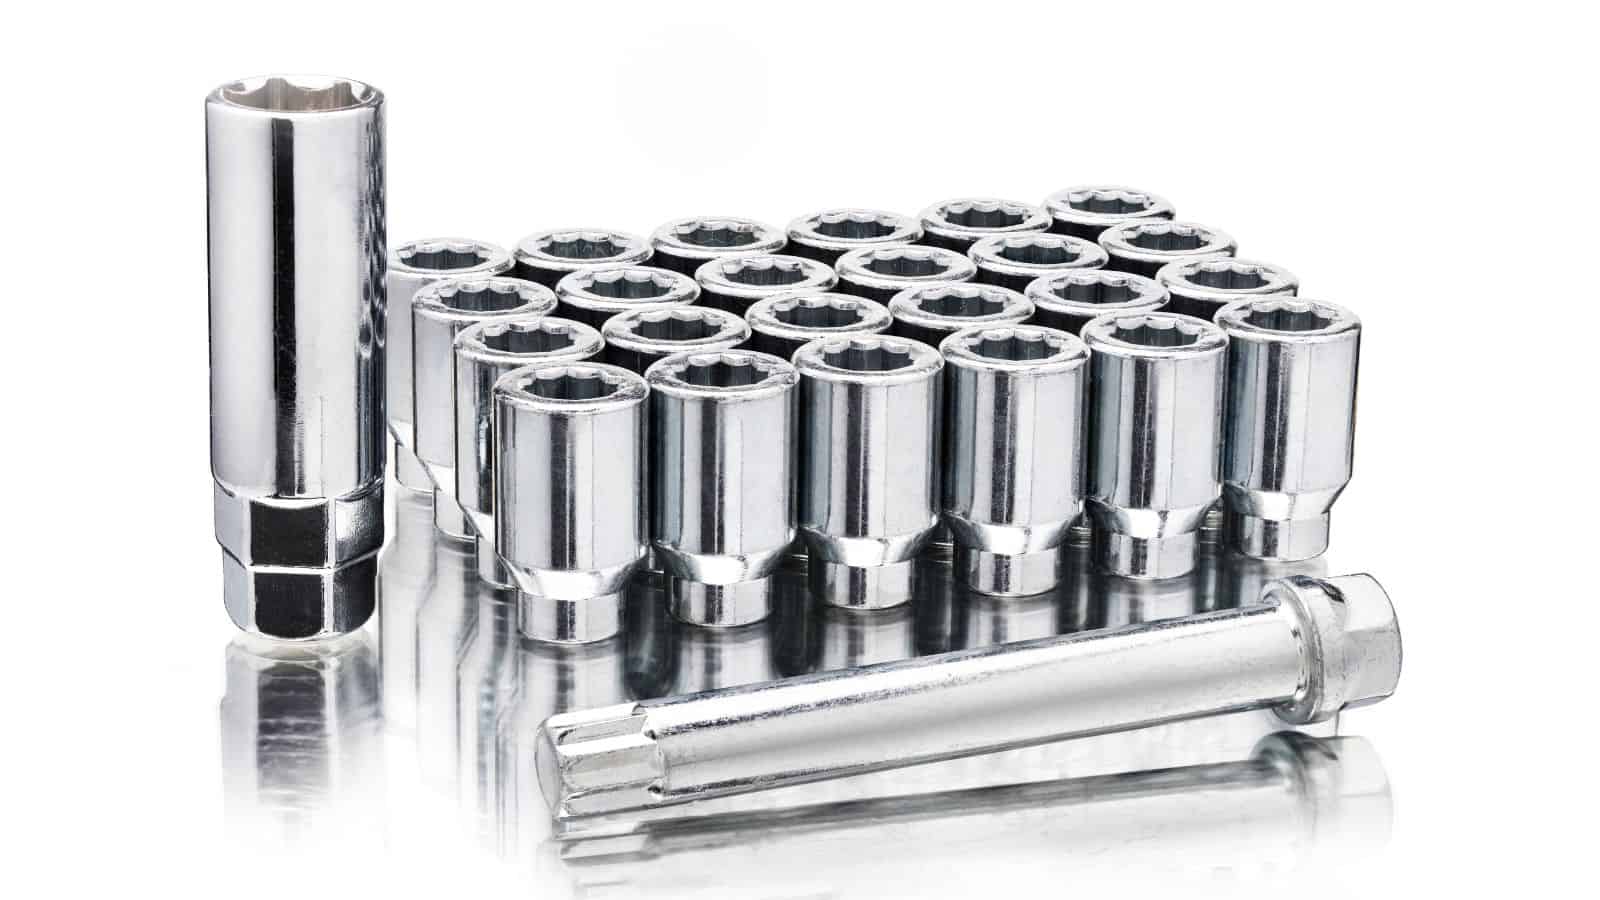
クロムめっきは、緻密なバリアを形成して腐食や薬品による劣化を抑え、金属の寿命を延ばします。装飾クロムでは、ニッケルの上に施した薄いクロム層が水分を遮断します。一方、硬質クロムは、激しい使用に耐えるために、はるかに厚い皮膜を形成します。
皮膜の厚さが重要です。
- 薄い皮膜は、清潔で乾燥した環境で優れた性能を発揮します。
- 過酷な使用環境、高温、液体への曝露がある場合は、より厚い皮膜が必要です。
硬質クロムめっきは、摺動荷重や衝撃荷重に対して優れた耐摩耗性を発揮します。表面硬度は約800~1000 HVで、擦り傷や変形に強いのが特長です。金属同士の接触を減らし、摩擦係数を低く抑えることで、動きを滑らかにし、発熱を抑えて、部品の寿命を延ばします。
用途に合わせて膜厚を選ぶことも重要です。
- 軽負荷の部品:軽度の摩耗であれば、薄いクロム皮膜で十分です。
- 重負荷の部品:激しい摩耗に耐えるには、厚い皮膜が欠かせません。
最後に、めっき浴の精密な管理と入念な表面処理が不可欠です。これらを怠ると、荷重がかかった際に皮膜が割れたり剥がれたりするおそれがあります。適切に施されたクロムめっきは、摩耗の激しい高圧環境でも、長期にわたり安定した性能を発揮します。
表面仕上げと外観
クロムめっきは、清潔感のある滑らかな表面に仕上がります。装飾クロムは光を均一に反射する、明るい鏡面仕上げになります。
クロムは欠陥を隠さず、下地の金属にある傷やピットも残るため、仕上がりの品質はめっき前の研磨に左右されます。
工業用クロムでは、光沢よりも平滑性、真円度、機能性を重視します。めっき後に研削を行い、寸法や表面性状を整えます。
検査・試験方法
メーカーは、品質と性能を確認するために検査を行います。目視検査では、ピット、膨れ、剥離を早期に発見できます。
非破壊検査機器を使って皮膜の厚さを測定します。硬度試験で耐摩耗性を確認し、密着性試験で接合の弱い部分を見つけます。
一般的な検査方法は次のとおりです。
| 試験方法 | 目的 |
|---|---|
| 蛍光X線分析 | めっき厚さの測定 |
| 微小硬さ試験 | 表面硬さの確認 |
| 塩水噴霧試験 | 耐食性の確認 |
| 曲げ試験または熱試験 | 密着性の確認 |
クロムめっきの用途と産業での活用事例
クロムめっきとは何か、どのように機能するのかを理解したら、次に気になるのは用途でしょう。クロム皮膜は、重工業用のシステムから日常的な装飾品まで、幅広く使われています。
工業用クロムめっき
工業用クロムめっきは、摩耗の抑制、耐食性、長寿命化を重視します。メーカーは、摩擦や大きな荷重にさらされる次のような部品に工業用クロムを使用します。
- 油圧シリンダーとピストンロッド
- 印刷機や製紙工場のローラー
- 航空宇宙機のランディングギアとアクチュエーター
硬質クロムめっきは厚く、非常に硬い皮膜を形成します。これにより、部品のかじり、摩耗、熱への耐性が高まります。クロムめっきが適さない場合は、用途によっては無電解ニッケルめっきやPVDコーティングのほうが、疲労や衝撃に対する性能に優れることがあります。
自動車のクロムめっきと装飾用途
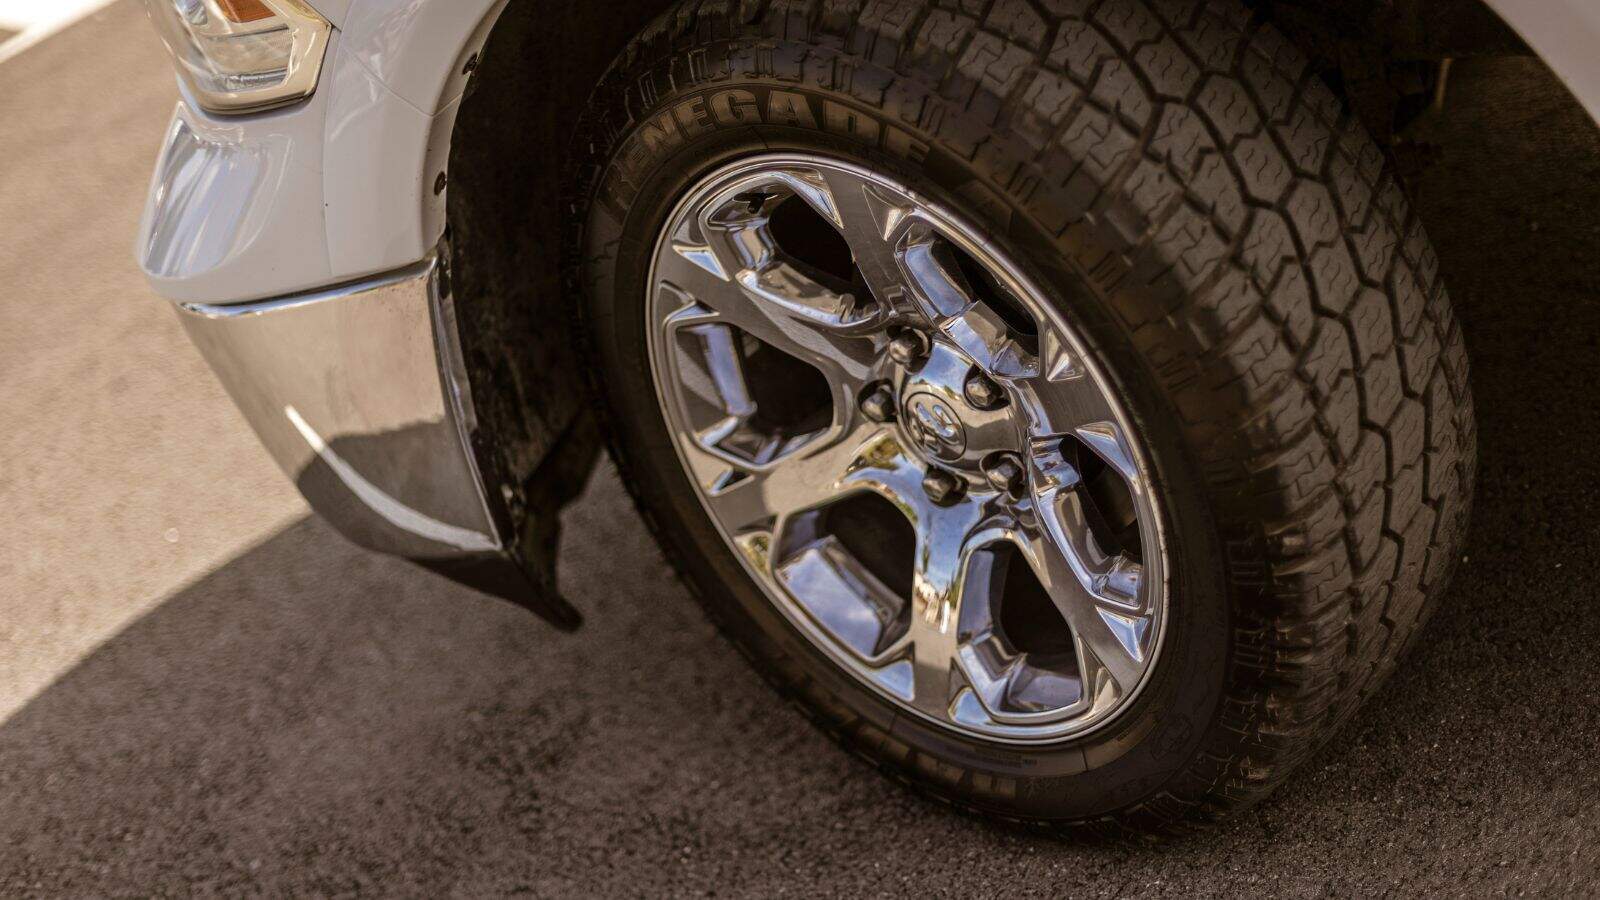
自動車のクロムめっき部品は、外観と保護性能を兼ね備えています。
自動車メーカーは、次の部品にクロムめっきを施します。
- 外装トリムとエンブレム
- 内装のアクセント部品と操作部品
- オートバイやカスタム車両の部品
装飾クロムめっきは、厚さと目的の点で工業用クロムめっきとは異なります。極めて高い硬度よりも、均一な被覆を重視します。
精密部品・特殊用途のクロムめっき
精密部品には、厳しい公差と安定した性能が求められます。薄膜高密度クロム(TDC)は、薄く、ひび割れのない皮膜でこうしたニーズに応えます。メーカーは航空宇宙、医療、工具の部品にTDCを使用しています。
TDCは複雑な形状にも適しており、めっき後の研削を減らせます。また、高強度鋼やステンレス合金など、厳しい材料適合性の要件にも対応します。
まとめ
このガイドでは、クロムめっきが電気めっきによって、硬く、耐食性に優れ、見た目にも美しい表面を実現する仕組みを解説しました。これで、プロジェクトに最適な皮膜を選べます。
最良の結果を得るには、業界標準を確認し、めっき製品に関するお客様固有の性能要件に対応できる、信頼できる製造の専門家に相談しましょう。
よくある質問
クロムめっきを簡単に説明すると?
クロムめっきとは、電気を使って部品に薄いクロム金属の層を形成する加工です。この層によって表面が硬く、光沢を帯び、錆や摩耗に強くなります。
クロムめっきは何に使われますか?
クロムめっきは、自動車のトリム、水栓金具、金具類などの外観と耐久性を高めるほか、油圧ロッド、ローラー、金型などの工業部品を摩耗や腐食から保護するために使われます。
クロムめっきの厚さは通常どのくらいですか?
装飾クロムめっきは非常に薄く、通常は約0.3~0.5ミクロンです。一方、工業用途の硬質クロムめっきは、用途に応じて約20ミクロンから数百ミクロンに及びます。







