
Plasarea prin injecție este una dintre cele mai dezvoltate tehnici de fabricație din industriile moderne. Numărul variantelor sale a crescut odată cu creșterea cerințelor de producție. În acest articol, vă vom oferi o scurtă imagine de ansamblu, dar precisă a tipurilor de injecție care sunt în uz în prezent.
Ce defineşte topirea injecţiei
Formarea prin injecție constă în utilizarea unei mașini de formare prin injecție pentru a împinge sub presiune o masă topită de material într-o cavitate de formă din oțel sau aluminiu. După ce se solidifică și devine piesă, aceasta este ejectată din formă, iar ciclul se repetă. Un „tip” de formare prin injecție este definit de trei factori care acționează împreună: arhitectura formei, sistemul de materiale și metoda de procesare. Schimbarea oricăruia dintre aceștia modifică economia și capacitățile procesului.
Tipuri principale de proces de injectare
Transfuzie termoplastică standard
Ca una dintre cele mai răspândite versiuni ale mulajului prin injectare, turnarea prin injecție termoplastică standard folosește rășini comune, cum ar fi ABS, policarbonat (PC), polipropilenă (PP), nailon (PA) și amestecuri, cum ar fi PC/ABS. Se potrivește incintelor, parantezelor, bezelelor, părților de aparate, orice cu pereți lângă liniile directoare convenționale (aproximativ 2!4 mm pentru multe rășini) și caracteristici moderate.
Formarea prin injecție a plasticului oferă cel mai mic cost pe piesă la volume mari, cea mai variată gamă de materiale și practici de sculă mature. Formele familiale și sistemele cu canal cald contribuie la reducerea deșeurilor. Cu optimizarea punctelor de injecție și a răcirii, timpii de ciclu sunt scurți, iar repetabilitatea este excelentă. De regulă, acesta este primul proces de luat în considerare, cu excepția cazurilor în care geometria sau performanța impun o metodă specializată.
Se mulează prin injectare subțire
Formarea cu pereți subțiri vizează piese mai subțiri decât valorile uzuale, uneori până la 0,4–0,8 mm sau chiar mai puțin, în funcție de rășină și lungimea traseului de curgere. Exemple sunt carcasele de smartphone, pachetele de baterii și electronicele de larg consum cu densitate mare, unde reducerea chiar și cu o zecime de milimetru contează.
Acest proces este caracterizat prin presiuni mai mari de injectare, viteze mai mari de injectare, și sisteme de alergare atent echilibrate care împinge rășină prin căi lungi, debite subtiri. Molzii au nevoie de selecție robustă din oțel, canale de curgere lustruite, și ventilare agresivă. Mașinile necesită răspuns de mare viteză și tonaj de prindere suficient pentru a contracara presiunile cavității de vârf.
Cu toate acestea, are, de asemenea, unele compromisuri: instrumentarea este mai complexă, iar fereastra procesului este mai îngustă.
Transformare microinjectare
Micro-mulgere face piese măsurate în miligrame la grame cu caracteristici micro-scale: chips-uri microfluidice, unelte mici, ponturi cateter, sau componente de etapă microscop. Dimensiuni porti si volume împuscate sunt mici, iar controlul timpului de ședere este critic pentru a evita degradarea materialelor.
Această metodă de precizie high-tech este capabilă să sculpteze caracteristicile sub-100 μm, toleranțele strânse, și dozarea ultra-consistentă împușcat-la-shot. Datorită complexității procesului, selecția sa materială se înclină spre rășini stabile, curate-cameră prietenoase (PEEK, PEI, PP grade medicale). Tooling este scump și delicat. Dar, atunci când părțile sunt mici și volumele sunt mari, nici o altă metodă nu concurează pe repetabilitate și cost pe bucată.
Supraturnare, inserții și injecție multi-shot
Supraturnare
Supraturnarea aplică un material peste altul, de obicei un elastomer moale peste un substrat rigid, precum învelișul aderent de pe mânerul unei scule electrice. Îmbunătățește ergonomia, etanșarea, amortizarea șocurilor și aspectul, fără elemente de asamblare.
Abordarea comună:
- Supraturnare în două etape: mai întâi se formează substratul rigid, apoi acesta se introduce într-o a doua formă pentru aplicarea stratului moale prin supraturnare.
- Supraturnare în matriță: procesul are loc într-o singură sculă, care rotește piesa sau o transferă între cavități.
Inserează modelare
Introduceţi modelarea implică încapsularea unei componente pre-plasate, de multe ori metal, în interiorul plasticului turnat. Inserţiile tipice includ şefi filetaţi, tufişuri, contacte ştampilate, magneţi, sau carcase senzori. Acesta înlocuieşte asamblarea secundară şi îmbunătăţeşte puterea articulaţiilor şi precizia poziţională.
Pentru a începe procedurile de produs, inserțiile sunt încărcate mai întâi manual sau prin automatizare, deținute de caracteristici sau vid, și apoi supraîncărcate cu rășină. Instrumentul trebuie să gestioneze expansiunea termică diferențială pentru a evita fisurarea sau stresul la interfața metal plastic.
Este ideal atunci cand partea are nevoie de rezistenta mecanica localizata sau conductivitate fara fabricatie metalica completa, ca fitinguri medicale luer cu fire metalice, clipuri auto cu suprafete de uzura din otel, sau conectori cu terminale integrate.
Two-Shot şi Three-Shot Molding
Formarea multi-shot injectează secvențial două sau mai multe materiale (sau culori) în aceeași celulă și, adesea, în aceeași formă. Platourile rotative, mecanismele cu retragerea miezului sau sistemele de indexare deplasează automat piesa parțial formată către următoarea cavitate. Aceste soluții asigură îmbinări continue, delimitări clare între culori, garnituri integrate, balamale flexibile sau combinații de zone dure și moi, fără manipulare manuală. De asemenea, permit funcții speciale, precum ferestre transparente turnate împreună cu corpuri opace.
Gaz/apă Assistată și co-Injecție
Transformarea prin injecție cu asistare cu gaz
Formarea asistată cu gaz injectează un gaz inert (de obicei azot) după ce rășina a umplut parțial cavitatea. Gazul formează canale goale de-a lungul secțiunilor mai groase, împingând plasticul topit către extremitățile îndepărtate și producând piese din plastic cu mai puține urme de retasură, deformări și greutate mai mică. Procesul are și cerințe specifice pentru proiectarea formei, deoarece aerisirea și acele de injecție a gazului trebuie proiectate cu atenție.
Acesta poate produce o gamă largă de produse din plastic, inclusiv mânere mari, rame TV, componente de mobilier, și piese de modelare auto sub-poziție cu coaste groase. Aceasta permite secțiuni cosmetice mai groase fără semne de chiuvetă și poate reduce timpul de ciclu prin eliminarea masei care altfel ar avea nevoie de răcire.
Transformarea prin injecție cu apă
Principiu similar, mediu diferit. Mulajul asistat de apă injectează apă pentru a crea secţiuni goale, în special potrivite pentru forme tubulare complexe, lungi, cu îndoituri, cum ar fi mânere de uşi auto, linii de lichid de spălare, şi tubulatura aparatului.
Acest proces de producție este cunoscut pentru îndepărtarea mai rapidă a căldurii (răcire rapidă a apei), pereți interiori netezi și secțiuni transversale mai consistente, în comparație cu gazul din anumite geometrii. Uneltele trebuie să se ocupe de gestionarea apei, rezistența la coroziune și drenaj precis.
Co-injectare (Sandwich) Molding
Co-injecţia produce o structură a pielii: o piele de înaltă performanţă sau cosmetică încapsulată o răşină de bază diferită. Miezul poate fi polimer reciclat, material de barieră sau o răşină cu proprietăţi adaptate (de exemplu, un nucleu spumos pentru câştiguri de rigiditate la greutate). Este cel mai bun pentru optimizarea costurilor materiale fără a sacrifica aspectul sau straturile de contact de reglementare. Ambalajul alimentar pârghie piei de barieră, şi bunuri de consum pot folosi nuclee reciclate sub o piele virgină pentru estetică şi performanţă.
Elastomer, LSR și Termoset/RIM
Soluţie injectabilă de silicon din cauciuc lichid (LSR)
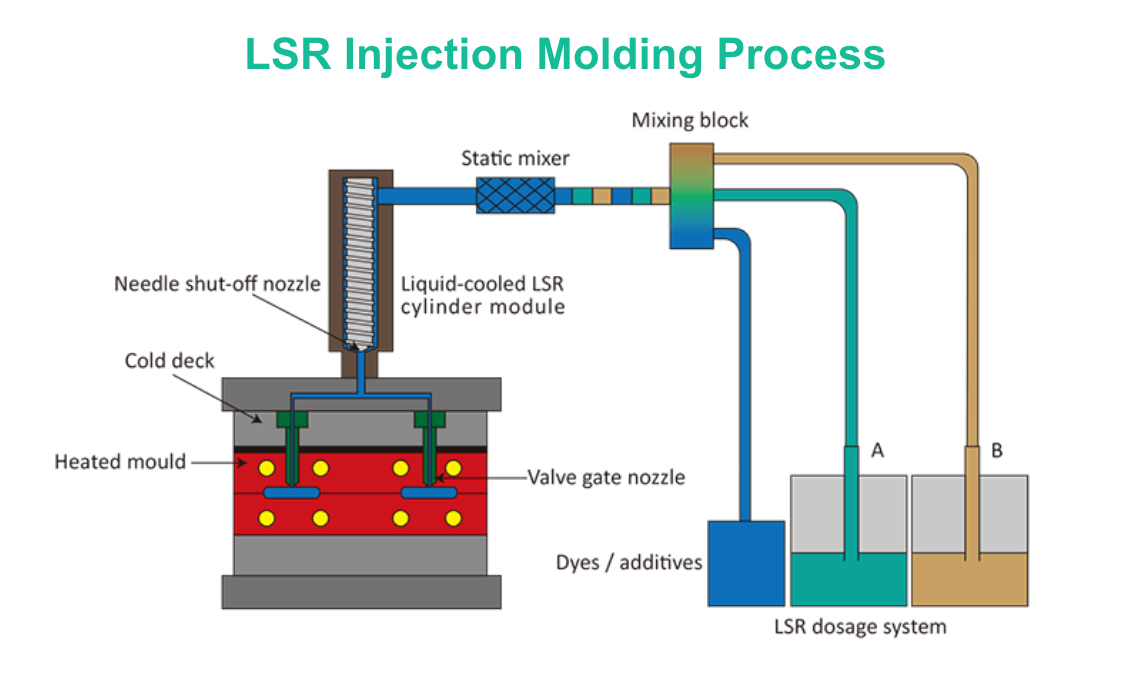
Formarea LSR utilizează sisteme din silicon bicomponent, întărite cu platină, dozate și amestecate la presă, apoi injectate într-o formă cu canale reci, unde se întăresc în cavitatea încălzită. Deoarece LSR este un elastomer termoreactiv, nu se retopeste: se reticulează și își păstrează forma la căldură.
LSR oferă o rezistență chimică excelentă, biocompatibilitate, temperaturi mari de serviciu, precum și disponibilitatea camerei curate. Este potrivit pentru produse precum garnituri și garnituri, produse pentru copii, materiale portabile, componente medicale și siliconuri de calitate optică pentru lentile.
Formarea prin injecție a TPE/TPV și a cauciucului
Elastomerii termoplastici (PTE) şi vulcanizaţii termoplastici (TPV) se comportă ca cauciucul, dar procesează pe prese termoplastice standard, permiţând reciclabilitatea şi supramoldarea la substraturi rigide. Ele sunt comune pentru aderenţe, sigilii, burdufuri şi izolatoare de vibraţii.
Când este necesar cauciuc propriu-zis, materialele precum nitrilul, EPDM și fluoroelastomerii sunt întărite în formă prin turnare prin injecție a cauciucului. Timpii de ciclu sunt mai lungi, iar sculele trebuie să gestioneze cinetica întăririi și aerisirea compușilor volatili. Alegerea depinde adesea de cerințele privind rezistența chimică și la temperatură.
Transformarea termosetului şi a reacţiei (RIM)
Procesele de formare prin injecție a materialelor termoreactive prelucrează rășini care se întăresc ireversibil: rășini fenolice, epoxidice și anumite poliesteri. Formarea prin injecție cu reacție (RIM) amestecă componente reactive cu vâscozitate redusă (de obicei sisteme poliuretanice) și le injectează în formă, unde polimerizează. Metoda este utilizată pentru panouri și carcase mari, bare de protecție cu absorbție de energie și componente structurale cu nervuri integrate. RIM este potrivită pentru piese groase și mari, cu tensiuni interne și forțe de închidere mai mici, datorită vâscozității inițiale reduse.
Pe măsură ce natura materialelor determină, resturile nu sunt remeldabile, iar temperaturile sculelor și ciclurile de vindecare influențează puternic prin intermediul. Totuși, pentru scurtă durată de părți mari, RIM bate adesea sculele termoplastice în costul total.
Transfuzie cu pulbere (MIM/CIM)
Transformarea prin injecție metalică (MIM)
MIM combină pulberi metalice fine cu un liant polimeric pentru a crea un material de alimentare care poate fi format prin injecție în geometrii complexe. După formare, piesele sunt supuse debinderizării pentru îndepărtarea liantului și sinterizării pentru densificarea metalului, atingând de regulă 95–99% din densitatea teoretică.
Punctele forte ale acestei operatiuni se afla in rezolutia exceptionala a caracteristicilor sale pentru componente metalice mici, complicate, unelte, incuietori, balamale, instrumente chirurgicale, componente pentru arme de foc. MIM concurează cu prelucrare CNC atunci când volumele sunt mari si geometriile sunt greu de tocat.
Mulaje pentru injecție ceramice (CIM)
CIM urmează aceeași logică ca și MIM, dar cu pulberi ceramice, cum ar fi zirconia sau alumina. Aceasta permite componente rezistente la uzură, izolante electric și de înaltă temperatură, cu detalii fine, duze, părți dentare și izolatoare senzoriale.
Concluzie
Peisajul extins al proceselor de turnare prin injecție subliniază un principiu fundamental în producția modernă: alegeți instrumentul potrivit pentru cazul dvs. specific. Existența atâtor variante demonstrează că nicio metodă unică nu este universal superioară; mai degrabă, fiecare reprezintă o soluție adaptată.
În cele din urmă, alegerea unui anumit tip de injecție modelare este o decizie strategică care transcende doar geometrie parte. Pentru a selecta în mod corespunzător procesul de fabricație pentru piesele dvs., aveți nevoie pentru a avea toți factorii de influență contabili înainte de a lua decizia. Alternativ, puteți coopera cu un producător și achiziționa asistență de la experți industriali.
Întrebări frecvente
Care sunt principalii factori de cost, în afara formei propriu-zise, pentru aceste procese specializate?
Deși sculele reprezintă un cost inițial important, cheltuielile curente sunt influențate în mare măsură de proces. Principalii factori includ pierderile de material (rebuturi din canale la formarea standard, față de lipsa deșeurilor la sistemele cu canal cald), timpul de ciclu (cicluri mai lungi pentru piesele groase sau materialele termoreactive), operațiile secundare (debinderizare/sinterizare pentru PIM, finisarea pieselor) și nivelul de automatizare necesar.
Pot fi combinate aceste procese diferite de modelare într-o singură parte?
Da, puteți. De fapt, abordările hibride sunt o frontieră a producției avansate. De exemplu, o parte ar putea fi creată folosind matrițarea asistată cu gaz pentru a goli o secțiune groasă și apoi să fie supusă unei a doua operații pentru caracteristicile micro-vândute. Un alt exemplu este utilizarea inserției pentru a plasa o componentă metalică care mai târziu este supramoldată cu un TPE moale-touch. Totuși, acest lucru necesită adesea o planificare sofisticată a producției și multiple celule de fabricație.







