
Il cuore di Stampaggio ad iniezione si trova il nucleo dello stampo, un componente critico che modella le caratteristiche interne del prodotto stampato. Comprendere gli elementi essenziali dei nuclei di stampaggio a iniezione è fondamentale per ottimizzare sia il design del prodotto che la qualità.
Questo articolo approfondisce gli aspetti fondamentali dei nuclei di stampo, esplorando come influenzano il processo di produzione e le prestazioni del prodotto finale. Esaminando considerazioni chiave come la selezione dei materiali e le strategie di progettazione, miriamo a fornire informazioni preziose per ingegneri e produttori che cercano di raggiungere le loro migliori pratiche nelle operazioni di stampaggio a iniezione.
In primo luogo, introduciamo il processo di base di stampaggio a iniezione.
Il processo di base dello stampaggio a iniezione prevede diversi passaggi chiave che trasformano le materie plastiche in prodotti finiti. Ecco una panoramica semplificata:
- Bloccaggio: Il processo inizia chiudendo lo stampo, che è tipicamente fatto di due metà. Queste metà sono serrate strettamente per preparare l’iniezione.
- Iniezione: I granuli di plastica o i granuli vengono alimentati in un barile riscaldato dove si sciolgono. La plastica fusa viene quindi iniettata nella cavità dello stampo attraverso un ugello, riempiendo completamente lo spazio.
- Abitazione: Viene applicata pressione per garantire che la plastica fusa riempia ogni parte della cavità dello stampo, assicurando che il prodotto corrisponda al design dello stampo.
- Raffreddamento: Lo stampo viene lasciato raffreddare, consentendo alla plastica di solidificarsi nella forma della cavità dello stampo.
- Apertura della stampo: Una volta raffreddato, le metà dello stampo vengono aperte per rivelare la parte solidificata.
- Eiezione: I perni dell’eiettori o altri meccanismi spingono la parte finita fuori dallo stampo, pronta per qualsiasi ulteriore elaborazione o imballaggio.
Che cosa è Injection Molding Core?
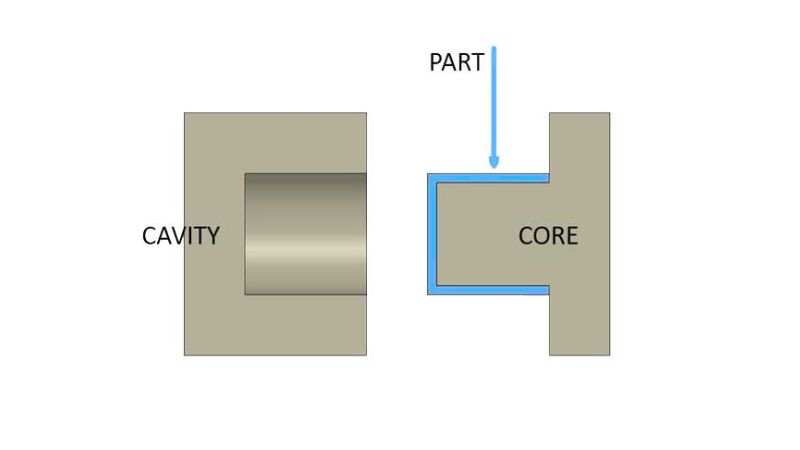
Il nucleo di stampaggio a iniezione è un componente solido o mobile all’interno dello stampo che forma le caratteristiche interne o i vuoti della parte stampata finale. Rappresenta la forma e la geometria delle caratteristiche interne desiderate della parte, come porzioni cave o strutture interne complesse.
Qual è la differenza tra cavità e nucleo nella stampo?
Come nucleo, la cavità è un altro componente chiave dello stampo nello stampaggio a iniezione di plastica, che viene spesso lucidato su una finitura che rappresenta la finitura superficiale finale desiderata della parte. Lavorano insieme per modellare la parte stampata finale.
Il nucleo modella le caratteristiche interne, mentre la cavità modella le caratteristiche esterne della parte.
Il nucleo di stampaggio è nella metà mobile (lato B), che è spesso coinvolta nel processo di espulsione, e la cavità è nella metà fissa (lato A), mentre la cavità è meno direttamente coinvolta.
Come produrre il nucleo di stampaggio ad iniezione?
Scegliere il materiale giusto
Scelta del materiale per il nucleo è imperativo in quanto deve resistere alle alte temperature e pressioni della plastica fusa senza deformarsi.
Le prestazioni del core influenzano direttamente non solo la qualità, ma anche efficienza del processo di stampaggio a iniezione, che porta a parti che soddisfano specifiche rigorose.
- AcciaioL’acciaio di alta qualità è una scelta popolare per la sua durata e resistenza all’usura, che lo rende ideale per la produzione di volumi elevati. Include tipi come acciaio inossidabile, P20 e H13.
- Alluminio: Conosciuto per le sue proprietà di riscaldamento e raffreddamento leggere e più veloci, l’alluminio viene spesso utilizzato per gli strumenti prototipo o la produzione a basso volume.
- Leghe di berillio-rame: Utilizzato in aree dello stampo che richiedono una rapida rimozione del calore o in parti dello stampo con geometrie intricate.
- Acciaio Pre-Hardened: Un’opzione conveniente utilizzata in applicazioni meno esigenti; non richiede un trattamento termico aggiuntivo.
- Acciaio per utensili: Per applicazioni ad alta usura, vengono utilizzati acciai per utensili come D2 o A2, offrendo robustezza e longevità.
Processo di fabbricazione e precisione
Le tecniche di lavorazione avanzate, come la fresatura CNC e la lavorazione a scarica elettrica (EDM), sono fondamentali per raggiungere gli alti livelli di precisione richiesti per i nuclei.
- Fresatura CNC: Fornisce precisione attraverso la lavorazione controllata dal computer.
- EDM: Utilizzato per dettagli complessi e geometrie complesse.
In che modo il nucleo della stampo influisce sulla qualità del prodotto?
La variabilità della qualità del nucleo e dello stampo nello stampaggio a iniezione può essere attribuita a diversi fattori che influenzano le prestazioni e la consistenza delle parti stampate:
| Causa | Descrizione |
| Core Shift | Disallineamento del nucleo dello stampo durante l’iniezione, portando a imprecisioni dimensionali. |
| Attaccare | Il nucleo rimane alloggiato nella parte durante l’espulsione, spesso a causa di angoli di tratteggio insufficienti o attrito eccessivo. |
| Avvolgimento | Le distorsioni dimensionali sono causate dalla deformazione del nucleo a temperature elevate e cicli di pressione. |
| Cracking o rottura | Il danno al nucleo è dovuto a sollecitazioni e pressioni, spesso derivanti dall’uso di materiali meno durevoli. |
| Indossare e lacrimare | L’abrasione e l’erosione dall’uso continuo portano a un declino della qualità della superficie e dell’integrità dimensionale. |
| Problemi di raffreddamento | Il raffreddamento o la trasmissione del calore inefficiente causa tempi di ciclo più lunghi e potenziali deformazioni o cambiamenti dimensionali. |
| Problemi di ventilazione | Ventilazione inadeguata che intrappola aria e gas, portando a difetti di superficie, vuoti o riempimento incompleto di parti. |
| Materiali e Design Variabilità | Variabilità nelle proprietà dei materiali e complessità di progettazione che influenzano la durata della vita e le prestazioni della stampo. |
| Sfide di manutenzione | La mancanza di manutenzione regolare punto d’iniezione a problemi come corrosione, contaminazione o deterioramento, che influenzano le prestazioni della stampo e la qualità del prodotto. |
Cos’è il Draft Angle?
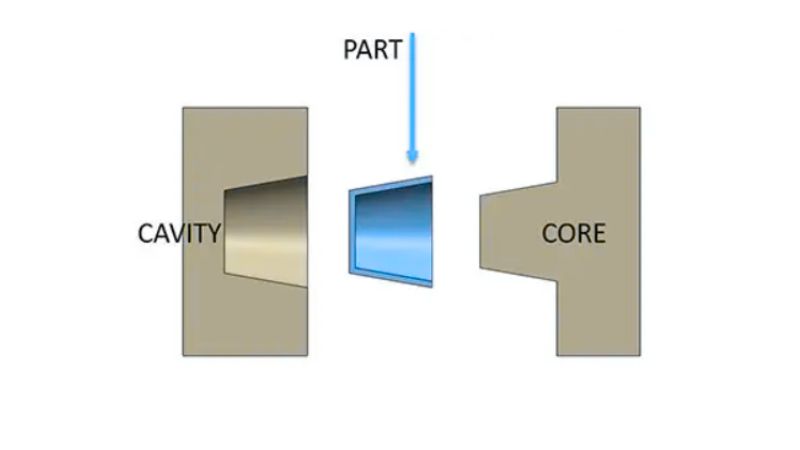
L’angolo di progetto che abbiamo menzionato nella sezione precedente si riferisce a un leggero cono applicato alle superfici verticali di una parte nello stampaggio a iniezione. Questo cono aiuta la parte ad essere facilmente rilasciata dallo stampo senza causare danni.
In genere, un angolo di bozza di 1 a 2 gradi è raccomandato per la maggior parte delle parti, con più bozze necessarie per superfici più profonde o strutturate.
Ci sono angoli di bozza positivi e negativi. Una bozza positiva significa che l’angolo è più dell’angolo di riferimento, aiutando in parte il rilascio. Una bozza negativa può complicare la progettazione della stampo in quanto può richiedere che lo stampo sia separato in più parti per la rimozione della parte.
Come scegliere il posizionamento del nucleo e della cavità nello stampaggio a iniezione?
Cosa influisce sul posizionamento del nucleo e della cavità?
Il posizionamento del nucleo e della cavità nello stampaggio a iniezione è influenzato da diversi fattori chiave:
Design delle parti
La complessità e la geometria della parte, comprese le caratteristiche come fori e incavi, dettano il posizionamento del nucleo e della cavità. Le caratteristiche sporgenti in genere richiedono nuclei, mentre le caratteristiche incassate sono formate da cavità.
Proprietà del materiale
La disposizione del nucleo e della cavità in uno stampo è influenzata dalla velocità di restringimento, dalle caratteristiche di flusso e dalla velocità di iniezione del materiale. Se un materiale ha un basso tasso di restringimento, può essere difficile garantire che la parte rimanga sul lato con i perni dell’eiettore, richiedendo speciali regolazioni di progettazione.
Mentre la maggior parte delle materie plastiche si riduce in modo significativo, è fondamentale capire come le proprietà del materiale potrebbero influire sul posizionamento del nucleo e della cavità.
Layout del sistema di espulsione
Dopo la fase di raffreddamento, quando lo stampo viene aperto, la parte stampata a iniezione deve sempre rimanere attaccata al lato con i perni dell’eiettore.
La progettazione e la forma del sistema di espulsione influenzano il posizionamento del nucleo e della cavità per garantire un’espulsione coerente e affidabile della parte.
Simmetria e posizione del punto d’iniezione
L’canale principale di colata è il canale principale che trasporta la plastica fusa dalla macchina per lo stampaggio a iniezione nello stampo. Di solito corre direttamente nello stampo, ma a volte può andare direttamente nella cavità dello stampo, nel qual caso si chiama un punto d’iniezione canale principale di colata diretto.
I canali di alimentazione sono percorsi più piccoli che si diramano dal canale principale di colata per distribuire la plastica fusa a diverse parti dello stampo. Questa configurazione consente la produzione di più parti contemporaneamente, il che è conveniente, soprattutto per i piccoli articoli.
punti d’iniezione sono le piccole aperture in cui la plastica entra nella cavità dello stampo dai canali di alimentazione. Sono più stretti dei canali di alimentazione e aiutano a controllare il flusso di plastica nello stampo.







