
A műanyag kültéri világítás egyre népszerűbb az OEM-gyártók körében, akik tartós, könnyű és költséghatékony kültéri lámpatesteket szeretnének nagy sorozatban gyártani. De pontosan milyen előnyökkel jár, és hogyan érik el ezeket a világítástechnikai gyártók precíziós szerszámokkal?
Ebben az útmutatóban a Moldie csapatával áttekintjük az összes lényeges tényezőt, a megfelelő műanyag kiválasztásától és a gyárthatóságra tervezésen (DFM) keresztül egészen az optikai minőségű alkatrészek fröccsöntési kihívásainak leküzdéséig.
Miért váltják fel a műszaki műanyagok a fémet a kültéri lámpatestekben?
Az olyan műszaki műanyagok, mint a polikarbonát, az ABS és az üvegszállal erősített nejlon, fokozatosan kiszorítják a kültéri lámpatestek házaiból, lencséiből és reflektoraiból a nyomásos öntéssel készült alumíniumot és az acéllemezt.
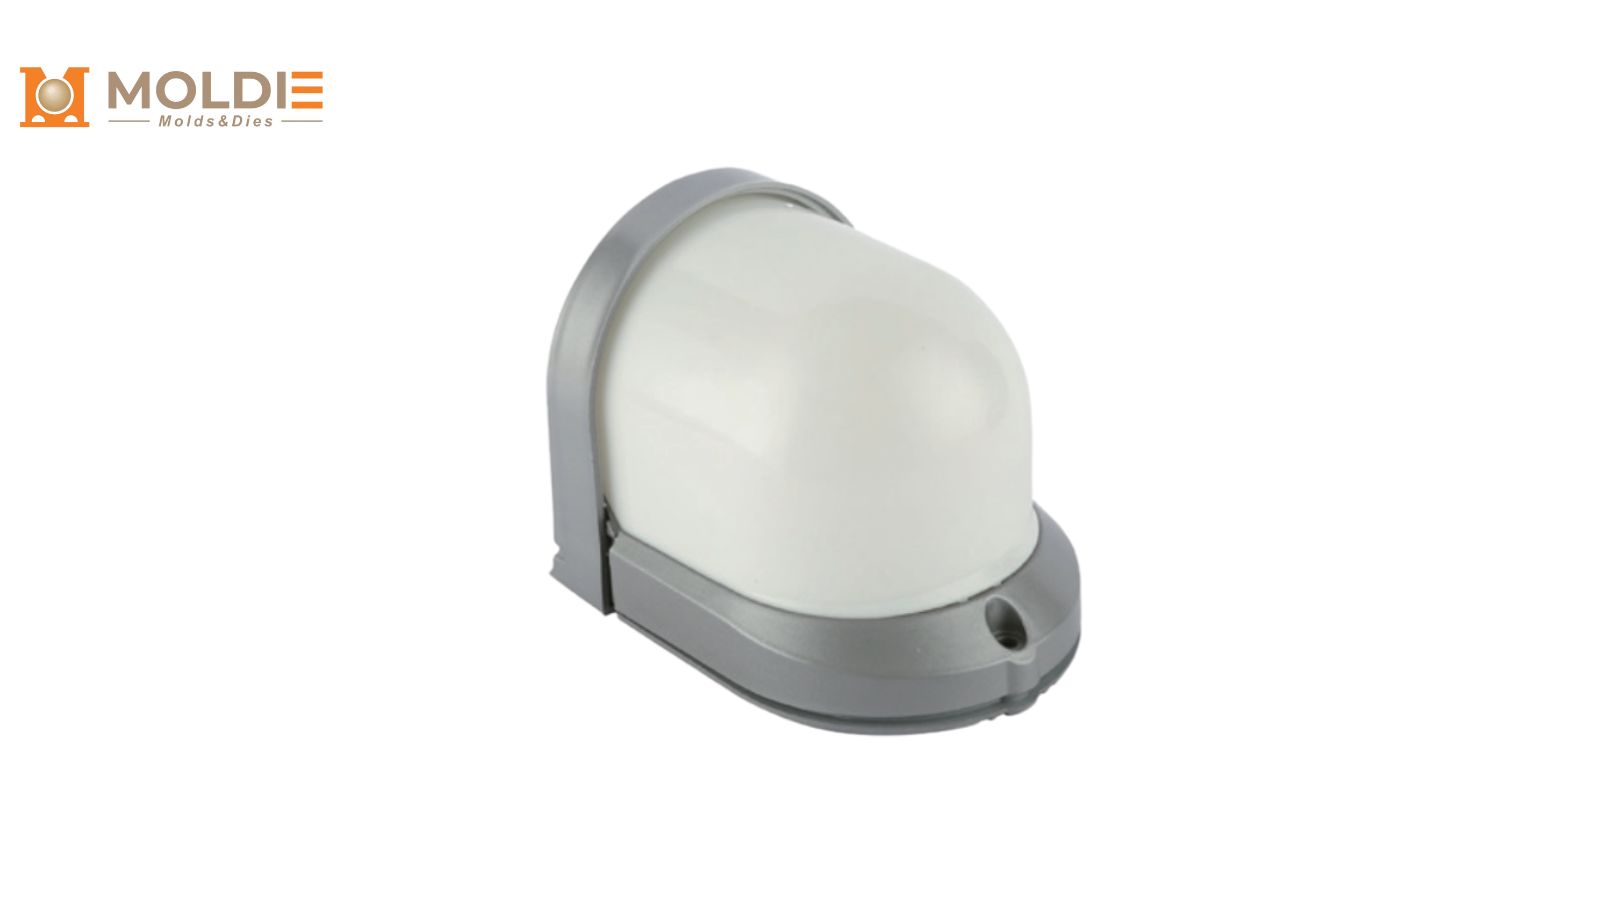
Korrózióállóság tengerparti és zord környezetben
A tengerparti területeken, vegyi üzemekben és magas páratartalmú régiókban használt kültéri fémlámpatestek drága védőbevonatokat igényelnek, például porszórást, eloxálást vagy tűzihorganyzást. Ráadásul a sópermet és a savas légkör ezeket a bevonatokat is kikezdheti.
A műszaki műanyagok eleve ellenállnak a galvanikus és elektrokémiai korróziónak. A polikarbonátból vagy ASA-ból készült ház felületi károsodás nélkül teljesíti a sópermettesztet (ASTM B117), még több ezer órás kitettség után is. Így nincs szükség utólagos felületkezelésre, és jelentősen csökken a zord környezetben fellépő garanciális igények száma.
Jelentős súlycsökkentés és egyszerűbb összeszerelés
Egy polikarbonát ház jellemzően 40–50 százalékkal könnyebb, mint egy hasonló, nyomásos öntéssel készült alumíniumalkatrész. A súlycsökkentés egyszerűbbé teszi a rögzítést, mérsékli a szállítási költségeket, és felgyorsítja a nagyszabású kereskedelmi vagy önkormányzati telepítést.
A könnyebb szerelvényekhez vékonyabb tartókonzolok és kevesebb rögzítőelem is elegendő. A műanyag alkatrészekbe közvetlenül beöntött bepattanó rögzítések teljesen kiválthatják a csavarokat, csökkentve a gyártósori összeszerelési munkaerőigényt.
Költséghatékonyság nagy sorozatú gyártásnál
A fröccsöntés több tíz- vagy akár több százezer darab között osztja el a szerszámköltséget. A szerszám elkészülte után egy műanyag ház darabköltsége jóval alacsonyabb, mint egy hasonló, nyomásos öntéssel készült vagy sajtolt fémalkatrészé.
| Tényező | Nyomásos öntésű alumínium | Fröccsöntött műanyag |
|---|---|---|
| Szerszámgyártási átfutási idő | 8–14 hét | 4–8 hét |
| Utólagos felületkezelés | Szükséges (bevonat, eloxálás) | Gyakran szükségtelen |
| Ciklusidő alkatrészenként | 45–90 másodperc | 15–45 másodperc |
[The actual data will be determined by the details in mold designs or product requirements.]
Ezeknek a gazdasági előnyöknek köszönhetően a műanyag egyértelműen jobb választás azokhoz a nagy sorozatú kültérivilágítási projektekhez, amelyeknél szigorúak a darabköltségre vonatkozó célok.
A megfelelő gyanta kiválasztása szélsőséges kültéri körülményekhez
A megfelelő polimer kiválasztása a legfontosabb mérnöki döntés egy műanyag kültéri világítási projektben. A kültéri világítási alkatrészek és szerszámok gyártásában szerzett tapasztalataink alapján összefoglaltuk ezen a speciális területen leggyakrabban használt anyagokat.
UV-stabilizált polikarbonát (PC) törésbiztos lencsékhez
A polikarbonát ütésállósága körülbelül 250-szerese az üvegének, ezért ez az alapértelmezett anyag a vandalizmusnak ellenálló lencsékhez és burákhoz.
UV-stabilizátorokkal, például benzotriazollal vagy HALS-adalékokkal (hindered amine light stabilizers) keverve a PC hosszú évek közvetlen napsugárzásának kitéve is megőrzi mechanikai tulajdonságait és átlátszóságát.
A PC kiválóan alkalmas reflektorok lencséihez, kandeláberes lámpatestek diffúzoraihoz és falikarok buráihoz, ahol valódi kockázatot jelentenek az ütések.
PMMA (akril) a tartós, sárgulásmentes optikai tisztaságért
Polimetil-metakrilát 92%-os fényáteresztést biztosít, ami a gyakori hőre lágyuló műanyagok közül a legmagasabb érték. Hosszan tartó UV-sugárzás esetén sokkal jobban ellenáll a sárgulásnak, mint a polikarbonát, ezért kiváló választás dekoratív és építészeti lámpatestekhez, ahol fontos a megjelenés.
Van azonban egy kompromisszum: ütésállósága alacsonyabb a PC-énél. A PMMA-lencsék védett helyeken működnek a legjobban, illetve olyan alkalmazásokban, ahol egy másodlagos polikarbonát védőelem nyeli el a mechanikai terhelést. Optikai tisztaságának köszönhetően ideális precíziós fénytörő lencsékhez is, amelyek a fénynyaláb alakját formálják.
Hővezető műanyagok a LED-ek hőelvezetéséhez
A hagyományos műanyagok hőszigetelőként viselkednek, ami gondot okoz, amikor a nagy teljesítményű LED-ek által termelt hőt kezelni kell. A kerámia- vagy grafitrészecskékkel töltött, hővezető polimerkeverékek hővezető képessége 1–20 W/mK. Ez jóval elmarad a rézétől vagy az alumíniumétól, de számos közepes teljesítményű LED-modulhoz elegendő.
Ezek az anyagok lehetővé teszik, hogy a mérnökök közvetlenül a fröccsöntött házba építsenek hűtőbordát, így nincs szükség külön alumínium hűtőbordára és műanyag burkolatra, ami csökkenti az anyagjegyzék költségét és az összeszerelési időt.
Fröccsöntési DFM-stratégiák IP65 vagy magasabb védettséghez
Az IP65-ös vagy magasabb behatolás elleni védettség eléréséhez a fröccsöntött lámpatestnél gondosan meg kell tervezni az osztósíkokat, a tömítőfelületeket és a mérettűréseket. A szerszámtervezés szakaszában végzett DFM-ellenőrzéssel elkerülhető a későbbi költséges átdolgozás.
Bepattanó rögzítések és tömítőhornyok tervezése
A bepattanó rögzítéseknél megfelelő ferdeségi szöget kell alkalmazni (oldalanként jellemzően 1–2 fok), és a kihajlást a választott gyanta rugalmas tartományán belül kell tartani. A túlterhelt bepattanó karok idővel deformálódhatnak vagy megrepedhetnek, ami a helyszínen a tömítés meghibásodásához vezet.
A tömítőhornyok kialakításakor kövesse az alábbi irányelveket:
- A horony mélysége az O-gyűrű vagy tömítés 20–30%-os összenyomásának megfelelő legyen
- A horony szélessége kissé haladja meg az összenyomás nélküli tömítés keresztmetszetét
- A horony megszakítás nélküli, folytonos legyen, lekerekített sarkokkal, hogy elkerülje a becsípődést
Ha a tömítőhorony ugyanarra a szerszámfélre kerül, mint a tömítőfelület, szűkebb tűrések és egyenletesebb tömítés érhető el.
A falvastagság szabályozása a beszívódások és a vetemedés megelőzésére
Az egyenletes falvastagság kulcsfontosságú az esztétikai minőség és a szerkezeti szilárdság szempontjából is. A vastag szakaszok lassabban hűlnek le, mint a vékonyak, így belső feszültségek keletkeznek, amelyek látható felületi beszívódásokat és sík panelek vetemedését okozhatják.
A bevált gyakorlat szerint a legtöbb kültéri lámpatest házánál a névleges falvastagság legyen 2,0–3,0 mm. Ha nagyobb merevségre van szükség, a falvastagság növelése helyett a névleges falvastagság 50–60%-ának megfelelő bordákat alkalmazzon.
A vastag és vékony szakaszok közötti fokozatos átmenet – legfeljebb 3:1 aránnyal – segít fenntartani az olvadék egyenletes áramlását, és csökkenti a fröccsöntés során kialakuló feszültségeket.
Ráfröccsöntés és betétes fröccsöntés a tökéletes tömítésért
Ráfröccsöntés
A puha TPE-tömítés (hőre lágyuló elasztomer) közvetlenül a merev PC- vagy ABS-házra rögzül, így nincs szükség külön tömítésre és az ahhoz tartozó összeszerelési műveletre. A TPE és a hordozóanyag közötti kémiai kötés olyan tömítést hoz létre, amely kezelés közben sem mozdul el és nem esik ki.
Betétes fröccsöntés
A betétes fröccsöntés a sárgaréz menetes betétek, elektromos csatlakozók vagy kábelátvezetők közvetlen műanyag alkatrészbe ágyazásához is kiváló. Az eljárással tömített, egységes szerkezetű alkatrész készíthető, ami egyszerűsíti a végszerelést és hosszú távon javítja az IP-védettséget.
A fröccsöntési kihívások leküzdése optikai alkatrészeknél
Az olyan optikai alkatrészeknél, mint a lencsék, fénytörők és diffúzorok, a hagyományos szerkezeti elemeknél szigorúbb folyamatellenőrzésre van szükség. Már az apró hibák is fényszóródást, kisebb fényáteresztést vagy a fénynyalábban látható képhibákat okozhatnak.
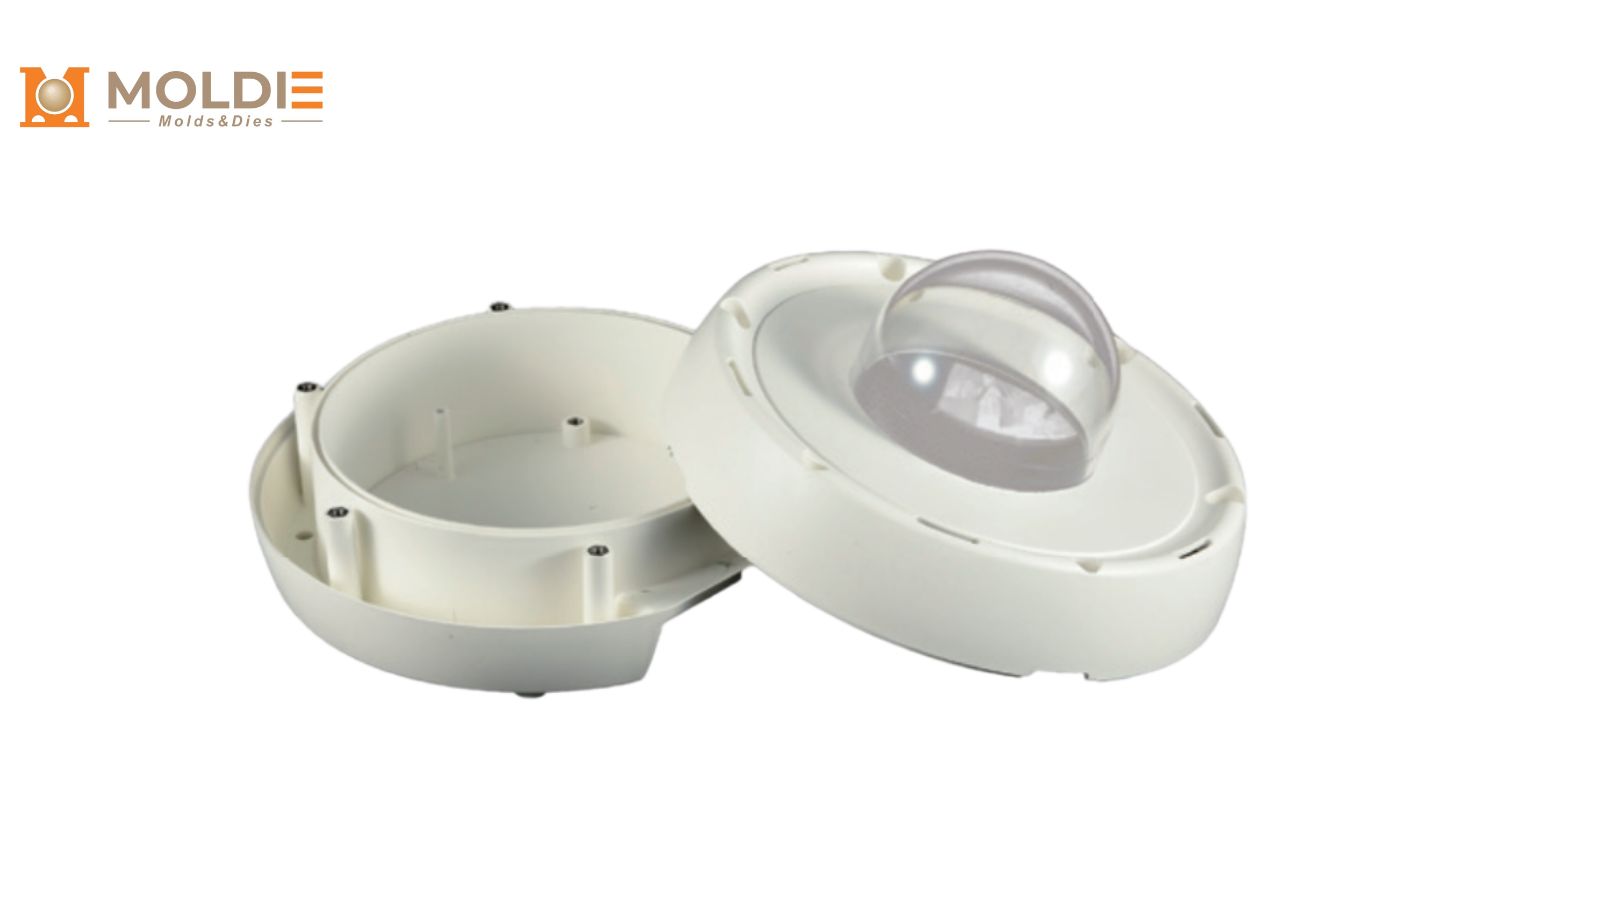
A kettőstörés megszüntetése a szerszámhőmérséklet szabályozásával
Kettőstörés akkor keletkezik, ha a belső feszültségek miatt a fröccsöntött alkatrész különböző irányaiban eltérő törésmutatók alakulnak ki. Polarizált fényben szivárványszínű mintázatként látható, és rontja az optikai homogenitást.
A legfontosabb megoldás a magas és egyenletes szerszámhőmérséklet. Polikarbonát lencséknél jellemzően 80–120 °C-os szerszámfelületi hőmérsékletet alkalmaznak. Ez lassítja a hűlést, így a polimerláncok ellazulhatnak, és csökken a maradó feszültség. A szerszámacélba épített, konform hűtőcsatornák tovább javítják a hőmérséklet egyenletességét az üregben.
Magasfényű SPI-felületek kialakítása a maximális fényáteresztésért
A Society of the Plastics Industry (SPI) felületminőségi osztályozási rendszere határozza meg a felületi minőséget. Az optikai alkatrészekhez SPI A-1 vagy A-2 minőség szükséges, amelyet a szerszámüreg acélfelületének gyémántpolírozásával érnek el.
A magasfényű optikai szerszámok fő szempontjai:
- Használjon olyan edzett szerszámacélokat, mint az S136 vagy a NAK80, amelyek jól polírozhatók tükörfényesre, és megőrzik ezt a felületet
- Az optikai felületeken 0,01–0,05 µm Ra felületi érdességet írjon elő
- A gyártási sorozatok során rendszeresen polírozza újra a szerszámfelületeket a mikrokarcolások megelőzésére
A szerszámfelület minden egyenetlensége közvetlenül átkerül a fröccsöntött lencsére, csökkentve a fényáteresztést és fényszóródási hibákat okozva.
Hatékony légtelenítés az égésnyomok megelőzésére
Az égésnyomok – más néven dízelhatás okozta nyomok – akkor keletkeznek, amikor a szerszámüregben rekedt levegő összesűrűsödik és meggyullad a fröccsöntés során. Egy átlátszó lencsén már a halvány égésnyom is selejtezést indokoló hiba.
A megfelelő légtelenítéshez vékony szellőzőhornyokat kell kialakítani a kitöltés utolsó pontjain (PC esetében 0,02–0,04 mm mélységben). Összetett lencsegeometriáknál, ahol a passzív légtelenítés nem elegendő, vákuumos fröccsöntés is alkalmazható. Az áramlásszimulációs szoftverek még a tervezési szakaszban előre jelezhetik a levegőcsapdák helyét, így a mérnökök előre, nem pedig utólag helyezhetik el a szellőzőket.
Dolgozzon együtt a Moldie-val kültéri világítási projektjein
A lámpatestterv tömeggyártásra alkalmas termékké alakításához speciális fröccsöntő partnerre van szükség. A Moldie teljes körű szerszám- és alkatrészgyártást kínál optikai és szerkezeti műanyagokhoz, többek között:
- Prototípusgyártás és szerszámgyártás: A CNC-vel megmunkált prototípusoktól az edzett P20/H13 acélból készült, többfészkes gyártószerszámokig közvetlenül tőlünk vásárolhat szerszámot.
- Rugalmasan bővíthető gyártás: Zökkenőmentesen bővítheti a gyártást a próbasorozatoktól a nagy volumenű termelésig (több százezer darab).
- Szigorú minőség-ellenőrzés: CMM-es méretellenőrzés IP65 vagy magasabb védettségű tömítésekhez, optikai tesztelés lencsékhez, valamint támogatás az UL/IEC-megfelelőséghez.
Készen áll arra, hogy az ötlettől eljusson a gyártásig? A Moldie felkeresése az első lépés a megbízható, piacra kész lámpatest megalkotásához.







