
A fröccsöntési tűrések a fröccsöntött alkatrészek méreteltéréseinek megengedett határait határozzák meg. E tűrések megértése és kezelése elengedhetetlen ahhoz, hogy az alkatrészek megfeleljenek a tervezési előírásoknak, és rendeltetésszerűen működjenek.
Ebben az átfogó útmutatóban bemutatjuk a tűréseket befolyásoló tényezőket, a pontos tűrések betartásának fontosságát, valamint az optimalizálásukra szolgáló módszereket a hibátlan műanyag alkatrészek előállításához.
Akár tervező, mérnök vagy gyártó, ebből a cikkből megismerheti a fröccsöntési folyamat összetettségének kezeléséhez, valamint termékei minőségének és megbízhatóságának javításához szükséges tudnivalókat.
Mik azok a fröccsöntési tűrések?
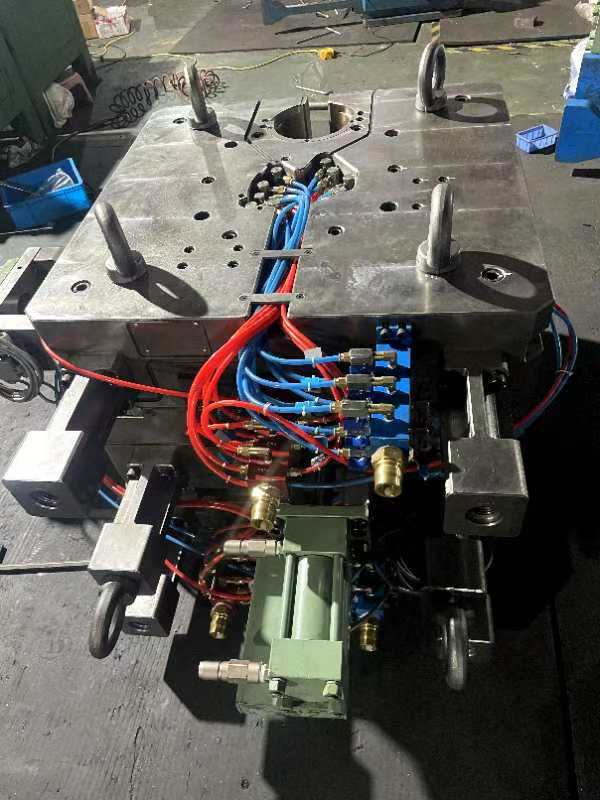
A műanyag fröccsöntés tűréseit milliméterben vagy hüvelykben megadott plusz-mínusz (±) értékek jelölik, amelyek az alkatrész névleges méreteitől való megengedett eltérést határozzák meg. Ezek elengedhetetlenek az alkatrészek megfelelő illeszkedésének és működésének biztosításához, különösen több alkatrész összeépítésekor.
A tűréseknek két típusa van: megmunkálási tűrés és gyanta-tűrés.
A megmunkálási tűrés magába a szerszámba épített tűrést jelenti. A fröccsöntő szerszámokat jellemzően CNC-megmunkálással, +/- 0.003 inches (0.076 mm) tűréssel készítik. Ez a szerszámüreg méreteinek pontosságát jelzi.
A gyanta-tűrés a kész fröccsöntött alkatrész tűrését jelenti, amelyet az anyag tulajdonságai és a fröccsöntési folyamat befolyásol. A gyanta-tűrés általában legalább to +/- 0.002 inches per inch (0.051 mm per mm).
Ez a kétféle tűrés együttesen határozza meg a fröccsöntött alkatrészekkel elérhető teljes méretpontosságot.
Az elérhető tűrések különböző tényezőktől függően változhatnak. Általánosságban azonban nem kritikus alkalmazásoknál a jellemző tűrés ±0.1 mm; szigorúbb tűrést igénylő alkalmazásoknál (például orvosi alkatrészek esetén) pedig ±0.025 vagy annál jobb.
Miért fontosak a fröccsöntési tűrések?
Számos iparágban – például az autóiparban, a repülőgépiparban és az orvostechnikai eszközök gyártásában – a biztonság és a szabályozási előírások betartása érdekében szigorú tűrési követelmények érvényesek.
A tűrések határozzák meg, hogy az alkatrészek megfelelően illeszkednek-e egymáshoz az összeszerelés során, és rendeltetésszerűen működnek-e. Már a kisebb eltérések is illeszkedési, igazítási és teljesítménybeli problémákat okozhatnak, különösen összetett szerkezetek esetében.
Mi befolyásolja a fröccsöntési tűréseket?
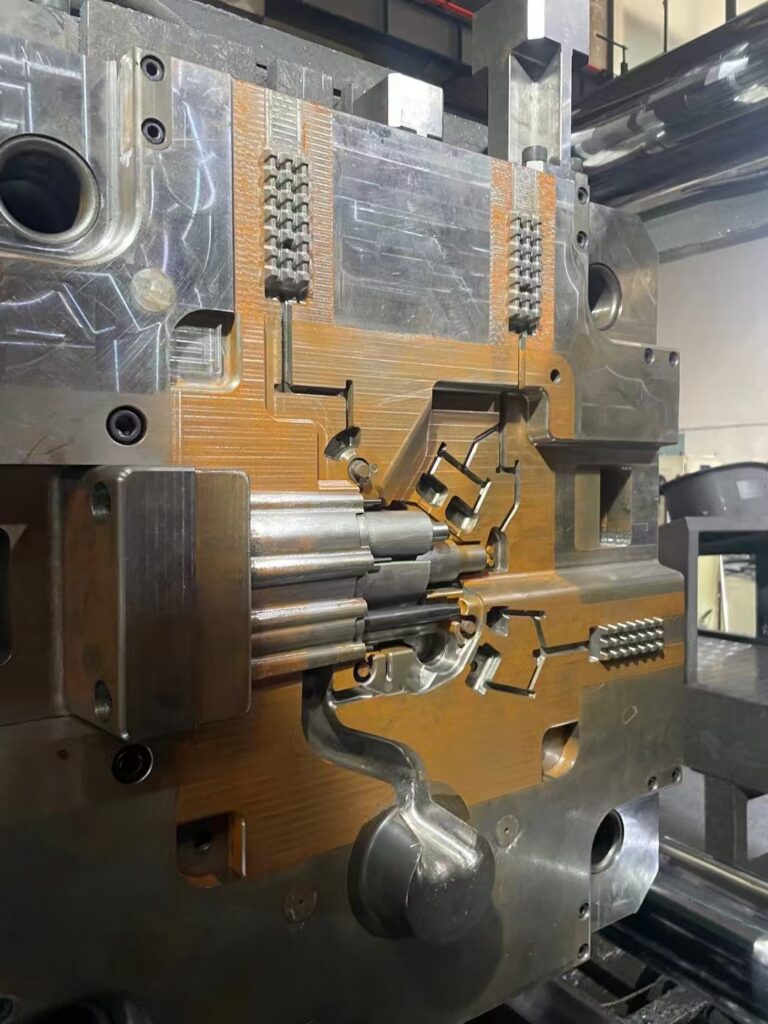
A fröccsöntési tűréseket több tényező is befolyásolja, amelyek hatással lehetnek a fröccsöntött alkatrészek méretpontosságára és egyenletességére. A legfontosabb tényezők a következők:
- Zsugorodás: A különböző anyagok zsugorodási aránya eltérő, ami befolyásolja a szűk tűrések elérését. A kristályos anyagok zsugorodása általában nagyobb, mint az amorf anyagoké, a hűlés közben bekövetkező fázisváltozások miatt. Ez hatással van a kész alkatrész térfogatára és méreteire.
- Vetemedés: A gyanta a szerszámban hűlve minden alkatrész zsugorodik. Az egyenletes falvastagságú alkatrészek jellemzően egyenletesen zsugorodnak, ami segít megelőzni a vetemedést és a beszívódásokat. Ezzel szemben a változó falvastagságú alkatrészek eltérő ütemben hűlnek és zsugorodnak, ezért a kialakításuk miatt nagyobb eséllyel vetemednek.
- Hőtágulás: A műanyagok hőtágulása általában jelentős, ezért a hőmérséklet ingadozásakor méretük megváltozhat. Ez különösen fontos, ha az alkatrészek változó hőmérsékletű környezetben működnek, vagy más anyagokkal, például fémekkel kombinálják őket.
- Alkatrésztervezés: Az alkatrész geometriája, mérete és falvastagsága jelentősen befolyásolja a tűrések szabályozását. A nagyobb alkatrészek vagy vastag részek eltérő mértékben zsugorodhatnak, ami megnehezíti a szűk tűrések betartását. Az egyenletes falvastagság és a megfontolt kialakítás segíthet kezelni ezeket a problémákat.
- Az alkatrész összetettsége: Az összetett alkatrészek befolyásolhatják az anyagáramlást és a szerszám kialakítását, ami hatással van a szűk tűrések betartására. Az egyenletes alkatrészminőség biztosításához elengedhetetlen a fröccsnyomás, a gyanta viszkozitása és a szerszám töltési idejének megfelelő szabályozása.
- Szerszámozás: A szerszám kialakítása és anyaga, valamint az üregek száma egyaránt befolyásolja az előírt tűrések elérhetőségét. A szűk tűrések betartásához elengedhetetlen az egyenletes hűtés és fűtés. A többüreges vagy családszerszámok gondos tervezést és alátámasztást igényelnek, hogy elkerülhetők legyenek a nyomás- vagy hőmérséklet-ingadozásból eredő hibák.
Hogyan csökkenthetők a fröccsöntési tűréseket befolyásoló tényezők hatásai?
A fröccsöntési tűréseket befolyásoló tényezők hatásának csökkentésére többféle módszer alkalmazható:
- Gyárthatóságra tervezés (DFM):
- Alkalmazzon DFM-gyakorlatokat már a szerszámtervezés korai szakaszában, hogy előre felmérje a lehetséges eltéréseket, és elkerülje a költséges újratervezést. Ennek része az egyenletes falvastagságú és megfelelő kihúzási szögű alkatrészek tervezése, valamint az olyan elemek – például a kiemelkedések és bordák – elhelyezésének átgondolása, amelyekkel mérsékelhető a vetemedés és a zsugorodás.
- Anyagválasztás:
- Az alkalmazáshoz megfelelő zsugorodási arányú anyagokat válasszon. Vegye figyelembe a hőtágulási tulajdonságokat és a különböző anyagok kölcsönhatását, különösen több anyagból álló szerkezetek esetén. A zsugorodás ellensúlyozására növelje meg a szerszám méreteit.
- Szerszámozási szempontok:
- Tervezzen pontos szerszámokat, hogy biztosítsa a műanyag alkatrészek méreteinek egyenletességét. Ehhez optimalizálja a beömlők elhelyezését az egyenletes anyagáramlás érdekében, használjon hűtőcsatornákat az egyenletes hűtéshez, és helyezze el a kidobócsapokat úgy, hogy a vetemedés és a felületi hibák a lehető legkisebbek legyenek.
- Folyamatszabályozás:
- Vezessen be hatékony folyamatirányítást az olyan változók szabályozására, mint a hőmérséklet, a nyomás és a hűtési idő. Érzékelőkkel valós időben figyelje ezeket a paramétereket, hogy gyorsan beavatkozhasson, és biztosíthassa az állandó tűréseket.
- Gyors prototípus-készítés és tesztelés:
- A teljes körű gyártás előtt gyors prototípus-készítéssel tesztelje és finomítsa a terveket. Így módosíthatja a kialakítást vagy a folyamatot a tűrések és az alkatrészminőség javítása érdekében.
A fröccsöntési tűrésekre vonatkozó szabványok
Az alábbi táblázat a mérettűréseket mutatja milliméterben (mm):
| Anyag | Mérettartomány | Kereskedelmi tűrés | Precíziós tűrés |
| ABS | 1–20 | ±0.100 | ±0.050 |
| 21–100 | ±0.150 | ±0.100 | |
| 101–160 | ±0.325 | ±0.100 | |
| ABS/PC keverék | 1–20 | ±0.100 | ±0.050 |
| 21–100 | ±0.150 | ±0.100 | |
| GPS | 1–20 | ±0.075 | ±0.050 |
| 21–100 | ±0.150 | ±0.080 | |
| HDPE | 1–20 | ±0.125 | ±0.075 |
| 21–100 | ±0.170 | ±0.110 | |
| LDPE | 1–20 | ±0.125 | ±0.075 |
| 21–100 | ±0.170 | ±0.110 | |
| Mod PPO/PPE | 1–20 | ±0.100 | ±0.050 |
| 21–100 | ±0.150 | ±0.100 | |
| PA | 1–20 | ±0.075 | ±0.030 |
| 21–100 | ±0.160 | ±0.130 | |
| PA 30% GF | 1–20 | ±0.060 | ±0.030 |
| 21–100 | ±0.120 | ±0.100 | |
| PBT 30% GF | 1–20 | ±0.060 | ±0.030 |
| 21–100 | ±0.120 | ±0.100 | |
| PC | 1–20 | ±0.060 | ±0.030 |
| 21–100 | ±0.120 | ±0.100 | |
| PC 20% Glass | 1–20 | ±0.050 | ±0.030 |
| 21–100 | ±0.100 | ±0.080 | |
| PMMA | 1–20 | ±0.075 | ±0.050 |
| 21–100 | ±0.120 | ±0.070 | |
| POM | 1–20 | ±0.075 | ±0.030 |
| 21–100 | ±0.160 | ±0.130 | |
| PP, 20% talkum | 1–20 | ±0.100 | ±0.050 |
| 21–100 | ±0.120 | ±0.100 | |
| PPO/PPE | 1–20 | ±0.080 | ±0.050 |
| 21–100 | ±0.100 | ±0.080 | |
| PPS, 30% GF | 1–20 | ±0.050 | ±0.050 |
| 21–100 | ±0.080 | ±0.080 | |
| SAN | 1–20 | ±0.080 | ±0.050 |
| 21–100 | ±0.100 | ±0.080 |
Az alábbi táblázat a koncentricitási/ovalitási tűrések méreteit szemlélteti (mm-ben)
| Anyag | Mérettartomány | Kereskedelmi tűrés | Precíziós tűrés |
| ABS | 100-ig | ±0.230 | ±0.130 |
| ABS/PC keverék | 100-ig | ±0.230 | ±0.130 |
| GPS | 100-ig | ±0.250 | ±0.150 |
| HDPE | 100-ig | ±0.250 | ±0.150 |
| LDPE | 100-ig | ±0.250 | ±0.150 |
| PA | 100-ig | ±0.250 | ±0.150 |
| PA, 30% GF | 100-ig | ±0.150 | ±0.100 |
| PBT, 30% GF | 100-ig | ±0.150 | ±0.100 |
| PC | 100-ig | ±0.130 | ±0.080 |
| PC, 20% GF | 100-ig | ±0.130 | ±0.080 |
| PMMA | 100-ig | ±0.250 | ±0.150 |
| POM | 100-ig | ±0.250 | ±0.150 |
| PP | 100-ig | ±0.250 | ±0.150 |
| PP, 20% talkum | 100-ig | ±0.250 | ±0.150 |
| PPO/PPE | 100-ig | ±0.230 | ±0.130 |
| PPS, 30% GF | 100-ig | ±0.130 | ±0.080 |
| SAN | 100-ig | ±0.230 | ±0.130 |
Egyenességi/lapossági tűrések (mm)
| Anyag | Jellemző mérete | Kereskedelmi tűrés | Finomtűrés |
| ABS | 0–100 mm | ±0.380 | ±0.250 |
| 101–160 mm | ±0.800 | ±0.500 | |
| ABS/PC keverék | 0–100 mm | ±0.380 | ±0.250 |
| 101–160 mm | ±0.800 | ±0.500 | |
| PA | 0–100 mm | ±0.300 | ±0.150 |
| 101–160 mm | ±0.500 | ±0.250 | |
| PA GF 30% | 0–100 mm | ±0.150 | ±0.080 |
| 101–160 mm | ±0.200 | ±0.100 | |
| POM | 0–100 mm | ±0.300 | ±0.150 |
| 101–160 mm | ±0.500 | ±0.250 | |
| PP | 0–100 mm | ±0.850 | ±0.500 |
| 101–160 mm | ±1.500 | ±0.850 | |
| SAN | 0–100 mm | ±0.380 | ±0.250 |
| 101–160 mm | ±0.800 | ±0.500 |
Vakfuratok mélységi tűrései (mm)
| Anyag | Mélységtartomány | Kereskedelmi tűrés | Finomtűrés |
| ABS | 100 mm-ig | ±0.200 | ±0.100 |
| ABS/PC keverék | 100 mm-ig | ±0.200 | ±0.100 |
| PA | 100 mm-ig | ±0.150 | ±0.080 |
| PA GF 30% | 100 mm-ig | ±0.100 | ±0.050 |
| POM | 100 mm-ig | ±0.150 | ±0.080 |
| PP | 100 mm-ig | ±0.250 | ±0.150 |
| SAN | 100 mm-ig | ±0.200 | ±0.100 |
Furatátmérő-tűrések (mm)
| Anyag | Átmérőtartomány | Kereskedelmi tűrés | Finomtűrés |
| ABS | 100 mm-ig | ±0.100 | ±0.050 |
| ABS/PC keverék | 100 mm-ig | ±0.100 | ±0.050 |
| PA | 100 mm-ig | ±0.080 | ±0.040 |
| PA GF 30% | 100 mm-ig | ±0.050 | ±0.025 |
| POM | 100 mm-ig | ±0.080 | ±0.040 |
| PP | 100 mm-ig | ±0.120 | ±0.060 |
| SAN | 100 mm-ig | ±0.100 | ±0.050 |







