A fröccsöntési folyamat során a hengerben lévő csavar hátsó oldalára ellennyomást fejtenek ki. Ez segíti a csigát abban, hogy előretolja az olvadt műanyagot. A hátulról kifejtett nyomást ellennyomásnak nevezzük. Ellennyomás nélkül a csiga hátrafelé mozogna, így az anyag a henger teljes hosszában változatlan maradna.
A fröccsöntő gépben a hengerben egy csiga forog, amelyet hátulról hidraulikus motor hajt. Az ellennyomás segít megakadályozni a műanyag részecskék lineáris mozgását a hengerben. Az ellennyomást úgy kell beállítani, hogy az anyag adagoláskor ki tudjon jutni a fúvókából. Nem lehet sem túl magas, sem túl alacsony. Ellennyomás csak két anyag keverésekor tartható fenn.
Az ellennyomásos fröccsöntés során az állandó ellennyomás miatt anyagcsorgás léphet fel. Ennek megelőzésére 4 mm-es vagy 10 mm-es ellennyomást alkalmaznak. Ez azonban attól függ, milyen típusú és mennyi anyag mozgatja lineárisan a csigát.
A nyomás a fröccsöntés elengedhetetlen része. Ennek megértéséhez fontos tudni, hogyan működik a fröccsöntés. A fröccsöntő gép feladata, hogy a műanyagokat összekeverje, megolvassza, majd különböző formákba és kialakításokba öntse. A folyamat azzal kezdődik, hogy a műanyag granulátum a garatba kerül. A granulátum áthalad a fűtött hengeren, ahol a plasztikáló csiga nyíróhatásának van kitéve.
A nyírást a hátrafelé mozgó, forgó csiga teszi lehetővé. A csiga hátrafelé mozgása az olvadt műanyagot egy folyadéktérfogat kíséretében a csiga elejére juttatja. A folyadék erőt fejt ki a csigára, amely így hátrafelé mozdul. A hátrafelé mozgás növeli az olvadékkamra térfogatát. Ezt a nyomást azonban szabályozni kell. Ez az ellennyomás.
Hogyan befolyásolja az ellennyomás a fröccsöntést
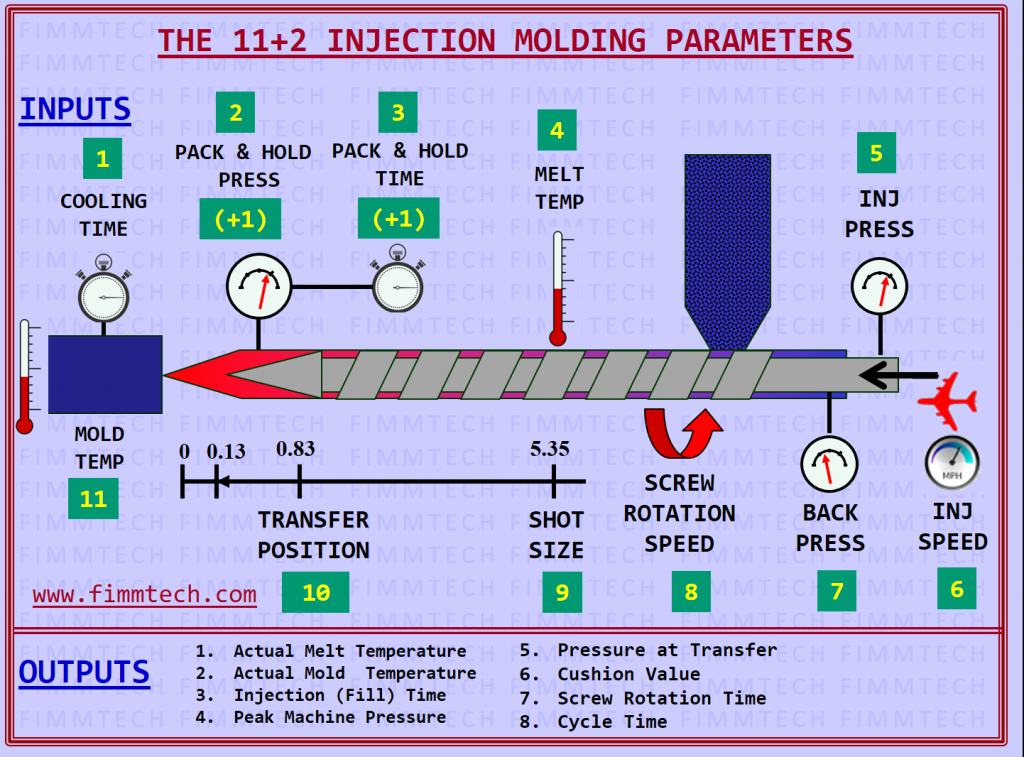
Az ellennyomás alkalmazása befolyásolhatja a fröccsöntés menetét. A csiga mozgása kulcsfontosságú, mivel a munka nagy részét ez végzi. A fröccsöntési folyamat a csiga előre-hátra mozgása körül zajlik. Az ellennyomásos fröccsöntés során az alábbi paramétereket érdemes figyelembe venni:
●A csiga fordulatszáma, percenkénti fordulatban (rpm) megadva
●A legtöbb gépben a csiga 20 és 60 rpm közötti fordulatszámmal forog.
●A fordulatszám a műanyag tulajdonságaitól függ.
●A löketméret szintén fontos paraméter, amelyet a fröccsöntő kamra határoz meg.
Tudnivalók az ellennyomásos fröccsöntésről
A folyamat szabályozásának teljes megértéséhez fontos tudni, hogyan alakul ki az ellennyomás a fröccsöntés során. A végtermék minősége attól függ, mennyire zökkenőmentesen zajlik az egyes műveletek végrehajtása. Íme az ellennyomás néhány fontos szerepe a fröccsöntésben.
Tömörítés
Az anyag egységesebbé tételéhez nyomást kell kifejteni az olvadékra. A nagy nyomás közelebb hozza egymáshoz a molekulákat, és növeli a sűrűséget. A nem megfelelő tömörítés korlátozhatja a későbbi áramlást. Az ellennyomás nemcsak a csiga mozgását szabályozza, hanem a szükséges tömörítési nyomást is fenntartja.
Légtelenítés
Nehéz megakadályozni, hogy levegő kerüljön az olvadékba. Ezt okozhatja a műanyagban lévő illékony anyagok kicsapódása, illetve a környezetből származó kondenzált levegő vagy folyadék is. A bent rekedt levegő nyomáskülönbség hatására távozik: a kifejtett nyomás az olvadékkamrából kifelé hajtja.
A bent rekedt levegő a rendszer egy alacsonyabb nyomású részébe jut. Előfordulhat, hogy a levegő nem látható a terméken, mégis a funkcionalitás romlásához vezethet. A tervezési pontosság csökkenését és felületi hibákat is okozhat. A fröccsöntő gép légtelenítő és nyomásmentesítő zónával szerelhető fel, ami hatékonyabbá teszi ezeket a folyamatokat.
Folyamatidőzítés
A fröccsöntési folyamatban az időzítés kulcsfontosságú. Egyetlen másodperc eltérés egy ciklusban is jelentősen befolyásolhatja a terméket. A csiga hátrafelé mozgása közben egy másik folyamat is zajlik: például az előző ciklusból származó műanyagolvadék lehűl.
Ezért a csiga hátrafelé mozgását össze kell hangolni a termék kilökésével. Amikor a csiga abbahagyja a hátrafelé mozgást, a termék eltávozik, a forma pedig bezárul. Ha a folyamat bármelyik része leáll, az az egész folyamatra kihat.
Zsugorodás
Az olvadékra kifejtett nyomás elősegíti az izotróp zsugorodást, és mérsékli annak hatását. Ha az olvadék nyomás alatt áll, a teljes térfogata csökkenhet. A fröccsöntési ellennyomás ezért méretstabilitást biztosít. Zsugorodás esetén is kevésbé lesz kifejezett annak hatása.
A forma kitöltése
A forma kitöltésekor megfelelő nyomást kell biztosítani az olvadék számára. A nyomást fenn kell tartani, amíg az olvadék az elosztócsatornákon halad át. Az ellennyomás szerepet játszik a forma kitöltésének sebességében és nyomásában.
Olvadékhőmérséklet
A rendszer hőmérséklete a rá kifejtett nyomás hatására emelkedik. Amikor nő az olvadékkamrában lévő olvadék térfogata, az ellennyomás csökkenti a számára rendelkezésre álló teret.
A rendszer hőmérséklete az ellennyomás alkalmazásával emelkedik. A hőmérséklet-emelkedés a viszkozitás függvényében változik, ami előnyös a forma kitöltése és a termék kialakítása szempontjából.
Ha az ellennyomás túl magas, az a hőérzékeny műanyagok lebomlásához vezethet.
Szállal töltött műanyagok
A szálakkal töltött anyagok különös odafigyelést igényelnek, mivel a nagy fröccsöntési ellennyomás csökkentheti a szálak hosszát. Az ellennyomás okozta tömörödés és fokozott nyírás száltörést is eredményezhet.
A műanyagokat általában azért töltik szállal, hogy javítsák a tulajdonságaikat. A gyártók számos ajánlást adnak a fröccsöntéshez használt műanyag termékekre vonatkozóan. Fontos figyelembe venni, hogy az anyag mekkora nyomást képes elviselni.
Az ellennyomás megfelelő szabályozása kulcsfontosságú a termék minősége szempontjából. Bízza egy megbízható műanyag-fröccsöntő vállalatra, hogy vállalkozása a lehető legjobb terméket kapja. További információért lépjen kapcsolatba velünk.