
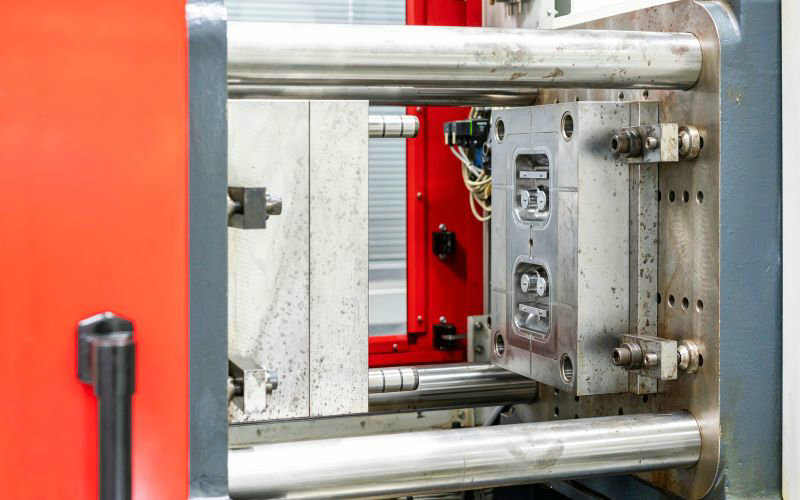
Classification des moules d’injection
Pour évaluer les moules d’injection, il est essentiel de comprendre le système de classification qui distingue leurs capacités et leurs applications. Cet article vous propose un guide pratique des différents types de moules :
- Selon la géométrie
- Selon le nombre d’empreintes
- Selon le nombre de plaques
- Selon le principe d’éjection
- Selon la matière plastique
- Selon le système d’alimentation
Le choix du type de moule d’injection dépend généralement de l’ampleur du projet, de la complexité des pièces et des coûts d’exploitation. Découvrons ensemble les différents types de moules d’injection plastique !
Selon la géométrie
- Géométries simples :
- Plus faciles à concevoir et à fabriquer.
- Comportent souvent moins de parties creuses.
- Géométries complexes :
- Offrent une plus grande liberté de conception.
- Permettent d’intégrer des parties creuses nécessaires à certaines fonctions.
Les pièces complexes comportent souvent des contre-dépouilles, c’est-à-dire des creux ou des saillies susceptibles de compliquer la conception du moule. Leur conception doit être soigneusement étudiée afin que les composants du moule puissent se séparer correctement lors de l’éjection sans endommager la pièce.
Pour les pièces de forme complexe, des technologies de moule avancées, comme les tiroirs ou les broches de levage, peuvent être nécessaires pour former et démouler correctement la pièce. Cette approche offre une grande liberté de conception, mais augmente également la complexité et le coût du moule.
Le choix d’une géométrie de moule simple ou complexe dépendra finalement de la conception et de la fonction souhaitées pour la pièce, de la faisabilité de fabrication du moule et du budget du projet. Il convient toujours de mettre en balance la complexité géométrique et les contraintes pratiques de production.
Selon le nombre d’empreintes
Moules à une empreinte
- Produisent une seule pièce par cycle d’injection
- Idéaux pour les pièces de grande taille ou complexes, ou pour les petites séries
- Permettent de mieux contrôler chaque pièce afin de réduire les défauts
- Coût d’outillage inférieur à celui d’un moule multi-empreintes pour la même pièce
- Adaptés au prototypage et à la réalisation de nouvelles conceptions
Moules multi-empreintes
- Comportent plusieurs empreintes identiques afin de produire plusieurs pièces par cycle
- Réduisent les délais et améliorent l’efficacité de production pour les volumes élevés
- Réduisent le coût unitaire pour les grandes séries
- Exigent une conception soignée pour assurer un remplissage uniforme et une qualité constante dans toutes les empreintes
- Peuvent entraîner des coûts d’outillage initiaux plus élevés que les moules à une empreinte
- Le nombre d’empreintes varie généralement de 2 à 64, voire davantage, selon la taille de la pièce et l’application
Moules familiaux
- Comportent plusieurs empreintes de formes différentes afin de produire diverses pièces en un seul cycle
- Permettent de mouler des composants associés ou des variantes d’un produit en une seule injection
- Utiles pour le prototypage ou la production de kits comprenant différentes pièces
- Limités aux pièces réalisées avec la même matière et la même couleur
- Le remplissage est souvent déséquilibré en raison des différentes géométries d’empreinte, ce qui accroît le risque de défauts
- Nécessitent davantage de main-d’œuvre après moulage pour séparer et manipuler les différentes pièces
Selon le nombre de plaques
Moule d’injection à deux plaques
- Conception de moule d’injection la plus simple et la plus courante, composée de deux parties principales (côté A et côté B)
- Possède un seul plan de joint qui sépare le moule en deux moitiés
- Le côté empreinte est fixe, tandis que le côté noyau se déplace pendant le moulage
- Le canal et la pièce se trouvent sur le même plan de joint et sont éjectés ensemble
- Avantages : coût inférieur, cycles plus courts et installation et utilisation plus faciles
- Inconvénients : choix plus limité de l’emplacement du seuil, séparation manuelle nécessaire et risque de remplissage incomplet dans les moules multi-empreintes
Moule d’injection à trois plaques
- Également appelé moule à plaque dévêtisseuse, il comporte deux plans de joint et se divise en trois parties
- Comporte une plaque flottante supplémentaire entre l’empreinte et le noyau pour accueillir le système de canaux
- Permet de séparer automatiquement le canal de la pièce
- Offre davantage de flexibilité pour le positionnement du seuil qu’un moule à deux plaques
- Avantages : convient aux grandes pièces nécessitant plusieurs seuils et permet le démoulage automatique
- Inconvénients : conception plus complexe et plus coûteuse, cycles plus longs et stabilité moindre en raison du plus grand nombre de pièces mobiles
Moule d’injection empilé
- Structure de moule particulière comportant plusieurs plans de joint, chacun intégrant une ou plusieurs empreintes
- Composé d’un moule mobile, d’un moule intermédiaire et d’un moule fixe qui s’ouvrent simultanément
- Peut doubler la production d’un moule standard sans nécessiter de machine supplémentaire
- Convient à la production en grand volume de pièces plates à parois minces
- Avantages : productivité nettement accrue, coûts réduits et délais de fabrication raccourcis
- Inconvénients : conception plus complexe, nécessitant un équilibrage soigneux du remplissage et du refroidissement des empreintes
Selon le principe d’éjection
1. Éjection par broches
- Utilise des broches d’éjection pour pousser la pièce moulée hors de l’empreinte
- Les broches sont placées dans la moitié mobile du moule et conçues pour résister aux forces d’éjection
- Le diamètre, la longueur, le matériau, la position et la forme des broches sont des critères de conception essentiels
- Convient à la plupart des pièces moulées par injection, mais peut laisser des marques de broches visibles
2. Éjection par douille
- Utilise un éjecteur en forme de douille qui entoure le noyau pour éjecter la pièce
- Fournit une force d’éjection uniforme et stable sans laisser de marques visibles
- Convient aux produits cylindriques, à parois minces ou en forme de coque
- Plus complexe et plus coûteuse que l’éjection par broches
3. Éjection par plaque dévêtisseuse
- Utilise une plaque dévêtisseuse pour retirer la pièce du noyau
- La force d’éjection est élevée, uniforme et stable, ce qui limite la déformation de la pièce
- Idéale pour les pièces cylindriques, les contenants à parois minces et les produits en forme de coque
- Évite les marques d’éjection visibles, mais nécessite un moule plus complexe et plus coûteux
4. Éjection par lames
- Utilise des lames d’éjection rectangulaires au lieu de broches
- Convient aux pièces présentant une géométrie ou des exigences particulières
5. Éjection par air
- Introduit de l’air comprimé entre la pièce et le moule afin de l’éjecter
- Simplifie la structure du moule et permet l’éjection à n’importe quel endroit
- Souvent utilisée en complément d’autres méthodes pour les pièces volumineuses, à empreinte profonde ou à parois minces
6. Éjection par tiroirs
- Utilise des tiroirs se déplaçant latéralement pour libérer les contre-dépouilles ou les formes internes
- Permet d’éjecter des pièces à géométrie complexe ou comportant des mouvements latéraux
Selon la matière plastique
1. Acrylique (PMMA)
- Thermoplastique résistant et transparent, offrant une excellente clarté optique et une bonne résistance aux UV
- Alternative au verre, légère et résistante aux bris
- Utilisé pour les lentilles, les écrans, la signalétique et les dispositifs médicaux
2. Acrylonitrile-butadiène-styrène (ABS)
- Thermoplastique robuste, rigide et résistant aux chocs
- Bonne résistance chimique ; facile à peindre ou à coller
- Utilisé pour les pièces automobiles, les appareils, les jouets et les boîtiers électroniques
3. Nylon (polyamide, PA)
- Thermoplastique résistant, flexible et résistant à l’usure
- Point de fusion élevé et bonne résistance chimique
- Utilisé pour les pièces automobiles, les engrenages, les roulements et les composants électriques
4. Polycarbonate (PC)
- Thermoplastique robuste, transparent et résistant à la chaleur
- Bonne stabilité dimensionnelle et bonnes propriétés d’isolation électrique
- Utilisé pour les composants automobiles, les dispositifs médicaux et les lunettes de sécurité
5. Polyéthylène (PE)
- Thermoplastique léger, flexible et résistant aux produits chimiques
- Disponible en variantes haute densité (HDPE) et basse densité (LDPE)
- Utilisé pour les emballages, les contenants, les jouets et les composants automobiles
6. Polyoxyméthylène (POM)
- Thermoplastique résistant, rigide et stable sur le plan dimensionnel
- Excellente résistance à l’usure et aux produits chimiques
- Utilisé pour les engrenages, les roulements et les pièces de précision
7. Polypropylène (PP)
- Thermoplastique léger, robuste et résistant aux produits chimiques
- Bonne résistance à la fatigue et bonnes propriétés d’isolation électrique
- Utilisé pour les emballages, les pièces automobiles et les articles ménagers
8. Polystyrène (PS)
- Thermoplastique rigide, transparent et facile à transformer\
- Coût faible et bonne stabilité dimensionnelle
- Utilisé pour les emballages, les couverts jetables et les jouets
9. Élastomères thermoplastiques (TPE) et polyuréthanes (TPU)
- Thermoplastiques flexibles, semblables au caoutchouc, offrant une bonne résistance aux chocs et à l’abrasion
- Les TPU offrent une meilleure résistance chimique et thermique que les TPE
- Utilisés pour les poignées à toucher doux, les garnitures, les joints et les chaussures
Selon le système d’alimentation
Moule d’injection à canaux froids
- Composé d’une carotte, de canaux principaux et secondaires, de seuils et de puits à matière froide\
- La carotte achemine la matière fondue de la buse vers le système de canaux
- Les canaux acheminent la matière fondue de la carotte vers les seuils
- Les seuils sont de petites ouvertures reliant le canal à l’empreinte
- Les puits à matière froide recueillent la matière refroidie au début des phases d’injection
- Peut être subdivisé en systèmes à seuil latéral ou à seuil ponctuel
- Convient à la plupart des applications de moulage par injection
Moule d’injection à canaux chauds
- Ne comporte pas de canaux principaux ni secondaires
- La matière fondue passe par une plaque de distribution et une buse chauffée, puis entre directement dans l’empreinte par les seuils
- Utilise des canaux isolés ou un moule à canaux chauds
- Élimine le besoin d’un système traditionnel à canaux froids
- Réduit les pertes de matière et les temps de cycle par rapport aux systèmes à canaux froids
Moule d’injection sans canaux
- La matière fondue s’écoule directement de la buse dans l’empreinte, sans système de canaux
- Conception de système d’alimentation la plus simple
Moules d’injection recommandés par Moldie
Moldie est un fournisseur de premier plan de moules d’injection plastique de précision et de services de moulage de haute qualité. Forte de nombreuses années d’expérience et d’une technologie de pointe, l’entreprise propose une large gamme de solutions de moulage par injection adaptées à vos besoins :
Moule pour produits plastiques de précision
Découvrez des produits moulés en plastique de précision, élaborés avec des matériaux robustes, une expertise des canaux froids et chauds et une riche palette de couleurs RAL et PANTONE.
Pièces plastiques sur mesure de haute précision
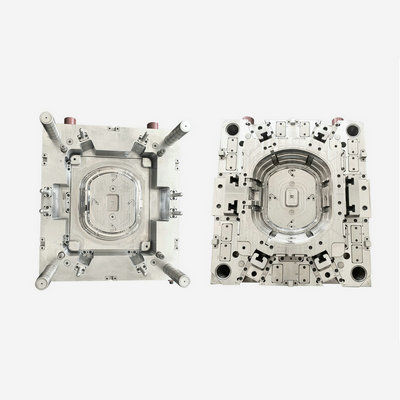
La complexité des opérations principales, secondaires et de finition exige de confier votre processus de production à des spécialistes expérimentés comme ceux de notre entreprise.
Fabricant de moulage plastique sur mesure
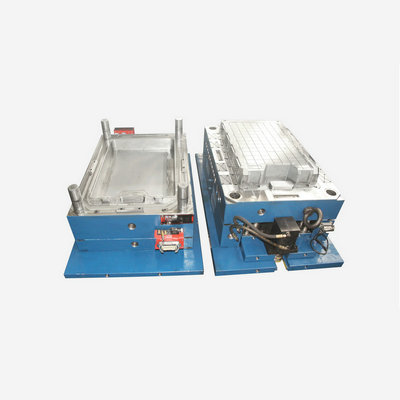
Avec des moules pesant de 50kg à 15 tons et compatibles avec des presses à injection jusqu’à 1500 tons, nous plaçons l’adaptabilité au cœur de notre activité.
Choisissez Moldie pour vos besoins d’injection et découvrez la différence apportée par la précision, l’expertise et un service centré sur le client. Contactez-nous dès aujourd’hui pour discuter de votre projet et découvrir comment nous pouvons concrétiser votre vision.







