
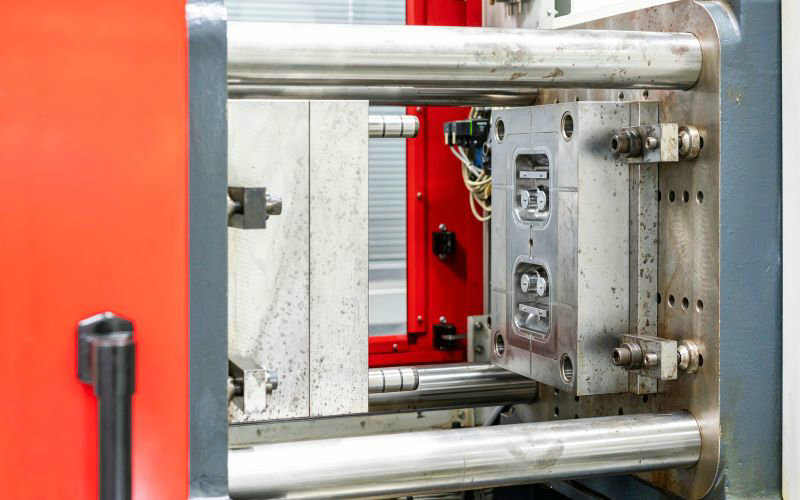
Classificazione della stampo dell’iniezione
Se stai valutando gli stampi a iniezione, è essenziale sistema di classificazione che differenzia le loro capacità e applicazioni. In questo articolo, ti forniremo una guida semplice per comprendere vari tipi di stampi:
- Per Geometria
- Per Numero di cavità
- Per Piatto della stampo
- Per Principio di espulsione
- Per Materiale plastico
- Per Sistema di alimentazione
La tua scelta tra questi tipi di stampi a iniezione spesso bilancia la scala del tuo progetto, la complessità delle parti e le implicazioni sui costi operativi. Esploriamo insieme vari tipi di stampi per iniezione di plastica!
Per geometria
- Geometrie semplici:
- Più facile da progettare e produrre.
- Spesso hanno meno sezioni vuote.
- Geometrie complesse:
- Consente una maggiore flessibilità di progettazione.
- Può ospitare sezioni cave necessarie per funzioni specifiche.
Le parti complesse spesso includono caratteristiche come sottotagli, che sono rientranze o proiezioni che possono complicare il design dello stampo. La progettazione di sottotagli richiede un’attenta considerazione per garantire che i componenti dello stampo possano separarsi correttamente durante la fase di espulsione senza danneggiare la parte.
Per i progetti di componenti complessi, utilizzando tecnologie di stampo avanzate, come cursori o sollevatori, potrebbe essere necessario creare e rilasciare la parte dallo stampo con successo. Mentre questo approccio offre alta flessibilità di progettazione, si aggiunge anche alla complessità e al costo dello stampo.
La scelta tra una geometria dello stampo semplice o complessa dipenderà in ultima analisi dal design della parte desiderata, dalla funzionalità, dalla fattibilità del processo di produzione dello stampo e dal budget del progetto. Bilanciare sempre la necessità di geometrie complesse con considerazioni pratiche di produzione.
Per numero di cavità
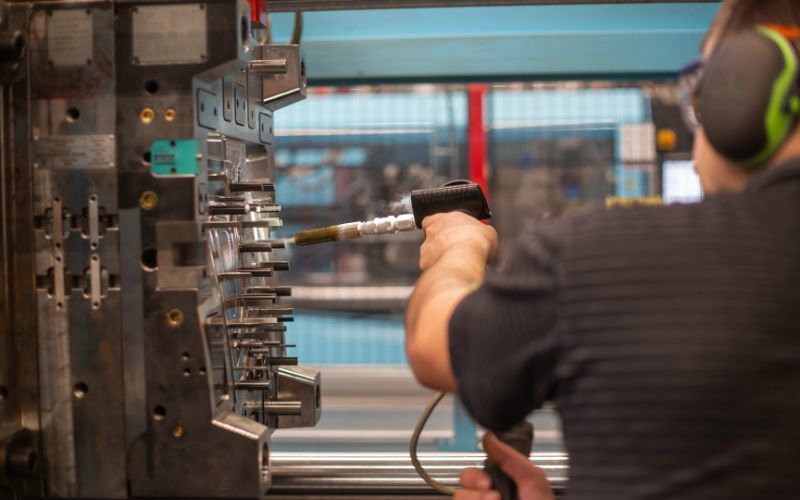
Stampi monocavità
- Produrre un solo prodotto per ciclo di iniezione
- Ideale per parti di grandi dimensioni, complesse o a basso volume
- Consentire una maggiore attenzione alle singole parti per ridurre al minimo i difetti
- Costi di lavorazione inferiori rispetto agli stampi multicavità per la stessa parte
- Adatto per la prototipazione e la fornitura di nuovi progetti
Stampi multicavità
- Contiene più cavità identiche per produrre più parti per ciclo
- Consenti tempi di consegna più brevi e maggiore efficienza produttiva per volumi elevati
- Riduzione dei costi per pezzo per lotti di grandi dimensioni
- Richiede un’attenta progettazione per garantire un riempimento uniforme e una qualità costante tra le cavità
- Può avere costi di utensili iniziali più elevati rispetto agli stampi monocavità
- I numeri tipici della cavità variano da 2 a 64 o più, a seconda della dimensione e dell’applicazione della parte
Stampi di famiglia
- Incorporare più cavità con forme diverse per produrre varie parti in un unico ciclo
- Permettere lo stampaggio di componenti correlati o varianti di prodotto in un unico colpo
- Utile per la prototipazione o la produzione di kit con parti assortite
- Limitato alle parti che utilizzano lo stesso materiale e colore
- Spesso hanno riempimento sbilanciato a causa di diverse geometrie cavità, aumentando il rischio di difetti
- Richiedere più lavoro post-molding per separare e gestire parti diverse
dal piatto della stampo
Stampante a iniezione a due strati
- Design dello stampo a iniezione più semplice e più comune, costituito da due parti principali (lato A e lato B)
- Ha una singola linea di separazione in cui lo stampo si divide in due metà
- Il lato cavity è fisso, mentre il lato core è mobile durante il processo di stampaggio
- canale di alimentazione e parte sono situati sullo stesso piano di separazione ed espulsi insieme
- Vantaggi: costi più bassi, tempi di ciclo più brevi, più facile da configurare e utilizzare
- Svantaggi: minore flessibilità nella posizione del punto di iniezione, richiede delega manuale, rischio di scatti brevi in stampi multi-cavità
Stampante ad iniezione a tre strati
- Conosciuto anche come stampo a piastra spogliarellista, è costituito da due piani di separazione e si divide in tre sezioni
- Ha una piastra galleggiante aggiuntiva tra la cavità e il nucleo per ospitare il sistema del canale
- Consente il degassamento automatico del canale dalla parte
- Offre più flessibilità nella posizione del punto di iniezione rispetto a due stampi a piastre
- Vantaggi: adatto a parti di grandi dimensioni che richiedono più punti di iniezione, consente il dibattito automatico
- Svantaggi: più complessi e costosi, tempi di ciclo più lunghi, meno stabili a causa di parti più mobili
Stampo ad iniezione Stack
- Struttura speciale dello stampo con superfici di separazione multiple, ognuna delle quali può ospitare una o più cavità
- È costituito da uno stampo mobile, uno stampo centrale e uno stampo fisso che si aprono contemporaneamente
- Può raddoppiare l’uscita di uno stampo standard senza richiedere macchine aggiuntive
- Adatto per la produzione di volumi elevati di parti piane e a pareti sottili
- Vantaggi: aumento significativo della produttività, riduzione dei costi, riduzione dei tempi di produzione
- Svantaggi: design più complesso, richiede un attento bilanciamento del riempimento e del raffreddamento della cavità
Per principio di espulsione
1. Eiezione di Pin
- Utilizza i perni di espulsione per spingere la parte stampata fuori dalla cavità dello stampo
- I perni si trovano nella metà espulsore dello stampo e sono progettati per resistere alle forze di espulsione
- Il diametro, la lunghezza, il materiale, il posizionamento e la forma del perno sono considerazioni di progettazione critiche
- Adatto per la maggior parte delle parti stampate a iniezione, ma può lasciare segni visibili del perno dell’eiettore
2. Eiezione manica
- Utilizza un eiettore a forma di manica che circonda il nucleo per espellere la parte
- Fornisce una forza di espulsione uniforme e stabile senza lasciare segni visibili
- Adatto per prodotti cilindrici, a parete sottile o a forma di conchiglia
- Più complessa e costosa dell’espulsione del perno
3. Eiezione del piatto dello spogliarellista
- Utilizza una piastra spogliarellista per spingere la parte fuori dal nucleo
- La forza di eiezione è alta, uniforme e stabile, riducendo al minimo la deformazione della parte
- Ideale per parti cilindriche, contenitori a parete sottile e prodotti a forma di conchiglia
- Evita i segni visibili dell’espulsione ma ha una struttura dello stampo più complessa e un costo più elevato
4. Eiezione lama
- Utilizza lame eiettore rettangolari invece di perni
- Adatto per parti con geometrie o requisiti specifici
5. Eiezione dell’aria
- Introduce l’aria compressa tra la parte e lo stampo per espellere la parte
- Semplifica la struttura dello stampo e consente l’espulsione in qualsiasi posizione
- Spesso utilizzato per supportare altri metodi di espulsione per parti di grandi dimensioni, a cavità profonda o a pareti sottili
6. Eiezione sollevatore
- Impiega sollevatori che si muovono lateralmente per rilasciare sottotagli o caratteristiche interne
- Consente l’espulsione di parti con geometrie complesse o azioni laterali
Per materiale plastico
1. Acrilico (PMMA)
- Termoplastico forte e chiaro con eccellente chiarezza ottica e resistenza ai raggi UV
- Alternativa al vetro leggera e resistente alla frantumazione
- Utilizzato per lenti, display, insegne e dispositivi medici
2. Acrylonitrile Butadiene Stirene (ABS)
- Termoplastico duro, rigido e resistente agli urti
- Buona resistenza chimica ed è facile da dipingere o incollare
- Utilizzato per parti automobilistiche, elettrodomestici, giocattoli ed alloggiamenti elettronici
3. Nylon (poliammide, PA)
- Forte, flessibile e termoplastico resistente all’usura
- Alto punto di fusione e buona resistenza chimica
- Utilizzato per parti automobilistiche, ingranaggi, cuscinetti e componenti elettrici
4. Policarbonato (PC)
- Termoplastico duro, trasparente e resistente al calore
- Buona stabilità dimensionale e proprietà di isolamento elettrico
- Utilizzato per componenti automobilistici, dispositivi medici e occhiali di sicurezza
5. Polietilene (PE)
- Termoplastico leggero, flessibile e resistente alle sostanze chimiche
- Varianti ad alta densità (HDPE) e a bassa densità (LDPE) disponibili
- Utilizzato per imballaggi, contenitori, giocattoli e componenti automobilistici
6. Poliossimetilene (POM)
- Termoplastico forte, rigido e dimensionalmente stabile
- Eccellente resistenza all’usura e chimica
- Utilizzato per ingranaggi, cuscinetti e parti di precisione
7. Polipropilene (PP)
- Termoplastico leggero, resistente e resistente alle sostanze chimiche
- Buona resistenza alla fatica e proprietà di isolamento elettrico
- Utilizzato per imballaggi, parti automobilistiche e articoli per la casa
8. Polistirolo (PS)
- Termoplastico rigido, trasparente e facile da lavorare
- Basso costo e buona stabilità dimensionale
- Utilizzato per imballaggi, posate monouso e giocattoli
9. Elastomeri termoplastici (TPE) e Poliuretani (TPU)
- Termoplastici flessibili simili a gomma con buona resistenza all’urto e all’abrasione
- I TPU offrono una migliore resistenza chimica e alla temperatura rispetto ai TPE
- Utilizzato per grip soft-touch, guarnizioni, guarnizioni e calzature
Sistema di alimentazione
Stampo a iniezione a canale freddo
- Comprende il canale di colata, canali di alimentazione, canali secondari, punti di iniezione e pozzetti per il materiale freddo iniziale
- Il canale di colata convoglia la fusione dall’ugello al sistema del canale di alimentazione
- I canali di alimentazione trasportano il materiale fuso dal canale di colata ai punti di iniezione
- I punti di iniezione sono piccole aperture che collegano il canale di alimentazione alla cavità
- I pozzi di lumaca fredda immagazzinano il materiale freddo iniziale prodotto durante gli intervalli di iniezione
- Può essere ulteriormente diviso in sistemi di punto di iniezione laterale e punto di iniezione puntiforme
- Adatto per la maggior parte delle applicazioni di stampaggio a iniezione
Stampo a iniezione a canale caldo
- Non ha canale di alimentazione principale e canali secondari
- La plastica fusa passa attraverso un piatto collettore e ugello caldo direttamente nella cavità tramite punti di iniezione
- Utilizza canali isolati o stampi a canale caldo
- Elimina la necessità di un sistema tradizionale a canale freddo
- Riduce gli sprechi di materiale e i tempi di ciclo rispetto ai sistemi a canale freddo
Stampo ad iniezione senza canale di alimentazione
- Flussi di fusione direttamente dall’ugello nella cavità senza un sistema di alimentazione
- Progettazione del sistema di alimentazione più semplice
Stampaggio ad iniezione consigliato a Moldie
Moldie è un fornitore leader di stampi ad iniezione di plastica di alta qualità e precisione e servizi di stampaggio. Con anni di esperienza e tecnologia all’avanguardia, Moldie offre una vasta gamma di soluzioni di stampi a iniezione per soddisfare le vostre esigenze specifiche:
Stampo ad iniezione di prodotti di plastica di precisione
Scopri i prodotti di stampaggio di plastica di precisione con robuste scelte di materiali, l’esperienza del canale freddo / caldo e la brillantezza dei colori RAL PANTONE.
Parti di plastica di alta precisione su misura
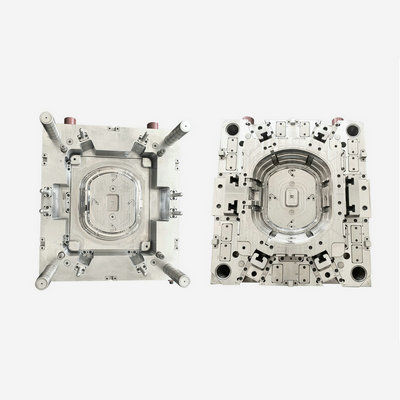
La complessità delle operazioni primarie e secondarie e di finitura è il motivo per cui dovresti assumere solo i servizi di esperti come quelli della nostra azienda per gestire il tuo processo di produzione.
Produttore di stampaggio di plastica personalizzato
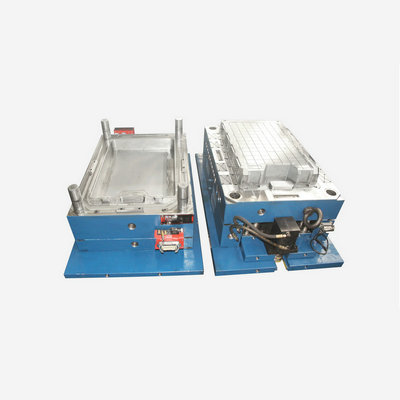
Con pesi di stampo che vanno da 50 kg a 15 tonnellate e compatibilità con macchine ad iniezione fino a 1500 tonnellate, l’adattabilità è al centro di ciò che facciamo.
Scegli Moldie per le tue esigenze di stampaggio a iniezione: precisione, competenza e un servizio attento al cliente fanno la differenza. Contattaci oggi per parlare del tuo progetto e scoprire come possiamo aiutarti a realizzare la tua idea.







