
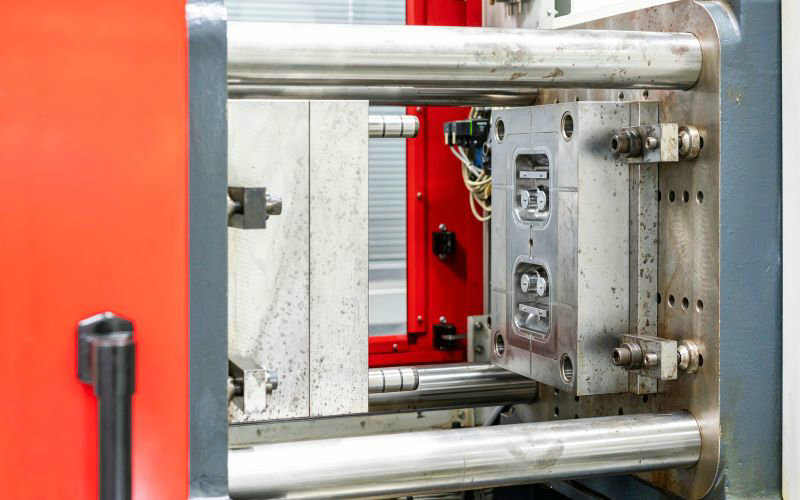
Klassifizierung von Spritzgießformen
Wenn Sie Spritzgießformen bewerten, sollten Sie zunächst das Klassifizierungssystem verstehen, das ihre Eigenschaften und Anwendungsbereiche voneinander abgrenzt. Dieser Artikel bietet Ihnen einen verständlichen Leitfaden zu den verschiedenen Formtypen:
- Nach Geometrie
- Nach der Anzahl der Kavitäten
- Nach Formplatten
- Nach dem Entformungsprinzip
- Nach Kunststoffmaterial
- Nach Angusssystem
Bei der Auswahl eines Spritzgießformtyps müssen häufig Projektumfang, Bauteilkomplexität und Betriebskosten gegeneinander abgewogen werden. Sehen wir uns gemeinsam verschiedene Kunststoffspritzgießformen an.
Nach Geometrie
- Einfache Geometrien:
- Einfacher zu konstruieren und herzustellen.
- Haben häufig weniger Hohlräume.
- Komplexe Geometrien:
- Ermöglichen mehr Gestaltungsfreiheit.
- Können für bestimmte Funktionen erforderliche Hohlräume enthalten.
Komplexe Bauteile weisen häufig Merkmale wie Hinterschneidungen auf, also Vertiefungen oder Vorsprünge, die die Formenkonstruktion erschweren können. Bei der Auslegung solcher Hinterschneidungen muss sorgfältig sichergestellt werden, dass sich die Formkomponenten während des Auswerfens korrekt trennen, ohne das Bauteil zu beschädigen.
Für komplexe Bauteilkonstruktionen können fortschrittliche Formtechnologien wie Schieber oder Auswerfer erforderlich sein, um das Teil erfolgreich herzustellen und aus der Form zu lösen. Dies bietet hohe Gestaltungsfreiheit, erhöht aber auch Komplexität und Kosten der Form.
Ob eine einfache oder komplexe Formgeometrie geeignet ist, hängt letztlich von der gewünschten Bauteilkonstruktion und Funktion, der Machbarkeit der Formenfertigung und dem Projektbudget ab. Wägen Sie komplexe Geometrien stets gegen praktische Fertigungsanforderungen ab.
Nach Anzahl der Kavitäten
Einkavitätenformen
- Fertigen pro Spritzgießzyklus nur ein Bauteil.
- Eignen sich ideal für große, komplexe oder in geringer Stückzahl gefertigte Teile.
- Ermöglichen eine gezieltere Kontrolle einzelner Teile und helfen, Fehler zu minimieren.
- Niedrigere Werkzeugkosten als Mehrkavitätenformen für dasselbe Bauteil.
- Geeignet für Prototypen und die Erprobung neuer Konstruktionen.
Mehrkavitätenformen
- Enthalten mehrere identische Kavitäten, um mehrere Teile pro Zyklus herzustellen.
- Ermöglichen kürzere Lieferzeiten und eine höhere Fertigungseffizienz bei großen Stückzahlen.
- Senken die Kosten pro Teil bei großen Serien.
- Erfordern eine sorgfältige Konstruktion, damit alle Kavitäten gleichmäßig gefüllt werden und eine gleichbleibende Qualität gewährleistet ist.
- Können höhere anfängliche Werkzeugkosten als Einkavitätenformen verursachen.
- Je nach Bauteilgröße und Anwendung reicht die typische Kavitätenzahl von 2 bis 64 oder mehr.
Familienformen
- Kombinieren mehrere Kavitäten mit unterschiedlichen Formen, um verschiedene Teile in einem Zyklus herzustellen.
- Ermöglichen das Spritzgießen zusammengehöriger Komponenten oder Produktvarianten in einem Schuss.
- Eignen sich für Prototypen oder für die Herstellung von Sets mit verschiedenen Teilen.
- Nur für Teile aus demselben Werkstoff und in derselben Farbe geeignet.
- Wegen unterschiedlicher Kavitätengeometrien häufig ungleichmäßige Formfüllung mit erhöhtem Fehlerrisiko.
- Erfordern nach dem Spritzgießen mehr Arbeitsaufwand, um die verschiedenen Teile zu trennen und zu handhaben.
Nach Formplattenaufbau
Zwei-Platten-Spritzgießform
- Einfachste und verbreitetste Spritzgießformkonstruktion mit zwei Hauptteilen (A-Seite und B-Seite).
- Besitzt eine Trennebene, an der die Form in zwei Hälften geteilt wird.
- Die Kavitätenseite ist feststehend, während die Kernseite während des Formvorgangs beweglich ist.
- Anguss und Bauteil befinden sich auf derselben Trennebene und werden gemeinsam ausgeworfen.
- Vorteile: niedrigere Kosten, kürzere Zykluszeiten, einfachere Einrichtung und Bedienung.
- Nachteile: geringere Flexibilität bei der Anschnittposition, manuelle Angussentfernung erforderlich, Risiko unvollständiger Formfüllung bei Mehrkavitätenformen.
Drei-Platten-Spritzgießform
- Auch Abstreiferplattenform genannt. Sie verfügt über zwei Trennebenen und wird in drei Abschnitte geteilt.
- Zwischen Kavität und Kern befindet sich eine zusätzliche bewegliche Platte für das Angusssystem.
- Ermöglicht die automatische Trennung des Angusses vom Bauteil.
- Bietet im Vergleich zur Zwei-Platten-Form mehr Flexibilität bei der Anschnittposition.
- Vorteile: geeignet für große Teile mit mehreren Anschnitten; ermöglicht die automatische Angussentfernung.
- Nachteile: komplexer und teurer, längere Zykluszeiten und aufgrund der größeren Zahl beweglicher Teile weniger stabil.
Etagen-Spritzgießform
- Spezielle Formkonstruktion mit mehreren Trennebenen, von denen jede eine oder mehrere Kavitäten aufnimmt.
- Besteht aus einer beweglichen, einer mittleren und einer feststehenden Form, die sich gleichzeitig öffnen.
- Kann die Ausbringung einer Standardform verdoppeln, ohne dass zusätzliche Maschinen erforderlich sind.
- Eignet sich für die Großserienfertigung flacher, dünnwandiger Teile.
- Vorteile: deutlich höhere Produktivität, geringere Kosten und kürzere Fertigungszeiten.
- Nachteile: komplexere Konstruktion; gleichmäßige Formfüllung und Kühlung aller Kavitäten müssen sorgfältig abgestimmt werden.
Nach Entformungsprinzip
1. Stiftauswerfung
- Verwendet Auswerferstifte, um das Formteil aus dem Formhohlraum zu drücken.
- Die Stifte sitzen in der Auswerferhälfte der Form und sind so ausgelegt, dass sie den Auswurfkräften standhalten.
- Durchmesser, Länge, Werkstoff, Positionierung und Form der Stifte sind wichtige Konstruktionsmerkmale.
- Für die meisten Spritzgussteile geeignet, kann jedoch sichtbare Auswerfermarkierungen hinterlassen.
2. Hülsenauswerfung
- Verwendet einen hülsenförmigen Auswerfer, der den Kern umschließt und das Teil auswirft.
- Sorgt für eine gleichmäßige und stabile Auswurfkraft, ohne sichtbare Markierungen zu hinterlassen.
- Geeignet für zylindrische, dünnwandige oder schalenförmige Produkte.
- Komplexer und teurer als die Stiftauswerfung.
3. Abstreiferplattenauswerfung
- Verwendet eine Abstreiferplatte, um das Teil vom Kern abzudrücken.
- Die Auswurfkraft ist hoch, gleichmäßig und stabil und minimiert so die Verformung des Bauteils.
- Ideal für zylindrische Teile, dünnwandige Behälter und schalenförmige Produkte.
- Vermeidet sichtbare Auswerfermarkierungen, erfordert jedoch eine komplexere und kostspieligere Formkonstruktion.
4. Klingenauswerfung
- Verwendet rechteckige Auswerferklingen anstelle von Stiften.
- Geeignet für Teile mit besonderen Geometrien oder Anforderungen.
5. Luftauswerfung
- Leitet Druckluft zwischen Bauteil und Form ein, um das Teil auszuwerfen.
- Vereinfachte Formkonstruktion; das Auswerfen ist an beliebigen Stellen möglich.
- Wird häufig ergänzend zu anderen Auswerfverfahren für große, tiefe oder dünnwandige Teile eingesetzt.
6. Schieberauswerfung
- Verwendet seitlich bewegliche Schieber, um Hinterschneidungen oder Innenmerkmale freizugeben.
- Ermöglicht das Auswerfen von Teilen mit komplexen Geometrien oder seitlichen Funktionen.
Nach Kunststoffmaterial
1. Acryl (PMMA)
- Festigkeitsstarker, transparenter Thermoplast mit ausgezeichneter optischer Klarheit und UV-Beständigkeit.
- Leichte und bruchsichere Alternative zu Glas.
- Für Linsen, Displays, Schilder und Medizinprodukte verwendet.
2. Acrylnitril-Butadien-Styrol (ABS)
- Zäher, steifer und schlagfester Thermoplast.
- Gute Chemikalienbeständigkeit; lässt sich leicht lackieren oder kleben\
- Für Fahrzeugteile, Haushaltsgeräte, Spielzeug und Elektronikgehäuse verwendet.
3. Nylon (Polyamid, PA)
- Festigkeitsstarker, flexibler und verschleißfester Thermoplast.
- Hoher Schmelzpunkt und gute Chemikalienbeständigkeit.
- Für Fahrzeugteile, Zahnräder, Lager und elektrische Komponenten verwendet.
4. Polycarbonat (PC)
- Zäher, transparenter und wärmebeständiger Thermoplast.
- Gute Maßhaltigkeit und elektrische Isoliereigenschaften.
- Für Fahrzeugkomponenten, Medizinprodukte und Schutzbrillen verwendet.
5. Polyethylen (PE)
- Leichter, flexibler und chemikalienbeständiger Thermoplast.
- Als hochdichte (HDPE) und niederdichte (LDPE) Varianten erhältlich.
- Für Verpackungen, Behälter, Spielzeug und Fahrzeugkomponenten verwendet.
6. Polyoxymethylen (POM)
- Festigkeitsstarker, steifer und maßhaltiger Thermoplast.
- Ausgezeichnete Verschleiß- und Chemikalienbeständigkeit.
- Für Zahnräder, Lager und Präzisionsteile verwendet.
7. Polypropylen (PP)
- Leichter, zäher und chemikalienbeständiger Thermoplast.
- Gute Ermüdungsbeständigkeit und elektrische Isoliereigenschaften.
- Für Verpackungen, Fahrzeugteile und Haushaltswaren verwendet.
8. Polystyrol (PS)
- Steifer, transparenter und leicht zu verarbeitender Thermoplast\
- Niedrige Kosten und gute Maßhaltigkeit.
- Für Verpackungen, Einwegbesteck und Spielzeug verwendet.
9. Thermoplastische Elastomere (TPE) und Polyurethane (TPU)
- Flexible, gummiartige Thermoplaste mit guter Schlag- und Abriebfestigkeit.
- TPU bietet eine bessere Chemikalien- und Temperaturbeständigkeit als TPE.
- Für Soft-Touch-Griffe, Dichtungen, Abdichtungen und Schuhe verwendet.
Nach Angusssystem
Kaltkanal-Spritzgießform
- Besteht aus Anguss, Verteilern, Unterverteilern, Anschnitten und Kaltpfropfenfallen\
- Der Angusskanal leitet die Schmelze von der Düse zum Angusssystem.
- Verteilerkanäle leiten die Schmelze vom Anguss zu den Anschnitten.
- Anschnitte sind kleine Öffnungen zwischen Verteilerkanal und Kavität.
- Kaltpfropfenfallen nehmen das zu Beginn der Einspritzintervalle entstehende kalte Material auf.
- Lässt sich weiter in Seitenanschnitt- und Punktanschnittsysteme unterteilen.
- Für die meisten Spritzgussanwendungen geeignet.
Heißkanal-Spritzgießform
- Besitzt keinen Haupt- oder Unterverteilerkanal.
- Die Schmelze gelangt über eine Verteilerplatte und eine beheizte Düse direkt durch die Anschnitte in die Kavität.
- Verwendet isolierte Verteilerkanäle oder Heißkanalformen.
- Macht ein herkömmliches Kaltkanalsystem überflüssig.
- Reduziert Materialabfall und Zykluszeiten im Vergleich zu Kaltkanalsystemen.
Angusslose Spritzgießform
- Die Schmelze fließt ohne Angusssystem direkt von der Düse in die Kavität.
- Einfachste Konstruktion des Angusssystems.
Empfohlene Spritzgießformen von Moldie
Moldie ist ein führender Anbieter hochwertiger Präzisions-Spritzgießformen und Spritzgussdienstleistungen. Mit langjähriger Erfahrung und modernster Technologie bietet Moldie eine breite Auswahl an Spritzgießlösungen, die auf Ihre Anforderungen zugeschnitten sind:
Präzise gefertigte Kunststoffformteile und Spritzgießformen
Entdecken Sie präzise gefertigte Kunststoffprodukte mit robusten Werkstoffen, Know-how zu Kalt- und Heißkanalsystemen sowie einer großen Auswahl an RAL- und PANTONE-Farben.
Kundenspezifische hochpräzise Kunststoffteile
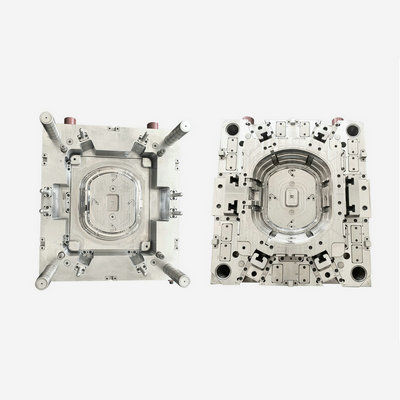
Die Komplexität der erforderlichen Primär-, Sekundär- und Nachbearbeitungsschritte spricht dafür, Ihren Fertigungsprozess ausschließlich erfahrenen Fachleuten wie unserem Team anzuvertrauen.
Hersteller kundenspezifischer Kunststoffformteile
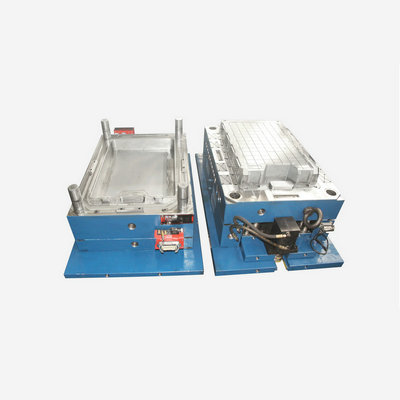
Wir verarbeiten Formen mit einem Gewicht von 50 kg bis 15 Tonnen und unterstützen Spritzgießmaschinen mit bis zu 1.500 Tonnen Schließkraft. Vielseitigkeit steht bei uns im Mittelpunkt.
Wählen Sie Moldie für Ihren Spritzgussbedarf und erleben Sie, welchen Unterschied Präzision, Fachkompetenz und kundenorientierter Service machen. Kontaktieren Sie uns noch heute, um Ihr Projekt zu besprechen und zu erfahren, wie wir Ihre Ideen verwirklichen können.







