
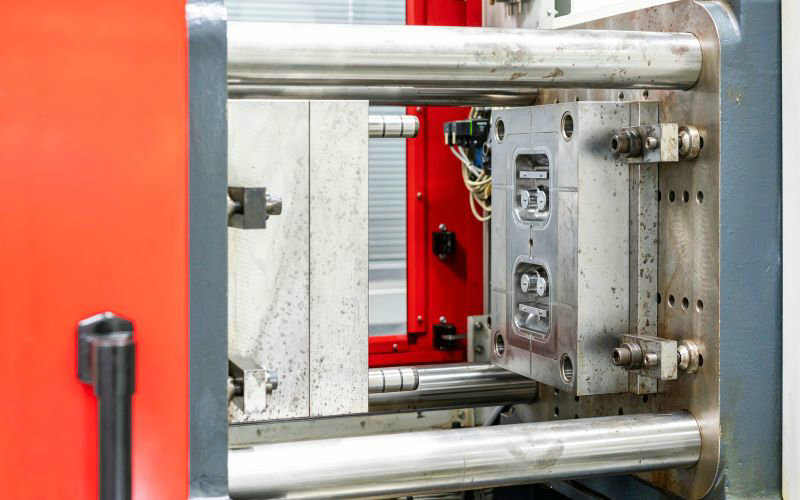
Klasyfikacja pleśń do wstrzykiwań
Jeśli oceniasz formy wtrysku, niezbędne jest, aby uchwycić system klasyfikacji, który różni ich możliwości i zastosowania. W tym artykule, zapewnimy Państwu prosty przewodnik do zrozumienia różnych rodzajów pleśń:
- Geometria
- Według liczby kawitacji
- Przez płyty płatkowe
- Przez zasadę wyrzucenia
- Przez tworzywo sztuczne
- Przez system karmienia
Twój wybór spośród tych form wtrysku często równoważy skalę projektu, złożoność części i konsekwencje kosztów operacyjnych. Obejrzyjmy razem różne formy wtrysków z tworzyw sztucznych!
Geometria
- Proste geometryczne:
- Łatwiejsze do projektowania i produkcji.
- Często mają mniej pustych części.
- Geometria złożone:
- Zezwól na większą elastyczność w projektowaniu.
- Może pomieścić puste sekcje potrzebne dla określonych funkcji.
Kompleksowe części często obejmują funkcje takie jak podcięcia, które są wcięciami lub projekcjami, które mogą skomplikować projekt pleśń. Zaprojektowanie podcięcia wymaga starannego rozważenia w celu zapewnienia, że elementy pleśń mogą prawidłowo oddzielić się w fazie wyrzutu bez uszkodzenia części.
Dla skomplikowanych wzorów składowych, za pomocą zaawansowanych technologii form, takich jak suwaki lub dźwigi, może być konieczne, aby pomyślnie stworzyć i uwolnić część z formy. Podczas gdy to podejście oferuje wysoką i inicjującą; elastyczność projektowania, ale również zwiększa złożoność i koszt formy.
Wybór między prostą lub złożoną geometrią formy będzie ostatecznie zależał od pożądanej konstrukcji części, funkcjonalności, wykonalności procesu produkcji formy oraz budżetu projektu. Zawsze równoważyć potrzebę złożonych geometrii z praktycznymi względami produkcji.
Według liczby kawitacji
Włókna jednorodnościowe
- Wyprodukuj tylko jeden produkt na jeden cykl wstrzykiwania
- Idealny dla dużych, złożonych lub niskich części
- Należy zwrócić większą uwagę na poszczególne części w celu zminimalizowania wad
- Niższe koszty oprzyrządowania w porównaniu z formami wielonarządowościowymi dla tej samej części
- Nadaje się do prototypowania i dostarczania nowych wzorów
Mole Multi-Cavity
- Utrzymać wiele identycznych jamy, aby produkować kilka części cyklu
- Włącz krótsze czasy ołowiu i zwiększona wydajność produkcji dla dużych wolumenu
- Zmniejszenie kosztów każdej części dla dużych partii
- Wymagać uważnego wzornictwa w celu zapewnienia równomiernej jakości i spójnej między dudami
- Może mieć wyższe koszty początkowe oprzyrządowania niż formy pojedynczej kawiarni
- Typowe liczby jamy wahają się od 2 do 64 lub więcej, w zależności od rozmiaru i zastosowania części
Kredyty rodzinne
- Incorporate wiele zatoczek o różnych kształtach do produkcji różnych części w jednym cyklu
- Umożliwia formowanie powiązanych komponentów lub wariantów produktu w jednym cyklu.
- Przydatne do prototypowania lub produkcji zestawów z różnymi częściami
- Ograniczone do części przy użyciu tego samego materiału i koloru
- Często mają niestabilne wypełnienie ze względu na różne geometria jamy, rosnące ryzyko wad
- Wymagaj większej siły roboczej po oddzieleniu i obsłudze różnych części
Przez płyty płatkowe
Tlenek dwupłciowy do wstrzykiwań
- Najprostsza i najczęstsza konstrukcja formy wtrysku, składająca się z dwóch głównych części (bok i strona B)
- Ma pojedynczą linię parowania, gdzie pleśń dzieli się na dwie połówki
- Umocowana jest strona krztuścowa, podczas gdy strona rdzenia jest ruchoma podczas procesu formowania
- Runner i część znajdują się na tej samej płaszczyźnie części i razem wyrzucają
- Korzyści: niższe koszty, krótsze czasy cyklu, łatwiejsze do utworzenia i eksploatacji
- Wady: mniejsza swoboda położenia przewężek, konieczność ręcznego ich oddzielania oraz ryzyko niedolewów w formach wielogniazdowych.
Tlenek do wstrzykiwań trójpłciowych
- Znana także jako pleśń płyty striptizerskiej, składa się z dwóch samolotów rozdzielających i podzieli na trzy sekcje
- Posiada dodatkową pływającą płytę między jamą i rdzeniem, aby pomieścić system biegania.
- Umożliwia automatyczne oddzielenie kanału wlewowego od części.
- Zapewnia większą swobodę rozmieszczenia przewężek niż formy dwupłytowe.
- Korzyści: odpowiednie dla dużych części wymagających wielu bramek, umożliwia automatyczną dyskusję
- Zalety: bardziej złożone i kosztowne, dłuższe czasy cyklu, mniej stabilne ze względu na bardziej poruszające się części
Tlenek do wstrzykiwań stosu
- Specjalna konstrukcja pleśń o wielu powierzchniach rozdrobnionych, każda zawiera jedną lub więcej ścieków
- Tworzy pleśń ruchomą, środkową i stałą formę, która otwiera się jednocześnie
- Można podwoić wydajność standardowej formy bez konieczności dodatkowych maszyn
- Nadaje się do produkcji płaskich, cienkich ścian
- Korzyści: znaczne zwiększenie wydajności, zmniejszenie kosztów, krótszy czas produkcji
- Niedogodności: bardziej skomplikowana konstrukcja, wymaga starannego wyważenia wypełnienia i chłodzenia jamy
Przez zasadę wyrzucenia
1. Wysyłka winiarska
- Używa szpilek wyrzutni, aby wypchnąć część z jamy pleśń
- Piny znajdują się w wyrzutni połowy formy i są zaprojektowane do wytrzymania sił wyrzutni
- Średnica, długość, materiał, umieszczenie i kształt Pin to krytyczne aspekty konstrukcyjne
- Nadaje się do większości wtryskiwanych części, ale mogą pozostawić widoczne ślady wyrzutni
2. Wysłanie rękawów
- Zatrudnia wyrzutnik w kształcie rękawa, który otacza rdzeń, aby wyrzucać część
- Zapewnia jednolitą i stabilną siłę wyrzutową bez pozostawienia widocznych znaków
- Nadaje się do wyrobów cylindrycznych, cienkich lub łuskanych
- Bardziej złożone i kosztowne niż wyrzuty pin
3. Wyrzucenie płytek paskowych
- Używa płytki striptizerki do odpychania części z rdzenia
- Siła nacisku jest wysoka, jednolita i stabilna, minimalizująca deformację części
- Idealny do części cylindrycznych, pojemników o cienkiej ścianie oraz produktów w kształcie skorupy
- Unika widocznych znaków wyrzutni, ale ma bardziej złożoną strukturę pleśń i wyższe koszty
4. Wyrzucenie ostrze
- Wykorzystuje prostokątne ostrza wyrzutniowe zamiast szpilek
- Nadaje się do części o określonych geometrach lub wymaganiach
5. Wysyłka powietrza
- Wprowadza sprężone powietrze między częścią i pleśń do wyrzucania części
- Uprości strukturę pleśń i pozwala na wyrzuty w dowolnym miejscu
- Często używane do wspierania innych metod wyrzutu dla dużych, głębokich lub cienkiej ściany części
6. Wysyłka podnośnika
- Podnośniki dla pracowników, którzy poruszają się poprzecznie, aby uwolnić podcięcia lub elementy wewnętrzne
- Umożliwia wyrzucanie części o złożonych geometriach lub działaniach ubocznych
Przez tworzywo sztuczne
1. Akryl (PMMA)
- Silny, przezroczysty termoplastyczny o doskonałej jasności optycznej i oporności UV
- Lekka i odporna na rozdarcie alternatywa dla szkła
- Stosowane do soczewek, wyświetlaczy, znaków i wyrobów medycznych
2. Akrylonitryl Butadien Styrene (ABS)
- Twardy, sztywny i odporny na uderzenia termoplastyczny
- Dobra odporność chemiczna i jest łatwa do malowania lub klejenia\
- Użyte do części samochodowych, urządzeń, zabawek i obudów elektroniki
3. Nylon (poliamid, PA)
- Mocny, elastyczny i odporny na zużycie termoplastyczny
- Wysoka temperatura topnienia i dobra odporność chemiczna
- Stosowane do części, przekładni, łożysk i elementów elektrycznych
4. Poliwęglan (PC)
- Twardy, przezroczysty i termoplastyczny
- Dobre właściwości stabilności wymiarów i izolacji elektrycznej
- Używane do części samochodowych, wyrobów medycznych i okularów ochronnych
5. Polietylen (PE)
- Lekki, elastyczny i chemicznie odporny termoplastyczny
- Dostępne warianty wysokiej gęstości (HDPE) i niskiej gęstości (LDPE)
- Stosowane do pakowania, pojemników, zabawek i komponentów samochodowych
6. Polioksymetylen (POM)
- Silny, sztywny i stabilny wymiarowo termoplastyczny
- Doskonałe zużycie i odporność chemiczna
- Do przekładni, łożysk i części precyzyjnych
7. Polipropylen (PP)
- Lekka, twarda i chemicznie odporna termoplastyczna
- Dobra odporność na zmęczenie i elektryczne właściwości izolacji
- Stosowane do pakowania, części samochodowych i artykułów gospodarstwa domowego
8. Polistyren (PS)
- Twarda, przezroczysta i łatwa w procesie termoplastyka\
- Niski koszt i dobra stabilność wymiarowa
- Stosowane do pakowania, sztućce jednorazowej i zabawek
9. Elastomery termoplastyczne (TPE) i poliuretany (TPU)
- Elastyczne termoplasty o dobrym uderzeniu i oporności na ścieranie
- TPU oferują lepszą odporność chemiczną i temperaturową niż TPE.
- Stosowane do miękkich uchwytów, uszczelek, uszczelek i obuwia
Przez system karmienia
Wtryskiwacze zimne
- Consists of the plue, runs, sub-runners, gates, and cold slim wells\
- Sprue dostarcza topnienie z dyszy do systemu biegania
- Kanały wlewające transportują stopiony materiał z wlewu głównego do przewężek.
- Przewężki to małe otwory łączące kanał wlewający z gniazdem formy.
- Zimne studzienki przechowują początkowy zimny materiał produkowany w odstępach czasu wstrzykiwania
- Może być dalej rozdzielona na systemy bram bocznych i punktów
- Nadaje się do większości zastosowań formowania wtryskowego
Forma wtryskowa z gorącym kanałem
- Nie ma kanału głównego ani kanałów rozprowadzających
- Stopione tworzywo przepływa przez płytę rozdzielającą i gorącą dyszę bezpośrednio do gniazda formy przez przewężki
- Wykorzystuje formy z izolowanym kanałem wlewowym lub formy gorącokanałowe
- Eliminuje potrzebę stosowania tradycyjnego systemu zimnych kanałów wlewowych
- Ogranicza straty materiału i skraca czas cyklu w porównaniu z systemami zimnokanałowymi
Wstrzykiwanie bez wstrzyknięć
- Melt przepływa bezpośrednio z dyszy do jamy bez systemu biegania
- Najprostsza konstrukcja systemu żywienia
Zalecane wstrzykiwanie w Moldie
Moldie jest wiodącym dostawcą wysokiej jakości, precyzyjnych form wtryskowych i usług formowania. Moldie z wieloletnim doświadczeniem i najnowocześniejszą technologią, oferuje szeroki wachlarz rozwiązań do wtrysku, aby zaspokoić Twoje konkretne potrzeby:
Precyzyjna, plastyczna powłoka produktów do wtrysku
Odkryj precyzyjne produkty do formowania tworzyw sztucznych z solidnymi wyborami materiałowymi, zimną/gorącą wiedzą biegnącą, a także błyskotliwością kolorów RAL PANTONE.
Własnie wykonane wysokiej precyzji części z tworzyw sztucznych
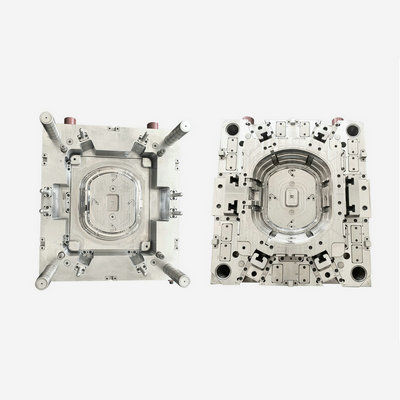
Złożoność operacji pierwotnych i wtórnych i wykończeniowych jest powodem, dlaczego należy zatrudnić tylko usługi ekspertów, takich jak w naszej firmie do obsługi procesu produkcyjnego.
Własny wytwórca z tworzyw sztucznych
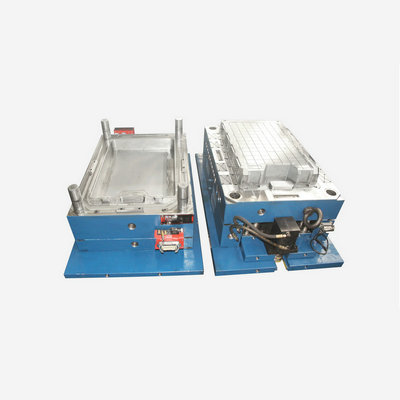
Dzięki formom o masie od 50 kg do 15 ton oraz kompatybilności z wtryskarkami do 1500 ton elastyczność stanowi podstawę naszej działalności.
Wybierz Moldie do potrzeb formowania wtrysku i doświadcz różnicy, że precyzja, wiedza fachowa i obsługa klienta może zrobić. Skontaktuj się z nami dzisiaj, aby omówić swój projekt i dowiedzieć się, jak możemy pomóc wprowadzić swoją wizję do życia.







