
El moldeo por inyección es una de las técnicas de fabricación más desarrolladas en las industrias modernas. El número de sus variantes ha ido creciendo con las crecientes demandas de producción. En este artículo, le daremos una breve pero precisa visión general de los tipos de moldeo por inyección actualmente en uso.
Lo que define el moldeo por inyección
Moldeo por inyección es el acto de usar una máquina de moldeo por inyección para forzar una materia prima fundida a presión en una cavidad de molde de acero o aluminio. Después de que se solidifica en una parte, se expulsa del molde y el ciclo se repite. Un «tipo» de moldeo por inyección se define por tres palancas que trabajan juntas: la arquitectura del molde, el sistema de material y el método de procesamiento. Cambia cualquiera y cambia la economía y la capacidad.
Tipos básicos de proceso de moldeo por inyección
Moldeo por inyección termoplástico estándar
Como una de las versiones más extendidas del moldeo por inyección, el moldeo por inyección termoplástico estándar utiliza resinas comunes como ABS, policarbonato (PC), polipropileno (PP), nylon (PA), y mezclas tales como PC/ABS. Se adapta a cerramientos, soportes, biseles, piezas de electrodomésticos, cualquier cosa con paredes cerca de las pautas convencionales (aproximadamente 2–4 mm para muchas resinas) y características moderadas.
El moldeo por inyección de plástico ofrece el costo por pieza más bajo en volumen, la paleta de materiales más amplia y prácticas de herramientas maduras. Los moldes familiares y los canales calientes ayudan a reducir los desechos. Con una entrada de inyección y un sistema de enfriamiento optimizados, los tiempos de ciclo son rápidos y la repetibilidad es excelente. Por lo general, es la primera parada a menos que la geometría o el rendimiento empujen al equipo hacia un proceso especializado.
Moldeo por inyección de pared delgada
El moldeo de pared delgada se dirige a piezas más delgadas que las reglas generales convencionales, a menudo hasta 0,4–0,8 mm, ocasionalmente menos, dependiendo de la resina y la longitud de flujo. Piense en las carcasas de los teléfonos inteligentes, los paquetes de baterías y los productos electrónicos de consumo de alta densidad, donde el afeitado incluso una décima de milímetro importa.
Este proceso se caracteriza por presiones de inyección más altas, velocidades de inyección más altas y sistemas de canalización cuidadosamente equilibrados que empujan la resina a través de trayectorias de flujo largas y delgadas. Los moldes necesitan una selección robusta de acero, canales de flujo pulidos y ventilación agresiva. Las máquinas requieren una respuesta de alta velocidad y suficiente tonelaje de sujeción para contrarrestar las presiones máximas de la cavidad.
Sin embargo, también tiene algunas compensaciones: las herramientas son más complejas y la ventana del proceso es más estrecha.
Moldeo por inyección micro
El micromoldeo hace que las piezas se midan en miligramos a gramos con características de microescala: chips microfluídicos, engranajes pequeños, puntas de catéter o componentes de microscopio. Los tamaños de las entradas de inyección y los volúmenes de disparo son pequeños, y el control del tiempo de residencia es fundamental para evitar la degradación del material.
Este método de precisión de alta tecnología es capaz de tallar características de menos de 100 m, tolerancias estrechas y dosis ultra consistentes de disparo a disparo. Debido a la complejidad del proceso, su selección de materiales se inclina hacia resinas estables y amigables para la sala limpia (PEEK, PEI, PP grados médicos). El utillaje es caro y delicado. Pero, cuando las piezas son pequeñas y los volúmenes son altos, ningún otro método compite en la repetibilidad y el costo por pieza.
Sobremoldeo, inserción y multidisparo
Sobremoldeo
El sobremoldeo construye un material sobre otro, comúnmente un elastómero blando sobre un sustrato rígido, como el sobremoldeo agarrable en un mango de herramienta eléctrica. Mejora la ergonomía, el sellado, la amortiguación de impactos y la estética sin hardware de ensamblaje.
Enfoques comunes:
- Sobremoldeo en dos etapas: moldee primero el sustrato rígido y luego colóquelo en un segundo molde para el sobremolde suave.
- Sobremoldeo en molde: dentro de una sola herramienta que gira o transfiere la pieza entre cavidades.
Moldeo por inserción
El moldeo por inserción implica encapsular un componente precolocado, a menudo de metal, dentro de plástico moldeado. Los insertos típicos incluyen salientes roscados, casquillos, contactos estampados, imanes o carcasas de sensores. Reemplaza el montaje secundario y mejora la resistencia de la articulación y la precisión posicional.
Para iniciar los procedimientos del producto, los insertos se cargan primero manualmente o a través de la automatización, sostenidos por características o vacío, y luego se sobreempaquetan con resina. La herramienta debe gestionar la expansión térmica diferencial para evitar grietas o tensiones en la interfaz plástico-metal.
Es ideal cuando la pieza necesita resistencia mecánica localizada o conductividad sin fabricación completa de metal, como accesorios luer médicos con roscas de metal, clips automotrices con superficies de desgaste de acero o conectores con terminales integrados.
Moldeo de dos disparos y de tres disparos
El moldeo multidisparo inyecta dos o más materiales (o colores) en secuencia dentro de la misma celda y, a menudo, el mismo molde. Los platos giratorios, los mecanismos de núcleo posterior o los sistemas de indexación mueven automáticamente la parte parcialmente formada a la siguiente cavidad. Proporcionan uniones sin costuras, roturas de color limpias, sellos integrados, bisagras vivas o combinaciones duras y blandas sin manipulación manual. También desbloquea una funcionalidad única, como ventanas transparentes moldeadas con cuerpos opacos.
Gas / agua asistida y coinyección
Moldeo por inyección asistido por gas
El moldeo asistido por gas inyecta un gas inerte (típicamente nitrógeno) después de que la resina llene parcialmente la cavidad. El gas forma canales huecos a lo largo de secciones más gruesas, empujando los materiales plásticos fundidos hacia los extremos lejanos y formando partes de plástico con menos hundimiento, deformación y peso. También tiene algunos requisitos de diseño de molde únicos, porque los pernos de ventilación y de gas deben diseñarse cuidadosamente.
Puede producir una amplia gama de productos de plástico, incluyendo asas grandes, marcos de TV, componentes de muebles y debajo del capó automotriz. piezas de moldeo con costillas gruesas. Permite secciones cosméticas más gruesas sin marcas de hundimiento y puede reducir el tiempo de ciclo al eliminar la masa que de otro modo necesitaría enfriamiento.
Moldeo por inyección asistido por agua
Principio similar, medio diferente. El moldeo asistido por agua inyecta agua para crear secciones huecas, particularmente adecuadas para formas tubulares complejas y largas con curvas, como manijas de puertas de automóviles, líneas de líquido de lavado y tubos de aparatos.
Este proceso de producción es conocido por una eliminación de calor más rápida (el agua se enfría rápidamente), paredes internas lisas y secciones transversales huecas más consistentes en comparación con el gas en ciertas geometrías. Las herramientas deben manejar la gestión del agua, la resistencia a la corrosión y el drenaje preciso.
Moldeo por coinyección (sándwich)
La coinyección produce una estructura de núcleo de piel: una piel de alto rendimiento o cosmética encapsula una resina de núcleo diferente. El núcleo puede ser polímero reciclado, material de barrera o una resina con propiedades adaptadas (por ejemplo, un núcleo espumado para ganancias de rigidez a peso). Es mejor para la optimización del costo del material sin sacrificar la apariencia o las capas de contacto regulatorio. Los envases de alimentos a menudo aprovechan las pieles de barrera, y los bienes de consumo pueden usar núcleos reciclados debajo de una piel virgen para la estética y el rendimiento.
Elastómero, LSR y termoestable/RIM
Moldeo por inyección de caucho de silicona líquida (LSR)
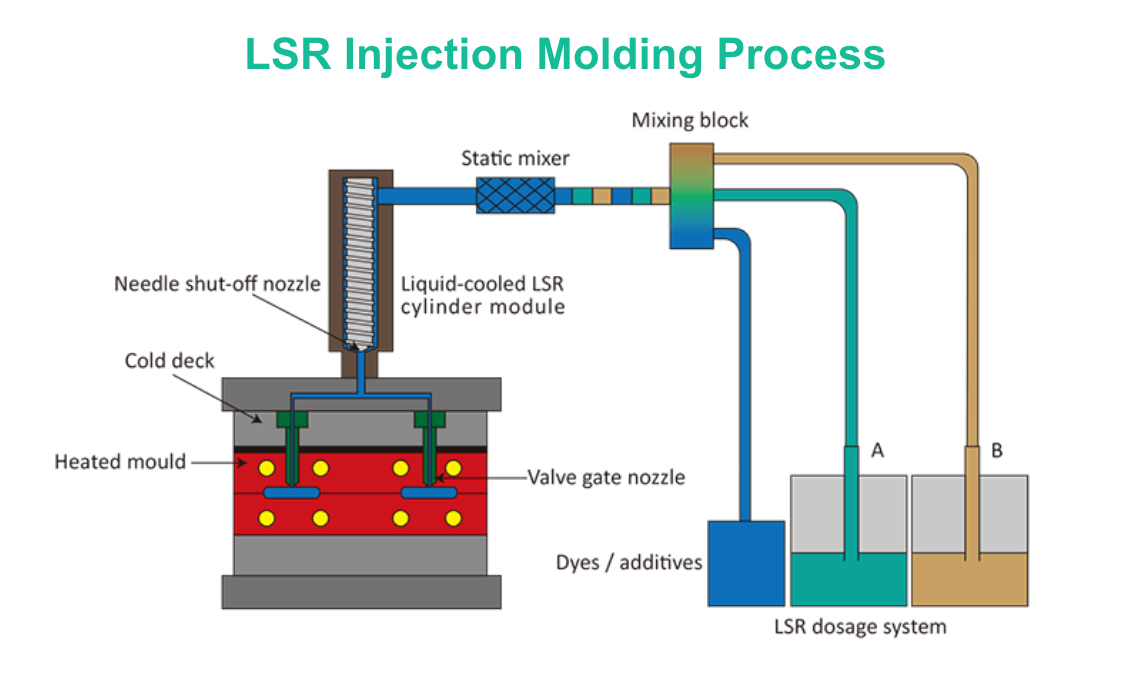
El moldeo LSR utiliza sistemas de silicona curados con platino de dos partes dosificados y mezclados en la prensa, luego se inyectan en un molde de circulación en frío donde se curan en la cavidad calentada. Debido a que LSR es un elastómero termoestable, no se refunde: se reticula y mantiene la forma bajo calor.
LSR ofrece una excelente resistencia química, biocompatibilidad, temperaturas de servicio amplias y disponibilidad en sala limpia. Es adecuado para productos como sellos y juntas, productos para bebés, wearables, componentes médicos y siliconas de grado óptico para lentes.
TPE/TPV y moldeo por inyección de goma
Los elastómeros termoplásticos (TPE) y los vulcanizados termoplásticos (TPV) se comportan como el caucho, pero se procesan en prensas termoplásticas estándar, lo que permite la reciclabilidad y el sobremoldeo de sustratos rígidos. Son comunes para agarres, sellos, fuelles y aisladores de vibración.
Cuando se necesita caucho verdadero, nitrilo, EPDM, fluoroelastómeros, moldeo por inyección de caucho curan el material en el molde. Los tiempos de ciclo son más largos, y las herramientas deben manejar la cinética de curado y la ventilación de los volátiles. La selección a menudo depende de objetivos de resistencia química y a la temperatura.
Moldeo por inyección termoestable y de reacción (RIM)
El moldeo por inyección termoestable procesa resinas que curan irreversiblemente: fenólicos, epoxis y ciertos poliésteres. El moldeo por inyección de reacción (RIM) mezcla componentes reactivos de baja viscosidad (comúnmente sistemas de poliuretano) y los inyecta en el molde, donde se polimerizan. Se utiliza para paneles y carcasas grandes, parachoques de absorción de energía y componentes estructurales con nervaduras integradas. RIM es excelente para piezas gruesas y grandes con menor tensión interna y menores fuerzas de sujeción debido a la baja viscosidad inicial.
Como lo determina la naturaleza de los materiales, la chatarra no es refundible, y las temperaturas de la herramienta y los ciclos de curado influyen en gran medida en el rendimiento. Sin embargo, para tiradas cortas de piezas grandes, RIM a menudo supera las herramientas termoplásticas en costo total.
Moldeo por inyección de polvo (MIM/CIM)
Moldeo por inyección de metal (MIM)
MIM combina polvos metálicos finos con un aglutinante polimérico para crear una materia prima que se puede moldear por inyección en formas complejas. Después del moldeo, las piezas se someten a desaglutinación para eliminar el aglutinante y sinterización para densificar el metal, alcanzando típicamente 95-99% de densidad teórica.
Los puntos fuertes de esta operación radican en su excepcional resolución de características para componentes metálicos pequeños e intrincados, engranajes, pestillos, bisagras, instrumentos quirúrgicos, componentes de armas de fuego. MIM compite con el mecanizado CNC cuando los volúmenes son altos y las geometrías son difíciles de fresar.
Moldeo por inyección de cerámica (CIM)
CIM sigue la misma lógica que MIM pero con polvos cerámicos tales como zirconia o alúmina. Permite componentes resistentes al desgaste, eléctricamente aislantes y de alta temperatura con detalles finos, boquillas, piezas dentales y aisladores de sensores.
Conclusión
El amplio panorama de los procesos de moldeo por inyección subraya un principio fundamental en la fabricación moderna: elija la herramienta adecuada para su caso específico. La existencia de tantas variantes demuestra que ningún método es universalmente superior, sino que cada uno representa una solución a medida.
En última instancia, la elección de un tipo de moldeo por inyección específico es una decisión estratégica que trasciende la mera geometría de la pieza. Para seleccionar correctamente el proceso de fabricación de sus piezas, debe tener en cuenta todos los factores que influyen antes de tomar la decisión. Alternativamente, usted puede cooperar con un fabricante y adquirir la asistencia de expertos industriales.
Preguntas frecuentes
¿Cuáles son los factores clave de costo más allá del propio molde para estos procesos especializados?
Si bien las herramientas son un costo inicial importante, los gastos continuos están muy influenciados por el proceso. Los principales impulsores incluyen residuos de material (extracción de los canales en el moldeo estándar frente a la ausencia de residuos en los canales calientes), tiempo de ciclo (ciclos más largos para piezas gruesas o termoestables), operaciones secundarias (desencuadernación / sinterización para PIM, acabado de piezas) y el nivel de automatización requerido.
¿Se pueden combinar estos diferentes procesos de moldeo en una sola pieza?
Sí, puedes. De hecho, los enfoques híbridos son una frontera de la fabricación avanzada. Por ejemplo, se podría crear una pieza usando moldeo asistido por gas para ahuecar una sección gruesa y luego someterse a una segunda operación para características micromoldeadas. Otro ejemplo es el uso de moldeo por inserción para colocar un componente metálico que luego se sobremoldea con un TPE de tacto suave. Sin embargo, esto a menudo requiere una planificación de producción sofisticada y múltiples células de fabricación.







