
Инспекција кастинга, као што то име подразумева, је процес проналажења површине, унутрашњих и димензионалних дефекта, тако да се одбачени делови безбедно понашају како је дизајнирано.
Овде у овом чланку, фокусираћемо се на инспекцију одливања делова смрти и изградићемо јасан пут од основних основних инспекција до специјализованих коришћења и заједничких питања.
Три основни корака инспекције металног кастрирања
Инспекција кастинга штити звук и подржава осигурање квалитета током производње и спречава неуспехе узроковане разним недостацима.
[За пуну разбијање дефекта типова и њихових корена узрока, упућују на наше посвећене Цастинг Дефецтс Водич.]
Задаци инспекције наступају на неколико тачака у процесу и могу се доделити у три фазе, при чему се сваки циља на различите ризике и проблеме у хватању пре него што пређу низводно или буду достављени купцима.
- Долазна провера материјала: проверите хемију легура и квалитет пуњења.
- Инспекција у процесу: Монитор калупе, језгра, и услови сипања.
- Проверите димензије, површине и унутрашњи квалитет.
У следећем поглављу, детаљно ћемо дати ове методе за испитивање и тестирање који се односе на умируће бацање, и дати вам пример како је провераван део са смрћу.
Методи недеструктивног тестирања (НДТ) у Дие Цастинг
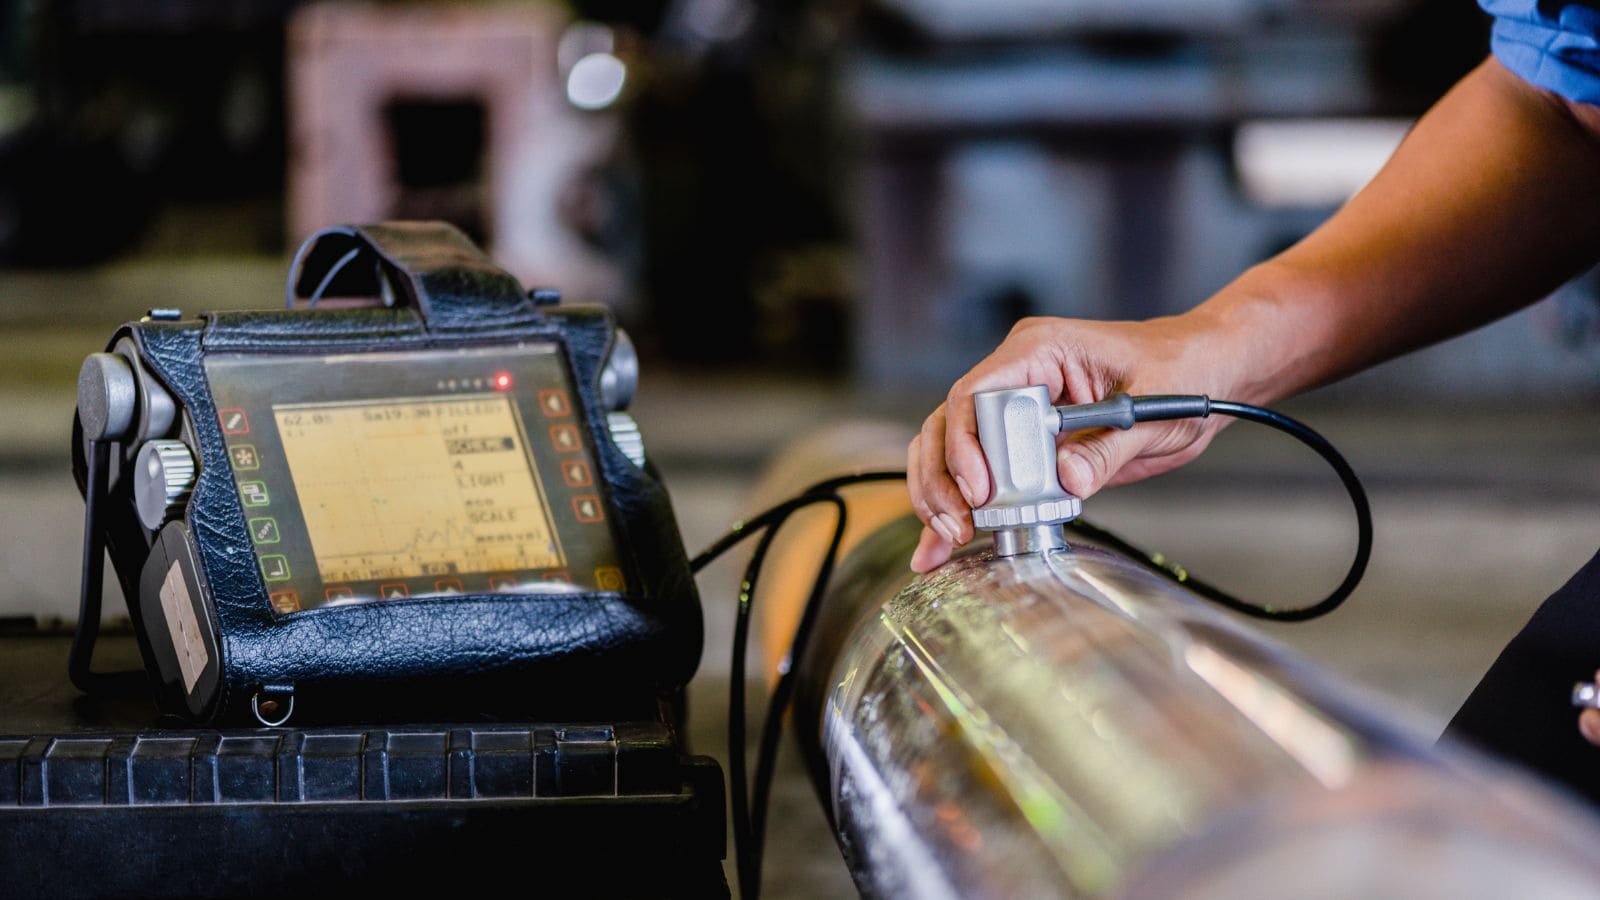
Испитивање без разарања (NDT) проверава квалитет одливка без сечења или ломљења дела. Инспектори овим методама откривају пукотине, порозност и укључке који могу ослабити перформансе.
Произвођачи често комбинују неколико метода испитивања без разарања (NDT) јер свака открива различите врсте недостатака. Неке су најефикасније за површине, док друге омогућавају запреминску контролу унутрашњих карактеристика.
Уобичајене НДТ методе за одливање обухватају визуелну инспекцију, ултразвучно тестирање (УТ) и радиографско тестирање (РТ). Избор зависи од величине ливања, материјала и захтева квалитета.
Технике визуелне инспекције
Визуална инспекција је први корак у већини инспекција ливања. Инспектори траже видљиве мане директном посматрањем, увеличавањем или једноставним алатима као што су огледала и бурескопи.
Визуелна инспекција ради најбоље за површинске дефекте, али не може да открије унутрашње пукотине или подземне рупе. Упркос овом ограничењу, она остаје вредна зато што је брза, ниска цена и лака за извођење.
Радиографско тестирање и дигитална радиографија
Радиографско тестирање (РТ) користи рендгенску инспекцију да види унутар ливаде. Традиционална радиографија ствара радиографске филмове, док дигитална радиографија производи електронске слике.
РТ одлива у обезбеђивању јасних погледа на унутрашњу структуру и подржава поуздану јачину инспекције. Напредне опције укључују ЦТ инспекцију, која гради 3Д слику ливања. Неки системи такође комбинују радиографију и рендгенску флуоресценцију за проверу материјала.
Ултразвучно тестирање
Ултразвучно тестирање (УТ) користи ултразвук високе фреквенције за проналажење унутрашњих дефекта. Инспектор шаље звук у ливање и мере рефлексне сигнале. Добро ради на дебелим секцијама и густим металима где може бити ограничен ~@ ¦ренкс¦X¦ приступ. Стога многе лењивце користе УТ за критичне одливе који носе оптерећење.
Међутим, ова метода захтева обучене техничаре и одговарајућу калибрацију опреме за тестирање, а УТ често не открива добро површинске недостатке, што опет наглашава значај комбинованог приступа.
Димензионална и геометричка инспекција
Димензионална и геометријска инспекција проверава да ли ли лифт одговара неопходној величини, облику и толеранцији. Фокусира се на мерење могућности које утичу на прилагођавање, функцију и касније коришћење корака.
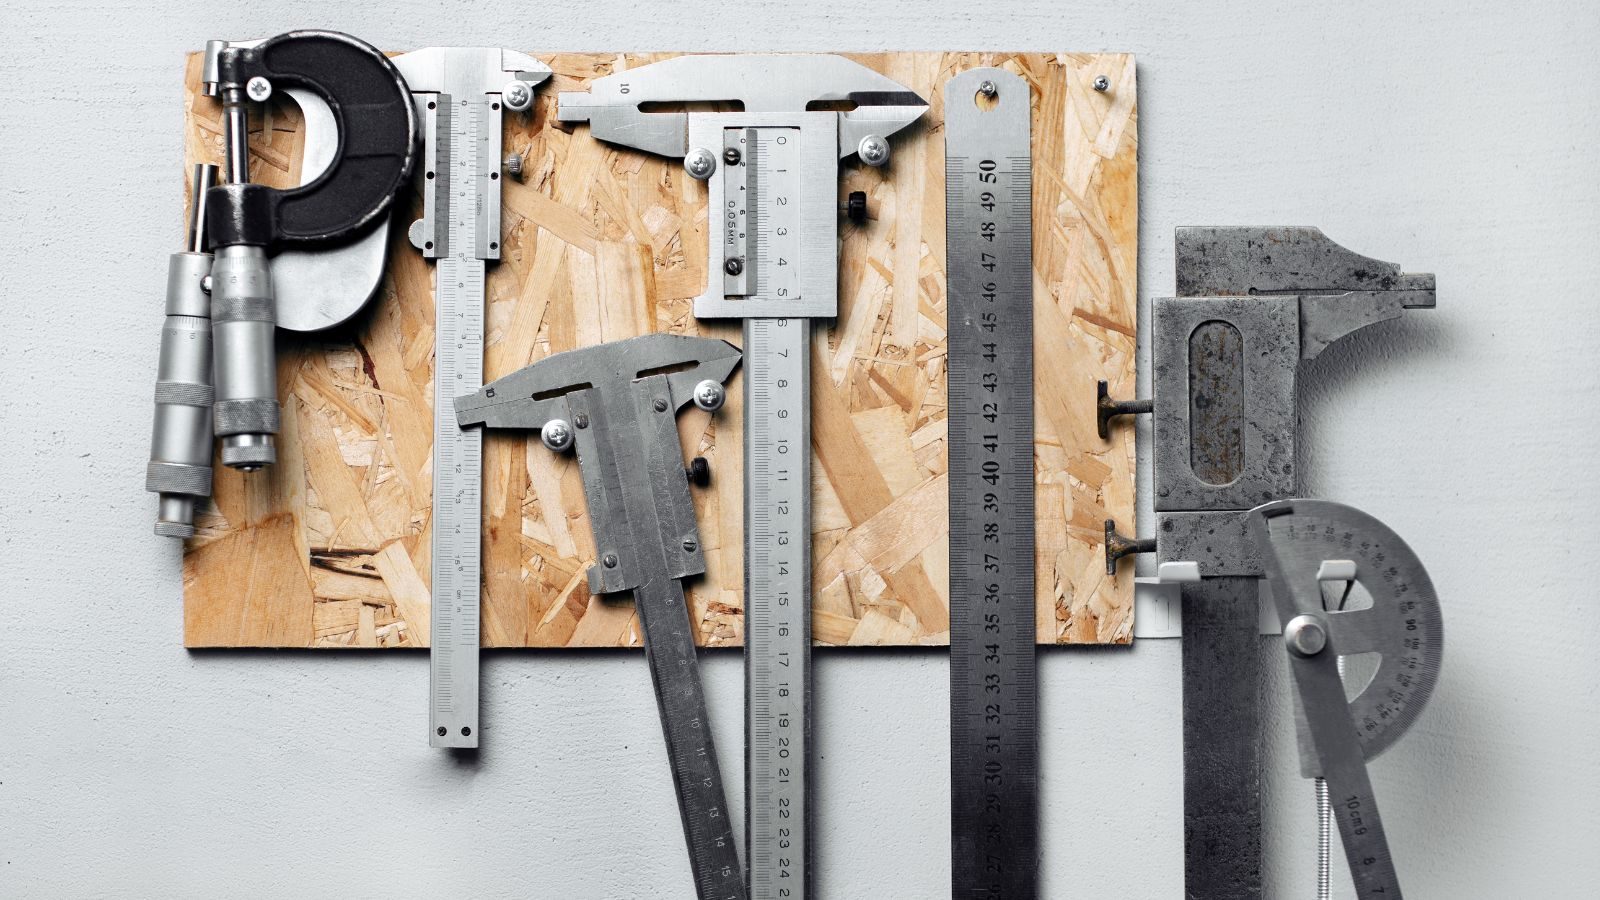
Димензионални методи инспекције
Мере димензије кључних могућности као што су дужина, дебљина, величина рупа и углови. Инспектори упореде резултате са цртањем граница и толеранција вредности.
Заједничка опрема за инспекцију укључује калипере, микрометре, мере висине и мере за кретање/не-го. Ови алати добро раде за једноставне могућности и брзо проверу на поду радње.
За комплексне ливаде инспектори користе намештаљке и површинске плоче за контролу положаја делова. Правилно подешавање је битно зато што лоше поравнање може изазвати лажне резултате. Чисте површине и стабилна температура такође побољшавају поузданост мерења.
Типичне пров› јере укључују:
- укупна дужина и ширина
- Пречник и локација рупе
- дебљина и равнежи зида
- Паралелизам и нормалност
Програми за мерење координата (ЦММ)
Координатна машина за мерење, или CMM, мере геометрију у три димензије. Користи сонду за прикупљање података точковске тачке са површине.
СМС системи проверавају сложене облике које ручни алати не могу добро мерити. Оне верификују прави положај, профил, равноћу и друге геометријске толеранције. Ова могућност подржава делове са захт› јевима за стегнутим уклапањем или парењем.
Многи СМД увозе CAD моделе за поређење стварних резултата са номиналном геометријом. Систем затим пријављује одступање вредности у јасном бројевном облику. Овај процес помаже да се идентификују пром› јена обрасца, коришћење мувла и постављања додатака.
Инспекција ~@ ¦СММ‐ а¦CMM‐ a¦ најбоље ради у контролисаним окружењима. Температура стабилног стабилног стања и правилног фиксирања смањују мерења и побољшају подршку.
Димензионална анализа и прецизност
Димензионална анализа прегледа податке о инспекцији како би се потврдило да листање испуњава намеру дизајна. Она гледа изван појединачних мерења и проверава трендове у више могућности или делова.
Прецизност зависи од неколико фактора:
- Умерење и резолуција алатки
- Операторска техника и подешавање
- стање површине кастинга
- Контрола животне средине, нарочито температура
Инспектори документују резултате коришћењем извештаја о инспекцији или дигиталних система.
Када се резултати приближе ограничењу толеранције, димензионална анализа помаже у одлуци да ли је уливање и даље корисно или потребно исправљање.
Провера материјала и тестирање перформанси
Док димензијске и NDT методе потврђују геометрију и конструкциону исправност дела, оне не проверавају квалитет самог материјала. Инспектори овај недостатак надокнађују другим методама које анализирају хемијски састав и механичка својства метала.
Преглед хемијског састојка
Анализа хемијског композита проверава да ли се ливање поклапа са спектроскопијама легура. Лабораторије мере кључне елементе као што су угљеник, силициј, хром или никел користећи алатке попут спектроскопије или рендгенске флуоресценције.
Мале измене хемије могу смањити снагу, смањити отпор ношења или изазвати пукотину. Због тога инспектори упореде резултате са дефинисаним границама, а не само са циљним вредностима. Многе продају узорке са сваке топлоте за контролу варијације.
Хемијска анализа потврђује да легура испуњава спецификације. Одступања се затим могу повезати са познатим механизмима настанка грешака утврђеним током инспекције. Ови тестови не оштећују део и подржавају доследну контролу процеса.
Тестирање тврдоће и утицаја
Тестирање тврдоће проверава отпор на површинско увлачење и ношење. Уобичајене методе обухватају ~@ ¦Бринелл¦Brinellov¦ тест тврдоће и роквелово испробавање тврдоће.
Број тврдоће се тесно повезује са саставом легура и топлинским третманом. Многи тестови тврдоће изазивају минимално оштећење, али и даље падају под тестирање механичких својстава.
Тестирање утицаја открива како се ливљење понаша под изненадним оптерећењем. Ови подаци важе за делове који су изложени шоку, вибрацијама или ниским температурама.
Проба оптерећења сервиса и притиска
Проба opterećenја сервиса прим› ијењује стварна или симулирана оптерећења за потврђивање перформанси у употреби. Испробавање учитавања може укључивати статичку тежину, цикличку силу или комбину стреса. Овај метод пров› јерава укоченост, деформацију и тачке оштећења под контролисаним условима.
Тестирање притиска је уобичајено за одливање течности или гасова.
Проба оптерећења сервиса подржава коначну одобрење за безбедносне критичне делове. Помаже у потврђивању да ће се уливање остварити под стварним оперативним условима.
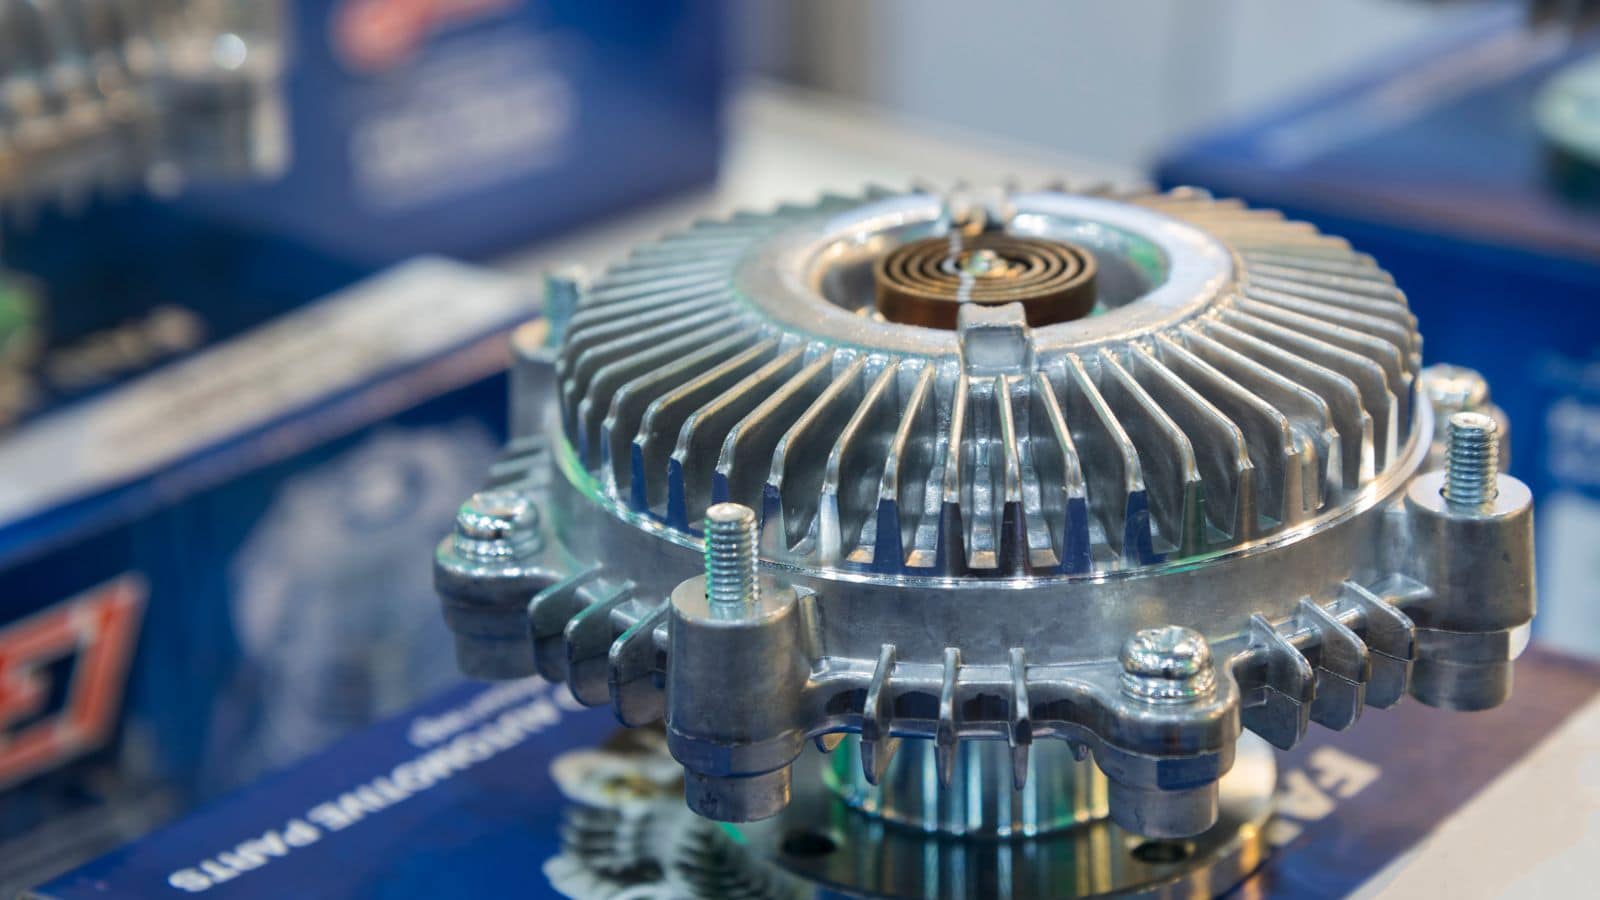
Пример инспекције умирућег кастинга
Често постављана питања
Како произвођачи одлучују који је НДТ метод прави за моје делове?
Избор зависи од материјала, критичности дела и вероватноће дефекта. На пример, безбедносне састојке као што су управљање зглобовима често захтевају ултразвучну или рендгенску инспекцију како би се загарантовала унутрашња звучност.
За високу количину, неструктурни делови, визуелна инспекција и димензионе провере су обично довољне. Одлука се заснива на процени ризика где и како део може да пропадне.
Како се инспекција прототипа одливања прототипа разликује од дела производње?
Инспекција прототипа се фокусира на потврђивање и развој процеса, тако да је обично интензивнији, често укључујући ЦТ скенирање и детаљну димензиону анализу. Продукционе инспекције померају према ефикасности и брзини, користећи технике као што су го/no-go мерачи и планови за узорак да би брзо потврдили да процес који је сада стабилан наставља да производи добре делове.







