
Две различите пластичне смоле обликују се заједно у једном циклу махинења током двоструког процеса ињекције, такође познат као двоструки ударац, дупли ударац, вишеструки ињекција.
Најновија производња, звана дупла инјекција, такође позната као двоструко, двоструко обликовање, или двок обликовање, користи се за стварање сложених обликованих делова из два различита материјала.
Током два убризгавања, пажљиво контролишемо убризгавање бројних материјала, укључујући и две различите врсте смоле, у један, вишенамешани калуп користећи високо специфичан и аутоматски технику.
Два погодка у м› ијешању
У поступку бризгања у два убризгавања користи се машина за бризгање у којој се два материјала „пресвлаче“ у једном циклусу обликовања. Количина материјала убризгана у шупљину калупа назива се „убризгавање“.
У два убризгавања обликована је прва секција, а након што се заврши, убризган је други део како би се створио коначан део обликовања. Оба дела морају бити упоредљива (хемијски) да би се процес двоструког обликовања био успешан за везивање.
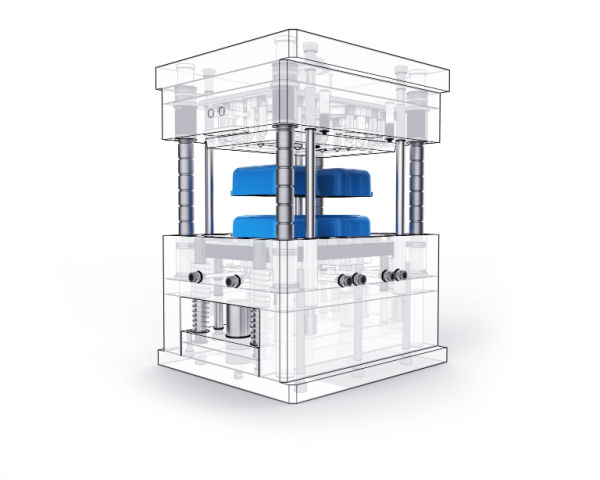
Део од хард материјала може се придружити делу од меког материјала који се састоји од обликовања двоструког убризгавања. У две шупљине поступак комбинује обликовање две компоненте. Може значајно побољшати привлачност производа у смислу осећаја, боје итд. Постоје многе различите могућности дизајна са двосликаним обликовањем.
Та техника обликовања два метка је подељена на два корака. Прва укључује убризгавање смоле у калуп, који се онда охлади да створи чврсти објекат, као што је традиционално убризгавање.
Новонамењени објекат се преноси у други калуп у другој фази користећи ротирајући тањир или роботску руку. У зависности од дизајна, новонамењени део добија другу ињекцију смоле у, кроз, или око одређених области првог калуп.
Након формирања молекуларне везе између две пластичне смоле, вишеструки обликовани објекат се охлађује и избацује.
Иако је поступак једноставан за разумевање, овладавање њиме је изазов. Чак и најмање грешке могу довести до значајних финансијских губитака због високих нивоа техничке компетенције и пажње на неопходне детаље, нарочито у високим производним околностима.
Зато је важно изабрати добављача са изузетним вештинама. Одличне скор- картице квалитета снабдевача успостављене процесе за спречавање флеша, линије тока, кратке снимке и резервне планове за повећање капацитета ваше компаније и ваше потребе за два експанзија обликовања.
Овај процес чини два погодак обликовање идеалан за прекидаче, дугмад, четкице за зубе, и капе за контејнере.
Апликације два погодка
За замршене, вишеструке боје и вишематеријалну пластичну робу, нарочито у околностима високог обема производње, обликовање два метка за убризгавање је најбоља пластична техника обликовања.
Поред тога, у аутомобилском сектору се примењује два процеса обликовања, како би се створио широк спектар производа и делова. Други предмети који се користе у двоструком процесу су травњаци и баште и пољопривредна опрема.
Два обликована дела се користе у скоро свакој индустрији, од потрошачке робе до градње, али се најчешће користе у ситуацијама којима је потребно следеће:
- делови или компоненте који могу да се померају
- тврде површине са флексибилним захватима
- или акустично пригушивање или вибрације
- површна објашњења или идентификације
- компоненте са неколико материјала или боја
Идеално, процес убризгавања два метка користи се за комплексне делове који имају више делова.
Погодности процеса двоструког котрљања
Пластични полимери користе се у различитим производним поступцима, као што су екструзија, компресионо обликовање дуропласта и бризгање у два убризгавања. Сваки поступак је изводљив, али многи произвођачи пластике бирају ову методу због њених предности.
Да би се створила прва сегмент производа, један материјал се прво убризгава у калуп. Друга убризгавање секундарног материјала који је сагласан са првим следи ово. Постоји неколико разлога зашто многе предузећа одлучују да производе пластику или полимере на овај начин.
Ево неких предности од два погођеног процеса обликовања:
св› ијесна
Произвођачи производа преферирају два ињекциона обликовања за разне примене, укључујући и аутомобилске унутрашње делове, медицинску опрему, алатке и играчке. Омогућава произвођачима да мешају мноштво компоненти и боје да произведу снажан и естетски угодан производ.
Материјали попут силикона и термопластике, најлон и термопластични еластомери, или укочени најлон и меки материјали за додир су неколико примера материјала који се могу успешно помешати са овим поступком.
Ефикасан трошак
Када се први калуп склони са пута и други калуп постављен око производа, тако да се друга компатибилна термопластика може убризгати у други калуп, поступак два корака захтева само један машински циклус.
Метод производи више производа за мање новца и захтева мање радника да производе завршен производ јер користи један машински циклус уместо вишеструких машинских циклуса. Поред тога, гарантира чврсту везу између материјала, елиминишући потребу за каснијем скупљањем.
висок квалитет производа
Већина термопластичних производа има користи од два ињекционог обликовања на више начина:
- Унапређен естетски изглед. Производи израђени од пластике или полимера различитих боја изгледају лепше и привлачнији су потрошачима. Производ ће изгледати скупље ако се користи више од једне боје или текстуре.
- Боље ергономије. Метод омогућава меке површине додира; тако завршени производи могу имати ручке или друге ергономски развијене секције. Ово је кључно за алатке, медицинску опрему и друге преносиве објекте.
- Фока се побољшава када се силиконови полимери и други гумени материјали користе за затезање и други делови којима је потребан уски печат.
- Омогућава чврстим и меким полимерима да производе предмете најмање величине који обезбеђују изузетну удобност и корисност.
- У поређењу са пренамештањем или конвенционалнијим методама убацивања, она може значајно да смањује број погрешних поравнања.
- Омогућава произвођачима да користе неколико материјала који не могу бити ефикасно повезани користећи друге процедуре да би створили сложеније обрасце калупа.
- Веза формирана је невероватно јака, што чини коначни производ снажнијим, поузданијим и дуготрајнијим.
Два снимљена процеса обликовања помаже производњи да постигну квалитетне производе.
Консолидација дела
Број делова у завршеном скупу се смањује користећи двоструко обликовање ињекције, штедећи просечно 40 хиљада долара у развоју, инжењерингу и потврди трошкова за сваки повећани број делова.
Ефикасна
Са два обликовања, неколико компонента може бити обликовано са једним алатом, захтевајући мање рада да произведе своје делове и нема пост-модлинг заваре или спојање компонента.
Типови структуре двоструког м› ијешања
Бирање и на крају са одговарајућом структуром калупа је од суштинског значаја за уштеде на трошковима и за одређивање квалитета. Ево неких типова двоструких обликовања:
језгро пребацивање два погодка
Поступак вишекратног бризгања са централним језгром и преклопним механизмом најједноставнији је јер језгро и шупљину калупа није потребно премештати. Уместо тога, померањем клизача мења се геометрија шупљине калупа.
Супстанца А се прво убризга у шупљину када је клизач у проширеном положају током процеса обликовања убризгавања, користећи језгро, два ињекциона калупа. Онда повучете клизач назад да изложите ново подручје шупљине.
Преостали простор попуњава се померањем клизача након што се материјал Б убризга у измењену шупљину кроз други уливни канал (изнад централне млазнице).
Пластична компонента се затим избацује из калупа након учврштања.
Иако се цена алатке повећава када се клизач дода калупу, још увек може бити значајно мање скуп од ротирајућих калупа или ротационих осовина. Нажалост, не може да направи сложене, вишебојне пластичне делове.
Ротациона плоча два ударца
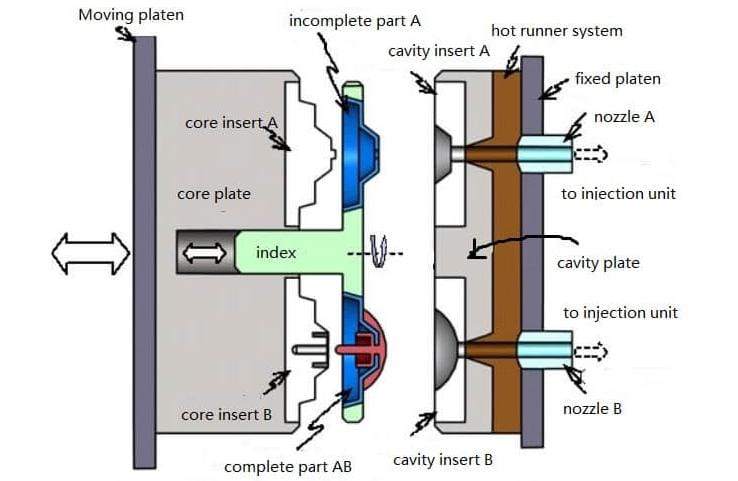
На средишњој линији плоче за стезање, паралелној оси ротације, плоча језгра калупа има два идентична језгра која су међусобне огледалске слике. Плоча шупљине, причвршћена за непокретну плочу за стезање, садржи две шупљине различите геометрије.
Ротациона плоча допуњава пребацивање обликованих делова у сваком циклу, радећи то без пребацивања људи.
Калуп, који може да држи више материјала, овде се види само са ова два материјала. У зависности од тога колико се материјала користи, ротирајући тањир може да се ротира за 90°, 120° или 180°.
Структура двоструког ударца
Када се једна страна креће горе, друга се креће надоле, и тако даље, структура плочице се састоји од две стране које се ротирају око центра. Већина тастатуре дизајнира калупе са бројевима и слова користе структуру пиљака.
Структура садржи затворене бројчане или азбучне знакове као што су 0, 4, 8, А, Б, Д и О. Секундарни материјал може лако да уђе у ограничену област када се користи конструкција пиле, стварајући леп изглед.
Структура секире функционише на следећи начин:
- Након једне ињекције, калуп се отвара.
- Сломљена игла је спуштена од стране штапа, изазивајући пилу да се врти око ротационог окна.
- Горња плоча је гурнута горе гурајући пилу, изазивајући сломљену иглу да изађе из калуп.
На ивици затвореног дела основног производа настаје отвор када се игла подигне. Током двоструког бризгања, повратни клин преломне плоче спушта иглу како би се кроз тај отвор секундарни материјал убризгао у затворено подручје.
Структура клизања кавића
Мушка манекенска шупљина клизи под утицајем мотора док се калуп отвара после једне ињекције. Задате раздаљине користе се за поравнање калуп са главним калупом пре другог процеса убризгавања.
Фактори које треба размотрити када се користе два метка
С‹ љедећи фактори се разматрају приликом дуплог обликовања:
Избор материјала
При избору материјала за компоненту важно је размотрити физичка, механичка, хемијска, термичка и електрична својства, запаљивост и отпорност на UV зрачење. Да бисте сузили избор материјала, мораћете да одговорите на више питања, укључујући:
- Какве температуре ће ваш производ бити подвргнут?
- Колико флексибилна или крута треба материјал да буде за савијање?
- Покрет удара: колико мора бити снажна њена површина?
- Колико добро издржи велики товар у смислу јачине компресије?
- Да ли ће компонента бити изложена УВ зрацима, као што су они нађени напољу?
- Да ли ће део бити изложен хемикалијама које ће утицати на то колико добро функционише, посебно током времена?
- Какав рок живота је потребан за тај део?
Сагласност са материјалом
При избору материјала за бризгање у два убризгавања кључно је узети у обзир њихову хемијску компатибилност. Неки материјали се слабо везују, док се други добро комбинују и стварају чврсту молекулску везу.
Ако није јасно колико се две смеше лепе, спроведите испитивање адхезије пре почетка производње. Када је веза недовољна, дизајну се могу додати подрези, жлебови или рамена како би се повећала адхезија и механички спојиле две смеше.
Прегледана је табела сагласности са материјалима како би се одредило који полимери ће се држати једни другима, а који полимери су несагласни. Осим тога, елиминише могућност контаминације, што је проблем када се користе два различита калупа.
Поред тога, у поређењу са производњом истог производа или дела који се користи два различита процеса обликовања, поступак двоструког обликовања резултира много јачим повезивањем. Способност да се вишебојне пластичне робе користе двоструким методом обликовања је једна од додатних предности процеса у односу на сликање, што може да изгуби своју ефикасност током времена.
Можете створити корисније, софистицираније елементе користећи приступ два метка. Даље, мека пластика може бити помешана са тврдом пластиком. Производ има значајно већи интегритет.
Метод је такође одличан за прављење меких ручка за електричну опрему, фоке за климу и затезање, и неклизних површина. Овим методом, логотипи могу бити направљени тако да, за разлику од обојених логотипа, никада не би избледели.
Искључи
За формирање рупа, снап карактеристике, и дуге кроз рупе, калуп затвара ова места да спречи пластични проток у тим локацијама.
У овим случајевима две половине калупа затварају се једна уз другу. Због тога се заптивне површине могу отварати и затварати без међусобног сударања. Минимални угао нагиба треба да буде три до пет степени. Што калуп дуже траје, потребно је веће растерећење и већи нагиб.
Тип капије
Отапана смола улази у комору калупа кроз канал капије приликом обликовања убризгавања. Да би се постигли идеални пропорции и естетски изглед, док се спречавају изопаченост, тип капије, дизајн и локација.
Језичак и врућа капија су две врсте капија које се најчешће користе за убризгавање.
- Најпопуларнији и најефикаснији су језичасти уливни канали. Међутим, због једноставне конструкције можда неће одговарати вашим потребама.
- Уливни канали са топлим врхом имају мале елиптичне отворе. Термостатски контролисан грејач причвршћен за задњу страну калупа одржава смолу довољно топлом да прође кроз уски отвор уливног канала.
Молекуларна хемијска веза
Да би јака молекуларна веза била могућа, ваш субстрат и друга смола би требало да буду хемијски сагласни. Најдужа нога или површина је идеална за зглоб између две смоле. Други ударац је скоро немогуће уклонити одабиром идеалних материјала и дизајна зглобова.
Чак и када високог нивоа хемијске везе могу бити постигнуте, ми високо саветујемо коришћење одговарајуће механичке везе ако везивање је важно за вашу примену.
Локација капије
Ово је од суштинског значаја за производњу козметике са чврстом површином и хомогеног калупа. У обликовању једном убризгавање, топиво може да прође кроз најдебљи део отварања пре него што тече у мања подручја, захваљујући постављању капије.
Предлози за два погодка
Ево неких препорука за двоструко обликовање:
Број 1
Мека пластика обликује се други пут након што је најпре обликована тврда пластика. Први део је прозиран, а други није. Прво обликовање обавља се пластиком за високе температуре, док се друго обликовање изводи пластиком за ниске температуре.
Број 2
Испробај калуп да створиш завршен производ пре стварне производње.
Број 3
Пре него што се калуп направи, нађи све потенцијалне мане и поправи их.
Број 4
Углавном, материјал који је првобитно направљен утиче на смањење.
Број 5
Друга ињекција може се дати само када прва у потпуности ступи на снагу.
Број 6
Да би се избегло оштећење током процеса обликовања, размислите о обликованом положају.
Број 7
Дозволите да ивица првог убризганог дела буде превелика, што осигурава да ће друга ињекција имати виши притисак.
Број 8
Проверите да параметри јединице за убризгавање дају неопходан притисак, проток, и капацитет за хлађење.
Број 9
Уверите се да структурни интегритет првог обликованог дела може да преживи притисак убризгавања другог обликовања.
Закључак
Људи који су непознати са двоструким убризгавањем можда мисле да је тешко, укључују други материјал и процедуру, што додаје још један фактор стварању компонента, али је релативно лако.
Између других опција може се урадити обликовање два метка са ротационим талоном, покретним језгром или премотавањем. Прва два захтевају два процеса, два система тркача и другу јединицу за убризгавање.
Последњи често користи два различита калупа, по један за сваки материјал, али се такође може извршити користећи само један калуп, два система тркача, и ручно или аутоматски пренос делова.







