
În procesul de turnare prin injecție dublă, numit și injecție duală, turnare cu două injecții, multi-injecție sau turnare peste substrat, două rășini plastice diferite sunt turnate împreună într-un singur ciclu al mașinii.
O tehnică de fabricare de ultimă oră numită injecţie dublă, cunoscută şi sub numele de două materiale, modelare cu două focuri sau modelare cu două K, este folosită pentru a crea părţi complicate din două materiale diferite.
În turnarea prin injecție cu două injecții, folosim un proces foarte specializat și automatizat pentru a controla cu atenție injectarea mai multor materiale, inclusiv a două tipuri diferite de rășină, într-o singură matriță cu mai multe camere.
Procesul de turnare prin injecție cu două materiale
Procesul de turnare cu două injecții folosește o mașină de turnare prin injecție în care două materiale sunt „turnate peste” piesă într-un singur ciclu. Cantitatea de material injectată în cavitatea matriței este numită „doză”.
În două injecţii de mulaj, o primă secţiune este modelată, şi după ce este completă, o a doua parte este injectată pentru a crea porţiunea finală a mulajului. Ambele piese trebuie să fie comparabile (chimic) pentru ca cele două mulaje împuşcate să aibă succes pentru ca lipirea să aibă loc.
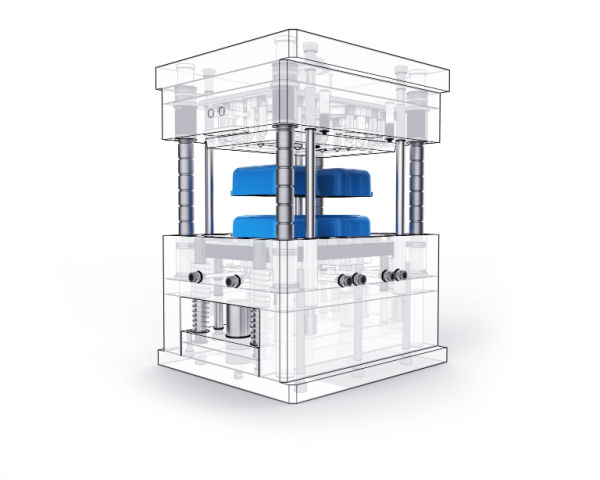
Turnarea prin injecție cu două injecții poate uni o piesă dintr-un material dur cu una dintr-un material moale. Într-o matriță cu două cavități, procedeul combină turnarea a două componente. Poate îmbunătăți semnificativ atractivitatea produsului din perspectiva senzației la atingere, a culorii și a altor aspecte. Turnarea cu două injecții oferă numeroase posibilități de proiectare.
Tehnica de turnare prin injecție cu două injecții se desfășoară în două etape. Mai întâi, rășina este injectată într-o matriță și apoi răcită pentru a forma un obiect solid, la fel ca în turnarea prin injecție tradițională.
În a doua etapă, obiectul nou turnat este transferat într-o a doua matriță cu ajutorul unui platou rotativ sau al unui braț robotizat. În funcție de proiectare, piesa nou turnată primește apoi o a doua injecție de rășină în anumite zone ale primei matrițe, prin acestea sau în jurul lor.
Ca urmare a formării unei legături moleculare între cele două rășini din plastic, obiectul multi-resin modelat este răcit și expulzat.
Deși procedura este simplă de înțeles, stăpânirea ei este o provocare. Chiar și cele mai mici erori pot duce la pierderi financiare semnificative din cauza nivelurilor ridicate de competență tehnică și atenție la detalii necesare, în special în circumstanțe de producție de mare volum.
Acesta este motivul pentru care alegerea unui furnizor cu abilități excepționale este important. Excelent de furnizor scorecards procese stabilite pentru a preveni flash, linii de flux, short-shots, și planuri de rezervă de la creșterea capacității ca compania ta și nevoile tale pentru două fotografii de expansiune modelare sunt toate lucrurile pentru a căuta.
Acest proces face două împușcat modelare ideal pentru comutatoare, butoane, periuțe de dinți, și capace pentru containere.
Aplicațiile turnării cu două injecții
Pentru produse din plastic complexe, cu mai multe culori şi multimateriale, în special în circumstanţe de producţie de mare volum, două injecţii cu mulaj este cea mai bună tehnică de modelare din plastic.
În plus, cele două procese de turnare împușcat este aplicat în sectorul auto pentru a face o gamă largă de produse și piese. Alte elemente realizate prin utilizarea procesului dublu împușcat includ unelte de gazon și grădină și echipamente agricole.
În aproape fiecare industrie sunt utilizate două piese turnate, de la bunuri de consum la construcții, dar acestea sunt cel mai frecvent utilizate în situații care necesită următoarele:
- piese sau componente care se pot deplasa
- suprafeţe rigide cu mânere flexibile
- fie amortizarea acustică sau vibrația
- explicații superficiale sau identificare
- componente cu mai multe materiale sau culori
În mod ideal, cele două injecţii de mulaj sunt folosite pentru părţi complexe care au mai multe componente.
Beneficiile celor două procese de topire
polimerii din plastic sunt utilizate într-o serie de procese de producție, cum ar fi extrudarea, turnarea termoset de compresie, și două turnare injecție împușcat. În timp ce fiecare este o metodă de fabricație fezabilă, mulți producători de mase plastice folosesc această metodă din cauza mai multor avantaje.
Pentru a crea primul segment al produsului, se injectează mai întâi un material într-o matriță. Urmează o a doua injecție cu un material secundar compatibil cu primul. Multe companii aleg să producă astfel articole din plastic sau polimer din mai multe motive.
Iată câteva beneficii ale celor două procese de modelare:
Versatilă
Producatorii de produse prefera doua injectii de modelare pentru o varietate de aplicatii, inclusiv piese interioare auto, echipamente medicale, instrumente si jucarii. Aceasta permite producatorilor sa amestece o multitudine de componente si nuante pentru a produce un produs robust si estetic placut.
Materiale precum silicon și termoplastic, nailon și elastomer termoplastic, sau nailon rigid și materiale tactile moi sunt câteva exemple de materiale care pot fi amestecate cu succes cu această procedură.
Costuri efective
Procedura în două etape necesită un singur ciclu al mașinii: prima matriță este rotită pentru a fi îndepărtată, iar a doua este poziționată în jurul produsului, astfel încât al doilea termoplastic compatibil să poată fi injectat în aceasta.
Metoda produce mai multe produse fiecare pentru mai puțini bani și necesită mai puțini lucrători pentru a produce produsul completat, deoarece acesta utilizează un singur ciclu de mașini, mai degrabă decât mai multe cicluri de mașini. În plus, garantează o legătură solidă între materiale, eliminând nevoia de asamblare ulterioară.
Calitate ridicată a produselor
Majoritatea produselor termoplastice beneficiaza de doua injectii prin turnare in mai multe feluri:
- Estetica îmbunătățită. Atunci când produsele sunt fabricate din diferite materiale plastice colorate sau polimeri, acestea arată mai frumos și sunt mai ispititoare pentru consumatori. Produsul va apărea mai scump dacă se utilizează mai mult de o culoare sau textură.
- Ergonomie mai bună. Metoda permite suprafeţe tactile moi; astfel, produsele finite pot avea mânere sau alte secţiuni ergonomice dezvoltate. Acest lucru este esenţial pentru unelte, echipamente medicale şi alte obiecte portabile.
- Sigiliul este îmbunătățit atunci când polimerii de silicon și alte materiale cauciucate sunt utilizate pentru garnituri și alte părți care au nevoie de un sigiliu strâns.
- Acesta permite polimerilor tari și moi să producă elemente de cea mai mică dimensiune care oferă un confort excepțional și utilitate.
- În comparaţie cu metodele de inserţie supra-molding sau mai convenţionale, aceasta poate reduce semnificativ numărul de aligări greşite.
- Le permite producătorilor să folosească mai multe materiale care nu pot fi îmbinate eficient prin alte procedee și să creeze modele de matrițe mai complexe.
- Legătura format este incredibil de puternic, ceea ce face produsul final mai robust, de încredere, și de lungă durată.
Procesul de turnare cu două gloanţe ajută fabricaţia să obţină produse de înaltă calitate.
Consolidarea parţială
Numărul de piese într-un ansamblu finit este scăzut cu ajutorul două injectii de turnare, economisind o medie de $40K în dezvoltare, inginerie, și cheltuieli de validare pentru fiecare număr crescut de parte.
Eficient
Cu două mulaje împușcat, mai multe componente pot fi modelate cu o singură unealtă, care necesită mai puțină muncă pentru a produce piesele și nu sudare post-molding sau unire a componentelor.
Tipuri de două structuri de turnare Shot
Alegerea structurii corecte a matriței este esențială pentru reducerea costurilor și asigurarea calității. Iată câteva tipuri de structuri pentru turnarea cu două injecții:
Comută nucleul Două Mold Shot
Deoarece miezul și cavitatea matriței nu trebuie repoziționate, procesul de turnare multi-injecție cu mecanism cu genunchi în miez este cel mai simplu. Alternativ, deplasarea cursorului modifică geometria cavității matriței.
Substanţa A se injectează pentru prima dată în cavitatea în care cursorul se află în poziţia sa extinsă în timpul procesului de mulaj prin injectare, folosind nucleul care comută două mulaje. Apoi trageţi diapozitivul înapoi pentru a expune o nouă zonă a cavităţii.
După injectarea materialului B în cavitatea modificată printr-o poartă diferită (deasupra duzei centrale), cursorul se deplasează pentru a umple spațiul rămas.
După întărire, componenta din plastic este ejectată din matriță. Procesul se repetă în aceeași ordine pentru continuarea turnării.
Adăugarea unui cursor la matriță mărește costul sculei, dar aceasta poate rămâne mult mai ieftină decât o matriță cu platou rotativ sau arbore rotativ. Din păcate, nu permite fabricarea unor piese din plastic complexe și multicolore.
Rotary Platen Two Shot Mold
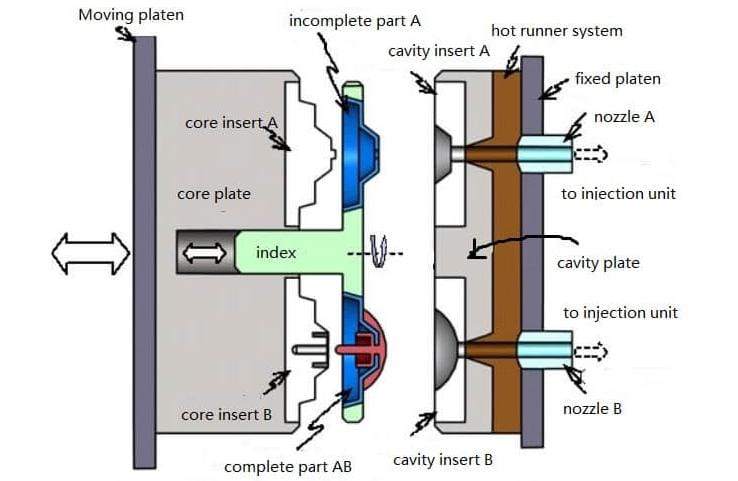
Pe linia mediană a platoului, paralelă cu axa de rotație, placa miezului matriței are două miezuri identice, dispuse în oglindă. Placa cavității atașată la platoul fix conține două cavități cu geometrii diferite.
Farfuria rotativă completează comutarea pieselor modelate în fiecare ciclu, făcând acest lucru fără comutarea umană.
Mulajul, care poate deține mai multe materiale, este văzut aici doar cu cele două materiale. În funcție de cantitatea de material este utilizat, placonul rotativ poate fi rotit cu 90°, 120°, sau 180°. O mașină de injecție specifică este, de asemenea, necesară pentru a produce rotația necesară pe partea de bază.
Seesaw Two Shot Mold Structure
Structura în leagăn este alcătuită din două laturi care se rotesc în jurul centrului, una urcând în timp ce cealaltă coboară și invers. Majoritatea matrițelor pentru tastaturi cu numere și litere folosesc structura în leagăn.
Structura conține caractere numerice sau alfabetice închise, cum ar fi 0, 4, 8, A, B, D și O. Materialul secundar poate intra cu ușurință în regiunea închisă doar atunci când este utilizată o construcție de fierăstrău, creând un aspect minunat.
Structura fierăstrăului funcționează după cum urmează:
- După prima injecție, matrița se deschide.
- Acul rupt este coborât de tija de împingere, determinând ferăstrăul să se învârtă în jurul puţului rotativ.
- Împingerea mecanismului în leagăn ridică placa superioară, făcând știftul rupt să iasă din matriță.
Se creează o gaură ruptă pe măsură ce acul se ridică la marginea porţiunii sigilate a produsului primar. Pentru a fora materialul secundar în zona închisă din gaura spartă, acul este mişcat mai jos de acul de întoarcere al plăcii fracturate în timpul procesului de modelare a dublei injecţii.
Cavity Sliding Structure
La deschiderea matriței după o injecție, cavitatea modelului masculin glisează sub acțiunea motorului. Matrița este aliniată cu matrița principală pe o distanță prestabilită înainte de al doilea proces de turnare prin injecție.
Factori pe care trebuie să – i luăm în considerare când folosim două mulaje
La utilizarea turnării cu două injecții se iau în considerare următorii factori:
Selecție de materiale
Rezistenta fizica, mecanica, chimica, termica, electrica, inflamabilitate si UV sunt toate aspecte importante atunci cand selectati un material pentru componenta dumneavoastra. Va trebui sa oferiti raspunsuri la o serie de intrebari pentru a va concentra selectia materiala, inclusiv:
- La ce fel de temperaturi va fi supus produsul dumneavoastră?
- Cât de flexibil sau rigid este materialul necesar pentru îndoire?
- Rezistența la impact: Cât de robustă trebuie să fie suprafața sa?
- Cât de bine rezistă sarcini mari în ceea ce privește puterea de compresie?
- Componenta va fi expusă la raze UV, cum ar fi cele găsite afară?
- Va fi expusă la substanţe chimice care vor afecta cât de bine funcţionează, mai ales în timp?
- Ce fel de termen de valabilitate este necesar pentru partea?
Compatibilitatea materialelor
Chimia materialelor este crucială pentru a lua în considerare atunci când se decide pe care dintre ele să le utilizeze pentru modelarea cu două focuri. În timp ce unele materiale se leagă imperfect, altele lucrează bine împreună și creează o aderență moleculară solidă.
Efectuați o încercare de aderență înainte de a începe fabricarea atunci când proprietatea adezivă a doi compuși este neclară. Atunci când lipirea este insuficientă, remedierile pot fi încorporate în proiectare, cum ar fi subcotări, caneluri, sau umeri, pentru a crește aderența și bloca cei doi compuși împreună.
Se consultă un tabel de compatibilitate a materialelor pentru a stabili care polimeri aderă între ei și care sunt incompatibili. Astfel se elimină și riscul de contaminare, o problemă întâlnită când se folosesc două matrițe diferite.
În plus, comparativ cu producerea unui produs sau a unei părți identice folosind două procese diferite de turnare, cele două proceduri de turnare împușcat duce la o legătură mult mai puternică. Capacitatea de a face produse de plastic multicolore folosind metoda de modelare cu două focuri este unul dintre avantajele suplimentare ale procesului de pictură, care pot pierde eficacitatea sa în timp.
Puteți crea elemente mai utile, mai sofisticate folosind abordarea cu două focuri. În plus, plasticul mai moale poate fi amestecat cu plastic dur. Produsul are o integritate semnificativ mai mare. Produsele de modelare din plastic cu două gloanțe sunt adesea mult mai durabile și rezistente la șocuri.
Metoda este, de asemenea, excelent pentru a face mânere moi pentru echipamente electrice, garnituri de aer condiționat și garnituri de garnitură, și suprafețe non-alunecare. Cu această metodă, logo-urile pot fi create care, spre deosebire de logo-uri pictate, nu ar dispărea niciodată.
Oprește
Pentru a forma orificii, elemente de fixare prin clipsare și orificii traversante lungi, matrița închide aceste zone, împiedicând pătrunderea plasticului în ele.
În aceste situații, cele două jumătăți ale matriței se etanșează una pe cealaltă. Astfel, suprafețele de etanșare se pot deschide și închide fără să se lovească. Unghiul de degajare trebuie să fie de cel puțin trei până la cinci grade. Cu cât durata de viață a matriței este mai mare, cu atât degajarea trebuie să fie mai bună, iar unghiul de degajare mai mare.
Tipul porții de injecție
La turnarea prin injecție, rășina topită intră în camera matriței printr-un canal de poartă. Pentru a obține proporțiile ideale și aspectul estetic dorit al piesei și pentru a preveni deformarea, trebuie luate în considerare tipul, proiectarea și poziția porții.
Tabulatura si portile la cald sunt cele doua tipuri de porti folosite in injectie care formeaza cel mai frecvent:
- Cele mai populare și eficiente porți sunt porțile file; cu toate acestea, pentru că acestea sunt atât de simplu, acestea nu ar putea fi potrivite pentru nevoile dumneavoastră.
- Porțile cu vârf cald au deschideri eliptice mici. Încălzitorul controlat de termostat, atașat la partea din spate a matriței, menține rășina suficient de caldă pentru a trece prin orificiul îngust al porții.
Legarea chimică moleculară
Pentru ca o legatura moleculara puternica sa fie posibila, substratul si rasina de gradul doi ar trebui sa fie ideal compatibila chimic. Cea mai lunga suprafata sau picior este ideala pentru articulatia dintre cele doua rasini. A doua lovitura este aproape imposibil de indepartat prin selectarea materialelor ideale si a designului comun.
Chiar și atunci când o legătură chimică de nivel înalt poate fi realizată, vă sfătuim să utilizați o legătură mecanică adecvată dacă lipirea este importantă pentru aplicarea dumneavoastră.
Locația porții
Acest lucru este esențial pentru obținerea unui finisaj solid al suprafeței și a unei matrițe omogene. În turnarea prin injecție cu o singură injecție, poziționarea porții permite materialului topit să intre prin partea cea mai groasă a deschiderii înainte de a curge spre zonele mai înguste.
Sugestii pentru doua impuscaturi
Iată câteva recomandări pentru două fotografii:
Numărul 1
Plasticul moale este modelat a doua oară după ce a fost modelat ca plastic dur. Prima dată este transparent; a doua oară nu este. Prima modelare se face cu un plastic de înaltă temperatură, în timp ce dubla modelare se face cu un plastic de temperatură scăzută.
Numărul 2
Testați matrița pentru a obține produsul finit înainte de începerea producției efective.
Numărul 3
Identificați și remediați toate defectele posibile înainte de fabricarea matriței.
Numărul 4
Luati in considerare micsorarea celor doua materiale. In general, materialul creat initial afecteaza micsorarea.
Numărul 5
O a doua injecţie poate fi administrată numai după ce prima a avut efect complet.
Numărul 6
Pentru a evita deteriorarea în timpul procesului de modelare, să ne gândim la poziţia modelată.
Numărul 7
Permiteţi ca marginea primei părţi injectate să fie excesiv de mare. Aceasta asigură faptul că a doua injecţie va avea o presiune mai mare.
Numărul 8
Verificaţi dacă parametrii unităţii de injectare oferă presiunea necesară, debitul şi capacitatea de răcire.
Numărul 9
Asigurați-vă că prima parte modelat integritatea structurală poate supraviețui presiunii injecției a doua modelare.
Concluzie
Cei care nu cunosc turnarea prin injecție cu două injecții ar putea crede că este dificilă. Procesul implică într-adevăr un al doilea material și o etapă suplimentară, adăugând un factor la fabricarea componentelor, dar este relativ simplu.
Două focuri de mulaj se poate face folosind placon rotativ, miez mobil, sau supramold, printre alte opţiuni. Primele două necesită două procese, două sisteme de alergare, şi o a doua unitate de injectare.
Aceasta din urmă folosește adesea două matrițe diferite, câte una pentru fiecare material, dar se poate realiza și cu o singură matriță, două sisteme de canale și transferul manual sau automat al piesei prin preluare și poziționare.







