
O coração da moldagem por injeção reside no núcleo do molde, um componente crítico que molda as características internas do produto moldado. Entender os fundamentos dos núcleos de moldagem por injeção é vital para otimizar o design e a qualidade do produto.
Este artigo investiga os aspectos fundamentais dos núcleos de moldes, explorando como eles influenciam o processo de fabricação e o desempenho do produto final. Examinando considerações importantes, como estratégias de seleção e design de materiais, pretendemos fornecer insights valiosos para engenheiros e fabricantes que buscam alcançar suas melhores práticas em operações de moldagem por injeção.
Primeiro, vamos introduzir o processo básico de moldagem por injeção.
O processo básico de moldagem por injeção envolve várias etapas importantes que transformam materiais plásticos em produtos acabados. Aqui está uma visão geral simplificada:
- Braçadeira: O processo começa fechando o molde, que normalmente é feito de duas metades. Essas metades são apertadas firmemente para se preparar para a injeção.
- Injeção: grânulos ou pellets de plástico são alimentados em um barril aquecido onde derretem. O plástico fundido é então injetado na cavidade do molde através de um bocal, preenchendo o espaço completamente.
- Habitação: A pressão é aplicada para garantir que o plástico fundido preencha todas as partes da cavidade do molde, garantindo que o produto corresponda ao design do molde.
- Resfriamento: O molde é deixado para esfriar, permitindo que o plástico se solidifique na forma da cavidade do molde.
- Abertura do molde: Uma vez resfriado, as metades do molde são abertas para revelar a parte solidificada.
- Ejeção: pinos de ejetor ou outros mecanismos empurram a parte acabada para fora do molde, pronta para qualquer processamento ou embalagem adicional.
O que é núcleo de moldagem por injeção?
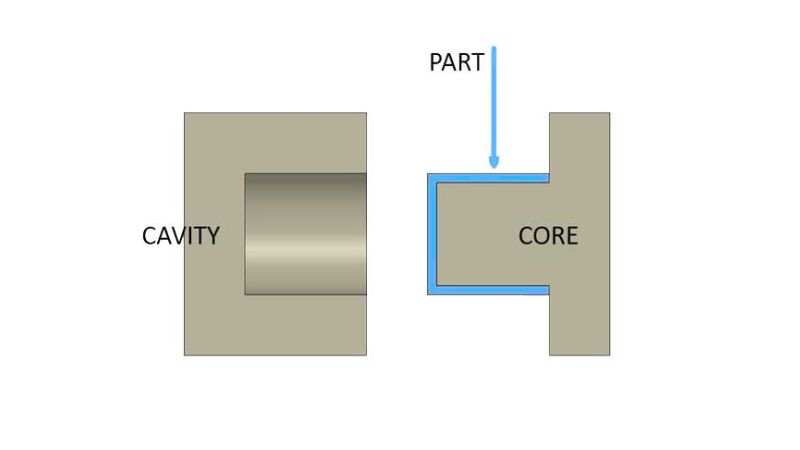
O núcleo de moldagem por injeção é um componente sólido ou móvel dentro do molde que forma as características internas ou vazios da parte moldada final. Representa a forma e geometria das características internas desejadas da peça, como porções ocas ou estruturas internas complexas.
Qual é a diferença entre cavidade e núcleo no molde?
Como o núcleo, a cavidade é outro componente-chave do molde na moldagem por injeção de plástico, que muitas vezes é polido até um acabamento que representa o acabamento final desejado da superfície da peça. Eles trabalham juntos para moldar a peça moldada final.
O núcleo molda as características internas, enquanto a cavidade molda as características externas da peça.
O núcleo de moldagem está na metade móvel (lado B), que é frequentemente envolvido no processo de ejeção, e a cavidade está na metade fixa (lado A), enquanto a cavidade está menos diretamente envolvida.
Como fabricar o núcleo de moldagem por injeção?
Escolhendo o material certo
A escolha do material para o núcleo é imperativa, pois deve suportar as altas temperaturas e pressões do plástico fundido sem deformar.
O desempenho do núcleo afeta diretamente não apenas a qualidade, mas também a eficiência do processo de moldagem por injeção, levando a peças que atendem a especificações rigorosas.
- Aço: O aço de alta qualidade é uma escolha popular por sua durabilidade e resistência ao desgaste, o que o torna ideal para produção de alto volume. Inclui tipos como aço inoxidável, P20 e H13.
- Alumínio: Conhecido por suas propriedades leves e mais rápidas de aquecimento e resfriamento, o alumínio é frequentemente usado para ferramentas de protótipo ou produção de baixo volume.
- Ligas de berílio-cobre: Usado em áreas do molde que requerem rápida remoção de calor ou em partes do molde com geometrias intrincadas.
- Aço pré-coberto: Uma opção econômica usada em aplicações menos exigentes; não requer tratamento térmico adicional.
- Aço de ferramenta: Para aplicações de alto desgaste, aços de ferramenta como D2 ou A2 são usados, oferecendo robustez e longevidade.
Processo de fabricação e precisão
Técnicas avançadas de usinagem, como fresagem CNC e usinagem de descarga elétrica (EDM), são fundamentais para alcançar os altos níveis de precisão necessários para os núcleos.
- Fresagem CNC: Fornece precisão através de usinagem controlada por computador.
- EDM: Utilizado para detalhes complexos e geometrias complexas.
Como o núcleo do molde afeta a qualidade do produto?
A variabilidade da qualidade do núcleo e do molde na moldagem por injeção pode ser atribuída a vários fatores que afetam o desempenho e a consistência das peças moldadas:
| Causa | Descrição |
| Mudança de Núcleo | Desalinhamento do núcleo do molde durante a injeção, levando a imprecisões dimensionais. |
| Fixar | O núcleo permanece alojado na peça durante a ejeção, muitas vezes devido a ângulos de tração insuficientes ou atrito excessivo. |
| Warping | As distorções dimensionais são causadas pela deformação do núcleo sob altas temperaturas e ciclos de pressão. |
| Cracking ou Quebra | O dano do núcleo é devido a tensões e pressões, muitas vezes resultantes do uso de materiais menos duráveis. |
| Desgaste e Lágrima | A abrasão e a erosão do uso contínuo levam a um declínio na qualidade da superfície e na integridade dimensional. |
| Problemas de refrigeração | O resfriamento ineficiente ou a transmissão de calor causam tempos de ciclo mais longos e potenciais mudanças dimensionais ou deformações. |
| Problemas de ventilação | Ventilação inadequada que prende o ar e os gases, levando a falhas de superfície, vazios ou enchimento incompleto de peças. |
| Variabilidade de Material e Design | Variabilidade nas propriedades do material e complexidade do design que afetam a vida útil e o desempenho do molde. |
| Desafios de manutenção | A falta de manutenção regular leva a problemas como corrosão, contaminação ou deterioração, afetando o desempenho do molde e a qualidade do produto. |
O que é o Draft Angle?
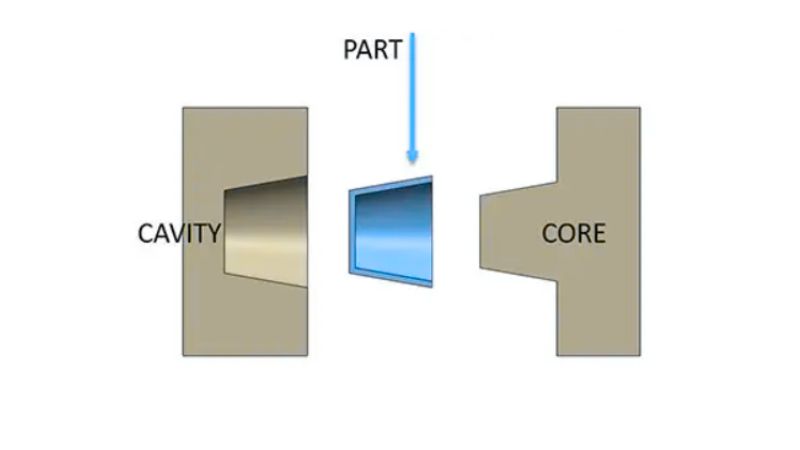
O ângulo de saída mencionado na seção anterior é uma leve inclinação aplicada às superfícies verticais de uma peça moldada por injeção. Essa inclinação facilita a desmoldagem sem danificar a peça.
Normalmente, um ângulo de 1 a 2 graus é recomendado para a maioria das peças, com mais rascunhos necessários para superfícies mais profundas ou texturizadas.
Há ângulos de tração positivos e negativos. Um rascunho positivo significa que o ângulo é mais do que o ângulo de referência, auxiliando na liberação de peças. Um rascunho negativo pode complicar o design do molde, pois pode exigir que o molde seja separado em várias partes para remoção de peças.
Como escolher a colocação do núcleo e da cavidade na moldagem por injeção?
O que afeta a colocação do núcleo e da cavidade?
A colocação do núcleo e da cavidade na moldagem por injeção é influenciada por vários fatores-chave:
Design de peças
A complexidade e a geometria da peça, incluindo características como furos e recessos, ditam a colocação do núcleo e da cavidade. As características salientes normalmente exigem núcleos, enquanto as características em recesso são formadas por cavidades.
Propriedades do material
O arranjo do núcleo e da cavidade em um molde é influenciado pela taxa de encolhimento do material, características de fluxo e velocidade de injeção. Se um material tiver uma baixa taxa de encolhimento, pode ser difícil garantir que a peça permaneça ao lado dos pinos do ejetor, exigindo ajustes especiais de design.
Embora a maioria dos plásticos diminua significativamente, é crucial entender como as propriedades do material podem afetar a colocação do núcleo e da cavidade.
Layout do sistema de ejeção
Após a fase de resfriamento, quando o molde é aberto, a peça moldada por injeção deve sempre permanecer presa ao lado com os pinos do ejetor.
O design e a forma do sistema de ejeção influenciam a colocação do núcleo e da cavidade para garantir a ejeção consistente e confiável da peça.
Localização de simetria e ponto de injeção
O sprue é o canal principal que transporta o plástico derretido da máquina de moldagem por injeção para o molde. Geralmente corre direto para o molde, mas às vezes pode ir diretamente para a cavidade do molde, caso em que é chamado de ponto de injeção de sprue direto.
Os canais de alimentação são caminhos menores que se ramificam da abeto para distribuir o plástico derretido para diferentes partes do molde. Essa configuração permite a produção de várias peças de uma só vez, o que é econômico, especialmente para itens pequenos.
pontos de injeção são as pequenas aberturas onde o plástico entra na cavidade do molde dos canais de alimentação. Eles são mais estreitos do que os canais de alimentação e ajudam a controlar o fluxo de plástico no molde.







