
W High Pressure Die Casting (HPDC) konstrukcja formy jest jednym z najbardziej krytycznych czynników określających sukces projektu, a HPDC wymaga filozofii projektowania, w przeciwieństwie do innych procesów odlewania die.
Decydentzy tacy jak wy mogą chcieć dowiedzieć się więcej o HPDC die designu przed zaangażowaniem dostawców form. Ten przegląd ma na celu przekazanie odpowiedniej wiedzy i zbadanie kluczowych elementów wzornictwa die, w tym konstrukcji pleśń, podkładek i systemów biegania, i zapobieganie wadom.
Podstawy projektu HPDC Die Design
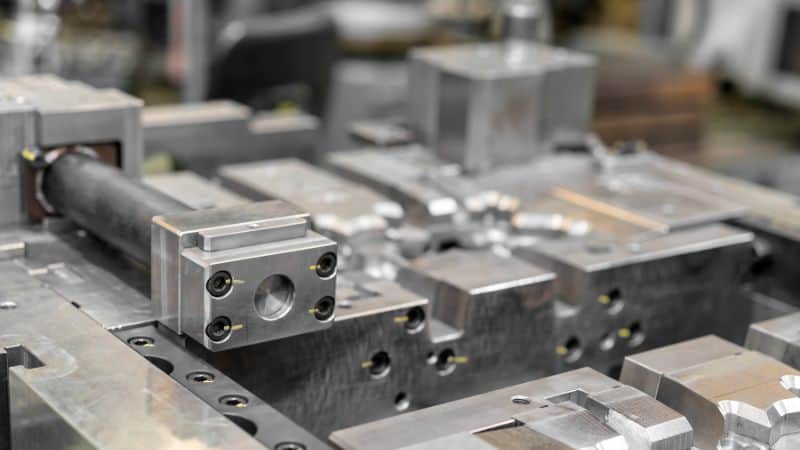
Czym jest wysokie ciśnienie odlewania?
Przed zanurzeniem w szczegóły konstrukcyjne, konieczne jest poznanie podstaw odlewu wysokociśnieniowego. Ta technologia wytwarzania jest procesem formowania metalu, w którym wstrzykiwany jest w twardą formę stalową pod wysokim ciśnieniem. Forma lub śmierć tworzy dokładny kształt końcowej części.
Więcej szczegółów można znaleźć w naszym blogu na temat wysokociśnieniowego procesu odlewu.
Cele projektu krytycznego
Forma HPDC jest głównym elementem maszyny do odlewania ciśnieniowego, a jej podstawowym zadaniem jest zapewnienie powtarzalnych odlewów wysokiej jakości. Inżynierowie projektują płaszczyzny podziału, kanały wlewowe, wlewy i odpowietrzenia, aby kontrolować przepływ metalu do gniazda i jego wypływ. Szczególną uwagę poświęcają dokładności wymiarowej, integralności odlewu i trwałości formy.
Te cechy projektowe mogą w znacznym stopniu wpływać na działalność gospodarczą z ich korzyścią:
Jednolity przepływ metalu (zbiornik gazowy):
- Funkcja: Aby wypełnić jamę pleśń równomiernie ze wszystkich bram.
- Korzyści: Przewidywalna jakość i oszczędności materialne. To eliminuje słabe punkty, zmniejsza wskaźnik złomu i zapewnia spójność.
Skuteczne wentylowanie:
- Funkcja: Pozwól, aby uwięzione powietrze uciekło jak roztapialny metal wypełnia jamę.
- Korzyści: Zapobiega porowatości, która tworzy ukryte pęcherzyki gazu lub powietrza, które silnie osłabiają jego część. To nie tylko zapewnia wysoką integralność części, ale również oszczędza koszty wtórnego przetwarzania, aby uszczelnić porowatość.
Sterowane chłodzenie (kanały wewnętrzne):
- Funkcja: Trzymaj kurs i jednorodność utrwalania pod kontrolą.
- Korzyści: Taka konstrukcja maksymalizuje wydajność przy krótszych okresach cyklu przy jednoczesnym zapewnieniu powtarzalnej dokładności. Co więcej, prawidłowa kontrola temperatury zmniejsza zmęczenie termiczne i stres na pleśń, wydłużając jej żywotność.
Odpowiednie kąty:
- Funkcja: Lekkie tackery na pionowej ścianie formy.
- Korzyści: Pomaga w czystej wycofywaniu części, zmniejsza pracę ręczną i oferuje krótszy czas odpoczynku do czyszczenia i konserwacji, co jest niezbędne do produkcji światła-out i wysokiej automatyzacji. Ponadto, łatwe uwolnienie unika „drgania” lub gipsowania, które mogą zarysować część powierzchni lub, co gorsza, uszkodzenia drogiej jamy pleśń w czasie.
Odpowiednia grubość ściany (zazwyczaj 1-3mm dla Aluminium): minimalizuje to zużycie materiału, co oszczędza koszty materiału i zmniejsza masę części. Cienkie ściany pomagają również schłodzić części szybciej i jednolicie, umożliwiając szybsze cykle i zmniejszając wady z grubych odcinków.
Proces projektowania molu HPDC
Etap 1 – Analiza podkładowa i planowanie współpracy
Cały proces rozpoczyna się skrupulatnym przeglądem projektu części, specyfikacji materiałów i celów produkcji. Ta fundamentalna faza, podczas gdy procedura, jest miejscem, gdzie strategia inżynierii jest odpowiednio dostosowane do celów biznesowych klienta. Kluczowe analizy obejmują:
- Część Funkcja & Geometria: W celu zapewnienia, że konstrukcja części jest zoptymalizowana dla odlewania die, równoważenia estetyki, siły i odsadności. Szczególne materiały takie jak cynk, aluminium i magnez mogą wymagać szczególnej uwagi.
- Produkcja & Wyposażenie: Aby dostosować architekturę form (pojedyncze vs multi-cavity) i zapewnić zgodność z docelowymi maszynami dla optymalnego czasu cyklu.
- Materiał i narzędzia & Strategia: Wybór premii, obróbkowe narzędzia stalowe (takie jak H13) dla podstawowych elementów formy, zapewniający, że mogą wytrzymać cykle termiczne i utrzymać precyzję podczas pełnej żywotności.
Faza ta często obejmuje wstępne symulacje cyfrowe w celu określenia potencjalnych problemów napełniania lub chłodzenia z góry, odszkodowując projekt przed obcięciem stali.
Faza 2 – Projektowanie dla wytwarzania i optymalizacji strukturalnej
W tej fazie, pleśń jest poddawane przeglądowi i optymalizacji dla produkcji (DFM). Celem jest dostosowanie geometrii – tam gdzie jest to dozwolone – do zagwarantowania niezawodnej, wysokiej jakości produkcji.
- Inżynierowie zalecają optymalną, jednolitą grubość ściany, aby promować nawet wypełnienie i utrwalanie, zapobiegając wojnie.
- Projekty i filety są dodawane strategicznie, aby zapewnić czyste wyrzuty części i zwiększyć przepływ metalu, przedłużając żywotność form.
- Funkcje takie jak bardzo małe dziurki lub skomplikowane szczegóły są zidentyfikowane jako kandydaty do wtórnego obrabiania CNC. Ta praktyka chroni delikatne wtyczki rdzenia w formie, zmniejsza czas przestoju i poprawia spójność części.
Etap 3 – Strategiczna definicja architektury łodygi i łodygi
Położenie płaszczyzny podziału — szwu lub linii na gotowej części, w miejscu łączenia dwóch połówek formy — to kluczowa decyzja wpływająca na jakość części, koszt narzędzia i wydajność produkcji.
- Powierzchnia częściowa jest wybierana w celu zminimalizowania błyskawicy, uproszczenia wyrzutów, oraz zapewnienia, że krytyczne twarze kosmetyczne lub funkcjonalne są formowane w jednej die połowę dla najwyższego wykończenia.
- Układ jamy i system karmienia (wrota, biegi, przepływy) są zaprojektowane jako zintegrowana całość. Zapewnia to zrównoważony, wolny od burzliwości przepływ metalu do każdej jamy w formach wielokawilności, gwarantujący spójność z części do części.
Przegląd komponentów Die
Forma HPDC obejmuje kilka głównych składników:
| Składnik | Funkcja | Materiał wspólny |
|---|---|---|
| Okładka umiera. | Stała połowa pleśń; twarze do wstrzykiwań | Stal narzędziowa (H13) |
| Wysyłka umiera | Połowa ruchoma; odlewy odlewania | Stal narzędziowa (H13) |
| Rdzenia i wkłady | Forma wewnętrznych zatoczek lub szczegóły | Stal ze stali stopowej |
| Kanały chłodzenia | Temperatura pleśń regulowana | Rury miedziane lub wiercone |
| Sworznie do wyrzutni | Wypycha zestalone części z formy | Stal twarda |
Projektowanie układów gazowych, biegowych i żywieniowych
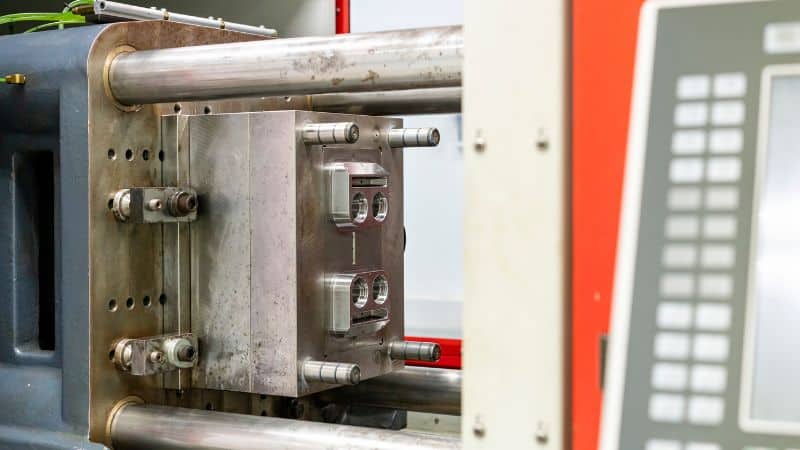
Zasady układów pokarmowych
Układ wlewowy kontroluje dopływ stopionego metalu do gniazda formy odlewniczej. Zaczyna się od wlewu głównego lub przeponki (biscuit), biegnie przez kanał wlewowy i kończy się wlewem połączonym bezpośrednio z gniazdem. Rozmiar, kształt i rozmieszczenie tych kanałów decydują o równomierności wypełniania gniazda.
Projektanci często kierują się wzorem przepływu laminaru przy użyciu uproszczonych przekrojów poprzecznych i minimalnych zmian kierunkowych. Celem jest szybkie wypełnienie jamy, ale bez rozbryzgowania lub utleniania.
Dobrze zaprojektowany układ wlewowy poprawia jakość odlewu i skraca czas cyklu. Utrzymuje stałe ciśnienie w całej formie, co ogranicza liczbę wad i zapewnia bardziej jednorodne właściwości mechaniczne.
Zasady projektowania kanałów wlewowych
Kanały wlewowe rozprowadzają stopiony metal od wlewu głównego do wlewów doprowadzających. Odpowiedni układ kanałów zapewnia równomierny dopływ metalu do wszystkich części formy. Projektanci zazwyczaj wybierają kanały styczne lub wachlarzowe. Kanały styczne skuteczniej kierują przepływem, a wachlarzowe rozprowadzają metal szerzej na większej powierzchni wlewu.
Przekrój kanału wlewowego jest zwykle trapezowy lub półokrągły, co zapewnia płynny przepływ i zapobiega powstawaniu martwych stref. W zrównoważonym układzie kanały mają jednakową długość i przekrój, dzięki czemu każde gniazdo wypełnia się w tym samym tempie.
Główne czynniki projektowe obejmują:
- Jednolitość przepływu: zapobiega nierównomiernym temperaturom i utrwalaniu.
- Krótka długość: Zmniejsza utratę ciśnienia.
- Odpowiednia grubość: Trzymaj metal gorąca wystarczająco, aby dotrzeć do wszystkich bram.
Korekta geometrii kanałów wlewowych może również zmienić prędkość przepływu metalu i tempo chłodzenia, pomagając kontrolować skurcz i jakość wykończenia powierzchni.
Przeciążenie i projektowanie wentylacji
Przepływy i wentylacje umożliwiają gaz i nadmiar metalu do wyjścia z jamy podczas napełniania. Bez nich, uwięzione formy powietrza, pęcherze lub niekompletne wypełnienia. W HPDC, wentylacje zwykle siedzą w najdalszych punktach od bram, gdzie powietrze zbiera się w miarę postępu metalu.
Wentylacje muszą być wystarczająco duże, aby uwolnić gaz, ale na tyle małe, aby zatrzymać rozpuszczone wyciek metalu. Wspólne projekty wentylacyjne wykorzystują cienkie sloty łączące się z małymi kieszeniami na wypływ. Te kieszenie gromadzą zanieczyszczenia i pierwszy metal, który wchodzi, który może zawierać tlenki lub zimny materiał.
Skuteczny system wentylacyjny skraca czas napełniania i stabilizuje ciśnienie jamy. Inżynierowie często łączą konstrukcję wentylacyjną i nadprzepływową z systemami próżniowymi dla odlewów wysokointegralnych.
Kontrola zarządzania termicznego i kontroli nasycenia
Układ chłodzenia kanału
Układ kanału chłodzenia określa sposób poruszania się ciepła w czasie każdego cyklu odlewania. Projektanci wykorzystują mieszankę kanałów skręconych prosto, konformalnych, spot-chłodzących, aby utrzymać nawet profile temperatury. Kanały konformalne, często wykonywane przy użyciu dodatkowej produkcji, podążają za konturem jamy die i pozwalają precyzyjne usuwanie ciepła w pobliżu złożonych kształtów.
Zrównoważone chłodzenie zmniejsza gorącą plamę w przystani lub cienkiej ścianie i unika nadmiernego chłodzenia w mniej aktywnych strefach. Inżynierowie zazwyczaj analizują gradienty termiczne za pomocą narzędzi symulacyjnych, aby decydować o optymalnym natężeniu przepływu i odstępie kanału. Materiały o dobrej przewodności cieplnej, takie jak miedziane wkłady, mogą pomóc w obszarach wymagających szybszego ekstrakcji ciepła.
Stabilna temperatura die prowadzi do lepszej kontroli wytrzymałości, krótszych okresów cyklu i dłuższej żywotności. Dobrze zaprojektowany układ zmniejsza zużycie energii i ogranicza zmęczenie termiczne, poprawiając zarówno wydajność, jak i jakość części.
Strategie ogrzewania ciepła
Pochłaniacze ciepła, zarówno wbudowane, jak i zewnętrzne, pomagają zarządzać regionami, które mają tendencję do zatrzymywania zbyt dużej ilości ciepła. Wyciągają nadmiar energii z powierzchni odpływającej poprzez przewodnictwo lub kontrolowane przepływy chłodziwa. Zwyczajne materiały obejmują stopy miedzi lub kompozyty na bazie grafitu, wybrane dla ich wysokiej przewodności cieplnej i trwałości.
Inżynierowie często umieszczają zlewy ciepła w pobliżu grubszych obszarów odlewania, gdzie utrwalanie jest wolniejsze. Łączenie ich z mikrosprayem lub zlokalizowanym chłodzeniem dalej stabilizuje temperaturę. Zlewy ciepła zapobiegają przeciążeniu temperatury, który może powodować zakłócenia termiczne lub zmiany wymiarowe w odlewie.
Symulacja nasycenia
Symulacja wzorów utwardzania pomaga przewidywać przepływ metalu, kurczenie i porowatość przed zbudowaniem die. Oprogramowanie narzędzi, takich jak ADSTEFAN lub FLOW-3D CAST model jak rozproszony stop wypełnia i chłodzi w jamie. Te symulacje ujawniają, gdzie mogą wystąpić przedwczesne utrwalanie, uszczelnienie powietrza, lub nierówne chłodzenie.
Zmieniając położenie wlewów, grubość ścianek i natężenie przepływu chłodziwa w modelu cyfrowym, inżynierowie mogą równoważyć fronty krzepnięcia i ograniczać naprężenia wewnętrzne. Modelowanie predykcyjne umożliwia podejmowanie decyzji na podstawie danych, skraca czas kolejnych iteracji projektu i zmniejsza ilość braków produkcyjnych.
Zapobieganie defekcji w HPDC Die Design
Metody redukcji porostu
Oprócz odpowiedniej wentylacji, kontroli temperatury i zrównoważonych układów gazowania, istnieją również inne metody zmniejszania potliwości.
Główną rolę odgrywa czystość metalu. Regularne odgazowanie i filtrowanie usuwają zanieczyszczenia, które promują uszczelnianie gazu. Powłoki niszczące pomagają utrzymać stabilne temperatury i zapobiegają umiejscowieniu, które chwyta bańki gazu.
Poprawa płynności
Płynność określa, jak łatwo roztapiać przepływ metalu przez dziurę przed utrwalanie. Słaba płynność powoduje różne wady odlewania, w tym błędne, zimne szczeliny, i cienką ścianę wady. To zależy od temperatury metalu, projekt przepływu ścieżek, i prędkość wtrysku.
Wybór prawidłowego składu stopu wpływa również na płynność. Metale z lepszym zachowaniem odlewania i niskim poziomem utleniania pozwalają na cieńsze i bardziej precyzyjne części. Monitoring parametrów wtrysku poprzez narzędzia symulacyjne pomaga inżynierom optymalizować profile prędkości, aby zapewnić kompletne wypełnienie bez turbulencji.
Minimalizacja zmęczenia termicznego
Zmęczenie termiczne zużywa powierzchnie zużywane przez wielokrotny cykl ogrzewania i chłodzenia. To powoduje pękanie, erozję i różnicę wymiarów w czasie. Najbardziej bezpośrednią metodą prewencyjną jest kontrolowanie gradientów temperatury poprzez skuteczne kanały chłodzenia i jednolite usuwanie ciepła.
Wysokiej jakości materiały die o silnej odporności na wstrząsy termiczne wydłużają żywotność narzędzi. Powierzchnia zabiegów, takich jak powłoki azotowe lub ceramiczne, dodaje warstwy ochronne, które ograniczają przyczepność metalu do die i uszkodzenia termiczne.
Współpracuj z firmą HPDC Die Designing
Skuteczny projekt HPDC wymaga bezproblemowej integracji pomiędzy projektem formy a procesem produkcji. Producent jakości powinien zawsze przyjąć kompleksowy proces projektowania, ponieważ optymalizacja ta wymaga bezpośrednio jakości oddziaływania części, a także ułatwiać efektywne czasy cyklu i długotrwałość umierania w środowisku produkcyjnym.
Jeśli chcesz szczegółowo sprawdzić, jak producent doświadczonej formy obsługuje cały proces krok po kroku, kliknij tutaj, aby dowiedzieć się więcej o zaawansowanym systemie zarządzania & firmy Moldie!







