
Ներարկմամբ ձուլման թույլատրելի շեղումները սահմանում են ձուլված դետալների չափային տատանումների թույլատրելի սահմանները։ Այս շեղումները հասկանալն ու կառավարելը կարևոր է՝ ապահովելու համար, որ դետալները համապատասխանեն նախագծային բնութագրերին և գործեն նախատեսվածի համաձայն։
Այս համապարփակ ուղեցույցում կուսումնասիրենք թույլատրելի շեղումների վրա ազդող գործոնները, ճշգրիտ շեղումներ պահպանելու կարևորությունը և դրանց օպտիմալացման ռազմավարությունները՝ անթերի պլաստմասսայե բաղադրիչներ ստանալու համար։
Անկախ նրանից՝ նախագծող եք, ինժեներ, թե արտադրող, այս հոդվածը ձեզ կտրամադրի ներարկմամբ ձուլման գործընթացի բարդությունները հաղթահարելու և արտադրանքի որակն ու հուսալիությունը բարելավելու համար անհրաժեշտ գիտելիքները։
Ի՞նչ են ներարկմամբ ձուլման թույլատրելի շեղումները։
Պլաստմասսայի ներարկմամբ ձուլման թույլատրելի շեղումները արտահայտվում են միլիմետրերով կամ դյույմերով՝ դրական կամ բացասական (±) արժեքների տեսքով, որոնք սահմանում են դետալի անվանական չափերից ընդունելի շեղումը։ Դրանք կարևոր են դետալների պատշաճ համատեղելիությունն ու գործառույթն ապահովելու համար, հատկապես մի քանի բաղադրիչ հավաքելիս։
Կա թույլատրելի շեղման երկու տեսակ՝ մեխանիկական մշակման շեղում և խեժի շեղում։
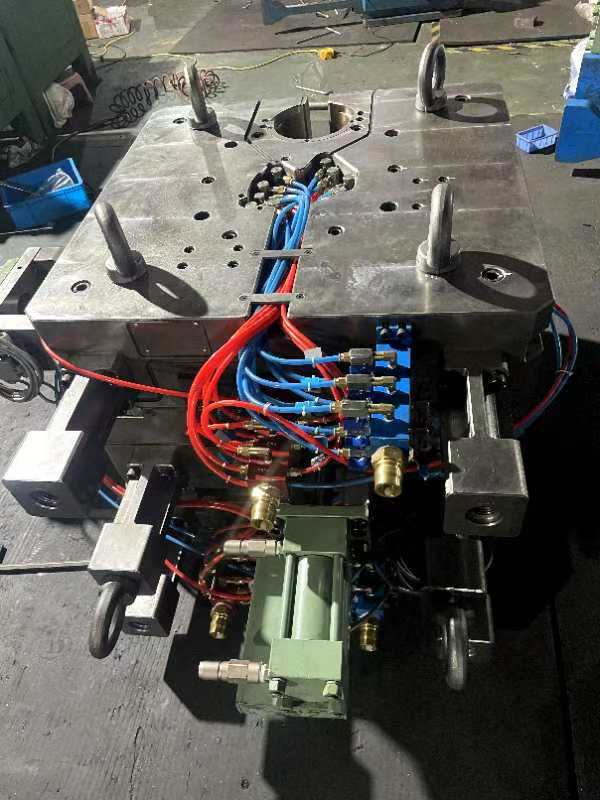
Մեխանիկական մշակման թույլատրելի շեղումը հենց կաղապարի գործիքի մեջ ներկառուցված շեղումն է։ Սովորաբար ներարկման կաղապարները մշակվում են CNC հաստոցներով՝ +/- 0.003 inches (0.076 mm) շեղման սահմաններում։ Սա ցույց է տալիս կաղապարի խոռոչի չափերի ճշգրտությունը։
Խեժի թույլատրելի շեղումը վերաբերում է պատրաստի ձուլված դետալի շեղմանը, որի վրա ազդում են նյութի հատկություններն ու ձուլման գործընթացը։ Խեժի թույլատրելի շեղումը սովորաբար հավասար է կամ մեծ է +/- 0.002 inches per inch (0.051 mm per mm)-ից։
Այս երկու տեսակի թույլատրելի շեղումները միասին որոշում են ներարկմամբ ձուլված դետալների չափային ճշգրտության ընդհանուր հասանելի մակարդակը։
Իրականում հասանելի թույլատրելի շեղումները կարող են տարբեր լինել՝ կախված մի շարք գործոններից։ Սակայն ընդհանուր առմամբ, ոչ կարևոր կիրառությունների համար թույլատրելի շեղման սովորական արժեքը ±0.1 mm է, իսկ ավելի խիստ շեղումներ պահանջող կիրառությունների (օրինակ՝ բժշկական դետալների) համար՝ ±0.025 կամ ավելի խիստ։
Ինչո՞ւ են ներարկմամբ ձուլման թույլատրելի շեղումները կարևոր։
Բազմաթիվ ոլորտներ, օրինակ՝ ավտոմոբիլային, ավիատիեզերական և բժշկական սարքերի արտադրությունը, ունեն թույլատրելի շեղումների խիստ պահանջներ՝ անվտանգության ու կարգավորող պահանջներին համապատասխանելու համար։
Թույլատրելի շեղումները որոշում են՝ արդյոք դետալները հավաքման ընթացքում ճիշտ կմիանան իրար և կգործեն նախատեսվածի համաձայն։ Նույնիսկ փոքր շեղումները կարող են խնդիրներ առաջացնել համատեղելիության, հավասարեցման և աշխատանքի հետ կապված, հատկապես բարդ հավաքվածքներում։
Ի՞նչն է ազդում ներարկմամբ ձուլման թույլատրելի շեղումների վրա։
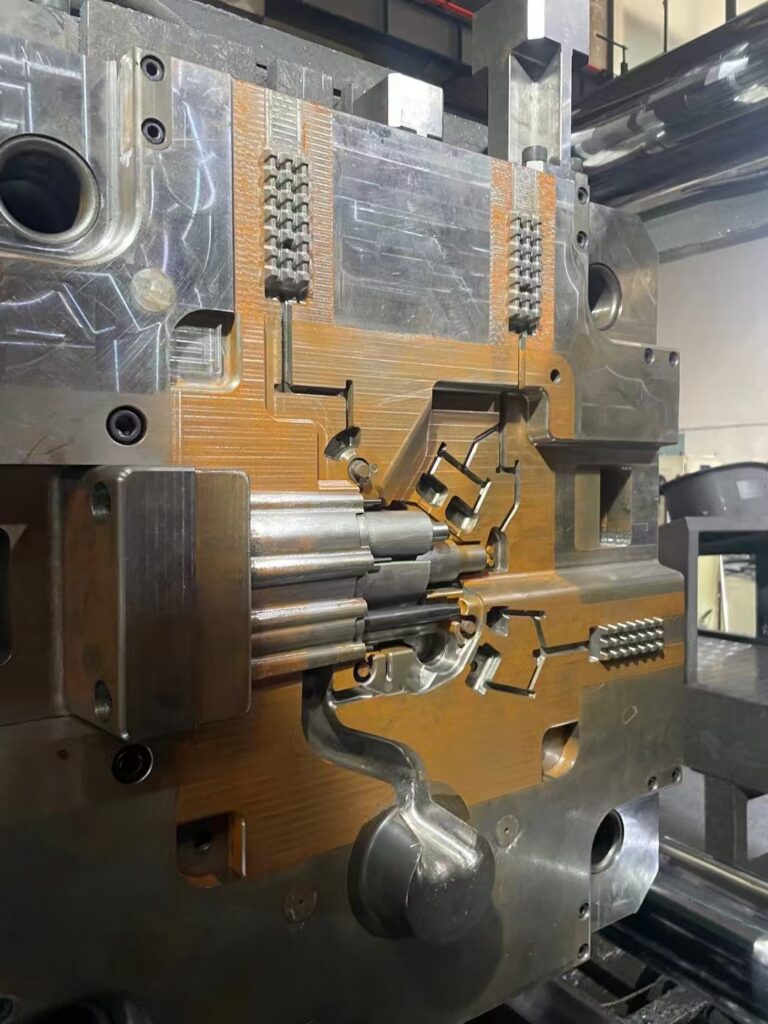
Ներարկմամբ ձուլման թույլատրելի շեղումների վրա ազդում են մի քանի գործոններ, որոնք կարող են անդրադառնալ ձուլված դետալների չափային ճշգրտությանն ու միատեսակությանը։ Հիմնական գործոնները հետևյալն են․
- Կծկում․ տարբեր նյութեր տարբեր արագությամբ են կծկվում, ինչը ազդում է խիստ թույլատրելի շեղումների հասնելու հնարավորության վրա։ Բյուրեղային նյութերը սովորաբար ավելի շատ են կծկվում, քան ամորֆ նյութերը՝ սառեցման ընթացքում տեղի ունեցող փուլային փոփոխությունների պատճառով։ Սա ազդում է վերջնական դետալի ծավալի և չափերի վրա։
- Ծռում․ երբ խեժը սառչում է կաղապարում, բոլոր դետալները կծկվում են։ Պատի միատեսակ հաստությամբ դետալները սովորաբար հավասարաչափ են կծկվում, ինչը օգնում է կանխել ծռումն ու նստվածքային հետքերը։ Ի հակադրություն՝ պատի ոչ միատեսակ հաստությամբ դետալները սառչում և կծկվում են տարբեր արագություններով, ինչի հետևանքով նախագծման պատճառով մեծանում է ծռման հավանականությունը։
- Ջերմային ընդարձակում․ պլաստմասսաները սովորաբար ունեն ջերմային ընդարձակման բարձր արագություն, ինչը ջերմաստիճանի տատանումների դեպքում կարող է չափերի փոփոխություն առաջացնել։ Սա հատկապես կարևոր է, երբ դետալներն օգտագործվում են ջերմաստիճանի փոփոխություններով միջավայրում կամ համակցվում են այնպիսի նյութերի հետ, ինչպիսիք են մետաղները։
- Դետալի նախագիծ․ դետալի երկրաչափական ձևը, չափը և պատի հաստությունը զգալիորեն ազդում են թույլատրելի շեղումների կառավարման վրա։ Ավելի խոշոր դետալները կամ հաստ հատվածներ ունեցողները կարող են կծկվել տարբեր չափով, ինչն ավելի է դժվարացնում խիստ թույլատրելի շեղումների պահպանումը։ Պատի միատեսակ հաստությունն ու նախագծման ռազմավարական տարրերը կարող են օգնել կառավարել այս խնդիրները։
- Դետալի բարդություն․ բարդ դետալները կարող են ազդել նյութի հոսքի և գործիքավորման նախագծման վրա՝ դժվարացնելով խիստ թույլատրելի շեղումների պահպանումը։ Դետալների կայուն որակն ապահովելու համար կարևոր է պատշաճ կառավարել ներարկման ճնշումը, խեժի մածուցիկությունն ու կաղապարի լցման ժամանակը։
- Գործիքավորում․ կաղապարի նախագիծն ու նյութը, ինչպես նաև խոռոչների քանակը, ազդում են ցանկալի թույլատրելի շեղումներն ապահովելու հնարավորության վրա։ Խիստ շեղումներ պահպանելու համար կարևոր են միատեսակ հովացումն ու տաքացումը։ Բազմախոռոչ կամ ընտանեկան կաղապարների համար անհրաժեշտ են մանրակրկիտ նախագծում և աջակցություն՝ ճնշման կամ ջերմաստիճանի տատանումների հետևանքով սխալներից խուսափելու համար։
Ինչպես նվազեցնել ներարկմամբ ձուլման թույլատրելի շեղումների վրա ազդող գործոնների ազդեցությունը
Ներարկմամբ ձուլման թույլատրելի շեղումների վրա ազդող գործոնների ազդեցությունը նվազեցնելու համար կարելի է կիրառել մի շարք ռազմավարություններ․
- Արտադրելիության համար նախագծում (DFM)․
- Կաղապարի նախագծման վաղ փուլում կիրառեք DFM գործելակերպերը՝ հնարավոր շեղումները կանխատեսելու և ծախսատար վերանախագծումներից խուսափելու համար։ Սա ներառում է պատի միատեսակ հաստությամբ և համապատասխան թեքության անկյուններով դետալների նախագծում, ինչպես նաև բոսերի ու կողերի նման տարրերի տեղադրության դիտարկում՝ ծռումն ու կծկումը նվազագույնի հասցնելու համար։
- Նյութական ընտրություն
- Ընտրեք տվյալ կիրառության համար համապատասխան կծկման արագություն ունեցող նյութեր։ Հաշվի առեք ջերմային ընդարձակման հատկությունները և տարբեր նյութերի փոխազդեցությունը, հատկապես բազմանյութ հավաքվածքներում։ Կաղապարի չափերը մեծացրեք՝ նյութի կծկումը հաշվի առնելու համար։
- Մանրամասներ
- Նախագծեք կաղապարներ՝ ճշգրիտ գործիքավորմամբ, որպեսզի պլաստմասսայե դետալների չափերը միատեսակ լինեն։ Սա ներառում է լցման դարպասների տեղադրության օպտիմալացում՝ նյութի հավասարաչափ հոսքի համար, հովացման ալիքների կիրառում՝ միատեսակ սառեցման համար, և արտամղիչ քորոցների տեղադրում՝ ծռումն ու մակերևույթի արատները նվազագույնի հասցնելու համար։
- Զրույց վարելիս.
- Կիրառեք գործընթացի արդյունավետ հսկողություն՝ ջերմաստիճանի, ճնշման և սառեցման ժամանակի նման փոփոխականները կառավարելու համար։ Օգտագործեք տվիչներ՝ այս պարամետրերը իրական ժամանակում վերահսկելու նպատակով, ինչը թույլ է տալիս արագ ճշգրտումներ կատարել և պահպանել թույլատրելի շեղումների կայունությունը։
- Ռասայական մարտավարություն եւ փորձ:
- Օգտագործեք արագ նախատիպերի պատրաստում՝ լայնածավալ արտադրությունից առաջ նախագծումները փորձարկելու և կատարելագործելու համար։ Սա հնարավորություն է տալիս փոփոխություններ կատարել նախագծման կամ գործընթացի մեջ՝ թույլատրելի շեղումներն ու դետալի որակը բարելավելու նպատակով։
Ներարկմամբ ձուլման թույլատրելի շեղումների ստանդարտները
Ահա մի աղյուսակ, որը պատկերում է երկրաչափական հանդուրժողականությունը միլիմետրամասներում:
| Նյութ | Ճակատամարտ | Սովորական արտադրական թույլատրելի շեղում | Ճշգրիտ թույլատրելի շեղում |
| ABS | 1 – 20 | ±0.100 | ±0.050 |
| 21 – 100 | ±0.150 | ±0.100 | |
| 101 – 160 | ±0.325 | ±0.100 | |
| ABS/PC խառնուրդ | 1 – 20 | ±0.100 | ±0.050 |
| 21 – 100 | ±0.150 | ±0.100 | |
| ԲՆԱԿՉՈՒԹՅՈՒՆ | 1 – 20 | ±0.075 | ±0.050 |
| 21 – 100 | ±0.150 | ±0.080 | |
| ՀՈՒԴԱ | 1 – 20 | ±0.125 | ±0.075 |
| 21 – 100 | ±0.170 | ±0.110 | |
| ՓՈՔՐ ԱՍԻԱ | 1 – 20 | ±0.125 | ±0.075 |
| 21 – 100 | ±0.170 | ±0.110 | |
| Գործարկել POPIPIP | 1 – 20 | ±0.100 | ±0.050 |
| 21 – 100 | ±0.150 | ±0.100 | |
| ՊԱՐԹԵՎՔ | 1 – 20 | ±0.075 | ±0.030 |
| 21 – 100 | ±0.160 | ±0.130 | |
| ՓԱՍՏԱՆ 30% | 1 – 20 | ±0.060 | ±0.030 |
| 21 – 100 | ±0.120 | ±0.100 | |
| PP 30%-ը | 1 – 20 | ±0.060 | ±0.030 |
| 21 – 100 | ±0.120 | ±0.100 | |
| ՊԻՐԵԱ | 1 – 20 | ±0.060 | ±0.030 |
| 21 – 100 | ±0.120 | ±0.100 | |
| 20% %s | 1 – 20 | ±0.050 | ±0.030 |
| 21 – 100 | ±0.100 | ±0.080 | |
| ՊԱՄԱ | 1 – 20 | ±0.075 | ±0.050 |
| 21 – 100 | ±0.120 | ±0.070 | |
| POM | 1 – 20 | ±0.075 | ±0.030 |
| 21 – 100 | ±0.160 | ±0.130 | |
| PP, 20% տալկ | 1 – 20 | ±0.100 | ±0.050 |
| 21 – 100 | ±0.120 | ±0.100 | |
| ՊՊՊՊՊՊարբերական Վճարում | 1 – 20 | ±0.080 | ±0.050 |
| 21 – 100 | ±0.100 | ±0.080 | |
| PPS, 30% ապակե մանրաթել (GF) | 1 – 20 | ±0.050 | ±0.050 |
| 21 – 100 | ±0.080 | ±0.080 | |
| SAN | 1 – 20 | ±0.080 | ±0.050 |
| 21 – 100 | ±0.100 | ±0.080 |
Հաջորդ աղյուսակի պատկերը պատկերում է Կոնվենցիայի տարածությունը, հանդուրժողականությունը, www.watchtower.org / ype
| Նյութ | Ճակատամարտ | Սովորական արտադրական թույլատրելի շեղում | Ճշգրիտ թույլատրելի շեղում |
| ABS | մինչեւ 100 | ±0.230 | ±0.130 |
| ABS/PC խառնուրդ | մինչեւ 100 | ±0.230 | ±0.130 |
| ԲՆԱԿՉՈՒԹՅՈՒՆ | մինչեւ 100 | ±0.250 | ±0.150 |
| ՀՈՒԴԱ | մինչեւ 100 | ±0.250 | ±0.150 |
| ՓՈՔՐ ԱՍԻԱ | մինչեւ 100 | ±0.250 | ±0.150 |
| ՊԱՐԹԵՎՔ | մինչեւ 100 | ±0.250 | ±0.150 |
| ՊԱՏԿԵՐ, 30% | մինչեւ 100 | ±0.150 | ±0.100 |
| ՊԷՏ, 30% | մինչեւ 100 | ±0.150 | ±0.100 |
| ՊԻՐԵԱ | մինչեւ 100 | ±0.130 | ±0.080 |
| ՓՈՔՐԻԿ, 20% | մինչեւ 100 | ±0.130 | ±0.080 |
| ՊԱՄԱ | մինչեւ 100 | ±0.250 | ±0.150 |
| POM | մինչեւ 100 | ±0.250 | ±0.150 |
| PP | մինչեւ 100 | ±0.250 | ±0.150 |
| PP, 20% տալկ | մինչեւ 100 | ±0.250 | ±0.150 |
| ՊՊՊՊՊՊարբերական Վճարում | մինչեւ 100 | ±0.230 | ±0.130 |
| PPS, 30% ապակե մանրաթել (GF) | մինչեւ 100 | ±0.130 | ±0.080 |
| SAN | մինչեւ 100 | ±0.230 | ±0.130 |
Ստուգել “Հանդուրժողականություն” (Երգում է)
| Նյութ | Ապահովագրություն | Սովորական արտադրական թույլատրելի շեղում | Նուրբ թույլատրելի շեղում |
| ABS | 0–100 mm | ±0.380 | ±0.250 |
| 101-160 մոմ | ±0.800 | ±0.500 | |
| ABS/PC խառնուրդ | 0–100 mm | ±0.380 | ±0.250 |
| 101-160 մոմ | ±0.800 | ±0.500 | |
| ՊԱՐԹԵՎՔ | 0–100 mm | ±0.300 | ±0.150 |
| 101-160 մոմ | ±0.500 | ±0.250 | |
| ՊԱՏՄՈՒԹՅՈՒՆ 30% | 0–100 mm | ±0.150 | ±0.080 |
| 101-160 մոմ | ±0.200 | ±0.100 | |
| POM | 0–100 mm | ±0.300 | ±0.150 |
| 101-160 մոմ | ±0.500 | ±0.250 | |
| PP | 0–100 mm | ±0.850 | ±0.500 |
| 101-160 մոմ | ±1.500 | ±0.850 | |
| SAN | 0–100 mm | ±0.380 | ±0.250 |
| 101-160 մոմ | ±0.800 | ±0.500 |
Բորոտի հանդուրժողականությունը (մ.թ.
| Նյութ | Դադար | Սովորական արտադրական թույլատրելի շեղում | Նուրբ թույլատրելի շեղում |
| ABS | մինչեւ 100 մ | ±0.200 | ±0.100 |
| ABS/PC խառնուրդ | մինչեւ 100 մ | ±0.200 | ±0.100 |
| ՊԱՐԹԵՎՔ | մինչեւ 100 մ | ±0.150 | ±0.080 |
| ՊԱՏՄՈՒԹՅՈՒՆ 30% | մինչեւ 100 մ | ±0.100 | ±0.050 |
| POM | մինչեւ 100 մ | ±0.150 | ±0.080 |
| PP | մինչեւ 100 մ | ±0.250 | ±0.150 |
| SAN | մինչեւ 100 մ | ±0.200 | ±0.100 |
Հանդուրժողականություն (մ.թ.
| Նյութ | Լռելյայն ռմբակոծում | Սովորական արտադրական թույլատրելի շեղում | Նուրբ թույլատրելի շեղում |
| ABS | մինչեւ 100 մ | ±0.100 | ±0.050 |
| ABS/PC խառնուրդ | մինչեւ 100 մ | ±0.100 | ±0.050 |
| ՊԱՐԹԵՎՔ | մինչեւ 100 մ | ±0.080 | ±0.040 |
| ՊԱՏՄՈՒԹՅՈՒՆ 30% | մինչեւ 100 մ | ±0.050 | ±0.025 |
| POM | մինչեւ 100 մ | ±0.080 | ±0.040 |
| PP | մինչեւ 100 մ | ±0.120 | ±0.060 |
| SAN | մինչեւ 100 մ | ±0.100 | ±0.050 |







