
Ձուլման թերությունը մետաղի ձուլման ընթացքում առաջացող անկատարություն կամ անհամապատասխանություն է, որն ազդում է վերջնական արտադրանքի որակի և գործառույթի վրա։ Այս թերությունները կարող են արտահայտվել որպես անցքեր, ճաքեր, ավելորդ մետաղ կամ կոպիտ հատվածներ։ Դրանցից յուրաքանչյուրն առաջանում է կաղապարի, մետաղի կամ ձուլարանի պայմանների տարբեր խնդիրների պատճառով։
Իմանալով այս խնդիրների պատճառներն ու հայտնաբերման եղանակները՝ արտադրողները կարող են ժամանակ խնայել, նվազեցնել թափոնները և բարելավել արտադրանքի ամրությունն ու տեսքը։ Ընթերցողները կծանոթանան ձուլման թերությունների ամենատարածված տեսակներին, դրանց պատճառներին և կանխարգելման պարզ քայլերին։
Միգուցե հարցնեք.
Ձուլման թերությունները տարբեր ձևեր ունեն, որոնցից յուրաքանչյուրը պայմանավորված է ձուլման գործընթացի տարբեր խնդիրներով։ Այս թերությունները հասկանալն օգնում է գտնել դրանց պատճառները և բարելավել ձուլման որակը։
Աղքատություն եւ Google Google Dictionary
Ծակոտկենությունը ձուլվածքի ներսում գտնվող փոքր անցքերն ու դատարկություններն են։ Դրանք թուլացնում են մետաղը և կարող են հանգեցնել արտադրանքի խափանման։ Գազային ծակոտկենությունն առաջանում է, երբ գազերը թակարդվում են հալված մետաղի մեջ և չեն հասցնում դուրս գալ մինչև մետաղի պնդանալը։
Քաղաքավարության մի քանի տեսակներ կան:
- Գազա ։ Ընդհանուր առմամբ, ըստ երեւույթին, մետաղյա տախտակների մեջ են գտնվում ։
- Մայրաքաղաքը ։
- Փղերը ՝ Թինդալ, հաճախ մակերեսով են սուզվում ։
Պատճառներից են կաղապարի խոնավության բարձր պարունակությունը, արագ լցնելը կամ մետաղի աղտոտվածությունը։ Հաճախ մեղավոր են թակարդված օդը կամ ջրածնի նման գազերը։
Կծկում և խոռոչների առաջացում
Կծկման թերություններն առաջանում են, երբ մետաղը սառչում և կծկվում է։ Քանի որ մետաղի չափը փոխվում է պնդացման ընթացքում, եթե հովացման ժամանակ բավարար սնուցող մետաղ չի մատակարարվում, առաջանում են դատարկ տարածքներ, որոնք կոչվում են կծկման խոռոչներ։
- Կծկման խոռոչ․ խոշոր ներքին դատարկություններ, որոնք հաճախ անկանոն ձև ունեն։
- Սեռական բռնություն ։
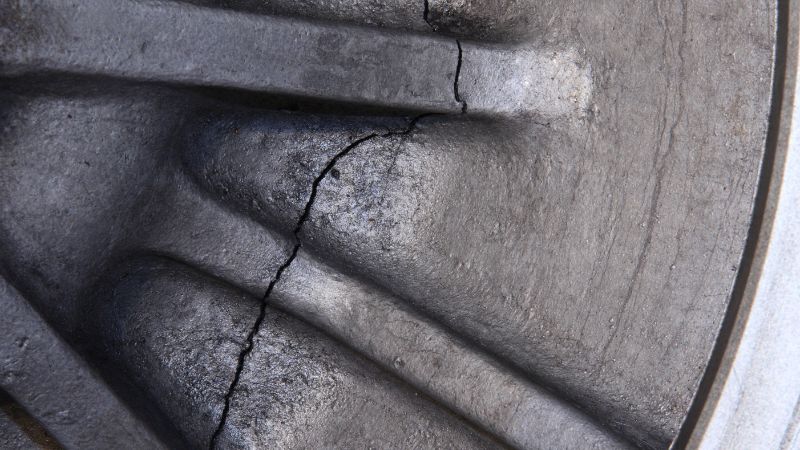
- Տաք պատռվածքներ/տաք ճաքեր․ ճաքեր, որոնք առաջանում են, երբ մետաղը դեռ փափուկ է՝ անհավասար հովացման կամ կաղապարի նախագծման խնդիրների պատճառով։
Կաղապարի նյութի և մակերևույթի թերություններ
Այս թերություններն առաջանում են կաղապարի պատրաստման համար օգտագործվող ավազի կամ քիմիական նյութերի հետ կապված խնդիրներից։
- Կտրվածքներ և լվացումներ․ բարձրացված կամ ակոսավոր հատվածներ, որոնք առաջանում են, երբ արագ շարժվող մետաղը քայքայում է կաղապարի մի մասը։
- Մեղրաբջիջ ։
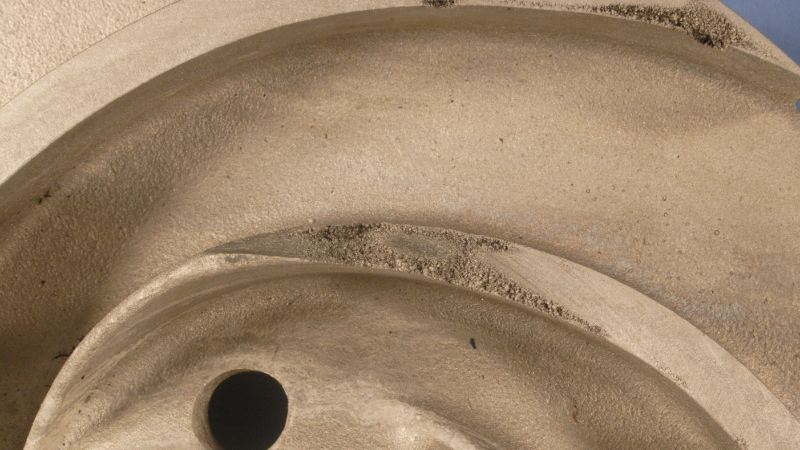
- Ավազային կաթիլներ․ թմբեր կամ ելուստներ, որոնք առաջանում են կաղապարի մեջ թափված չամրացված ավազից։
- Ֆլամենտ՝ ածխածնի ատոմների շերտերը մասնակիցների շարքում:
- Առնետի պոչեր, ծալքեր և երակներ․ մակերևույթի ալիքաձև գծեր, ուռուցիկություններ կամ կատարներ, որոնք առաջանում են կաղապարի ընդարձակումից։
- Ուռուցքներ․ ուռած մակերևույթներ, որոնք առաջանում են, երբ կաղապարը տեղի է տալիս մետաղի ճնշման տակ։
- Շեղում կամ անհամընկնում․ կաղապարի մասերի անհավասարեցում, որի հետևանքով ձուլվածքի վրա աստիճաններ են առաջանում։
Սյուն եւ ամբողջությամբ կատարվող աշխատանքները
Սառը միացումները և թերի լցումները տեղի են ունենում, երբ հալված մետաղը չի կարողանում ամբողջությամբ լցնել կաղապարի խոռոչը։
- Մետաղյա երկու հոսանքները չեն մոխրագույնում ՝ ստեղծելով թույլ գծեր կամ կարծրատիպեր ։
- Մերի — Նախքան բոլոր կողմերին հասնելը Մեմփիբոսթեի մեջ ներմուծվեց անվերջ տանջանքի ցիցը ։
- Թերի ձուլվածք․ բացակայող հատվածներ կամ եզրեր, որոնք առաջանում են լցման ցածր ջերմաստիճանի կամ դանդաղ հոսքի պատճառով։
- Միաձուլման թերություն․ մետաղը պատշաճ կերպով չի միանում կաղապարի հետ, ինչի հետևանքով առաջանում են թույլ գոտիներ։
Պատճառներից են մետաղի ցածր ջերմաստիճանը, դանդաղ լցնելը, լցման համակարգի վատ նախագծումը կամ ձուլվածքի չափազանց բարակ հատվածները։
Հիմնական պատճառները եւ փաստերը
Ձուլման թերությունները հաճախ պայմանավորված են կաղապարի պատրաստմամբ, մետաղի լցմամբ, համակարգերի նախագծմամբ և օգտագործվող նյութերով։ Յուրաքանչյուր գործոն անմիջականորեն ազդում է վերջնական ձուլված արտադրանքի կառուցվածքի, մակերևույթի և հատկությունների վրա։
Կաղապարի նախագծում և պատրաստում
Կաղապարի նախագիծն ու պատրաստումը որոշում են, թե որքան լավ է հալված մետաղը լցնում կաղապարի խոռոչը և պնդանում։ Կաղապարի վատ նախագիծը կարող է այնպիսի խնդիրներ առաջացնել, ինչպիսիք են ոչ լիարժեք լցումը, ծակոտկենությունը կամ նույնիսկ ճաքերը։
Կաղապարի երկրաչափությունը, ներառյալ սուր անկյունների կամ հաստության կտրուկ փոփոխությունների առկայությունը, մեծացնում է տաք կամ կարծր գոտիների առաջացման հավանականությունը։ Այս հատվածները տարբեր արագությամբ են սառչում և երբեմն առաջացնում կծկման խոռոչներ կամ մնացորդային լարվածություն։ Կարևոր է նաև կաղապարի նյութը․ ցածրորակ կամ ոչ պատշաճ պատրաստված կաղապարը կարող է հանգեցնել նյութական թերությունների կամ ձուլվածքի մակերևույթի վրա արատներ առաջացնել։
Կաղապարի մակերևույթի պատշաճ հարդարմանը ուշադրություն դարձնելն օգնում է նվազագույնի հասցնել կոպիտ ձուլված մակերևույթներն ու ավազի ներառուկները։ Օգտագործելուց առաջ կաղապարի խոռոչը մանրակրկիտ մաքրելն ու ստուգելը, ինչպես նաև բարձրորակ նյութեր օգտագործելը նվազեցնում է ներառված բեկորների կամ միջուկի շեղման վտանգը։
Սննդամթերք.
Մետաղը լցնելու եղանակը, ներառյալ լցման ջերմաստիճանն ու արագությունը, վճռորոշ քայլ է։ Եթե ջերմաստիճանը չափազանց ցածր է, մետաղը կարող է լավ չհոսել՝ առաջացնելով թերի լցումներ կամ սառը միացումներ։ Եթե այն չափազանց բարձր է, կարող է գազի կլանումն ավելանալ կամ կաղապարը քայքայվել։
Լցման արագությունը պետք է լավ վերահսկվի։ Չափազանց արագ լցնելը կարող է տուրբուլենտություն առաջացնել, որը թակարդում է գազերն ու օքսիդացնում համաձուլվածքը՝ հանգեցնելով գազային ծակոտկենության կամ ներառուկների։ Չափազանց դանդաղ լցնելը մեծացնում է մետաղի անկանոն պնդանալու կամ կաղապարի խոռոչի բոլոր հատվածներին չհասնելու վտանգը։
Կաղապարները համապատասխան ջերմաստիճանի նախապես տաքացնելը և մետաղի ջերմաստիճանը ճշգրիտ վերահսկելը նվազեցնում են ինչպես ջերմային ցնցումները, այնպես էլ մետաղի լցման հետ կապված թերությունները։ Լցման ընթացքում համաչափության պահպանումն օգնում է ավելի քիչ արատներով ձուլվածքներ ստանալ։
Առողջ դատողություն եւ երկարատեւ վիճակ
Լավ նախագծված լցման համակարգն ուղղորդում է հալված մետաղի հոսքը դեպի կաղապարի խոռոչ։ Բարձրացուցիչներ, լցման ալիքներ և ռազմավարական տեղերում տեղադրված լցման դարպասներ օգտագործող համակարգերը նպաստում են ուղղորդված պնդացմանը և նվազեցնում կծկման ու ծակոտկենության հավանականությունը։
Օդահեռացումը նույնպես կարևոր է։ Անբավարար օդահեռացման դեպքում գազերը թակարդվում են կաղապարի ներսում՝ հանգեցնելով ծակոտկենության կամ ոչ լիարժեք լցման։ Օդանցքների ու զտիչների և հավասարակշռված լցման համակարգի կիրառումն օգնում է սահուն ուղղորդել մետաղը և գազերը դուրս բերել։
ԱԼԵՔՍԻԿԱՆԵՐ
Համաձուլվածքի քիմիական բաղադրությունն ազդում է ձուլելիության, ամրության և թերությունների նկատմամբ դիմադրության վրա։ Որոշ բաղադրություններ ավելի հակված են մետաղագործական թերությունների, օրինակ՝ սեգրեգացիայի, տաք պատռվածքների կամ հատիկների անհավասար կառուցվածքի։
Սլաքները, օճառները եւ այլ հիվանդություններ կարող են ներթափանցել այն բանում, որ հալյուցինացիաները չեն վերահսկվում ։
Ձուլման ընթացքում համաձուլվածքի կառուցվածքը բարելավելու և անցանկալի ռեակցիաները նվազեցնելու համար հաճախ օգտագործվում են հավելանյութեր և զտող նյութեր։ Մետաղագործական թերությունները սահմանափակելու և մնացորդային լարվածություն չառաջացնելով համաչափ պնդացումն ապահովելու համար կարևոր են համաձուլվածքի բաղադրության վերահսկումը, գազազերծման մշակումը և մաքուր մշակման համակարգերի պահպանումը։
Խորհրդածությունը, նախաձեռնությունը եւ հավանությունը
Ամուր և հուսալի մետաղական արտադրանք ստանալու համար կարևոր է ձուլման թերությունները ճշգրիտ հայտնաբերել և կանխել։ Զննման ճիշտ մեթոդների ու որակի վերահսկման միջոցների կիրառումը կարող է նվազեցնել խարամի ներառուկների և այլ անկատարությունների նման խնդիրների վտանգը։
Հնազանդություն եւ ստուգում
Զննումն առաջին քայլն է ձուլվածքներում թերությունները հայտնաբերելու համար։ Ձուլարանները արատները ստուգում են ինչպես տեսողական զննմամբ, այնպես էլ առաջադեմ ոչ քայքայիչ փորձարկման (NDT) մեթոդներով։ Տեսողական զննումն օգնում է գտնել մակերևութային ճաքեր, խարամ կամ ներառուկներ։ Այն արագ է, բայց կարող է չհայտնաբերել փոքր կամ թաքնված թերությունները։
Ոչ քայքայիչ փորձարկման մեթոդները, օրինակ՝ ռենտգենյան կամ ուլտրաձայնային զննումը, թույլ են տալիս տեսուչներին ուսումնասիրել ձուլվածքի ներսը՝ առանց այն վնասելու։ Այս փորձարկումները կարող են հայտնաբերել մակերևույթից ներքև գտնվող խնդիրներ, օրինակ՝ գազային ծակոտկենություն կամ ներքին ներառուկներ, որոնք դրսից տեսանելի չեն։ Ֆեռոմագնիսական մետաղների մակերևույթի ճաքերը կամ կարերը գտնելու համար օգտակար է մագնիսական մասնիկներով փորձարկումը։
Ավտոմատացված զննման համակարգերը, ներառյալ տեսախցիկներն ու սենսորները, կարող են արտադրության ընթացքում ստուգել որակը։ Իրական ժամանակի այս մոնիթորինգը կարող է հայտնաբերել այնպիսի թերություններ, ինչպիսիք են երկայնական ճաքերը կամ թերի լցումները, մինչև արտադրանքը հաջորդ փուլ անցնելը։
Նախապատրաստական քայլեր
Կանխարգելումը սկսվում է մանրակրկիտ պլանավորումից և ձուլարանի պատշաճ գործելակերպից։ Մաքուր մետաղի օգտագործումը, խարամի հեռացումը և կաղապարի ճիշտ նախագծումը նվազեցնում են ներառուկների և ձուլման այլ տարածված թերությունների վտանգը։ Լցման ընթացքում տուրբուլենտությունը նվազեցնելը օգնում է օտար նյութերը կաղապար չթափանցել։
Կարևոր է նաև ջերմաստիճանի վերահսկումը։ Մետաղը ճիշտ ջերմաստիճանում լցնելը կանխում է սառը միացումների կամ թերի լցումների նման թերությունները։ Հալված մետաղի պատշաճ մշակումը և սարքավորումների կանոնավոր մաքրումը կանխում են խարամի առաջացումն ու վերջնական արտադրանքում դրա թակարդվելը։
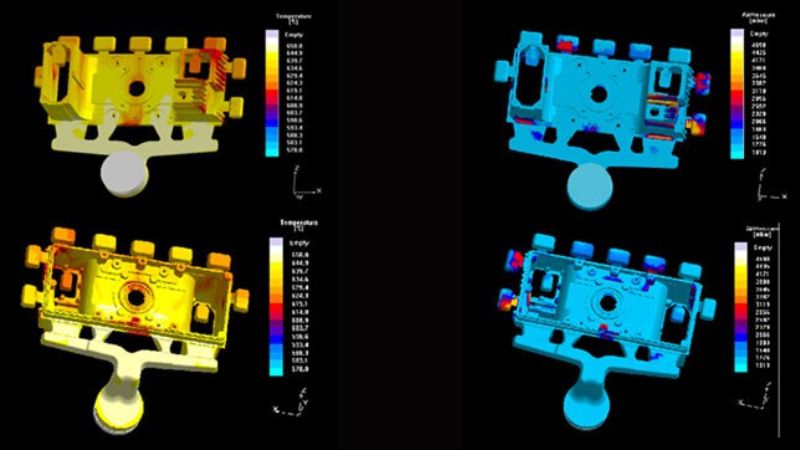
Հաճախ անհրաժեշտ է նախագծման թիմերի և ձուլարանի աշխատողների համագործակցությունը։ Կաղապարի երկրաչափության կամ լցման համակարգերի փոքր փոփոխությունները կամ զտիչների կիրառումը կարող են զգալիորեն նվազեցնել թերությունները։ Գրառումներ պահելը և անցյալի սխալներից սովորելը օգնում են բարելավել գործընթացները։
Հաղորդակցություն եւ բարեգործություն
Ձուլարանների որակի վերահսկման թիմերը կենտրոնանում են ձուլման բարձր չափանիշները պահպանելու վրա։ Նրանք զննման տվյալներն օգտագործում են թերությունների մակարդակին հետևելու և միտումները բացահայտելու համար։ Ջերմաստիճանի, բաղադրության և լցման արագության տատանումներին հետևելու համար հաճախ կիրառվում է վիճակագրական գործընթացի վերահսկումը (SPC)։
Շարունակական բարելավումը ներառում է արտադրական քայլերի վերանայում և ժամանակի ընթացքում փոքր փոփոխությունների կատարում։ Հետադարձ կապի օղակներն ապահովում են, որ թերություններից քաղած դասերն օգտագործվեն նոր խմբաքանակներում նույն խնդիրները կանխելու համար։ Կանոնավոր ուսուցումը երաշխավորում է, որ աշխատակիցներն իմանան հայտնաբերման և կանխարգելման նորագույն տեխնիկաները։
[Եթե ցանկանում եք ավելին իմանալ, թե ինչպես են արտադրողները վերահսկում և գնահատում ճնշմամբ ձուլված դետալների որակը, այցելեք մեր բլոգը՝ «Ճնշմամբ ձուլման զննման մեթոդներ»։]
Հաճախ տրվող հարցեր
Ի ՞ նչն է ամենաարդյունավետը, երբ դիմում ենք թերություններին ։
Ի ՞ նչ կարող ենք անել, որ ավելի լավ պատրաստվենք ավազի պատրաստման համար ։
Խոնավության և ամրության պատշաճ պարունակությամբ ավազի օգտագործումը բարելավում է կաղապարի ամբողջականությունը։ Բավարար օդահեռացումն ու պատշաճ տոփանումը նվազեցնում են գազերի առաջացումը։ Լցնելուց առաջ կաղապարներն ու ավազը մաքուր պահելը նույնպես օգնում է կանխել այս խնդիրներից շատերը։
Որո ՞ նք են ամենաառաջին հինգ տեսակները, որոնց մեջ հայտնաբերված են արատներ ։
Հինգ ամենատարածված արատները կեղտոտ են, կեղտոտ, սառը, ավազոտ, ավազոտ եւ ավազահատիկ ։
Ծակոտկենությունն արտահայտվում է ձուլվածքի փոքր անցքերով։ Կծկումը ձևավորում է ներքին բացեր կամ խոռոչներ։ Թերի լցումներն ու սառը միացումները հոսքի խնդիրներ են, որոնք հանգեցնում են ոչ լիարժեք լցման կամ թույլ միացումների։ Ավազային ներառուկներն առաջանում են, երբ ավազի մասնիկները մնում են մետաղի մեջ։
Ի ՞ նչ խորհուրդ է տրվում գտնել պատկերների միջոցով արձաններ օգտագործելիս ։
Հետազոտությունը առաջին քայլն է մակերեսային արատներ գտնելու համար ։
Ներքին արատների դեպքում լայնորեն կիրառվում են ռենտգենյան պատկերումը կամ ուլտրաձայնային փորձարկումը։ Թվային պատկերների կամ մեքենայական տեսողության միջոցով առաջադեմ ծրագրակազմը կարող է ավտոմատ կերպով հայտնաբերել ճաքեր, ծակոտիներ կամ մակերևույթի այլ խնդիրներ՝ նկարահանված պատկերներում անկանոնությունները վերլուծելով։







