
A műanyag fröccsöntés során fröccsöntő gépekkel nagy mennyiségben gyártanak műanyag alkatrészeket.
A működés megértéséhez alapvető ismeretekre van szükség a fröccsöntő szerszámokról: mik ezek, hogyan működnek, hol találhatók, és melyik szerszám a legmegfelelőbb az egyes feladatokhoz.
Szerencsére ez a cikk minden fontos tudnivalót bemutat, amelyre szüksége lehet egy fröccsöntő szerszám használata előtt:
Mi az a fröccsöntő forma?
A fröccsöntő forma, más néven A-lap, a műanyag fröccsöntési eljárásban használt megmunkált szerszám. Az olvadt műanyagot kész műanyag termékekké formázza.
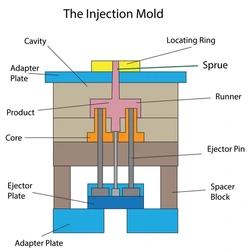
Ez az a belépési pont, amelyen keresztül az olvadt műanyag a fröccsegységből a szerszámba jut. A fröccsöntő forma beömlőnyílását beömlőperselynek nevezik. Ehhez csatlakoznak a csatornák, amelyek a beömlőnyílást az üreg képéhez kötik.
Az üreg képe a fröccsöntő formában található üres tér, amely az olvadt műanyagot a kívánt alakúra és méretűre formálja.
A fröccsöntő szerszámnak a gyártási mennyiségtől függően egy vagy több ürege lehet. Az együreges szerszámokat egyfészkes szerszámnak, a több üreggel rendelkezőket pedig többfészkes szerszámnak nevezik.
Mi az a kidobóoldali szerszámfél?
A kidobóoldali szerszámfél, más néven B-lap, a fröccsöntő szerszám azon része, amely kilépési pontként szolgál: ezen keresztül távoznak a műanyag alkatrészek a szerszámból.
Amikor az olvadt műanyag formát ölt, a záróegység elmozdítja a B-lapot a fröccsöntő szerszámtól, így létrehozza a kilépési pontot, a kilökőcsapok pedig kitolják a műanyag termékeket a szerszámból.
Mi a ráfröccsöntés?
A ráfröccsöntés során a fröccsöntő forma több réteget alakít ki egyetlen termék körül. Ehhez a már fröccsöntött alkatrészeket ismét a szerszámba helyezik.
A sikeres ráfröccsöntéshez azonban speciális, több fröccsegységgel rendelkező szerszámokra van szükség.
A ráfröccsöntés folyamata egyszerű. Először az alapszínű anyagból formázza meg a műanyag termékeket, és elegendő helyet hagy a további, eltérő színű műanyagok számára.
A fröccsöntő szerszámok beömlőkapu-típusai
A forma nyitásakor keletkező kis nyílást beömlőkapunak nevezik. A műanyag ezeken a nyílásokon keresztül jut a forma üregeibe. A fröccsöntő formákban két fő beömlőkapu-típust használnak:
- Automatikusan leválasztott beömlőkapuk: Ezek a kapuk kezelői beavatkozás nélkül nyílnak. Így kisebb a sérülések és nyomok kialakulásának esélye. Ide tartozik a forrócsatornás, a szelepes és a kilökőcsapos beömlőkapu.
- Kézzel leválasztott beömlőkapuk: Ezeknél a beömlőkapu-típusoknál a kezelőnek a ciklus végén kell leválasztania az alkatrészeket a csatornákról. Ide tartozik a beömlő, a pók, az átlapolt beömlőkapu és más típusok.
A fröccsöntő formák típusai
A fröccsöntő formák alakja és mérete a gyártani kívánt műanyag terméktől függően változik.
A műanyag fröccsöntéshez számos formátípus használható, de a kétlapos forma a legelterjedtebb.
A különféle műanyag fröccsöntő formákat az alábbiak szerint osztályozzuk:
A formaüregek száma
A fröccsöntés egyik fő megkülönböztető szempontja a formaüregek száma. Ebben a kategóriában háromféle fröccsöntő forma létezik:
- Családi formák: A családi formákban több, egymástól különböző üreg található. A gyártó vállalatok különböző alakú és méretű műanyag alkatrészek előállítására használják őket.
- Együreges formák: Ciklusonként egyetlen formázott alkatrész előállítására alkalmasak, mivel csak egy üregük van. Nagy volumenű műanyaggyártáshoz általában nem ideálisak, de olcsóbbak a többi típusnál.
- Többüreges formák: Ezek a fröccsöntő szerszámok több, azonos kialakítású üreggel rendelkeznek, így nagy mennyiségű, hasonló termék gyártására alkalmasak.
Az adagolórendszer
A műanyag fröccsöntő szerszámok az adagolórendszerük alapján is megkülönböztethetők. Ez csatornákból – többek között beömlőcsatornákból, kapukból és beömlőkből – álló rendszer, amely az olvadt műanyagot a forma üregébe vezeti.
Az ebbe a kategóriába tartozó formák típusai:
- Szigetelt csatornás fröccsöntő forma: Ennél az eljárásnál fűtetlen csatornák vezetik az olvadt műanyagot az üregbe, a patronfűtő elemek pedig az olvadt műanyag körül rétegeket alakítanak ki, létrehozva a szigetelt csatornákat.
- Forrócsatornás fröccsöntő forma: Ezek a fröccsöntés során használt formák kívülről vagy belülről fűtött rudakkal működnek. A formákat tartósan elosztólemezbe építik, így a műanyag alkatrészekkel együtt nem lökődnek ki.
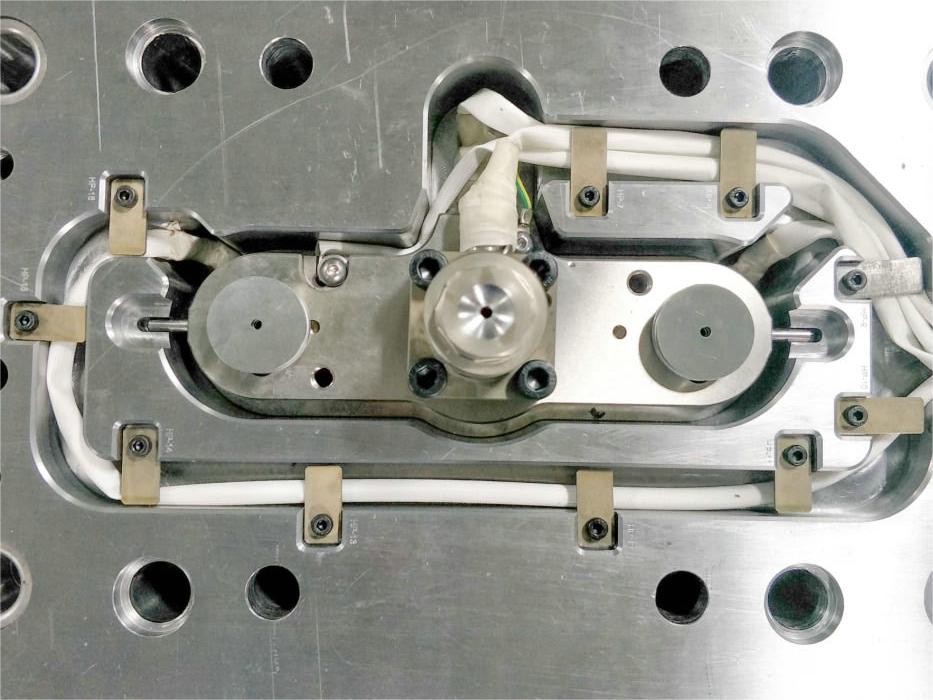
- Hidegcsatornás fröccsöntő forma: A szigetelt csatornás fröccsöntő formához hasonlóan a hidegcsatornás megoldás fűtetlen csatornákon vezeti az olvadt műanyagot az üregekbe. Ezért hőérzékeny műanyag alkatrészek gyártásához ez a legjobb választás.
A szerszámlapok
Ahogy említettük, a szerszámlapok a műanyag termékek gyártásához használt szerszámok részei. A különféle műanyag fröccsöntő szerszámokat a szerszámlapok száma alapján is megkülönböztethetjük. Ide tartoznak:
- Kétlapos fröccsöntő forma: Ennek a formának kedvező a szerszámozási költsége, és szinte bármilyen csatornarendszerrel használható. Ezért műanyaggyártó vállalatok százezrei alkalmazzák. Leggyakrabban azonban együreges formákhoz használják.
- Háromlapos fröccsöntő forma: A kétlapos formával ellentétben, amelynek egy osztósíkja van, ez a forma egy további lehúzólappal és két osztósíkkal rendelkezik. Ezek az osztósíkok választják el a csatornarendszert a fröccsöntött alkatrészektől.
- Többszintes fröccsöntő forma: Ebben a kategóriában ez a legdrágább forma, ugyanakkor hatékonyabb, és csökkenti a teljes üzemeltetési költséget. Ciklusonként kisebb záróerőt igényel.
A műanyag fröccsöntő szerszámok anyagának kiválasztása
A szerszámanyag kiválasztása a fröccsöntő szerszámok tervezésének egyik leggyakrabban figyelmen kívül hagyott, mégis kritikus szempontja. Az anyagválasztás jelentősen befolyásolja a szerszám élettartamát.
A szerszámok alumíniumból vagy acélból készülhetnek. Az alumínium azonban nem a legjobb választás szűk tűrésű műanyag alkatrészek gyártásához. Ezért csak olyan alkatrészekhez használja, amelyeknél nem szükséges szűk tűrés.
Érdemes azt is szem előtt tartani, hogy:
- Az acél megfelelő keménysége és minősége alapvető fontosságú a fröccsöntő szerszám szívósságának és tartósságának egyensúlyához.
- Keményebb acélra lesz szüksége az olyan, üvegszállal töltött anyagok formázásához, amelyek koptathatják a szerszám alkatrészeit, például a csatornákat és a beömlőkapukat.
- Az acél keménységének növelése ridegebbé is teheti az anyagot. Ezért nem a legjobb választás az oldalirányú terhelésnek kitett szerszámalkatrészekhez.
A szerszám bonyolultsága és a szűk tűrések kapcsolata
A szerszámforma kialakítása, az üregek száma és az anyagok egyaránt befolyásolják a műanyag fröccsöntés tűréseit. Egyszerűbb folyamat esetén könnyebb szűk tűrést elérni és tartani, mint összetett alkatrészeknél, mivel utóbbiaknál a tűréseket más tényezők – például az üregek száma – is veszélyeztethetik.
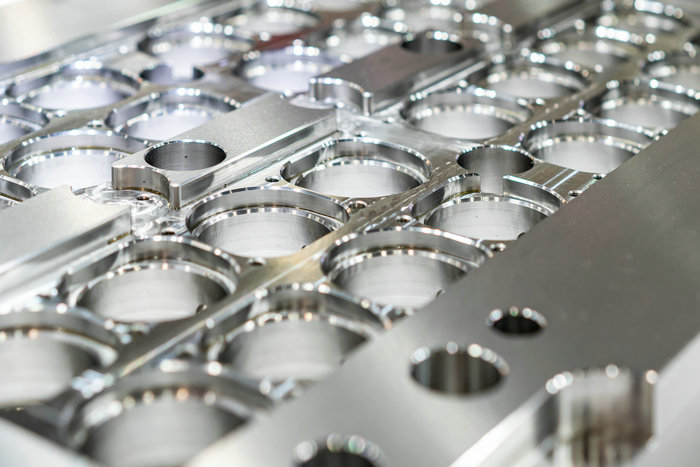
Összetett, például menetes vagy alámetszett alkatrészek gyártásához általában kifinomult műanyag fröccsöntő szerszámokra van szükség. Bonyolult geometriák esetén további forgó mechanikus fogaskerekekre is szükség lehet.
A fröccsöntő szerszámok gyártásának folyamata
A fröccsöntő szerszámok gyártása nem különösebben bonyolult. A folyamat azonban a gyártani kívánt termékektől, az anyagoktól és a teljesítendő követelményektől függően változhat.
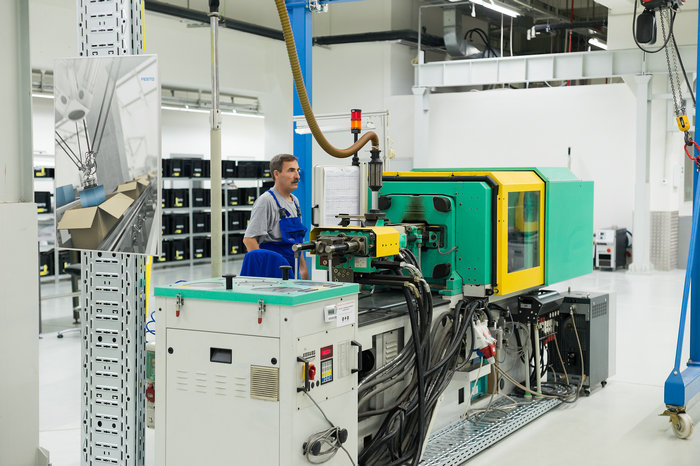
A fröccsöntés alapvető lépései a következők:
Tervezés és mérnöki munka
A fröccsöntési folyamat első lépése a tervezés és a mérnöki munka. Ennek része a fröccsöntő forma 3D-s CAD-modelljének elkészítése, majd a teljesítményének szimulációs szoftverrel történő tesztelése annak megállapítására, hogy a kívánt alakú, méretű és tűrésű műanyag alkatrészeket állítja-e elő.
Prototípus
A következő lépés egy prototípusforma elkészítése a terv teszteléséhez. Ez segít eldönteni, hogy a modell a kívánt eredményt nyújtja-e. Ezt a szakaszt a forma tervének továbbfejlesztésére is használhatja, mielőtt elérkezik a végső gyártási szakasz.
Szerszámkészítés
Ebben a szakaszban készül el a tényleges forma. A szerszámok gyártásához különböző anyagokat – például alumíniumot és acélt –, valamint eljárásokat, például szikraforgácsolást (EDM), CNC-megmunkálást vagy 3D-nyomtatást alkalmazhat.
A forma minősítése
A fröccsöntő szerszámozási folyamat következő lépéseként több próbadarabot készítenek, majd megmérik a fröccsöntött műanyag tulajdonságait és méreteit, hogy ellenőrizzék, megfelelnek-e az előírt specifikációknak és szabványoknak.
Tömeggyártás
Most, hogy meggyőződött arról, hogy a szerszám megfelel az elvárásoknak, tömeggyártásra is használhatja. Ennek során a forma különböző üregeit olvadt műanyaggal töltik meg, majd elegendő időt hagynak az anyagnak, hogy lehűljön, megszilárduljon és felvegye a forma alakját.
Karbantartás
A folyamat nem ér véget egyetlen gyártási ciklussal. A fröccsöntő szerszámot karban kell tartani, hogy továbbra is kiváló minőségű termékeket állítson elő. Ez magában foglalja a kopott alkatrészek javítását, a szükséges beállításokat és a rendszeres tisztítást.
Mire érdemes figyelni műanyag szerszámgyártó cég keresésekor?
A megfelelő gyártó megtalálása egyedi fröccsöntési projektjéhez kissé nagy kihívást jelenthet. Fontos tudnia, milyen kérdéseket tegyen fel, és milyen válaszokra van szüksége.
A megfelelő gyártó kiválasztásakor vegye figyelembe a következőket:
- Szakmai tapasztalat: A tapasztalat számít. A nagyobb tapasztalattal rendelkező gyártók várhatóan kevesebb hibás terméket készítenek, így csökkentik a teljes működési költséget.
- Hazai gyártás: Érdemes helyi gyártót választania, hogy kihasználhassa a házon belüli szerszámkészítés előnyeit.
- Egyértelmű kommunikáció: Érdemes megbízható gyártót választania, aki folyamatosan tájékoztatja a folyamat előrehaladásáról. Kérje meg, hogy előzetesen ismertesse a folyamatot, és ne felejtsen el rákérdezni a szükséges anyagokra sem. Figyelje meg, hogyan mutatja be a célkitűzéseit, és döntse el, hogy könnyen tud-e vele kommunikálni.
Összegzés
Most, hogy már tudja, hogyan működnek a műanyag fröccsöntő szerszámok, nekiláthat a projektjének. Viszonylag egyszerű folyamat, amellyel nagy mennyiségű műanyag tárolóedény készíthető belátható időn belül. Emellett költséghatékony, és lehetővé teszi, hogy a lehető legrövidebb idő alatt kiváló minőségű termékeket állítson elő.







