
A fröccsöntési projektek legjobb eredményének eléréséhez elengedhetetlen a megfelelő kapu kiválasztása. A kapu egyszerű, mégis kritikus szerepet tölt be a fröccsöntési folyamatban. Ebben a cikkben a fröccsöntő kapuk különböző típusait és azok használatát mutatjuk be.
A fröccsöntő kapu típusának kiválasztása előtt több tényezőt is figyelembe kell venni. A forma kialakításának helye és a kapu elhelyezkedése például kritikus fontosságú a fröccsöntés sikeréhez. A tervezés során az anyagválasztást, a méretet és a gyártási funkciókat is mérlegelni kell. További tényezők a látható felület helye és az alkatrész tájolása a formában; a forma nyitási irányai korlátozhatják a kapu kialakításának lehetőségeit.
Érdemes megemlíteni, hogy egyes műanyagok hajlamosabbak a nyírási hőként ismert túlmelegedésre. Ha egy nagy műanyag alkatrészt kis kapun keresztül töltünk fel, az anyag degradálódhat. Egyes kapukialakítások méretkorlátokkal is rendelkeznek, így nagyobb alkatrészekhez nem használhatók; ilyenkor a kapu még az alkatrész teljes feltöltése előtt befagyhat.
A kapu befagyása a fröccsöntési folyamat fontos része. Ezért a kapunak elég nagynak kell lennie ahhoz, hogy kitöltse a fészkeket, ugyanakkor elég kicsinek ahhoz, hogy lezárja azokat. A fröccsöntés során a kapu csak akkor fagyhat be, amikor a fészek megtelt, és megkezdődik a hűtés.
A kis kapu révén az anyag az öntött alkatrésznél gyorsabban hűl le. A kapu befagyása általában elválasztja az alkatrészt az adagolórendszertől. Így a fröccsöntőgép továbbléphet a folyamat hűtési szakaszába.
A forma működése szintén figyelembe veendő tényező. Egyes kapuk automatikusan leválnak az öntött alkatrészről, másokat viszont le kell vágni. Nagy sorozatú gyártás esetén a kézi vágás komoly kihívást jelenthet. Ilyenkor érdemes robotizált kapuvágást alkalmazni vagy módosítani a kapukialakításon. Íme a fröccsöntésben leggyakrabban használt kaputípusok.
●Élkapu
●Kesudiókapu
●Közvetlen beömlőcsatorna-kapu
●Membránkapu
●Alagút-/tengeralattjáró-kapu
●Forrócsatorna – termikus kapu
●Forrócsatorna – tűszelep-kapu
Élkapu
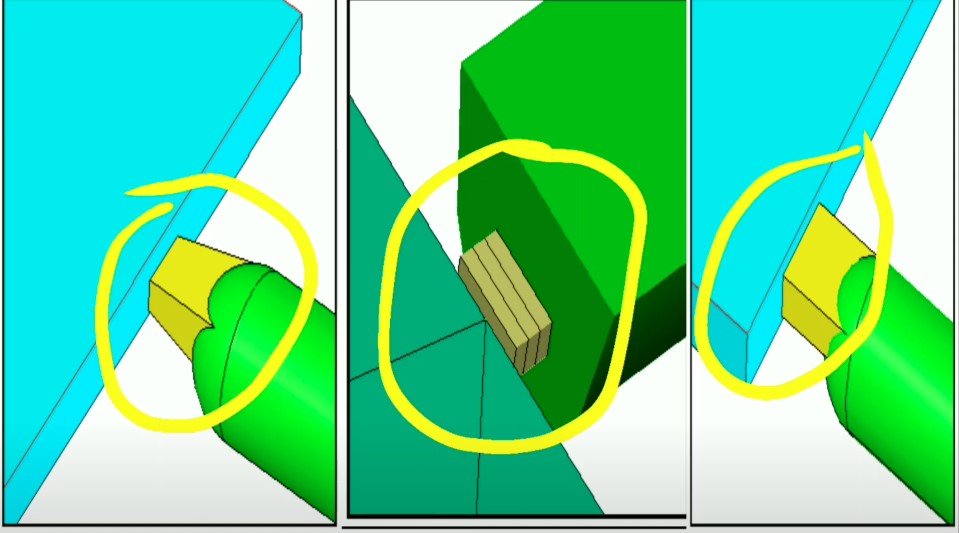
Egyszerű kialakítása miatt népszerű a fröccsöntésben. Könnyen gyártható és módosítható, ezért nagyobb alkatrészekhez is ideális. Az élkapuk keresztmetszete nagyobb lehet, így más kaputípusokhoz képest jobb anyagáramlást és hosszabb utónyomási időt biztosítanak.
A füles és legyezőkapuk nagyon hasonlítanak az élkapukhoz. A fröccsöntött alkatrészhez vezető rövid szakaszon azonban egyenletesebb a vastagságuk. Lapos vagy vékony alkatrészeknél használják őket a nyírófeszültség csökkentésére.
Alagút-/tengeralattjáró-kapu
Ezt a kaput az osztósík alatt alakítják ki, ezért a kilökési folyamat során automatikusan levágódik. Kiváló megoldás kis alkatrészek gyártásához, ahol elengedhetetlen az automatikus sorjázás.
A nagy alagútkapu egyik jelentős hátránya, hogy az automatikus nyírás repedéseket vagy nem kívánt esztétikai hibákat okozhat.
Kesudiókapu
Ez a fröccsöntő kapu az alagútkapuhoz hasonlóan az osztósík alatt helyezkedik el, és fröccsöntés közben automatikusan levágódik. Akkor használják, ha a beömlési pontot egy látható felület mögött vagy alatt kell elhelyezni.
A kesudiókapuk méretük tekintetében hasonló hátrányokkal rendelkeznek, mint az alagútkapuk. A műanyagnak egy ív mentén kell kihúzódnia, ami a kapu letörését okozhatja. A kivehető kapu lehetővé teszi, hogy a formakezelő jelentős beavatkozás nélkül gyorsan eltávolítsa a letört műanyagot.
Membránkapu
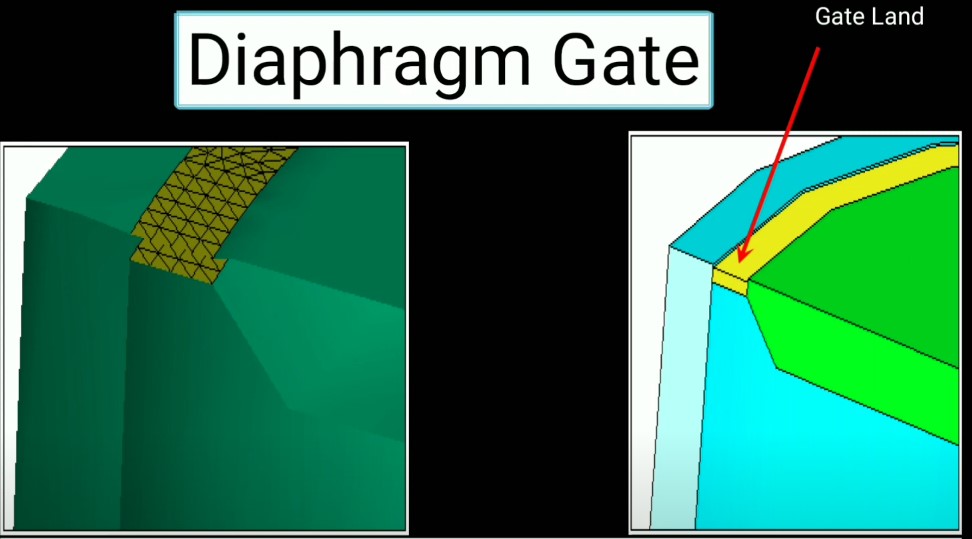
Ideális olyan alkatrészek fröccsöntéséhez, amelyek közepén nagy nyitott átmérő található, és egyenletes műanyagáramlás szükséges. A formakezelő biztosíthatja az alkatrészek egyenletes zsugorodását, miközben nagy mennyiségű műanyag áramlik egyenletesen a fészekbe.
Forrócsatorna – termikus kapu
Ez a fröccsöntő kapu számos előnyt kínál a hidegcsatornás rendszerekkel szemben. Úgy alakították ki, hogy az öntőanyag olvadt állapotban maradjon a gép hengere és az alkatrész között. A forrócsatornához esetenként rövid hidegcsatorna is csatlakoztatható.
A termikus kapu általában a többi kapuhoz hasonlóan működik: az anyagot a fészekbe fecskendezik, majd ott tartják a megfelelő mértékű lehűlésig.
Forrócsatorna – tűszelep-kapu
A forrócsatornás termikus kapu előnyeit kínálja, további szabályozási lehetőséggel. A forrócsatorna fúvókájában lévő mozgatható tű hátrahúzott helyzetben lehetővé teszi az olvadt műanyag fészekbe áramlását. Előretolt helyzetben elzárja az anyagáramlást. Ez teljes ellenőrzést biztosít az adagolórendszer felett, nagyobb kapuméretet tesz lehetővé, és csökkenti a kapunyomot.
Hogyan befolyásolja a fröccsöntő kapu kialakítása az alkatrészek minőségét?
A különböző kapukialakítások ugyanazt a célt szolgálják: az olvadt műanyagot a fészekbe juttatják, felgyorsítják az áramlását, és növelik a hőmérsékletét, miközben az anyag a forma belsejébe áramlik. A kapu működése többek között az alábbi módokon befolyásolhatja a műanyag alkatrészt:
Sugárképződés
Ha a kapu túl kicsi, az olvadt műanyag fészekbe áramlása közben csökken a nyomás. Ennek következménye lehet a sugárképződésnek nevezett hiba. Ilyenkor az anyag sima áramlás helyett sugárban fröccsen a magra. Ez torzulásokat okoz, amelyeket a gyártók féregszerű hibának neveznek.
A probléma a nyomás csökkentésével vagy a kapu méretének növelésével orvosolható.
Túlmelegedés
Túlmelegedés akkor következik be, ha a műanyag nagy sebességgel halad át a kapun. A túlzott hő hatására a gyanták lebomolhatnak. Ennek gyakori oka a műanyag molekuláris kötéseinek károsodása.
A lebomlás megelőzése érdekében csökkentett fröccsöntési sebesség más fröccsöntési hibákhoz, például hegedési vonalakhoz és a termék gyenge mechanikai szilárdságához vezethet. Az alacsony sebesség a gyártási időt is meghosszabbíthatja, ami végső soron növeli a költségeket.
A legjobb eredmény érdekében ossza el a műanyaggyanta mennyiségét több kapunyom között. Ez segít jobban szabályozni a nyomást, és elkerülni a folyamat során fellépő túlmelegedést. Kerülje a több áramlási front kialakulását, mert azok légzárványokat és hegedési vonalakat okozhatnak.
Több száz forma gyártásában szereztünk tapasztalatot, így kiváló minőség-ellenőrzésre és kiemelkedő minőségű fröccsöntött alkatrészek gyártására számíthat. Vegye fel velünk a kapcsolatot még ma.







