
Le micro-moulage par injection, procédé de fabrication pour l’injection plastique de haute précision, permet de produire en grande série des pièces plastiques complexes à l’échelle du micron. Dans cet article, nous vous présentons les principaux aspects du micro-moulage afin de mieux comprendre ses avantages pour votre projet.
Principes fondamentaux du micro-moulage par injection
Le micro-moulage par injection vise à produire des pièces plastiques extrêmement petites avec une grande précision et une excellente répétabilité. Il repose sur un contrôle précis de l’écoulement de la matière, de l’outillage et des mouvements de la machine.
Qu’est-ce qui caractérise le micro-moulage par injection ?
Le micro-moulage par injection, aussi appelé micromoulage, concerne des composants qui pèsent souvent moins de 1 grammeme et peuvent atteindre le domaine du milligramme.
Le procédé s’appuie sur une grande précision pour les très petites doses injectées. Certains systèmes injectent des volumes inférieurs à 0.1 cm³, ce qui exige un contrôle rigoureux de la température, de la pression et de la vitesse d’injection. Même de légères variations peuvent affecter la qualité de la pièce.
Ses principales caractéristiques sont les suivantes :
- Très petites doses injectées, souvent inférieures à 1 gramme
- Caractéristiques mesurées en microns
- Tolérances serrées d’un seul chiffre en micromètres
- Machines dédiées au micro-moulage par injection
Les fabricants utilisent un outillage spécialisé et des unités d’injection à haute résolution pour traiter ces petits volumes. Ils appliquent également des procédures strictes de séchage et de manipulation des matériaux, car l’humidité ou les variations de viscosité peuvent provoquer des défauts à cette échelle.
Différences essentielles avec le moulage par injection conventionnel
Le moulage par injection conventionnel concerne des pièces plus grandes et dispose d’une fenêtre de procédé plus large, tandis que le micro-moulage fonctionne dans des limites beaucoup plus étroites.
Dans le moulage conventionnel, de faibles variations de la force de fermeture ou de la vitesse d’injection n’affectent pas nécessairement le fonctionnement de la pièce. En micro-moulage, la moindre erreur de mouvement de la machine peut créer des bavures, des manques de matière ou obstruer des micro-caractéristiques.
Le micro-moulage utilise également des moules plus petits, des trajets d’écoulement plus courts et des mouvements de machine plus rapides. Ces facteurs améliorent la maîtrise du procédé, mais imposent un alignement et une maintenance rigoureux.
Il s’agit d’une discipline à part entière, et non d’une simple version réduite du moulage par injection conventionnel.
Matériaux pour les microcomposants
Les polymères haute performance répondent aux exigences des microcomposants destinés aux dispositifs médicaux, électroniques et industriels. Ces thermoplastiques doivent s’écouler dans des parois minces et des détails à l’échelle du micron sans se dégrader.
PEEK (polyétheréthercétone) : il offre une grande résistance mécanique et chimique ainsi qu’une bonne stabilité thermique. Il convient aux pièces implantables ou utilisées à haute température, mais sa viscosité à l’état fondu plus élevée peut limiter l’écoulement dans les sections ultrafines.
LCP (polymères à cristaux liquides) : ce matériau présente une très faible viscosité à l’état fondu et une excellente fluidité. Il remplit des géométries longues et minces avec moins de bavures et un gauchissement minimal. Les LCP conviennent donc particulièrement aux microconnecteurs et aux composants électroniques à pas fin.
Parmi les autres matériaux courants figurent le PA (nylon), le PPS, le PC et le PMMA. Le PA est tenace, mais peut absorber l’humidité, ce qui influe sur les dimensions. Le PPS résiste à la chaleur et aux produits chimiques et présente un retrait stable. Le PC offre une résistance aux chocs, tandis que le PMMA assure la transparence optique requise pour les microlentilles et les guides de lumière.
Étapes du procédé de micro-moulage par injection
Le procédé de micro-moulage suit une séquence rigoureuse où chaque étape, de la fabrication de l’outillage au contrôle final, est optimisée pour maîtriser la dose injectée et la précision dimensionnelle.
Outillage et conception des micromoules
Les micromoules exigent une précision extrême. Ils sont généralement fabriqués en acier à outils trempé ou en alliages de nickel par micro-fraisage ou électroérosion. Pour garantir la stabilité du procédé, le volume de l’empreinte doit correspondre exactement à la dose injectée prévue. Les concepteurs privilégient généralement les éléments suivants :
- Épaisseur de paroi uniforme : évite un refroidissement irrégulier et les contraintes internes.
- Évents et seuils d’injection : essentiels pour limiter les pertes de pression et l’air emprisonné. Les ingénieurs utilisent des seuils à obturateur pour réduire les vestiges, des seuils tunnel pour le dégagement automatique ou des seuils en nappe pour les pièces plates.
- Régulation thermique : des canaux de refroidissement intégrés et des inserts résistants à l’usure préviennent le gauchissement et le désalignement du plan de joint.
Injection de précision et remplissage de l’empreinte
Pendant l’injection, un piston ou une vis à haute résolution pousse la matière fondue dans le moule. Comme le remplissage s’effectue en quelques millisecondes, une vitesse d’injection élevée et une pression stable dans l’empreinte sont nécessaires pour remplir les parois minces et reproduire les caractéristiques à l’échelle du micron.
- Surveillance en temps réel : des systèmes avancés suivent la pression dans l’empreinte pour assurer la répétabilité et réduire les manques de matière.
- Optimisation du procédé : les opérateurs ajustent finement la température de la matière fondue et la pression de compactage afin de maintenir une fenêtre de transformation étroite.
Refroidissement, éjection et contrôle qualité
Les micro-pièces refroidissent rapidement, mais le risque de gauchissement augmente également. Pour prévenir ces défauts, le système d’éjection doit être conçu avec soin. Il fait souvent appel à des broches spécialisées, au vide ou à une assistance pneumatique afin de retirer les pièces délicates tout en assurant un contrôle uniforme de la température.
- Contrôle au micromètre : les techniciens utilisent des systèmes à fort grossissement pour vérifier les tolérances d’un seul chiffre en micromètres.
- Production répétable : en suivant les principaux paramètres du procédé à chaque série, les fabricants assurent une qualité constante sur les grands volumes.
Applications et secteurs d’utilisation
Les fabricants utilisent le micro-moulage par injection pour produire des composants miniatures aux tolérances serrées et à la qualité répétable. Les secteurs industriels y ont recours lorsqu’ils ont besoin, en grande série, de petits composants plastiques aux géométries complexes.
Microcomposants automobiles et industriels
Les secteurs automobile et industriel utilisent le micro-moulage par injection pour fabriquer des pièces durables et de haute précision destinées à des espaces restreints. Exemples :
- micro-engrenages
- petits actionneurs
- clips
- boîtiers de capteurs
- et bien d’autres…
Les véhicules modernes contiennent de nombreux modules électroniques compacts qui peuvent intégrer de petits composants en plastique pour fixer des fils, étanchéifier des connecteurs ou guider des pièces mobiles.De même, les équipements industriels utilisent des microcomposants dans les pompes, les vannes et les systèmes de commande. Certaines pièces comportent des dents fines, des nervures minces ou de petits éléments internes difficiles à usiner à grande échelle.
Le procédé permet une production en grande série tout en maintenant une qualité répétable. Cet équilibre entre précision et efficacité convient à la miniaturisation dans les secteurs automobile et industriel.
Dispositifs médicaux et de santé
Les entreprises médicales s’appuient sur le micro-moulage par injection pour fabriquer des microcomposants de précision utilisés à l’intérieur du corps ou en contact direct avec les patients. Parmi ces composants figurent :
- cathéters
- dispositifs d’administration de médicaments
- boîtiers de dispositifs médicaux
- pièces d’instruments chirurgicaux
- etc.
Bon nombre de ces micro-pièces pèsent moins de 1 grammeme et comportent des caractéristiques mesurées en microns. Les extrémités de cathéters, par exemple, peuvent intégrer de minuscules canaux et des parois minces qui contrôlent l’écoulement des fluides. Même un petit défaut peut affecter les performances ; les fabricants appliquent donc un contrôle strict du procédé.
Le choix du matériau compte également. Les polymères biocompatibles et les résines stérilisables telles que le PEEK ou le PPSU permettent des stérilisations répétées ou une implantation à long terme, lorsque cela est nécessaire.
Électronique et capteurs miniatures
Les fabricants d’électronique utilisent le micro-moulage par injection pour produire des connecteurs, des fiches, des interrupteurs et des micro-optiques destinés aux appareils compacts. Ces composants miniatures doivent s’insérer dans des espaces restreints sur des cartes électroniques densément peuplées.
De nombreux connecteurs comportent un espacement très faible entre les broches et des parois isolantes minces. Le procédé de moulage doit respecter des tolérances serrées pour garantir un contact électrique et un alignement corrects. Même une légère bavure peut provoquer des problèmes d’assemblage.
Le micro-moulage permet aussi de fabriquer des pièces utilisées avec des capteurs MEMS et d’autres systèmes miniatures. Les boîtiers protègent les éléments sensibles tout en maintenant une taille réduite pour l’appareil.
Microfluidique et systèmes de laboratoire sur puce
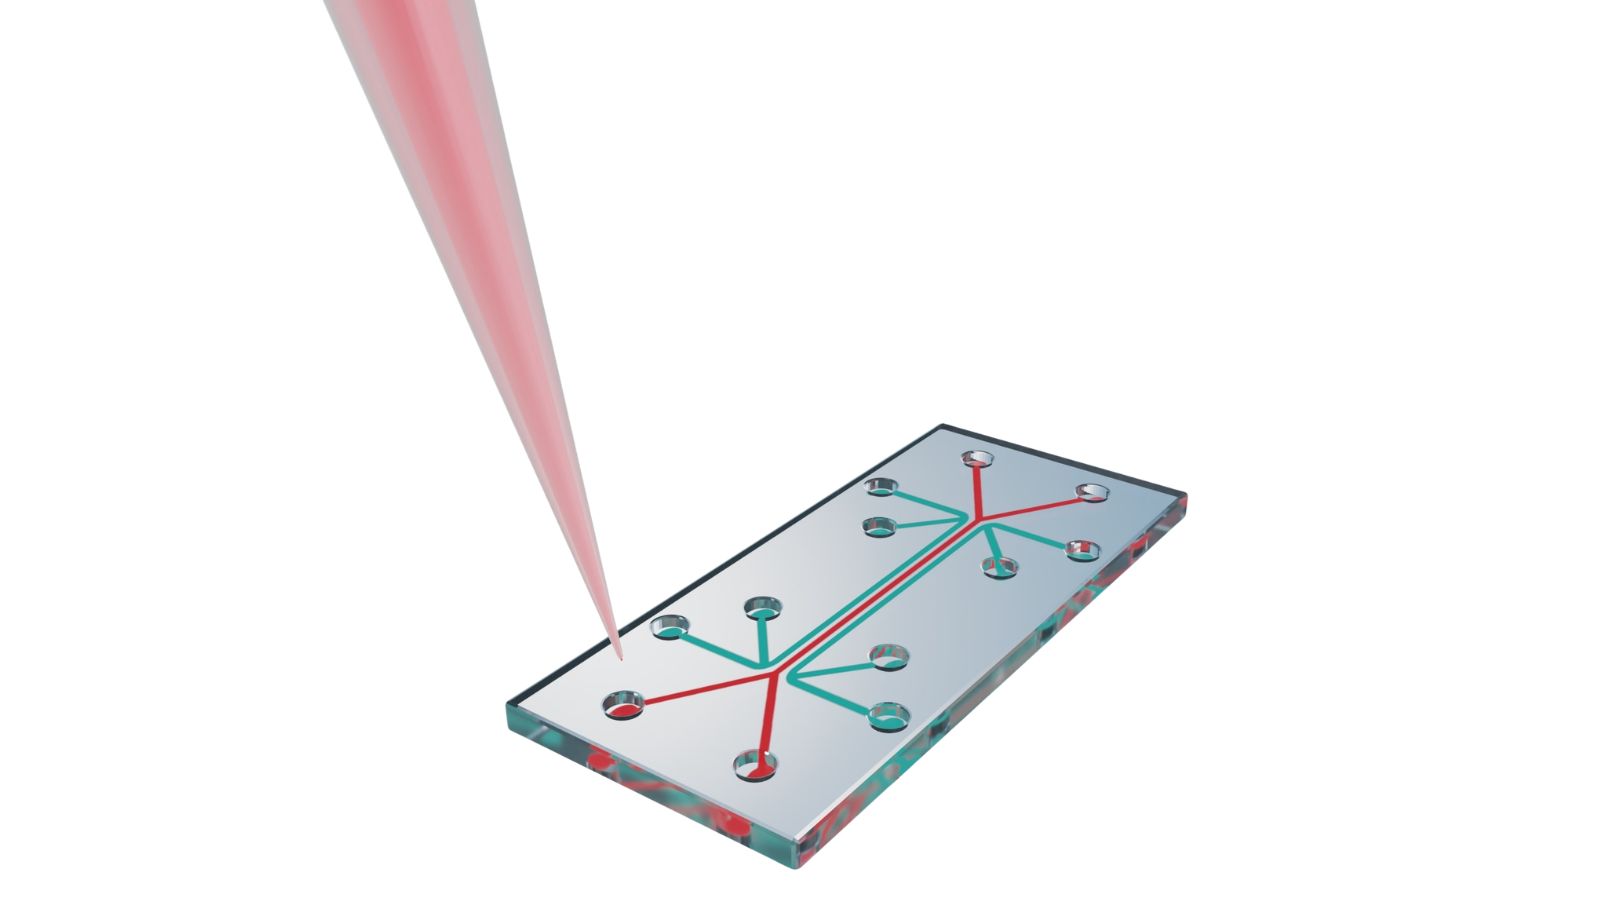
Les secteurs de la santé et des analyses environnementales utilisent le micro-moulage par injection pour fabriquer des dispositifs microfluidiques.
Ces composants, tels que les cartouches de laboratoire sur puce, comportent des microcanaux, des ports et des réservoirs moulés avec précision, conçus pour déplacer des quantités microscopiques de sang, de réactifs ou d’échantillons d’eau. Le procédé doit reproduire des géométries complexes avec des surfaces ultralisses afin de contrôler précisément les fluides sans perturber leur écoulement.
Comme il s’agit souvent de produits de diagnostic à usage unique, le micro-moulage offre l’équilibre nécessaire entre automatisation avancée, précision extrême et production en grande série à coût maîtrisé.
Choisissez Moldie pour votre projet de micro-moulage
À mesure que la demande mondiale de technologies plus petites, plus intelligentes et moins invasives augmente, la capacité à fabriquer à l’échelle microscopique devient un avantage concurrentiel essentiel.
Prêt à passer de votre prototype microscopique à une production fiable en grande série ? Faites appel à Moldie pour bénéficier de notre expertise approfondie en comportement des polymères complexes, en fabrication d’outillage avancé et en protocoles rigoureux d’assurance qualité. Contactez dès maintenant notre équipe d’ingénierie pour renforcer votre avantage concurrentiel et concrétiser votre projet de micro-moulage !
Foire aux questions (FAQ)
Combien de temps faut-il généralement pour fabriquer un micromoule ?
Les micromoules nécessitent des techniques d’usinage spécialisées à haute résolution, comme l’électroérosion à fil et le micro-fraisage ultrafin. Leur délai d’outillage peut donc parfois dépasser légèrement celui des moules standard.
Le surmoulage ou le moulage en deux temps est-il possible sur des microcomposants ?
Oui, le surmoulage microscopique ou le moulage en deux temps est tout à fait réalisable. Il est fréquemment utilisé pour associer des matériaux rigides et souples, par exemple pour ajouter un joint souple à un boîtier rigide de microconnecteur.
Ce procédé avancé exige toutefois des plateaux rotatifs spécialisés ou des systèmes de transfert robotisés afin de manipuler et d’aligner les micro-ensembles sans les endommager ni les déplacer.
Quelle est la cause la plus fréquente des dépassements de budget dans les projets de micro-moulage ?
L’absence d’une étude approfondie de fabricabilité (DFM) au début du cycle de développement est la principale cause des augmentations de coûts.
Lorsque les concepteurs ne tiennent pas compte du comportement rhéologique particulier des plastiques à l’échelle du micron, il faut souvent procéder à des modifications coûteuses et longues de l’outillage, voire le reconstruire entièrement après le premier échantillonnage. Un fabricant de moules responsable, comme Moldie, peut éviter ces problèmes grâce à une collaboration technique précoce et à une validation rigoureuse de la conception.
Peut-on utiliser des plastiques recyclés ou rebroyés en micro-moulage ?
En règle générale, l’utilisation de matière rebroyée est fortement déconseillée en micro-moulage par injection. La précision requise signifie que même des impuretés microscopiques, des chaînes polymères dégradées ou des particules de poussière introduites lors du recyclage peuvent facilement obstruer un micro-seuil ou compromettre l’intégrité structurelle d’un détail délicat. Une résine vierge est presque toujours nécessaire pour garantir la stabilité du procédé et la qualité des pièces.







