
En moulage sous pression à haute pression (HPDC), la conception du moule est le facteur déterminant le plus important pour la réussite d’un projet. Le HPDC exige une philosophie de conception différente de celle des autres procédés de moulage sous pression.
Les décideurs comme vous souhaitent parfois en savoir plus sur la conception de moules HPDC avant de contacter des fournisseurs. Cette vue d’ensemble présente les notions utiles et les principaux éléments de la conception de la matrice, notamment la construction du moule, les systèmes d’alimentation et de canaux, ainsi que la prévention des défauts.
Principes fondamentaux de la conception de matrices HPDC
Qu’est-ce que le moulage sous pression à haute pression ?
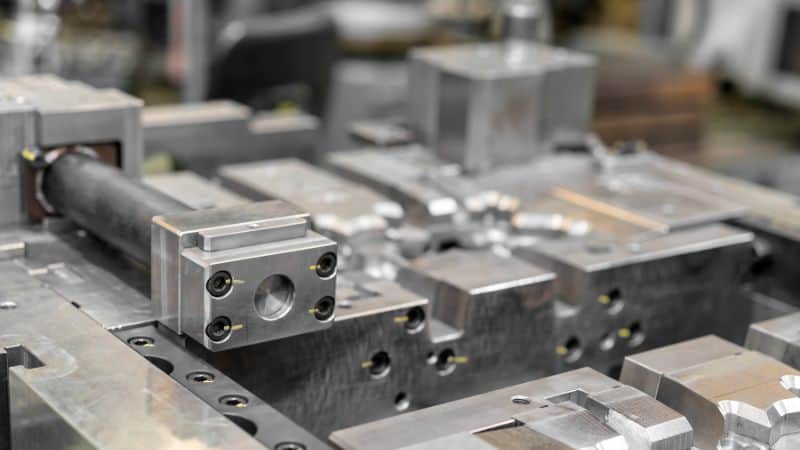
Avant d’aborder les détails de conception, il est essentiel de connaître les bases du moulage sous pression à haute pression. Cette technique de fabrication est un procédé de formage des métaux dans lequel du métal fondu est injecté sous haute pression dans un moule en acier trempé. Le moule, ou matrice, donne à la pièce sa forme finale exacte.
Pour plus de détails, consultez notre article sur le procédé de moulage sous pression à haute pression.
Objectifs de conception essentiels
La matrice HPDC est le composant central de la machine de moulage sous pression. Son objectif principal est de produire des pièces moulées de haute qualité, de façon répétable. Les ingénieurs conçoivent les plans de joint, les canaux, les attaques et les évents pour maîtriser l’entrée et la sortie du métal dans l’empreinte. Ils accordent une grande importance à la précision dimensionnelle, à l’intégrité de la pièce moulée et à la durée de vie de la matrice.
Ces caractéristiques de conception peuvent améliorer sensiblement les opérations de production :
Écoulement uniforme du métal (alimentation équilibrée) :
- Fonction : remplir uniformément l’empreinte du moule par toutes les attaques.
- Avantages : qualité prévisible et économies de matière. Cela élimine les points faibles, réduit le taux de rebut et garantit la régularité.
Éventage efficace :
- Fonction : permettre à l’air emprisonné de s’échapper pendant le remplissage de l’empreinte par le métal fondu.
- Avantages : prévenir la porosité, c’est-à-dire les bulles de gaz ou d’air cachées qui affaiblissent fortement la pièce. Cela garantit l’intégrité des pièces et évite les coûts de traitements secondaires nécessaires pour colmater la porosité.
Refroidissement contrôlé (canaux internes) :
- Fonction : maîtriser la vitesse et l’uniformité de la solidification.
- Avantages : cette conception augmente le rendement grâce à des cycles plus courts, tout en garantissant une précision répétable. Un bon contrôle de la température réduit également la fatigue thermique et les contraintes du moule, prolongeant ainsi sa durée de vie.
Angles de dépouille adaptés :
- Fonction : créer une légère inclinaison sur les parois verticales du moule.
- Avantages : faciliter l’éjection des pièces, réduire le travail manuel et raccourcir les arrêts liés au nettoyage et à la maintenance, ce qui est essentiel pour la fabrication sans opérateur et l’automatisation à grande échelle. Un démoulage facile évite aussi les frottements ou le grippage susceptibles de rayer la pièce, voire d’endommager avec le temps l’empreinte coûteuse du moule.
Épaisseur de paroi adaptée (généralement 1-3mm pour l’aluminium) : elle réduit la quantité de matière utilisée, les coûts associés et le poids de la pièce. Les parois plus minces refroidissent aussi plus rapidement et uniformément, ce qui accélère les cycles et réduit les défauts liés aux sections épaisses.
Procédé de conception du moule HPDC
Phase 1 – Analyse préliminaire et planification collaborative
Le processus commence par un examen minutieux de la conception de la pièce, des spécifications des matériaux et des objectifs de production. Cette phase initiale, bien que procédurale, permet d’aligner correctement la stratégie technique sur les objectifs commerciaux du client. Les analyses clés comprennent :
- Fonction et géométrie de la pièce : optimiser la conception pour le moulage sous pression en conciliant esthétique, résistance et aptitude au moulage. Certains matériaux, comme le zinc, l’aluminium et le magnésium, peuvent nécessiter une attention particulière.
- Volume de production et équipements : adapter l’architecture du moule (une ou plusieurs empreintes) et assurer sa compatibilité avec les machines ciblées pour optimiser les temps de cycle.
- Stratégie matériau et outillage : choisir des aciers à outils haut de gamme et traités thermiquement (comme le H13) pour les composants essentiels du moule, afin qu’ils résistent aux cycles thermiques et conservent leur précision durant toute leur durée de vie.
Cette phase comprend souvent des simulations numériques préliminaires pour repérer les problèmes potentiels de remplissage ou de refroidissement avant la découpe de l’acier et réduire ainsi les risques du projet.
Phase 2 – Conception pour la fabrication (DFM) et optimisation structurelle
À cette étape, la fabricabilité du moule est examinée et optimisée selon une démarche DFM. L’objectif est d’adapter la géométrie, lorsque cela est possible, afin de garantir une production fiable et de haute qualité.
- Les ingénieurs recommandent une épaisseur de paroi uniforme et optimale pour favoriser un remplissage et une solidification réguliers et prévenir le gauchissement.
- Les dépouilles et les congés sont ajoutés de manière stratégique pour assurer une éjection nette des pièces, améliorer l’écoulement du métal et prolonger la durée de vie du moule.
- Les caractéristiques comme les très petits trous ou les détails complexes sont identifiées comme candidates à un usinage CNC secondaire. Cette pratique protège les broches de noyau délicates du moule, réduit les arrêts de maintenance et améliore la régularité des pièces.
Phase 3 – Architecture stratégique du moule et définition du plan de joint
Le positionnement du plan de joint, c’est-à-dire la ligne de séparation visible sur la pièce finie à l’endroit où les deux moitiés du moule se rejoignent, est une décision déterminante qui affecte la qualité de la pièce, le coût de l’outillage et l’efficacité de la production.
- La surface de joint est choisie afin de limiter les bavures, de simplifier l’éjection et de garantir que les faces cosmétiques ou fonctionnelles critiques soient formées dans une seule moitié de matrice pour obtenir une meilleure finition.
- La disposition des empreintes et le système d’alimentation (attaques, canaux et débordements) sont conçus comme un ensemble intégré. Cela garantit un écoulement équilibré et sans turbulence vers chaque empreinte des moules multi-empreintes, et assure la régularité des pièces.
Présentation des composants de la matrice
Un moule HPDC comprend plusieurs composants principaux :
| Composant | Fonction | Matériau courant |
|---|---|---|
| Matrice fixe | Moitié fixe du moule ; face au côté injection | Acier à outils (H13) |
| Matrice mobile | Moitié mobile ; éjecte la pièce moulée | Acier à outils (H13) |
| Noyaux et inserts | Forment les cavités internes ou les détails | Acier allié |
| Canaux de refroidissement | Régulent la température du moule | Tubes en cuivre ou trous percés |
| Broches d’éjection | Poussent les pièces solidifiées hors du moule | Acier trempé |
Conception des systèmes d’attaque, de canaux et d’alimentation
Principes du système d’attaque
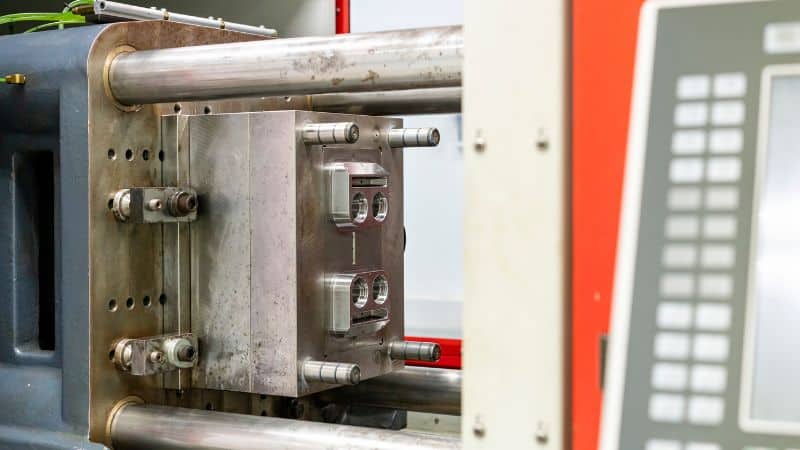
Le système d’attaque contrôle l’entrée du métal fondu dans l’empreinte de la matrice. Il commence au canal d’injection ou à la pastille, se poursuit dans le canal d’alimentation et se termine à l’attaque, qui est directement reliée à l’empreinte. La taille, la forme et l’emplacement de ces canaux déterminent l’uniformité du remplissage.
Les concepteurs cherchent souvent à obtenir un écoulement laminaire en utilisant des sections profilées et en limitant les changements de direction. L’objectif est de remplir rapidement l’empreinte sans éclaboussures ni oxydation.
Un système d’attaque bien conçu améliore l’intégrité des pièces moulées et le temps de cycle. Il maintient une pression constante dans le moule, ce qui réduit les défauts et uniformise les propriétés mécaniques.
Critères de conception des canaux d’alimentation
Les canaux d’alimentation répartissent le métal fondu du canal d’injection vers les attaques. Une implantation correcte assure une alimentation uniforme de toutes les zones de la matrice. Les concepteurs choisissent généralement entre des canaux tangentiels et des canaux en éventail. Les premiers guident plus efficacement le sens de l’écoulement, tandis que les seconds répartissent le métal plus largement sur une attaque plus grande.
La section des canaux est généralement trapézoïdale ou semi-circulaire afin de maintenir un écoulement régulier et d’éviter les zones mortes. Un système équilibré présente des longueurs et des sections identiques pour que chaque empreinte se remplisse à la même vitesse.
Les principaux facteurs de conception sont les suivants :
- Uniformité de l’écoulement : prévient les écarts de température et de solidification.
- Longueur réduite : limite les pertes de pression.
- Épaisseur suffisante : maintient le métal assez chaud pour atteindre toutes les attaques.
L’ajustement de la géométrie des canaux peut aussi influer sur la vitesse du métal et le refroidissement, contribuant ainsi à maîtriser le retrait et la qualité de l’état de surface.
Conception des débordements et évents
Les débordements et les évents permettent au gaz et à l’excédent de métal de s’échapper de l’empreinte pendant le remplissage. Sans eux, l’air emprisonné forme des vides, des cloques ou des zones incomplètement remplies. En HPDC, les évents se trouvent généralement aux points les plus éloignés des attaques, où l’air s’accumule à mesure que le métal progresse.
Les évents doivent être assez grands pour évacuer le gaz, mais assez petits pour empêcher les fuites de métal fondu. Les conceptions courantes utilisent de fines fentes reliées à de petites poches de débordement. Celles-ci recueillent les impuretés ainsi que le premier métal injecté, qui peut contenir des oxydes ou être froid.
Un système d’éventage efficace réduit le temps de remplissage et stabilise la pression dans l’empreinte. Pour produire des pièces moulées de haute intégrité, les ingénieurs associent souvent évents et débordements à des systèmes de mise sous vide.
Gestion thermique et maîtrise de la solidification
Implantation des canaux de refroidissement
L’implantation des canaux de refroidissement définit la circulation de la chaleur dans la matrice à chaque cycle de moulage. Les concepteurs combinent des canaux rectilignes percés, conformes et à refroidissement localisé pour maintenir des profils de température uniformes. Souvent réalisés par fabrication additive, les canaux conformes suivent le contour de l’empreinte et permettent d’extraire plus précisément la chaleur près des géométries complexes.
Un refroidissement équilibré réduit les points chauds près des attaques ou des parois minces et évite le refroidissement excessif des zones moins sollicitées. Les ingénieurs analysent généralement les gradients thermiques par simulation afin de choisir le débit et l’espacement optimaux des canaux. Des matériaux à bonne conductivité thermique, comme les inserts en cuivre, peuvent aider dans les zones nécessitant une extraction rapide de la chaleur.
Une température stable de la matrice améliore la maîtrise de la solidification, réduit les temps de cycle et prolonge la durée de vie de l’outillage. Une implantation bien conçue réduit la consommation d’énergie et limite la fatigue thermique, améliorant ainsi la productivité et la qualité des pièces.
Stratégies de dissipateur thermique
Les dissipateurs thermiques, intégrés ou externes, aident à gérer les zones qui retiennent trop de chaleur. Ils évacuent l’énergie excédentaire de la surface de la matrice par conduction ou au moyen d’un débit de fluide de refroidissement contrôlé. Les matériaux courants comprennent les alliages de cuivre et les composites à base de graphite, sélectionnés pour leur conductivité thermique élevée et leur durabilité.
Les ingénieurs placent souvent les dissipateurs près des zones épaisses de la pièce moulée, où la solidification est plus lente. Leur combinaison avec une micro-pulvérisation ou un refroidissement localisé stabilise davantage la température de la matrice. Les dissipateurs évitent aussi les dépassements de température susceptibles de provoquer une déformation thermique ou des variations dimensionnelles de la pièce.
Simulation de la solidification
La simulation des profils de solidification aide à prévoir l’écoulement du métal, le retrait et la porosité avant la fabrication de la matrice. Des outils comme ADSTEFAN ou FLOW-3D CAST modélisent le remplissage et le refroidissement de l’alliage fondu dans l’empreinte. Ces simulations révèlent les risques de solidification prématurée, d’emprisonnement d’air ou de refroidissement irrégulier.
En ajustant dans le modèle numérique la position des attaques, l’épaisseur des parois et les débits de refroidissement, les ingénieurs peuvent équilibrer les fronts de solidification et réduire les contraintes internes. La modélisation prédictive permet de prendre des décisions fondées sur les données, de raccourcir les itérations de conception et de réduire les taux de rebut en production.
Prévention des défauts dans la conception des matrices HPDC
Méthodes de réduction de la porosité
Outre un éventage adapté, le contrôle de la température de la matrice et l’équilibrage des systèmes d’attaque, d’autres méthodes permettent également de réduire la porosité.
La propreté du métal joue un rôle majeur. Le dégazage et la filtration réguliers éliminent les impuretés qui favorisent l’emprisonnement des gaz. Les revêtements de matrice contribuent à stabiliser les températures et à éviter les solidifications localisées qui piègent des bulles de gaz.
Amélioration de la fluidité
La fluidité décrit la facilité avec laquelle le métal fondu s’écoule dans l’empreinte avant de se solidifier. Une fluidité insuffisante provoque divers défauts de fonderie, notamment des défauts de remplissage, des joints froids et des défauts de parois minces. Elle dépend de la température du métal, de la conception du parcours d’écoulement et de la vitesse d’injection.
Le choix de la composition d’alliage appropriée influe également sur la fluidité. Les métaux qui se moulent mieux et s’oxydent peu permettent de produire des pièces plus minces et plus précises. Le suivi des paramètres d’injection à l’aide de simulations aide les ingénieurs à optimiser les profils de vitesse pour obtenir un remplissage complet sans turbulence.
Réduction de la fatigue thermique
La fatigue thermique use les surfaces de la matrice au fil des cycles répétés de chauffage et de refroidissement. Elle provoque des fissures, de l’érosion et des variations dimensionnelles. La méthode de prévention la plus directe consiste à maîtriser les gradients de température grâce à des canaux de refroidissement efficaces et à une extraction uniforme de la chaleur.
Des matériaux de matrice de haute qualité, résistants aux chocs thermiques, prolongent la durée de vie de l’outillage. Les traitements de surface, comme la nitruration ou les revêtements céramiques, ajoutent des couches protectrices qui limitent l’adhérence du métal à la matrice et les dommages thermiques.
Collaborer avec une entreprise de conception de matrices HPDC de qualité
La réussite d’un projet HPDC exige une intégration fluide entre la conception du moule et le procédé de production. Un fabricant de matrices de qualité doit toujours adopter un processus de conception complet, car ces optimisations influencent directement la qualité des pièces, favorisent des cycles efficaces et assurent la durabilité à long terme de la matrice en production.
Pour découvrir en détail comment un fabricant de moules expérimenté gère l’ensemble du processus étape par étape, cliquez ici pour en savoir plus sur le système avancé de développement et de gestion de Moldie !







