
Le moulage par injection bi-matière, également appelé double injection, moulage double-shot, multi-shot ou surmoulage, consiste à mouler ensemble deux résines plastiques différentes au cours d’un même cycle.
La double injection est une technique de fabrication avancée, également appelée moulage bi-matière, double-shot ou 2K, qui permet de créer des pièces moulées complexes à partir de deux matériaux différents.
Lors du moulage par injection bi-matière, une technique hautement spécialisée et automatisée permet de contrôler avec précision l’injection de plusieurs matériaux, notamment de deux types de résine distincts, dans un même moule à plusieurs chambres.
Procédé de moulage par injection bi-matière
Le moulage bi-matière se réalise sur une presse à injecter : deux matériaux sont surmoulés au cours d’un même cycle. La quantité de matière injectée dans l’empreinte est appelée une « dose ».
Lors d’un moulage par injection bi-matière, une première partie est moulée, puis une seconde matière est injectée après sa formation pour créer la partie finale de la pièce. Pour que le procédé fonctionne, les deux matières doivent être chimiquement compatibles afin qu’une liaison puisse se former.
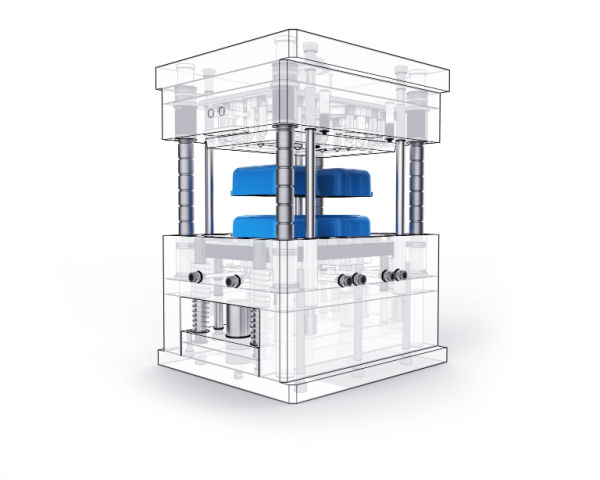
Le moulage bi-matière permet d’associer une pièce en matériau rigide à une pièce en matériau souple. Dans un moule à deux empreintes, le procédé combine le moulage de deux composants. Il peut améliorer considérablement l’attrait du produit en matière de toucher, de couleur, etc. Le moulage bi-matière offre de nombreuses possibilités de conception.
La technique de moulage par injection bi-matière se déroule en deux étapes. La première consiste à injecter une résine dans un moule, puis à la refroidir pour former un objet solide, comme dans le moulage par injection classique.
Lors de la deuxième étape, la pièce nouvellement moulée est transférée vers un second moule à l’aide d’un plateau rotatif ou d’un bras robotisé. Selon la conception, une seconde injection de résine est ensuite réalisée dans des zones spécifiques du premier moule, à travers celles-ci ou autour d’elles.
Après la formation d’une liaison moléculaire entre les deux résines plastiques, la pièce moulée multi-résine est refroidie puis éjectée.
Le principe est simple à comprendre, mais sa maîtrise est difficile. La forte expertise technique et l’attention aux détails qu’il exige signifient que même la plus petite erreur peut entraîner des pertes financières importantes, en particulier dans les productions en grandes séries.
Il est donc important de choisir un fournisseur doté d’un savoir-faire exceptionnel. Recherchez notamment un fournisseur dont les indicateurs qualité sont excellents, qui dispose de procédures éprouvées pour prévenir les bavures, les lignes d’écoulement et les pièces incomplètement remplies, ainsi que de solutions de secours pour augmenter sa capacité à mesure que votre entreprise et vos besoins en moulage bi-matière se développent.
Ce procédé convient parfaitement aux interrupteurs, boutons, brosses à dents et bouchons de récipients.
Applications du moulage bi-matière
Pour les produits en plastique complexes, multicolores et multi-matériaux, en particulier en grande série, le moulage par injection bi-matière est une technique de moulage plastique particulièrement adaptée.
Le moulage bi-matière est également utilisé dans l’industrie automobile pour fabriquer une grande variété de produits et de pièces. Les outils de jardin et de pelouse ainsi que les équipements agricoles comptent aussi parmi les produits réalisés par double injection.
Les pièces moulées en deux injections sont utilisées dans presque tous les secteurs, des biens de consommation à la construction. Elles sont toutefois surtout employées lorsque l’on a besoin des caractéristiques suivantes :
- pièces ou composants mobiles
- surfaces rigides avec poignées souples
- amortissement acoustique ou des vibrations
- indications ou identifications superficielles
- composants associant plusieurs matériaux ou couleurs
Idéalement, le moulage par injection bi-matière est utilisé pour les pièces complexes constituées de plusieurs composants.
Avantages du procédé de moulage bi-matière
Les polymères plastiques sont utilisés dans différents procédés de production, comme l’extrusion, le moulage par compression des thermodurcissables et le moulage par injection bi-matière. Bien que chacun de ces procédés soit viable, de nombreux fabricants de plastique choisissent cette méthode pour ses multiples avantages.
Pour former le premier segment du produit, un premier matériau est injecté dans un moule. Une deuxième injection d’un matériau compatible avec le premier suit ensuite. De nombreuses entreprises choisissent de produire des pièces plastiques ou polymères de cette manière pour plusieurs raisons.
Voici quelques avantages du moulage bi-matière :
Polyvalence
Les fabricants privilégient le moulage bi-matière pour de nombreuses applications, notamment les pièces intérieures automobiles, le matériel médical, les outils et les jouets. Il permet d’associer une grande variété de composants et de couleurs afin de produire des pièces robustes et esthétiques.
Parmi les associations de matériaux possibles figurent le silicone et les thermoplastiques, le nylon et les élastomères thermoplastiques, ou encore le nylon rigide et les matériaux à toucher doux.
Rentabilité
La procédure en deux étapes ne nécessite qu’un seul cycle machine : le premier moule est déplacé, puis le second est placé autour du produit afin d’injecter le deuxième thermoplastique compatible.
Cette méthode permet de fabriquer davantage de produits par série à moindre coût et nécessite moins de personnel pour obtenir le produit fini, car elle utilise un seul cycle machine au lieu de plusieurs. Elle garantit également une liaison solide entre les matériaux et évite ainsi un assemblage ultérieur.
Qualité élevée des produits
Le moulage par injection bi-matière présente de nombreux avantages pour la plupart des produits thermoplastiques :
- Esthétique améliorée. Les produits fabriqués à partir de plastiques ou de polymères de différentes couleurs sont plus attrayants et séduisent davantage les consommateurs. L’utilisation de plusieurs couleurs ou textures peut leur donner une apparence plus haut de gamme.
- Ergonomie améliorée. Cette méthode permet de créer des surfaces au toucher doux et donc d’intégrer des poignées ou d’autres zones conçues pour une meilleure ergonomie. C’est essentiel pour les outils, le matériel médical et d’autres objets portatifs.
- L’étanchéité est améliorée lorsque des polymères de silicone et d’autres matériaux caoutchouteux sont utilisés pour les joints et les autres pièces qui doivent assurer une étanchéité parfaite.
- Cette technique permet d’associer des polymères rigides et souples pour produire des pièces de très petite taille offrant un confort et une fonctionnalité exceptionnels.
- Par rapport au surmoulage ou aux méthodes classiques d’insertion, elle peut réduire considérablement le nombre de défauts d’alignement.
- Elle permet aux fabricants d’associer plusieurs matériaux qui ne peuvent pas être assemblés efficacement par d’autres procédés, afin de créer des géométries de moule plus complexes.
- La liaison obtenue est particulièrement solide, ce qui rend le produit fini plus robuste, plus fiable et plus durable.
Le moulage bi-matière aide les fabricants à obtenir des produits de grande qualité.
Regroupement des pièces
Le moulage par injection bi-matière réduit le nombre de pièces dans l’assemblage final et permet d’économiser en moyenne 40 000 USD sur les dépenses de développement, d’ingénierie et de validation pour chaque référence supplémentaire.
Efficacité
Le moulage bi-matière permet de mouler plusieurs composants avec un seul outillage. La fabrication des pièces demande ainsi moins de travail et ne nécessite ni soudage ni assemblage ultérieur des composants.
Types de structures de moules bi-matières
Choisir la structure de moule adéquate est essentiel pour réduire les coûts et garantir la qualité. Voici quelques types de structures de moules bi-matières :
Moule bi-matière à noyau basculant
Le procédé de moulage multi-injection à noyau basculant est le plus simple, car il n’est pas nécessaire de déplacer le noyau ni l’empreinte du moule. Le déplacement du tiroir permet plutôt de modifier la géométrie de l’empreinte.
Lors du moulage par injection avec un moule bi-matière à noyau basculant, la matière A est d’abord injectée dans l’empreinte lorsque le tiroir est en position sortie. Le tiroir est ensuite rétracté pour dégager une nouvelle zone de l’empreinte.
La matière B est injectée dans l’empreinte modifiée par un autre seuil, situé au-dessus de la buse centrale, puis le déplacement du tiroir permet de remplir l’espace restant.
Le composant en plastique est ensuite éjecté du moule après durcissement. Le cycle se répète ensuite dans le même ordre pour poursuivre le moulage.
L’ajout d’un tiroir augmente le prix de l’outillage, mais celui-ci peut rester nettement inférieur à celui d’un moule à plateau rotatif ou à arbre rotatif. En revanche, cette structure ne permet pas de fabriquer des pièces en plastique complexes et multicolores.
Moule bi-matière à plateau rotatif
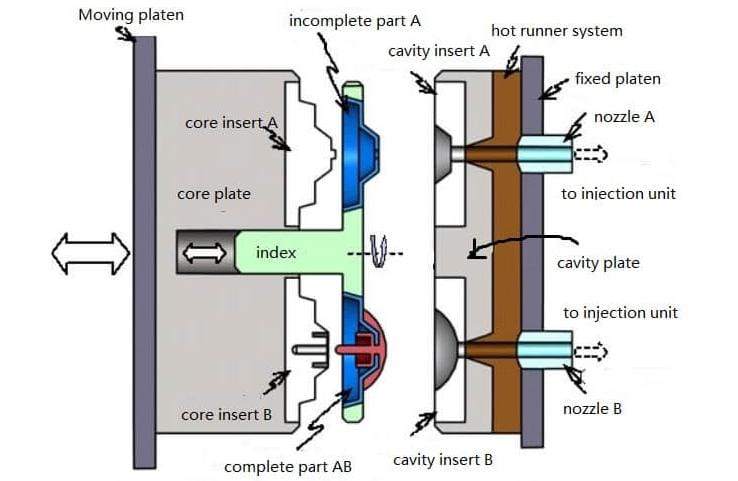
Sur l’axe central du plateau, parallèle à l’axe de rotation, la plaque porte-noyaux comporte deux noyaux identiques disposés en miroir. La plaque porte-empreintes fixée au plateau fixe comprend deux empreintes de géométries différentes.
À chaque cycle, le plateau rotatif échange automatiquement la position des pièces moulées, sans intervention manuelle.
Le moule peut accueillir davantage de matériaux, même si la configuration représentée ici n’en utilise que deux. Selon le nombre de matériaux utilisés, le plateau rotatif peut effectuer une rotation de 90°, 120° ou 180°. Une presse à injecter spécifique est également nécessaire pour assurer la rotation du côté noyau.
Structure de moule bi-matière à bascule
La structure à plateau basculant comprend deux côtés qui pivotent autour du centre : l’un monte tandis que l’autre descend, et inversement. La plupart des moules de clavier comportant des chiffres et des lettres utilisent cette structure.
Cette structure comporte des caractères numériques ou alphabétiques fermés, comme 0, 4, 8, A, B, D et O. Une structure à bascule permet à la matière secondaire de pénétrer facilement dans la zone confinée et d’obtenir un aspect soigné.
La structure à bascule fonctionne comme suit :
- Après une première injection, le moule s’ouvre.
- La tige de poussée abaisse l’aiguille cassée, ce qui fait pivoter la bascule autour de son axe.
- En poussant la bascule, on soulève la plaque supérieure et l’aiguille cassée sort du moule.
Lorsque l’aiguille se soulève au bord de la partie fermée du produit primaire, un orifice est créé. Pendant le moulage par double injection, l’aiguille est abaissée par la broche de rappel de la plaque brisée afin que la matière secondaire puisse être injectée dans la zone fermée par cet orifice.
Structure à empreinte coulissante
Après une injection, le moule s’ouvre et le noyau mâle coulisse sous l’action du moteur. Une distance prédéfinie permet d’aligner le moule sur le moule maître avant la deuxième injection.
Facteurs à prendre en compte pour le moulage bi-matière
Les facteurs suivants doivent être pris en compte lors d’un moulage par double injection :
Choix des matériaux
Lors du choix du matériau d’un composant, il faut tenir compte de ses propriétés physiques, mécaniques, chimiques, thermiques et électriques, de sa combustibilité et de sa résistance aux UV. Pour orienter votre choix, répondez notamment aux questions suivantes :
- À quelles températures votre produit sera-t-il exposé ?
- Le matériau doit-il être souple ou rigide lorsqu’il est plié ?
- Résistance aux chocs : quelle robustesse la surface doit-elle présenter ?
- Quelle charge importante le matériau peut-il supporter en compression ?
- Le composant sera-t-il exposé aux rayons UV, par exemple à l’extérieur ?
- La pièce sera-t-elle exposée à des produits chimiques susceptibles d’altérer son fonctionnement, notamment à long terme ?
- Quelle durée de conservation doit avoir la pièce ?
Compatibilité des matériaux
La compatibilité chimique des matériaux est essentielle pour déterminer lesquels utiliser en moulage bi-matière. Certains matériaux adhèrent mal entre eux, tandis que d’autres sont compatibles et forment une liaison moléculaire solide.
Si les propriétés d’adhésion de deux composés sont incertaines, effectuez un essai d’adhérence avant de commencer la production. Si l’adhérence est insuffisante, la conception peut intégrer des solutions telles que des contre-dépouilles, des rainures ou des épaulements afin de renforcer l’adhésion et de solidariser les deux composés.
Un tableau de compatibilité des matériaux permet de déterminer quels polymères adhèrent les uns aux autres et lesquels sont incompatibles. Il aide également à éviter les contaminations, qui peuvent survenir lors de l’utilisation de deux moules différents.
En outre, par rapport à la fabrication d’un même produit ou d’une même pièce au moyen de deux procédés de moulage distincts, le moulage bi-matière crée une liaison beaucoup plus solide. La possibilité de fabriquer des produits en plastique multicolores constitue un autre avantage du moulage bi-matière par rapport à la peinture, qui peut perdre son efficacité avec le temps.
Le moulage bi-matière permet de créer des éléments plus fonctionnels et plus sophistiqués. Il permet aussi d’associer un plastique souple à un plastique rigide. Le produit gagne ainsi considérablement en intégrité. Les produits moulés en deux injections sont souvent beaucoup plus durables et résistants aux chocs.
Cette méthode convient également à la fabrication de poignées souples pour les équipements électriques, de joints d’étanchéité pour les climatiseurs et de surfaces antidérapantes. Elle permet aussi de créer des logos qui, contrairement aux logos peints, ne s’effacent pas.
Plans de joint et zones d’arrêt
Pour former des trous, des éléments d’encliquetage et des trous traversants longs, le moule obture ces zones afin d’empêcher le plastique de s’y écouler.
Dans ces situations, les deux moitiés du moule viennent s’appuyer l’une contre l’autre. Les faces d’obturation peuvent ainsi s’ouvrir et se fermer sans entrer en collision. L’angle de dépouille doit être de trois à cinq degrés au minimum. Plus le moule est utilisé longtemps, plus il faut prévoir de dégagement et une dépouille importante.
Type de seuil
En moulage par injection, la résine fondue pénètre dans la chambre du moule par un canal d’alimentation. Le type, la conception et l’emplacement du seuil doivent être étudiés afin d’obtenir les proportions et l’aspect souhaités tout en évitant le gauchissement.
Les deux types de seuils les plus couramment utilisés en moulage par injection sont les seuils en languette et les seuils à canaux chauds :
- Les seuils en languette sont les plus répandus et les plus efficaces. Leur conception simple ne convient toutefois pas nécessairement à tous les besoins.
- Les seuils à pointe chaude comportent de petites ouvertures elliptiques. Un élément chauffant régulé par thermostat, fixé à l’arrière du moule, maintient la résine à une température suffisante pour qu’elle passe par l’orifice étroit du seuil.
Liaison chimique moléculaire
Pour obtenir une liaison moléculaire solide, il est préférable que le substrat et la résine de la deuxième injection soient chimiquement compatibles. Une surface de contact étendue entre les deux résines favorise l’assemblage. En choisissant les matériaux et la conception du joint de façon optimale, il devient presque impossible de séparer la matière injectée lors de la deuxième étape.
Même si une liaison chimique forte peut être obtenue, nous recommandons vivement de prévoir une liaison mécanique adaptée lorsque l’adhérence est déterminante pour votre application.
Emplacement du seuil
Ce point est essentiel pour obtenir un aspect de surface homogène et une pièce moulée uniforme. En moulage par injection simple, l’emplacement du seuil permet à la matière fondue de pénétrer d’abord par la partie la plus épaisse de l’ouverture, puis de s’écouler vers les zones plus petites.
Recommandations pour le moulage bi-matière
Voici quelques recommandations pour le moulage bi-matière :
Numéro 1
Le plastique souple est moulé en deuxième étape après le moulage initial du plastique rigide. La première matière est transparente, tandis que la seconde ne l’est pas. Le premier moulage utilise un plastique à haute température, puis le surmoulage est réalisé avec un plastique à basse température.
Numéro 2
Testez le moule pour fabriquer une pièce finie avant le lancement de la production réelle.
Numéro 3
Avant de fabriquer le moule, identifiez et corrigez tous les défauts potentiels.
Numéro 4
Tenez compte du retrait des deux matériaux. En général, le matériau moulé en premier influe sur le retrait.
Numéro 5
La deuxième injection ne peut être réalisée qu’une fois la première complètement formée.
Numéro 6
Pour éviter tout dommage pendant le moulage, tenez compte de la position de la pièce dans le moule.
Numéro 7
Prévoyez un bord suffisamment large sur la première pièce moulée. Cela garantit une pression plus élevée lors de la deuxième injection.
Numéro 8
Vérifiez que les paramètres du groupe d’injection permettent d’obtenir la pression, le débit et la capacité de refroidissement nécessaires.
Numéro 9
Assurez-vous que la première pièce moulée présente une intégrité structurelle suffisante pour résister à la pression de la deuxième injection.
Conclusion
Les personnes qui ne connaissent pas le moulage par injection bi-matière peuvent penser qu’il est difficile. Il fait intervenir un deuxième matériau et une étape supplémentaire, ce qui ajoute un paramètre à la fabrication de la pièce, mais le procédé reste relativement simple.
Le moulage bi-matière peut être réalisé avec un plateau rotatif, un noyau mobile ou un surmoulage, entre autres solutions. Les deux premières options nécessitent deux étapes, deux systèmes de canaux et un deuxième groupe d’injection.







