
Valuvika on valuprosessin aikana metalliin muodostuva epätäydellisyys tai poikkeama, joka vaikuttaa lopputuotteen laatuun ja toimintaan. Vikoja voivat olla esimerkiksi reiät, halkeamat, ylimääräinen metalli tai karheat kohdat. Ne johtuvat erilaisista ongelmista muotissa, metallissa tai valimon olosuhteissa.
Tietämällä, mikä aiheuttaa nämä ongelmat ja miten ne huomataan, valmistajat voivat säästää aikaa, vähentää tuhlausta sekä parantaa tuotteidensa vahvuutta ja ulkonäköä. Lukijat löytävät yleisimmät valuviat, niiden syyt ja yksinkertaiset keinot niiden ehkäisemiseksi.
Yleiset valuviat
Valuvirheitä tulee monessa muodossa, joista jokainen johtuu eri asioista valuprosessissa. Näiden vikojen ymmärtäminen auttaa löytämään niiden syyt ja parantamaan valun laatua.
Haihtuvuus ja kaasuun liittyvät puutteet
Huokoisuus tarkoittaa pieniä reikiä tai aukkoja valun sisällä. Nämä reiät heikentävät metallia ja voivat johtaa tuotteen epäonnistumiseen. Kaasuhuokoisuus syntyy, kun kaasut juuttuvat sulaan metalliin eivätkä pääse karkuun ennen kuin metalli kiinteytyy.
Huokoisuusmuotoja on useita:
- Kaasuhuokoisuus: Yleensä metallin sisällä on pyöreitä reikiä.
- Puhallusaukot: Suuremmat kaasutaskut lähellä pintaa tai sisällä.
- Neulanreiät: Pinnassa pieniä, usein matalia reikiä.
Syitä ovat esimerkiksi muotin liian suuri kosteuspitoisuus, liian nopea kaato tai metallin epäpuhtaudet. Muottiin jäänyt ilma ja kaasut, kuten vety, aiheuttavat usein vikoja.
Kuivuminen ja karheuden muodostuminen
Metallin jäähtyessä ja supistuessa tapahtuu kutistumisvirheitä. Koska metallin koko muuttuu sen kiinteytyessä, jos se ei saa tarpeeksi syöttömetallia jäähtymisen aikana, se muodostaa tyhjiä tiloja, joita kutsutaan kutistumisaukoiksi.
- Kutistusaukko: Suuret sisätilat, jotka ovat usein epäsäännöllisiä.
- Kuivumishuokoisuus: Pienempiä, hajallaan olevia aukkoja.
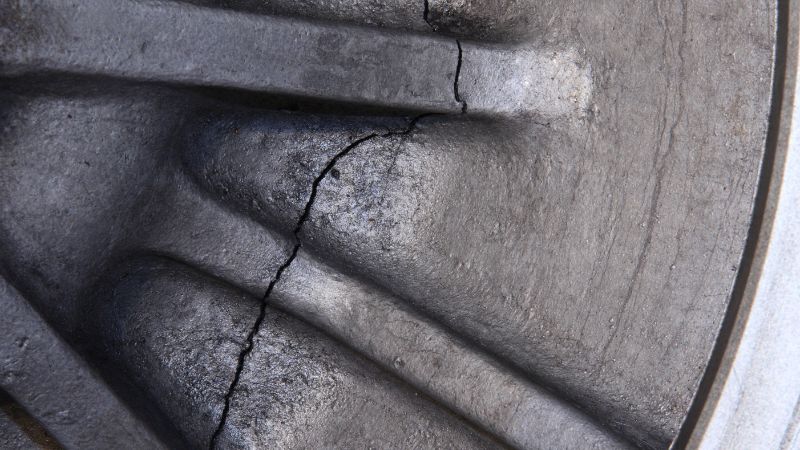
- Kuumia kyyneleitä/kuumia halkeamia: Halkeamia tapahtuu, kun metalli on vielä pehmeää epätasaisen jäähtymisen tai muottisuunnittelun ongelmien vuoksi.
Moolimateriaali ja pintavauriot
Nämä viat johtuvat ongelmista, jotka liittyvät muotin valmistuksessa käytettyyn hiekkaan tai kemikaaleihin.
- Leikkuu ja pesee: Nostetut tai uritetut alueet, joissa nopeasti liikkuva metalli rapauttaa osan muotista.
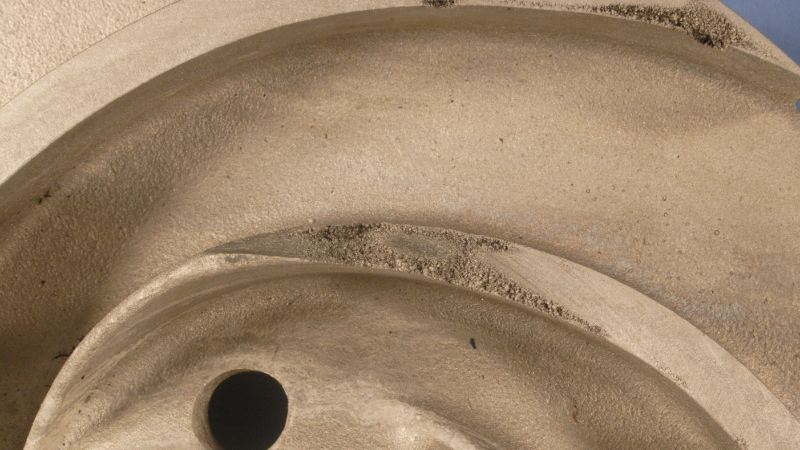
- Metalliläpäisy: Molten metalli tunkeutuu hiekanjyvätiloihin, jolloin pinta on karkea.
- Pudotukset: Muottiin pudonneen löysän hiekan aiheuttamat löylyt tai kuoppia.
- Flash/fin: Haaleat kerrokset ylimääräistä metallia jakolinjoilla.
- Rotanhännät, poimut ja juovat: muotin laajenemisen aiheuttamia aaltoilevia viivoja, pullistumia tai harjanteita pinnalla.
- Turvotus: Muottien aiheuttaman pullistumisen aiheuttamat pinnat väistyvät metallin paineessa.
- Vaihtelu tai epäsuhtaisuus: Muotin osien välinen epäsuhta, joka johtaa valun vaiheisiin.
Kylmäsuljettu ja täyttämätön
Kylmäsaumat ja vajaatäytöt syntyvät, kun sula metalli ei täytä muottipesää kokonaan.
- Kylmäsulku: Kaksi metallivirtaa ei täysin yhdisty, mikä luo heikon linjan tai sauman.
- Virhe: Metalli kiinteytyy ennen kuin saavuttaa kaikki alueet, mikä johtaa puutteelliseen valutukseen.
- Epätäydellinen valu: Matalan kaatolämpötilan tai hitaan virtauksen vuoksi puuttuvat osat tai reunat.
- Fuusiovirhe: Metalli ei sitoudu kunnolla muottiin, mikä aiheuttaa heikkoja alueita.
Syitä ovat alhainen metallin lämpötila, hidas kaataminen, huono puhallinsuunnittelu tai liian ohuet osat valussa.
Syitä ja vaikutteita
Valuvirheet johtuvat usein siitä, miten muotti valmistetaan, metalli kaadetaan, järjestelmät suunnitellaan ja mitä materiaaleja käytetään. Jokainen tekijä vaikuttaa suoraan loppuvalutuotteen rakenteeseen, pintaan ja ominaisuuksiin.
Moldin suunnittelu ja valmistaminen
Muotin rakenne ja valmistelu ratkaisevat, kuinka hyvin sula metalli täyttää muottipesän ja jähmettyy. Huono muottisuunnittelu voi aiheuttaa esimerkiksi puutteellista täyttymistä, huokoisuutta tai halkeamia.
Muotin geometria, mukaan lukien terävät kulmat tai äkilliset paksuuden muutokset, lisää kuumien tai kovien pisteiden mahdollisuutta. Nämä alueet viilenevät eri tahtiin ja aiheuttavat joskus kutistumisaukkoja tai jäännösstressiä. Mold-aineella on myös merkitystä – huonolaatuisella tai epäasianmukaisesti valmistetulla muotilla voi olla vaikutusta muottiaineisiin tai se voi aiheuttaa vikoja valupintaan.
Huomion kiinnittäminen muotin pintakäsittelyyn auttaa minimoimaan karkeat valetut pinnat ja hiekan inkluusion. Muottiontelon perinpohjainen puhdistus ja tarkastaminen ennen käyttöä sekä korkealaatuisten materiaalien käyttö vähentävät sulatetun romun tai ydinsiirtymän riskiä.
Metalliparametrien kaataminen
Metallin kaataminen, mukaan lukien kaatolämpötila ja -nopeus, on kriittinen työvaihe. Jos lämpötila on liian matala, metalli ei välttämättä virtaa hyvin, mikä voi aiheuttaa vajaatäyttöjä tai kylmäsaumoja. Liian korkea lämpötila voi puolestaan lisätä kaasujen liukenemista tai kuluttaa muottia.
Kaatonopeutta on hallittava tarkasti. Liian nopea kaato voi aiheuttaa pyörteitä, jotka sitovat kaasuja ja hapettavat metalliseosta, mistä voi seurata kaasuhuokoisuutta tai sulkeumia. Liian hidas kaato kasvattaa riskiä, että metalli jähmettyy epätasaisesti tai ei saavuta kaikkia muottipesän alueita.
Esilämmitysmuotit sopiviin lämpötiloihin ja metallin lämpötilan seuranta vähentävät tarkasti sekä lämpöiskuja että metallivaurioiden kaatamista. Kaatovaiheessa pysyminen johdonmukaisena auttaa tuottamaan valukappaleita, joissa on vähemmän vikoja.
Gating- ja Venting-järjestelmät
Hyvin suunniteltu syöttöjärjestelmä ohjaa sulan metallin muottipesään. Syöttöjärjestelmä, jossa on oikeisiin kohtiin sijoitetut syöttökanavat, jakokanavat ja valuaukot, edistää suuntaista jähmettymistä sekä vähentää kutistuman ja huokoisuuden riskiä.
Venting on myös tärkeää. Homossa olevien ansojen riittämätön tyhjennys, joka johtaa huokoisuuteen tai puutteelliseen täytteeseen. Purkujen, suodattimien ja tasapainoisen gating-järjestelmän käyttö auttaa ohjaamaan metallia sulavasti ja päästämään kaasut karkaamaan.
Seos- ja metallurgiset tekijät
Seoksen kemiallinen koostumus vaikuttaa valutettavuuteen, lujuuteen ja vikojen vastustuskykyyn. Osa seoksista on alttiimpia metallurgisille vioille, kuten eriytymiselle, kuumille kyynelille tai epätasaisille jyville.
Saastunut tai epäasianmukaisesti sekoittunut metalli voi tuoda kaasua tai ei-metallisia liikkeitä. Sulatusaine, oksidit ja muut epäpuhtaudet voivat päästä valuun, jos sulamisen puhtautta ei valvota.
Lisäaineita ja puhdistusaineita käytetään usein seoksen rakenteen parantamiseen ja ei-toivottujen reaktioiden vähentämiseen valutuksen aikana. Seoksen koostumuksen seuranta, kaasujen poistokäsittely ja puhtaan käsittelyn järjestelmien ylläpito ovat tärkeitä metallurgisten vikojen vähentämiseksi ja yhtenäisen kiinteytymisen varmistamiseksi aiheuttamatta jäljelle jäävää stressiä.
Havaitseminen, ennaltaehkäisy ja laadun parantaminen
Valuvirheiden tarkka löytäminen ja estäminen on avain vahvojen ja luotettavien metallituotteiden tuottamiseen. Oikealla tarkastusmenetelmällä ja laadunvalvonnalla voidaan vähentää ongelmia, kuten kuonan sekaantumista ja muita puutteita.
Tarkastus- ja havaintomenetelmät
Tarkastus on ensimmäinen askel valuvikojen havaitsemisessa. Valamiehistö käyttää sekä visuaalisia että pitkälle kehitettyjä ei-hajoavia testaustekniikoita (NDT) tarkastaakseen vikoja. Visuaalinen tarkastus auttaa löytämään pinta-aukkoja, kuonaa tai inkluusioita. Se on nopea, mutta voi jäädä huomaamatta pienistä tai piilotetuista vioista.
Tuhoamattomat testausmenetelmät, kuten röntgen- tai ultraäänitestit, antavat tarkastajille mahdollisuuden katsoa valun sisään vahingoittamatta sitä. Näillä testeillä voidaan havaita pinnanalaisia ongelmia, kuten kaasun huokoisuutta tai ulkoa näkyviä sisäisiä inkluusioita. Magneettihiukkasten testauksesta on hyötyä havaittaessa halkeamia tai saumoja rautametallien pinnalta.
Automatisoidut tarkastusjärjestelmät, mukaan lukien kamerat ja anturit, voivat tarkistaa tuotannon laadun. Tämä reaaliaikainen seuranta voi saada aikaan vikoja, kuten pitkittäisiä halkeamia tai vääriä pyörimisiä, ennen kuin tuote siirtyy seuraavaan vaiheeseen.
Ennaltaehkäisystrategiat säätiön toiminnassa
Ennaltaehkäisy alkaa huolellisella suunnittelulla ja hyvillä valimokäytännöillä. Puhtaalla metallilla, kuonan poistamisella ja kunnon muottisuunnittelulla vähennetään sekaantumisen tai muiden yhteisten valuvirheiden riskiä. Kaatoturbulenssin vähentäminen estää vierasta ainetta pääsemästä muottiin.
Lämpötilanhallintakin on tärkeää. Metallin kaataminen oikeaan lämpötilaan pysäyttää viat, kuten kylmäsulut tai viat. Sulatetun metallin asianmukainen käsittely ja laitteiden säännöllinen puhdistus estävät kuonaa muodostumasta ja jäämästä loukkuun lopputuotteeseen.
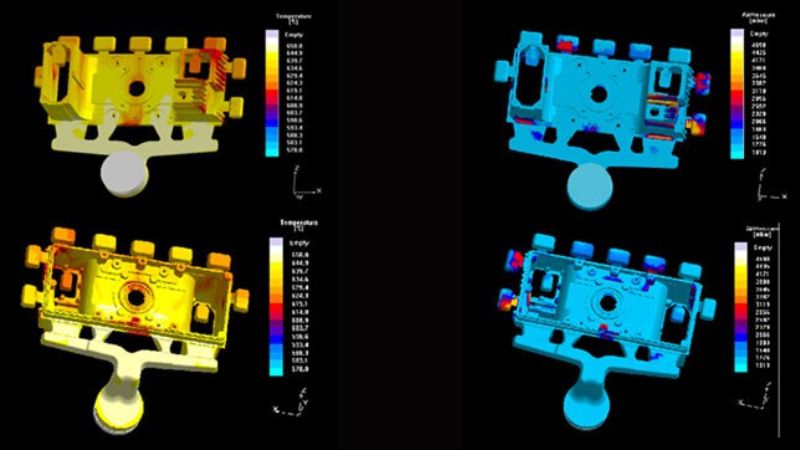
Suunnitteluryhmien ja valimotyöntekijöiden välistä yhteistyötä tarvitaan usein. Pienet muutokset muottigeometriassa, gating-järjestelmissä tai suodattimien käytössä voivat merkittävästi vähentää vikoja. Tietojen säilyttäminen ja menneistä virheistä oppiminen auttaa parantamaan prosesseja.
Laadunvalvonta ja jatkuva parantaminen
Valimoiden laadunvalvontaryhmät keskittyvät pitämään valustandardit korkeina. He käyttävät tarkastustietoja virhemäärien seuraamiseen ja trendien tunnistamiseen. Tilastollista prosessinhallintaa (SPC) käytetään yleensä tarkkailemaan lämpötilan, koostumuksen ja kaatonopeuden vaihteluja.
Jatkuvalla parannuksella tarkoitetaan tuotantovaiheiden tarkastelua ja pieniä muutoksia ajan myötä. Palautesilmukoilla varmistetaan, että virheistä opittua käytetään estämään samoja ongelmia uusissa erissä. Säännöllisellä koulutuksella varmistetaan, että henkilökunta tuntee uusimmat havainto- ja ehkäisytekniikat.
[Jos haluat lisätietoja siitä, miten valmistajat valvovat painevalettujen kappaleiden laatua ja arvioivat sitä, tutustu painevalun tarkastusmenetelmiä käsittelevään blogiimme.]
Usein kysytyt kysymykset
Mitkä korjaustoimenpiteet ovat tehokkaimpia hiekkavalun puutteisiin puuttumisessa?
Hiekan valun puutteita, kuten puhallusaukkoja ja hiekan sisäänottoa, voidaan vähentää paremmilla hiekkavalmisteluilla.
Hiekka, jonka kosteuspitoisuus ja lujuus ovat sopivat, parantaa muotin eheyttä. Riittävä tuuletus ja asianmukainen tiivistys vähentävät kaasujen muodostumista. Muottien ja hiekan pitäminen puhtaina ennen valua auttaa myös ehkäisemään monia ongelmia.
Mitkä ovat viisi yleisintä valetuissa materiaaleissa havaittua vikatyyppiä?
Viisi yleisintä valuvirhettä ovat huokoisuus, kutistuminen, väärinkäynnit, kylmäsulut ja hiekan sekaantuminen.
Huokoisuus näkyy pieninä aukkoina valussa. Kuivuminen muodostaa sisäisiä aukkoja tai reikiä. Virheet ja kylmäsulut ovat virtausongelmia, jotka johtavat puutteelliseen täytteeseen tai heikkoihin niveliin. Hiekka on mukana, kun hiekkahiukkaset juuttuvat metalliin.
Mitä menetelmiä suositellaan valokuvien vikojen havaitsemiseksi kuvien avulla?
Silmämääräinen tarkastus on ensimmäinen askel pintavikojen löytämisessä.
Sisäisten vikojen osalta käytetään laajalti menetelmiä, kuten röntgenkuvausta tai ultraäänen testausta. Digitaalisten kuvien tai konenäön avulla kehittyneet ohjelmat voivat havaita halkeamia, huokosia tai muita pintaongelmia automaattisesti analysoimalla talteen otettuja kuvia väärinkäytösten varalta.







