
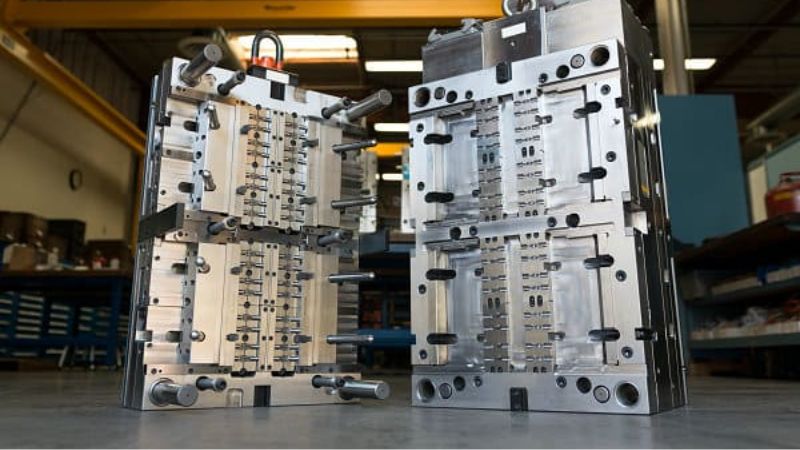
Vaikka sekä puhallusmuovaus että ruiskumuovaus palvelevat muovimateriaalien muotoilun perustarkoituksia, ne toimivat eri mekanismien kautta ja sopivat erilaisiin sovelluksiin.
Puhallusmuovauksen ja ruiskumuovauksen keskeisten erojen ymmärtäminen on tärkeää valmistajille, jotka pyrkivät optimoimaan tuotantoprosessinsa ja saavuttamaan toivottuja tuloksia.
Tässä artikkelissa tutkitaan kunkin menetelmän ainutlaatuisia ominaisuuksia, etuja ja ihanteellista käyttötapaa, mikä tarjoaa kattavan vertailun, jolla ohjataan tietoon perustuvaa päätöksentekoa valmistusmaailmassa.
Mikä on Pistoksen muokkaus
Plastic Inject -muovaus ja nbsp; on muottiprosessi, jossa sulaa muovia ruiskutetaan yksityiskohtaiseen muottiin ja annetaan sen sitten jäähtyä ja kovettua. Se on täydellinen tarkkojen ja monimutkaisten kiinteiden osien tuottamiseen, mikä tekee siitä ihanteellisen auton komponenteille ja lääkinnällisille laitteille.
Mitkä ovat injektion tyyppiset muokkaukset
- Thermoplastinen injektiomuovaus: Tämä on yleisin ruiskumuovausmuoto, ja termomuoveja voidaan kuumentaa, sulattaa ja muotoilla uudelleen useita kertoja ilman merkittävää hajoamista.
- Thermoset Ruiskutusmuokkaus: Toisin kuin termomuovit, termosetointimuovit muuttuvat kemiallisesti kovetusprosessin (lämmitysprosessin) aikana, mikä tekee niistä kovia ja peruuttamattomia. Kun näitä materiaaleja on asetettu, niitä ei voi sulattaa uudelleen, mikä tekee termoset-tuotteista lämmönkestäviä ja kestäviä.
- Metallin ruiskutusmuovaus (MIM): Metallin ruiskutusmuovaus (MIM) luo pieniä, monimutkaisia metalliosia. Tässä prosessissa hienometallijauheet sekoitetaan sideaineeseen, jonka tarkoituksena on muodostaa raaka-aine, joka ruiskutetaan muottiin. Muotituksen jälkeen sintrausprosessi poistaa sideaineen ja sulauttaa metallijauheet kiinteäksi osaksi.
- Liquid Silicone Rubject Molding (LSR): Liquid Silicone Kumi (LSR) -injektiomuovaus on silikoniosiosiin suunniteltu prosessi. Tämä prosessi tuottaa erinomaisesti joustavia, kimmoisia osia, jotka kestävät äärimmäisiä lämpötiloja, mikä tekee niistä ihanteellisen lääketieteen sovelluksiin, keittiötyökaluihin ja teollisuushylkeisiin.
- Kaasu-assistenttiruiskutus Molding: Kaasu-avusteisessa ruiskumuotituksessa kaasua (yleensä typpeä) ruiskutetaan sulaan muoviin muotin sisällä, mikä vähentää tarvittavan materiaalin määrää ja luo onttoja kappaleita muottiin. Tämä tekniikka vähentää materiaalin käyttöä ja mahdollistaa kevyemmät, rakenteellisesti järkevät tuotteet.
- Reaktioruiskuvalu (RIM): Menetelmää käytetään ensisijaisesti polyuretaanin ja muiden kertamuovien valmistuksessa. Siinä kaksi nestemäistä komponenttia sekoitetaan, minkä jälkeen ne reagoivat kemiallisesti muotin sisällä ja muodostavat kiinteän kappaleen. Menetelmä sopii kevyille ja lujille kappaleille, joiden seinämän paksuus vaihtelee.
Mikä on blow-muokkaus
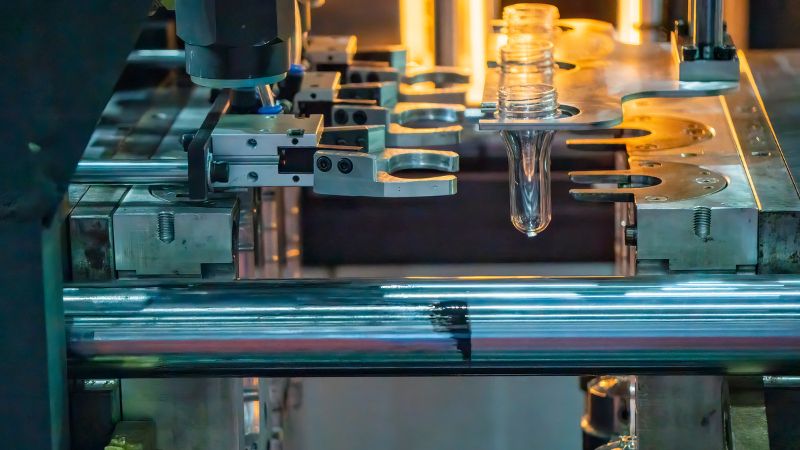
Blow-muovaus ja nbsp; aloittaa muodostamalla onton muoviputken, jota kutsutaan parisoniksi. Puristettu ilma laajentaa tämän putken muotin muotoon. Tätä valmistusprosessia käytetään pääasiassa pullojen ja astioiden kaltaisiin tuotteisiin, koska se pystyy nopeasti luomaan yhtenäisiä, onttoja tuotteita.
Mitkä ovat iskumuokkauksen tyypit
- Puristusmuovaus (EBM): Puristusmuovaus on yksinkertaisin ja yleisin puhallusmuovauksen muoto. Tässä prosessissa sula muoviputki (parison) puristetaan alaspäin kohtisuoraan avoimeen muottiin. Kun muotti sulkeutuu parisonin ympärille, paineilma puhalletaan putkeen, jolloin muovi laajenee muotin muotoon.
- Ruiskutusmuovaus (IBM): Ruiskutusmuovaus yhdistää ruiskumuovauksen ja puhallusmuovauksen erittäin tarkkojen ja yhtenäisten onttojen osien luomiseksi. Prosessi alkaa ruiskutusmuovauksella eli parisonilla koeputken muodossa. Tämä esimuoto siirretään puhallusmuovausasemalle, jossa se kuumennetaan uudelleen ja puhalletaan lopulliseen muotoonsa.
- Stretch Blow Molding (SBM): Stretch blow -muovausta käytetään usein kevyiden, selkeiden ja vahvojen muovipullojen valmistamiseen, kuten juomiin. Materiaalia ruiskutetaan ensin esimuotoon. Esimuotoa lämmitetään uudelleen ja venytetään aksiaalisesti ja säteilevästi, kun siihen puhalletaan ilmaa. Venyttelyprosessi kohdistaa polymeeriketjut yhteen, mikä parantaa lopputuotteen vahvuutta ja selkeyttä.
- Co-Extrusion Blow Molding: Co-extrusion blow -muovaus on muunnelma suulakepuristusmuovauksesta, joka mahdollistaa useiden muovikerrosten puristamisen samaan aikaan. Tämä auttaa saavuttamaan erityisiä ominaisuuksia, kuten paremman esteen suorituskyvyn, vahvuuden tai ulkonäön yhdistämällä eri materiaaleja samaan osaan.
- Inject Stretch Blow Molding (ISBM): Edistynyt versio venytyspuhallusmuotituksesta, Inject Bretch Blow Molding (ISBM) on kaksivaiheinen prosessi, joka alkaa ruiskutusmuotituksella, jossa esimuoto luodaan tarkkoina mittoina. Esimuoto siirretään puhallusmuovauskoneeseen, jossa se venytetään ja puhalletaan yhteen leikkaukseen. Pitkityssuuntaus maksimoi materiaalin vahvuuden ja selvyyden.
- Jatkuva puhallusmuokkaus: Jatkuva puhallusmuovaus tarkoittaa parisonin (muoviputken) jatkuvaa puristumista, kun osat poistetaan muotista. Tätä käytetään usein suuritehoisissa harjoituksissa, joissa tuotanto on käynnissä, ja muotit pyöräytetään nopeasti nopeat tuotantotarpeet huomioon ottaen.
Tärkeimmät erot ruiskumuokkauksen ja puhalluskoodauksen välillä
Materiaalit ja sovellukset
In injektoinnissa käytetään yleisesti materiaaleja, kuten termomuoveja ja elastomeerejä. Nämä materiaalit kestävät korkeaa painetta ja lämpöä ja luovat kiinteitä kohteita.
Puhallusmuovauksessa suosittuja materiaaleja ovat polyetyleeni, erityisesti HDPE, ja polyvinyylikloridi (PVC). HDPE:tä käytetään laajalti sen vahvuuteen ja kestävyyteen, kun taas PVC tarjoaa joustavuutta. Puhallusmuotia käytetään usein kulutustavaroiden tuotannossa.
Mold Design ja kompleksisuus
Pistosmuovauksessa, molds on tehty teräksestä tai alumiinista. Muotin yksi tai useampi onkalo on muotoinen kuin tuote, jonka haluat. Sulanut muovi painetaan näihin reikiin.
Puhallusmuovaus, mukaan lukien suulakepuristus ja ruiskumuovaus, käyttää myös muotteja. Muotit voivat olla yksinkertaisempia, etenkin suulakepuristusmuovauksessa. Muoti muodostaa onton osan laajentamalla kuumaa muoviparisonia ilmalla. Venyttelypuhallusmuoti tarvitsee monimutkaisemman muotin tarkkoihin mittoihin, jotka sopivat selkeiden pullojen tekemiseen.
Työkalujen valmistuskustannukset ovat yleensä suuremmat ruiskumuovauksessa yksityiskohtaisen muottisuunnittelun vuoksi.
Tuotantolaitteiden tyypit
Ruiskutusmuovauskoneessa on an , injektointiyksikkö ja muottipuristusyksikkö. Injektointiyksikkö sulattaa muovin ja pakottaa sen muottiin. Nämä koneet tarvitsevat korkeapainetta, mutta mahdollistavat tarkan tarkkuuden, mikä tekee niistä erinomaisia monimutkaisille muoviosille.
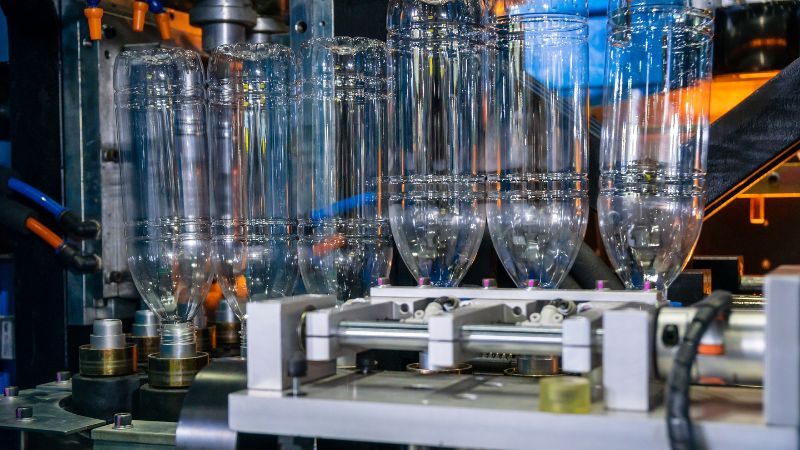
Puhallusmuovauksia on useita, kuten suulakepuristusmuovaus ja ruiskumuovaus. Puristuspuhallusmuovauskoneet luovat putken (parison) ja muodostavat sen sitten ilmanpaineella. Venyttelypuhallusmuovauksessa käytetään lämpöistä esimuotoa, joka venytetään muotoon. Nämä koneet ovat vähemmän monimutkaisia, mikä usein alentaa yksinkertaisten muovituotteiden kustannuksia.
Tuotannon volyymi ja tehokkuus
Ruiskutusmuovaus on täydellinen  -tuotannolle. Jos tavoitteenasi on suuri määrä tuotantoa, tämä tekniikka voi vastata tarpeisiisi helposti. Se tunnetaan kyvystään pumpata pois tuhansia identtisiä kappaleita lyhyessä ajassa.
Puhallusmuovaus on myös tehokasta, etenkin pullojen kaltaisten onttojen esineiden valmistamisessa. Kustannukset voivat olla pienempiä suurissa tehtävissä yksinkertaisemman työkalun ansiosta. Lisäksi puhallusmuovaus tuottaa suuria määriä nopeasti ilman paljon jätettä.
Tuotantotehokkuus on keskeinen tekijä molemmissa menetelmissä. Ruiskutusmuoti on usein kalliimpaa monimutkaisten muottien takia, mutta se kannattaa nopeudessa ja määrässä. Puhallusmuoti yksinkertaisempana saattaa olla kustannustehokkaampaa vähemmän monimutkaisissa muodoissa. Oikean menetelmän valitseminen vaikuttaa tuotantotehoosi isolla tavalla.
Toistettavuus ja tarkkuus
Ruiskutusmuovaus tarjoaa suuren toistettavuuden, mikä tarkoittaa, että saat saman tuloksen joka kerta. Monimutkaisilla rakenteilla tai pienillä osilla varustettujen tuotteiden kohdalla se antaa tarvitsemasi tarkkuuden. Jokainen yksityiskohta vangitaan, mikä tekee siitä ihanteellisen monimutkaisille komponenteille.
Puhallusmuoti sen sijaan ei välttämättä saavuta samaa tarkkuutta. Se sopii paremmin yksinkertaisempiin muotoihin, joissa äärimmäinen yksityiskohta ei ole tarpeen. Se kuitenkin takaa hyvän toistettavuuden ontoille ja suuremmille kohteille.
Kustannusharkinta
Ruiskutusmuovauksessa on yleensä korkeat alku- ja loppukulut. Molds ja koneet ja nbsp, sillä tämä prosessi voi tulla kalliiksi. Kun ruiskutusmuovaus on perustettu, se on kuitenkin kustannustehokasta suurten määrien tuottamiseksi. Tämä tarkoittaa, että suurilla juoksumäärillä saatat säästää rahaa ajan myötä.
Blow-muoti sen sijaan aiheuttaa usein pienempiä alkukustannuksia. Työkalut ovat yleensä edullisempia, ja tämä prosessi voi olla edullisempi pienemmille tuotantojaksoille. Muista kuitenkin, että blow-muoti ei ehkä ole yhtä tehokas hyvin suurille määrille kuin ruiskumuoti.
Suunnittelu ja monimutkaisuus
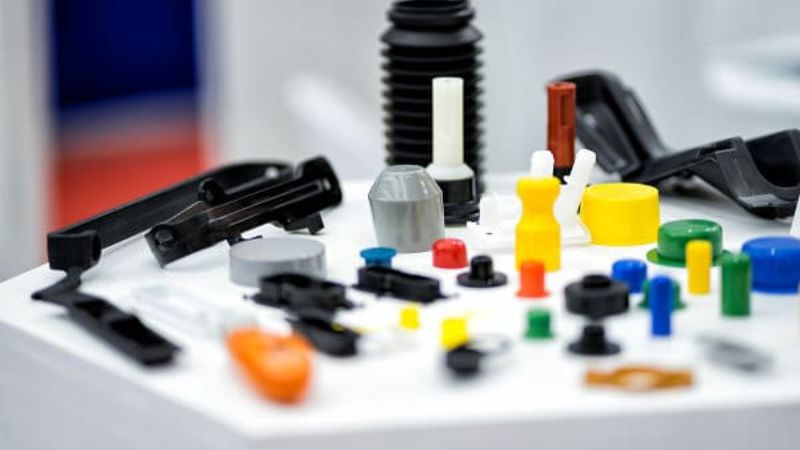
Ruiskutusmuovaus tarjoaa uskomatonta designjoustavuutta. Voit luoda multiplex shapes ja yksityiskohtaiset mallit erittäin tarkasti. Tämä tekee siitä ihanteellisen osalle, joka vaatii monimutkaisia yksityiskohtia ja tiukkoja toleransseja. Voit tuottaa komponentteja, joissa on useita ominaisuuksia yhdessä prosessissa, mikä voi olla merkittävä etu, jos osat tarvitsevat niin monimutkaisia.
Blow-muovaus on erinomainen onttoihin, yksiosaisiin esineisiin, kuten pulloihin ja astioihin. Vaikka se ei tuekaan yhtä monimutkaisia malleja kuin ruiskumuovaus, se on erinomainen tuottamaan yhtenäisiä, vahvoja ja kevyitä esineitä. Jos tuotesuunnittelusi ei ole liian monimutkainen, puhallusmuovaus voi olla oikea tapa.
Tässä on taulukko, jossa verrataan nopeasti puhalluskoodauksen ja ruiskumuotauksen keskeisiä puolia ja korostetaan niiden eroja prosesseissa, sovelluksissa ja ominaisuuksissa.
| Näkökulmia | Ruiskuvalu | Puhallusmuokkaus |
| Tuotetyyppi | Kiinteät muoviosat | Putket, muoviosat |
| Tyypilliset tuotteet | Kahvat, kotelot, lelut, monimutkaiset osat | Pullot, astiat, tankit |
| Prosessi | Korkeassa paineessa muottiin ruiskutettu sulatettu muovi | Muovinen parison, joka on täytetty ilmalla muotissa |
| Monimutkaisuus | Voi tuottaa monimutkaisia, yksityiskohtaisia osia | Yleensä yksinkertaisemmat mallit |
| Seinäpaksuus | Tarkka ohjaus, tasapaksu | Vaihteleva paksuus, vähemmän tarkka |
| Aineellinen käyttö | Yleensä käytetään enemmän materiaalia | Käyttää vähemmän materiaalia, tuottaa kevyempiä osia |
| Työkalujen kustannukset | Korkeammalla monimutkaisten homeiden ja korkeapainevaatimusten vuoksi | Yksinkertaisempi muottirakenne, jossa on vähemmän osia |
| Tuotantonopeus | Nopea pieniin osiin | Nopea suurille onttoille muoviosille |
| Tarkkuus | Tarkkuus ja tiukat toleranssit | Alempi tarkkuus erityisesti seinän paksuudelle |
| Materiaaliasetukset | Laaja valikoima materiaaleja, myös insinöörimuoveja | Rajallisempia, pääasiassa termoplastisia |
| Käyttökohteet | Autot, elektroniikka, kulutustavarat | Pakkaus, kontit, isot ontot tuotteet |
| Volyymin tuotanto | Ihanteellinen pienten osien suurille tuotantomäärille | Soveltuu suuritehoiseen onttojen osien tuotantoon |
| Suunnittelujoustavuus | Erittäin joustava kiinteille osille | Rajoitettu onttoihin malleihin |
| Laadunvalvonta | Vähemmän ongelmia oikean muottisuunnittelun kanssa | Voi kohdata ongelmia, kuten seinän ohenemista, ilmavuotoja |
| Kustannustehokkuus | Ruiskutusmuovauskustannukset ovat korkeammat, ja se on tehokas suurissa määrissä | Alhaisempia alkukustannuksia, tehokas ontoille osille |







