
La inspección de fundición, como su nombre lo indica, es el proceso de encontrar defectos superficiales, internos y dimensionales para que las piezas fundidas funcionen de manera segura según su diseño.
Aquí en este artículo, nos centraremos en la inspección de piezas de fundición a presión y construiremos un camino claro desde los conceptos básicos de inspección del núcleo hasta los usos especializados y las preguntas comunes.
Tres pasos fundamentales de la inspección de fundición de metales
La inspección de fundición protege la solidez de la fundición y respalda la garantía de calidad en toda la producción y evita fallas causadas por varios defectos.
[Para un desglose completo de los tipos de defectos y sus causas fundamentales, consulte nuestro Guía dedicada a los defectos de fundición.]
Las tareas de inspección se producen en varios puntos del proceso y se pueden asignar en tres etapas, cada una de las cuales apunta a diferentes riesgos y detecta problemas antes de que se muevan aguas abajo o se entreguen a los clientes.
- Controles de materiales entrantes: Verifique la química de la aleación y la calidad de la carga.
- Inspección inprocess: Monitoree los moldes, los núcleos y las condiciones de vertido.
- Inspección posterior a la fundición: Compruebe las dimensiones, superficies y calidad interna.
En el siguiente capítulo, detallaremos estos métodos de inspección y prueba relacionados con la fundición a presión por sus características y le daremos un ejemplo de cómo se inspecciona una pieza fundida a presión.
Métodos de prueba no destructiva (NDT) en fundición a presión
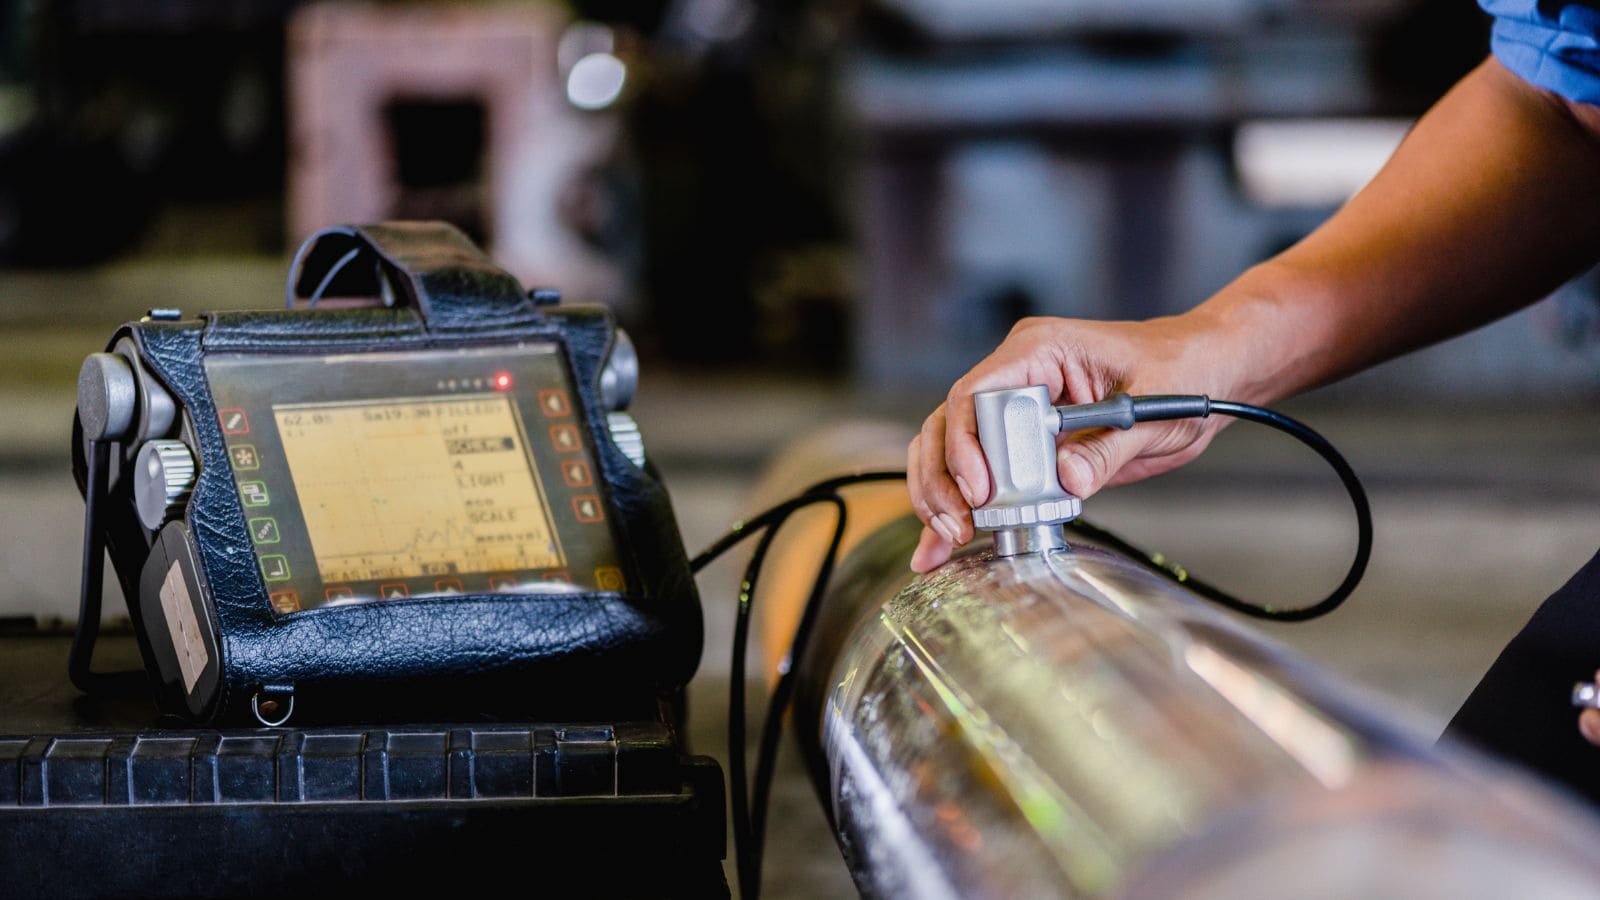
Ensayos no destructivos, o NDT, comprueba la calidad de fundición sin cortar o romper la pieza. Los inspectores utilizan estos métodos para detectar grietas, porosidad e inclusiones que pueden debilitar el rendimiento.
Los fabricantes a menudo combinan varios métodos NDT porque cada uno encuentra diferentes tipos de defectos. Algunos métodos funcionan mejor en superficies, mientras que otros son compatibles inspección volumétrica de características internas.
Los métodos NDT comunes para piezas fundidas incluyen la inspección visual, pruebas ultrasónicas (UT), y Pruebas radiográficas (RT). La elección depende del tamaño de la fundición, el material y los requisitos de calidad.
Técnicas de inspección visual
La inspección visual es el primer paso en la mayoría de las inspecciones de fundición. Los inspectores buscan defectos visibles mediante la visualización directa, la ampliación o herramientas simples como espejos y boroscopios.
La inspección visual funciona mejor para los defectos de superficie, pero no puede detectar grietas internas o sopladuras subsuperficiales. A pesar de este límite, sigue siendo valioso porque es rápido, de bajo costo y fácil de realizar.
Pruebas radiográficas y radiografía digital
Pruebas radiográficas (RT) utiliza la inspección de rayos X para ver dentro de una fundición. La radiografía tradicional crea películas radiográficas, mientras que radiografía digital produce imágenes electrónicas.
RT se destaca por proporcionar vistas claras de la estructura interna y admite una inspección volumétrica confiable. Las opciones avanzadas incluyen Inspección CT, que construye una imagen 3D de la fundición. Algunos sistemas también combinan la radiografía con la fluorescencia de rayos X para los controles de material.
Pruebas ultrasónicas
Pruebas ultrasónicas (UT) utiliza ultrasonido de alta frecuencia para encontrar defectos internos. El inspector envía sonido a la fundición y mide las señales reflejadas. Funciona bien en secciones gruesas y metales densos donde el acceso a los rayos X puede ser limitado. Por lo tanto, muchas fundiciones usan UT para fundiciones críticas de soporte de carga.
Sin embargo, este método requiere técnicos capacitados y una calibración adecuada del equipo de prueba, y UT a menudo no detecta bien los defectos de superficie, lo que nuevamente enfatiza la importancia de un enfoque combinado.
Inspección dimensional y geométrica
La inspección dimensional y geométrica comprueba si una pieza fundida coincide con el tamaño, la forma y la tolerancia requeridos. Se centra en las características de medición que afectan el ajuste, la función y los pasos posteriores de mecanizado.
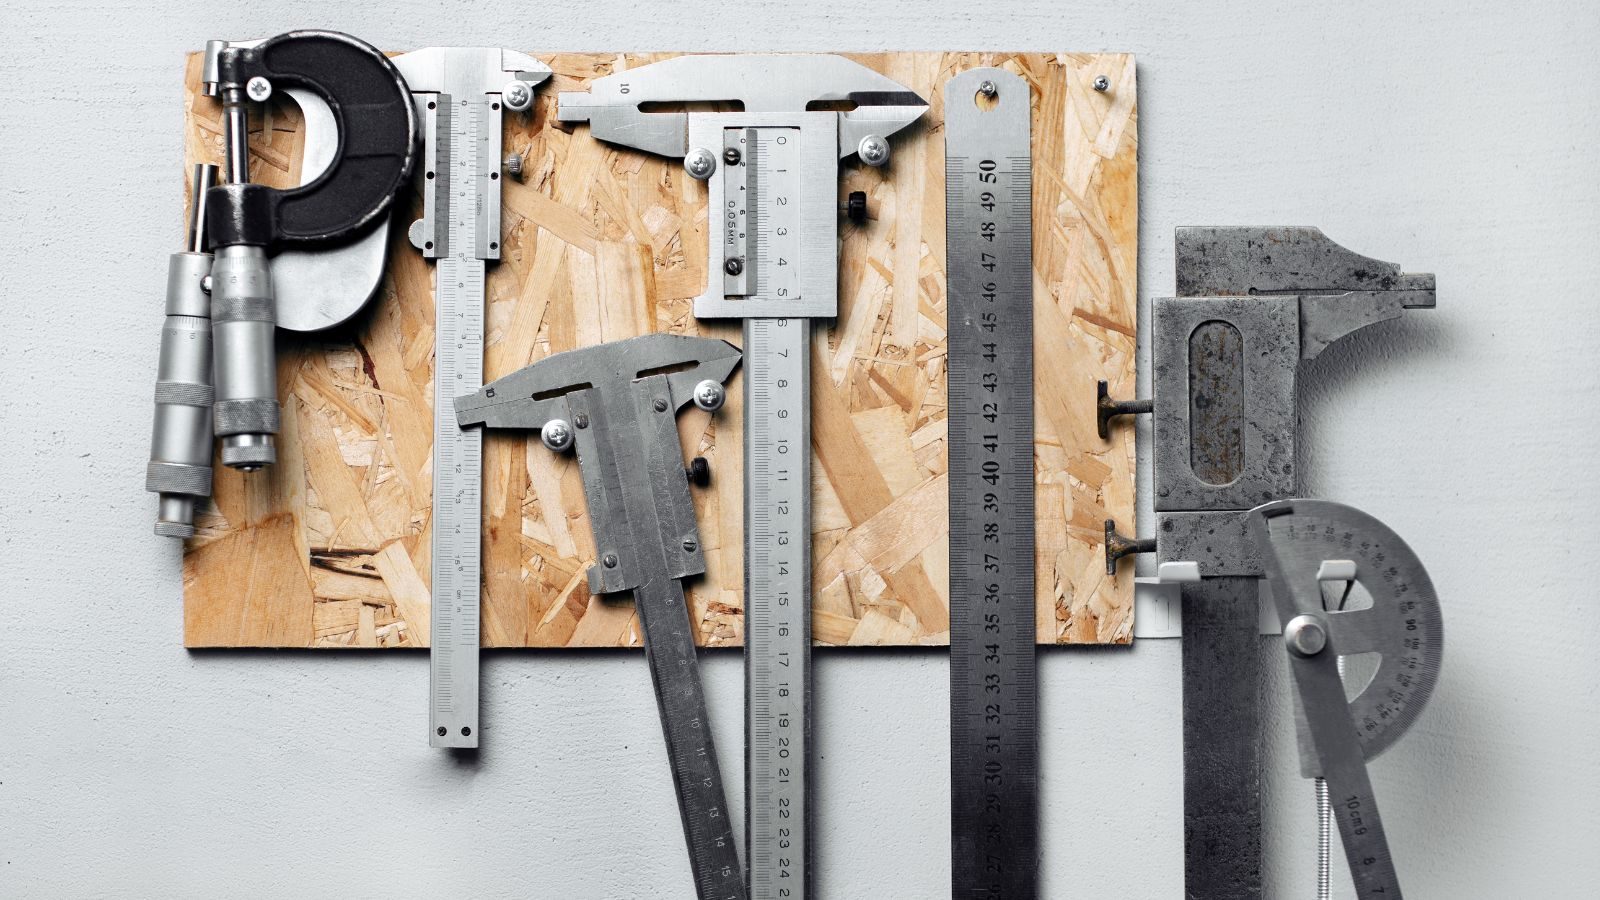
Métodos de inspección dimensional
La inspección dimensional mide características clave como la longitud, el grosor, el tamaño del agujero y los ángulos. Los inspectores comparan los resultados con los límites de dibujo y los valores de tolerancia.
El equipo de inspección común incluye calibres, micrómetros, medidores de altura, y medidores go/no-go. Estas herramientas funcionan bien para funciones simples y comprobaciones rápidas en la planta de producción.
Para piezas fundidas complejas, los inspectores utilizan accesorios y placas de superficie para controlar la posición de las piezas. La configuración adecuada es importante porque la mala alineación puede causar resultados falsos. Las superficies limpias y la temperatura estable también mejoran la fiabilidad de la medición.
Los controles típicos incluyen:
- Longitud y anchura totales
- Diámetro y ubicación del agujero
- Espesor y planitud de la pared
- Paralelismo y perpendicularidad
Máquina de medición de coordenadas (MMC) Aplicaciones
Una máquina de medición de coordenadas, o MMC, mide la geometría de fundición en tres dimensiones. Utiliza una sonda para recoger datos puntuales de la superficie de la pieza.
Los sistemas CMM inspeccionan formas complejas que las herramientas manuales no pueden medir bien. Ellos verifican verdadera posición, perfil, planitud, y otras tolerancias geométricas. Esta capacidad soporta piezas con ajuste apretado o requisitos de acoplamiento.
Muchas CMM importan modelos CAD para comparar los resultados reales con la geometría nominal. El sistema informa entonces de los valores de desviación en forma numérica clara. Este proceso ayuda a identificar el cambio de patrón, el desgaste del molde y los problemas de asignación de mecanizado.
La inspección CMM funciona mejor en entornos controlados. La temperatura estable y la fijación adecuada reducen la variación de la medición y mejoran la repetibilidad.
Análisis dimensional y precisión
El análisis dimensional revisa los datos de inspección para confirmar que la fundición cumple con la intención de diseño. Mira más allá de las mediciones individuales y comprueba las tendencias en múltiples características o partes.
La precisión depende de varios factores:
- Calibración de herramientas y resolución
- Técnica del operador y configuración
- Condición de la superficie de fundición
- Control ambientalespecialmente la temperatura
Los inspectores documentan los resultados utilizando informes de inspección o sistemas digitales. Estos registros apoyan la trazabilidad y el control de procesos.
Cuando los resultados se acercan a los límites de tolerancia, el análisis dimensional ayuda a decidir si la fundición sigue siendo utilizable o necesita corrección. Este paso protege el mecanizado aguas abajo y el montaje final de errores costosos.
Verificación de materiales y pruebas de rendimiento
Si bien los métodos dimensionales y NDT confirman la geometría y la solidez estructural de una pieza, no verifican la calidad del material en sí. Para cerrar esta brecha, los inspectores recurren a otros métodos de inspección que analizan la química bruta y las propiedades mecánicas del metal.
Examen de composición química
El análisis de la composición química comprueba que una pieza fundida coincide especificaciones de aleación. Los laboratorios miden elementos clave como carbono, silicio, cromo o níquel utilizando herramientas como espectroscopia o fluorescencia de rayos X. Estas pruebas encuentran errores que la inspección visual no puede detectar.
Pequeños cambios en la química pueden reducir la fuerza, reducir la resistencia al desgaste o causar grietas. Por esta razón, los inspectores comparan los resultados con los límites definidos, no solo con los valores objetivo. Muchas tiendas prueban muestras de cada calor para controlar la variación.
El análisis químico confirma que la aleación cumple con las especificaciones. Las desviaciones de estas especificaciones pueden correlacionarse con los mecanismos de defectos conocidos identificados durante la inspección. Estas pruebas no dañan la pieza y apoyan el control del proceso consistente.
Dureza y pruebas de impacto
Las pruebas de dureza comprueban la resistencia a la indentación y al desgaste de la superficie. Los métodos comunes incluyen el Prueba de dureza Brinell y Dureza Rockwell Pruebas. La dureza Brinell funciona bien para las piezas fundidas de grano áspero o grueso, mientras que Rockwell se adapta a los controles más rápidos de la tienda.
Los números de dureza se vinculan estrechamente con la composición de la aleación y el tratamiento térmico. Muchas pruebas de dureza causan daños mínimos, pero todavía caen bajo pruebas de propiedades mecánicas. Las pruebas de impacto van más allá al golpear una muestra con muescas para medir la energía absorbida durante la fractura.
Las pruebas de impacto revelan cómo se comporta una pieza fundida bajo cargas repentinas. Estos datos son importantes para las piezas expuestas a golpes, vibraciones o bajas temperaturas.
Pruebas de carga de servicio y presión
Las pruebas de carga de servicio aplican cargas reales o simuladas para confirmar el rendimiento en uso. Prueba de carga puede implicar peso estático, fuerza cíclica o tensiones combinadas. Este método comprueba la rigidez, deformación y puntos de fallo en condiciones controladas.
Las pruebas de presión son comunes para las piezas fundidas que transportan fluidos o gases. La pieza está sellada y presurizada para detectar fugas o rupturas.
Las pruebas de carga de servicio admiten la aprobación final de piezas críticas para la seguridad. Ayuda a confirmar que la fundición funcionará según lo diseñado en condiciones reales de funcionamiento.
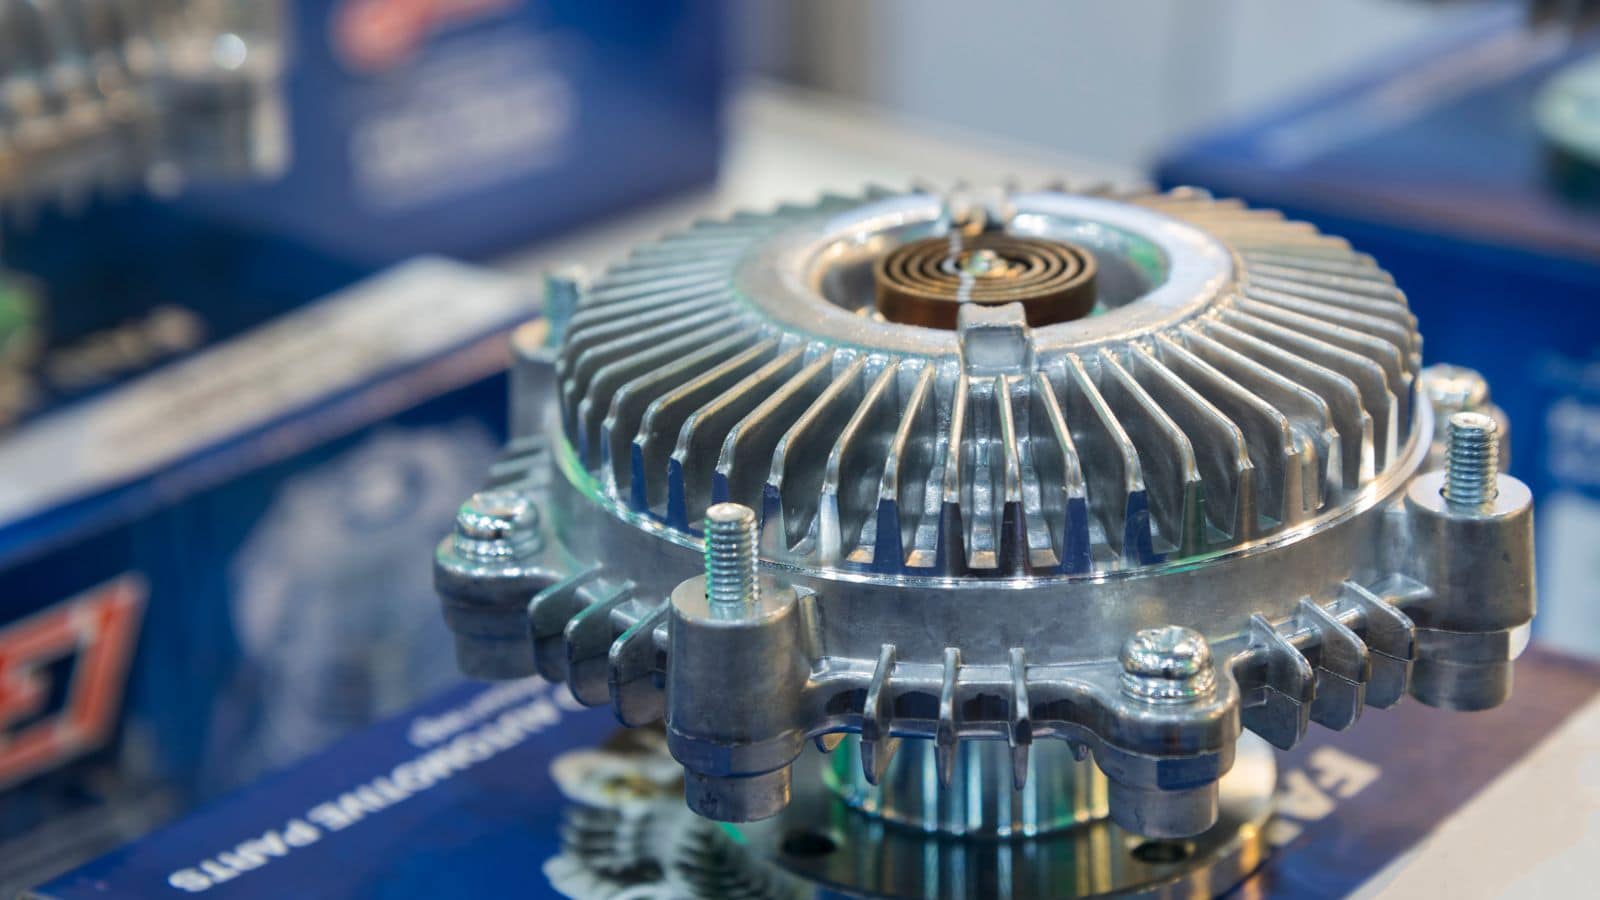
Un ejemplo de inspección de fundición a presión
Preguntas frecuentes
¿Cómo deciden los fabricantes qué método de END es el adecuado para mis piezas?
La elección depende del material, la criticidad de la pieza y los posibles defectos. Por ejemplo, los componentes críticos para la seguridad como los nudillos de la dirección a menudo requieren inspección ultrasónica o de rayos X para garantizar la solidez interna.
Para piezas de alto volumen, no estructurales, la inspección visual y los controles dimensionales suelen ser suficientes. La decisión se basa en una evaluación de riesgos de dónde y cómo podría fallar la pieza.
¿En qué se diferencia la inspección de un prototipo de fundición a presión de una pieza de producción?
La inspección de prototipos se centra en la validación y el desarrollo de procesos, por lo que suele ser más intensiva, a menudo implica la exploración por TC y el análisis dimensional detallado. La inspección de la producción se desplaza hacia la eficiencia y la velocidad, utilizando técnicas como medidores y planes de muestreo para verificar rápidamente que el proceso ahora estable continúe produciendo buenas piezas.







