
En la fundición a presión de alta presión (HPDC), el diseño del molde es el factor más crítico que determina el éxito de un proyecto, y HPDC exige una filosofía de diseño a diferencia de otros procesos de fundición a presión.
Los tomadores de decisiones como usted pueden desear saber más sobre el diseño de troqueles HPDC antes de comprometerse con los proveedores de moldes. Este resumen tiene como objetivo impartir conocimientos relevantes y explorar los elementos clave de la die diseño, incluyendo la construcción de moldes, entradas y sistemas de canalización, y la prevención de defectos.
Fundamentos de HPDC Die Design
¿Qué es la fundición a presión de alta presión?
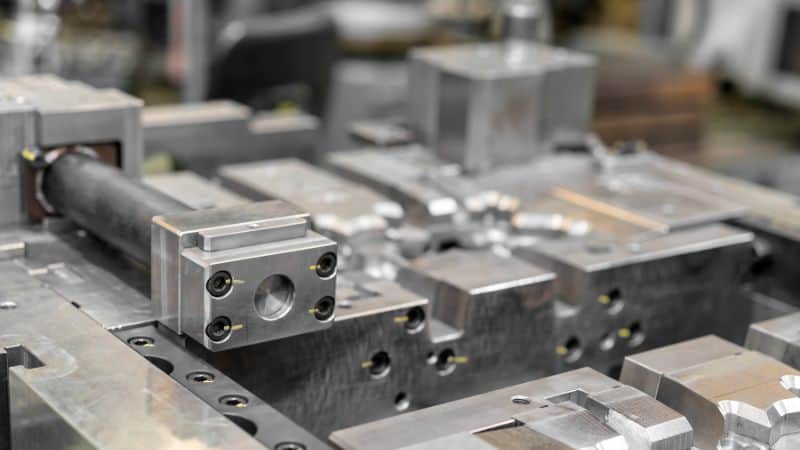
Antes de sumergirse en los detalles del diseño, es imperativo aprender los conceptos básicos de la fundición a presión de alta presión. Esta técnica de fabricación es un proceso de formación de metal en el que el metal fundido se inyecta en un molde de acero endurecido a alta presión. El molde, o matriz, forma la forma exacta de la parte final.
Para más detalles, puede consultar nuestra Blog sobre el proceso de fundición a alta presión.
Objetivos de diseño críticos
El troquel HPDC es el componente central de una máquina de fundición a presión, y su objetivo principal es lograr piezas fundidas repetibles y de alta calidad. Los ingenieros diseñan líneas de separación, canales, entradas y respiraderos para administrar cómo el metal entra y sale de la cavidad, y se centran en gran medida en la precisión dimensional, la integridad de la fundición y la vida útil de producción de la matriz.
Estas características de diseño pueden influir significativamente en las operaciones comerciales con sus beneficios:
Flujo de metal uniforme (entrada equilibrada):
- Función: Para llenar la cavidad del molde uniformemente desde todas las entradas.
- Beneficios: Calidad predecible y ahorro de materiales. Esto elimina los puntos débiles, reduce la tasa de desechos y garantiza la consistencia.
Ventilación efectiva:
- Función: Deje escapar el aire atrapado mientras el metal fundido llena la cavidad.
- Beneficios: Evita la porosidad, lo que crea gas oculto o burbujas de aire que debilitan severamente la pieza. Esto no solo garantiza la alta integridad de las piezas, sino que también ahorra los costos del procesamiento secundario para sellar la porosidad.
Enfriamiento controlado (canales internos):
- Función: Mantenga la velocidad y la uniformidad de la solidificación bajo control.
- BeneficiosTal diseño maximiza la producción con tiempos de ciclo más cortos al tiempo que garantiza una precisión repetible. Además, el control adecuado de la temperatura reduce la fatiga térmica y la tensión en el molde, lo que prolonga su vida útil.
Adecuada Ángulos de desmoldeo:
- Función: Ligero se estrecha en la pared vertical del molde.
- BeneficiosAyuda a expulsar las piezas de forma limpia, reduce el trabajo manual y ofrece un tiempo de inactividad más corto para la limpieza y el mantenimiento, que es esencial para la fabricación con luces apagadas y la automatización de alto volumen. Además, la fácil liberación evita el «arrastre» o el desgaste que puede rayar la superficie de la pieza o, peor aún, dañar la costosa cavidad del molde con el tiempo.
Espesor de pared apropiado (típicamente 1-3 mm para Aluminio): Esto minimiza el uso del material, lo que ahorra costos de material y reduce el peso de la pieza. Las paredes más delgadas también ayudan a que las piezas se enfríen más rápido y uniformemente, lo que permite ciclos más rápidos y reduce los defectos de las secciones gruesas.
Proceso de diseño de moldes HPDC
Fase 1 – Análisis Fundamental & Planificación colaborativa
Todo el proceso comienza con una revisión meticulosa del diseño de la pieza, las especificaciones del material y los objetivos de producción. Esta fase fundamental, aunque de procedimiento, es donde la estrategia de ingeniería está alineada adecuadamente con los objetivos comerciales del cliente. Los análisis clave incluyen:
- Función de la pieza & Geometría: Para garantizar que el diseño de la pieza esté optimizado para la fundición a presión, equilibrando la estética, la resistencia y la capacidad de fundición. Materiales específicos como el zinc, el aluminio y el magnesio pueden requerir atención especial.
- Volumen de producción & Equipamiento: Adaptar la arquitectura del molde (single vs. multi-cavidad) y garantizar la compatibilidad con la maquinaria objetivo para tiempos de ciclo óptimos.
- Material & Estrategia de herramientas: Seleccionar aceros para herramientas tratados térmicamente de primera calidad (como H13) para los componentes centrales del molde, asegurando que puedan soportar el ciclo térmico y mantener la precisión durante toda su vida útil.
Esta fase a menudo incluye simulaciones digitales preliminares para identificar posibles problemas de llenado o enfriamiento por adelantado, lo que reduce el riesgo del proyecto antes de cortar el acero.
Fase 2 – Diseño para la fabricación (DFM) & Optimización estructural
En esta fase, el molde se revisa y optimiza para su capacidad de fabricación (DFM). El objetivo es adaptar la geometría, donde sea permisible, para garantizar una producción confiable y de alta calidad.
- Los ingenieros recomiendan un grosor de pared óptimo y uniforme para promover el llenado uniforme y la solidificación, evitando el alabeo.
- Los borradores y filetes se agregan estratégicamente para garantizar la expulsión de piezas limpias y mejorar el flujo de metal, extendiendo la vida útil del molde.
- Las características como agujeros muy pequeños o detalles intrincados se identifican como candidatos para el mecanizado CNC secundario. Esta práctica protege los pasadores de núcleo delicados en el molde, reduciendo el tiempo de inactividad de mantenimiento y mejorando la consistencia de la pieza.
Fase 3 – Arquitectura Estratégica del Molde & Definición de línea de separación
La colocación de la línea de partición, la costura o línea en una pieza terminada donde las dos mitades del molde se unen, es una decisión fundamental que afecta la calidad de la pieza, el costo de la herramienta y la eficiencia de producción.
- La superficie de separación se selecciona para minimizar el destello, simplificar la expulsión y garantizar que se formen caras cosméticas o funcionales críticas en una sola mitad de matriz para un acabado superior.
- El diseño de la cavidad y el sistema de alimentación (entradas, canales, desbordamientos) están diseñados como un todo integrado. Esto garantiza un flujo de metal equilibrado y libre de turbulencias a cada cavidad en moldes de múltiples cavidades, garantizando la consistencia de pieza a pieza.
Descripción general de componentes de troquel
Un molde HPDC incluye varios componentes principales:
| Componente | Función | Material común |
|---|---|---|
| Matriz de cubierta | La mitad fija del molde; caras lado de inyección | Acero para herramientas (H13) |
| Muere el eyector | Medio móvil; expulsiones de fundición | Acero para herramientas (H13) |
| Núcleos e insertos | Forman cavidades internas o detalles | Acero de aleación |
| Canales de refrigeración | Regular la temperatura del molde | Tubos de cobre u orificios perforados |
| Pernos expulsores | Empuje las piezas solidificadas del molde | Acero endurecido |
Diseño de entradas, canales y sistemas de alimentación
Principios del sistema de entrada
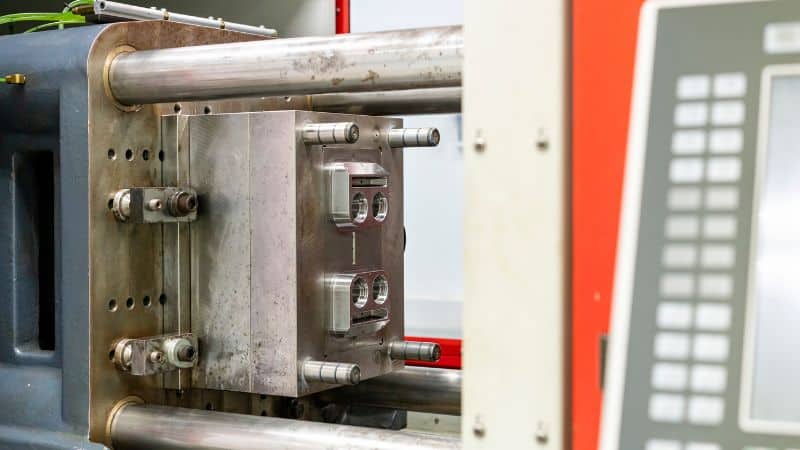
El sistema de entrada controla cómo entra el metal fundido en la cavidad de la matriz. Comienza en el bebedero o galleta, continúa a través del canal y termina en la entrada, que se conecta directamente a la cavidad. El tamaño, la forma y la ubicación de estos canales determinan qué tan uniformemente se llena la cavidad.
Los diseñadores a menudo se dirigen a un patrón de flujo laminar utilizando secciones transversales simplificadas y cambios direccionales mínimos. El objetivo es llenar la cavidad rápidamente, pero sin salpicaduras ni oxidación.
Un sistema de entrada bien diseñado mejora la integridad de la fundición y el tiempo de ciclo. Mantiene la presión constante en todo el molde, lo que resulta en menos defectos y propiedades mecánicas más uniformes.
Consideraciones de diseño del canal
Los canales distribuyen el metal fundido desde el bebedero hasta las entradas. El diseño adecuado del canal garantiza un suministro uniforme de metal a todas las secciones de la matriz. Los diseñadores suelen elegir entre tangencial y ventiladores. Los canales tangenciales guían la dirección del flujo de manera más efectiva, mientras que los canales de ventilador extienden el metal más ampliamente a través de una entrada más grande.
La sección transversal del canal suele ser trapezoidal o semicircular para mantener un flujo suave y evitar zonas muertas. Un sistema de canal equilibrado tiene longitudes y secciones transversales iguales para asegurarse de que cada cavidad se llene a la misma velocidad.
Los factores clave de diseño incluyen:
- Uniformidad de flujo: Previene temperaturas desiguales y solidificación.
- Longitud corta: Reduce la pérdida de presión.
- Espesor adecuado: Mantiene el metal lo suficientemente caliente como para llegar a todas las entradas.
El ajuste de la geometría del canal también puede influir en la velocidad del metal y la velocidad de enfriamiento, ayudando a controlar la contracción y la calidad del acabado de la superficie.
Desbordamiento y diseño de ventilación
Los desbordamientos y los respiraderos permiten que el gas y el exceso de metal salgan de la cavidad durante el llenado. Sin ellos, el aire atrapado forma vacíos, ampollas o rellenos incompletos. En HPDC, los respiraderos generalmente se encuentran en los puntos más alejados de las entradas, donde el aire se acumula a medida que el metal avanza.
Los respiraderos deben ser lo suficientemente grandes como para liberar gas, pero lo suficientemente pequeños como para detener la fuga de metal fundido. Los diseños de ventilación comunes utilizan ranuras delgadas que se conectan a pequeños bolsillos de desbordamiento. Estas bolsas recogen las impurezas y el primer metal que entra, que puede contener óxidos o material frío.
Un sistema de ventilación eficaz acorta el tiempo de llenado y estabiliza la presión de la cavidad. Los ingenieros a menudo combinan el diseño de ventilación y desbordamiento con sistemas de vacío para fundiciones de alta integridad.
Gestión térmica y control de solidificación
Diseño del canal de enfriamiento
El diseño del canal de enfriamiento define cómo se mueve el calor a través de la matriz durante cada ciclo de fundición. Los diseñadores utilizan una mezcla de canales de perforación recta, conformados y de enfriamiento puntual para mantener perfiles de temperatura uniformes. Los canales conformales, a menudo fabricados con fabricación aditiva, siguen el contorno de la cavidad de la matriz y permiten una eliminación de calor más precisa cerca de formas complejas.
El enfriamiento equilibrado reduce los puntos calientes en las áreas de entradas o paredes delgadas y evita el sobreenfriamiento en zonas menos activas. Los ingenieros suelen analizar gradientes térmicos utilizando herramientas de simulación para decidir el caudal óptimo y el espaciado del canal. Los materiales con buena conductividad térmica, como los insertos de cobre, pueden ayudar en áreas que requieren una extracción de calor más rápida.
La temperatura estable de la matriz conduce a un mejor control de solidificación, tiempos de ciclo más cortos y una vida útil más larga. Un diseño bien diseñado reduce el uso de energía y limita la fatiga térmica, mejorando tanto la productividad como la calidad de la pieza.
Estrategias de disipador de calor
Los disipadores de calor, tanto incorporados como externos, ayudan a controlar las regiones que tienden a retener demasiado calor. Extraen el exceso de energía de la superficie de la matriz a través de la conducción o el flujo de refrigerante controlado. Los materiales comunes incluyen aleaciones de cobre o compuestos a base de grafito, elegidos por su alta conductividad térmica y durabilidad.
Los ingenieros a menudo colocan disipadores de calor cerca de áreas de fundición más gruesas donde la solidificación es más lenta. Combinarlos con micropulverización o enfriamiento localizado estabiliza aún más la temperatura de la boquilla. Los disipadores de calor también evitan el exceso de temperatura que podría causar distorsión térmica o variaciones dimensionales en la fundición.
Simulación de solidificación
La simulación de los patrones de solidificación ayuda a predecir el flujo de metal, la contracción y la porosidad antes de que se construya el troquel. Las herramientas de software como ADSTEFAN o FLOW-3D CAST modelan cómo la aleación fundida se llena y enfría dentro de la cavidad. Estas simulaciones revelan dónde puede ocurrir una solidificación prematura, atrapamiento de aire o enfriamiento desigual.
Al ajustar las posiciones de la entrada, el grosor de la pared y las tasas de flujo de enfriamiento en el modelo digital, los ingenieros pueden equilibrar los frentes de solidificación y reducir las tensiones internas. El modelado predictivo permite tomar decisiones basadas en datos que acortan el tiempo de iteración del diseño y reducen las tasas de chatarra en la producción.
Prevención de defectos en el diseño de troqueles HPDC
Métodos de reducción de la porosidad
Además de la ventilación adecuada, el control de la temperatura de la matriz y los sistemas de entrada equilibrados, también hay otros métodos para reducir la porosidad.
La limpieza del metal juega un papel importante. La desgasificación y filtración regulares eliminan las impurezas que promueven el atrapamiento de gases. Los recubrimientos de matriz ayudan a mantener temperaturas estables y evitan la solidificación localizada que atrapa las burbujas de gas.
Mejorar la fluidez
La fluidez define la facilidad con la que el metal fundido fluye a través de la cavidad de la matriz antes de solidificarse. La mala fluidez causa una variedad de defectos de fundición, incluyendo Corridas incorrectas, cierres fríos y defectos de pared delgada. Depende de la temperatura del metal, el diseño de la trayectoria de flujo y la velocidad de inyección.
La selección de la composición de aleación correcta también influye en la fluidez. Los metales con un mejor comportamiento de fundición y bajas tasas de oxidación permiten piezas más delgadas y precisas. El monitoreo de los parámetros de inyección a través de herramientas de simulación ayuda a los ingenieros a optimizar los perfiles de velocidad para garantizar un llenado completo sin turbulencias.
Minimizar la fatiga térmica
La fatiga térmica desgasta las superficies de la matriz a través de ciclos repetidos de calentamiento y enfriamiento. Esto causa grietas, erosión y variación dimensional a lo largo del tiempo. El método de prevención más directo es controlar los gradientes de temperatura a través de canales de enfriamiento eficientes y eliminación de calor uniforme.
Los materiales de troquel de alta calidad con fuerte resistencia al choque térmico prolongan la vida útil de la herramienta. Los tratamientos superficiales, como los recubrimientos de nitruración o cerámicos, agregan capas protectoras que limitan la adhesión de metal a matriz y el daño térmico.
Coopere con una empresa de diseño de troqueles HPDC de calidad
Un proyecto HPDC exitoso requiere una integración perfecta entre el diseño del molde y el proceso de producción. Un fabricante de troqueles de calidad siempre debe adoptar un proceso de diseño integral, ya que estas optimizaciones afectan directamente la calidad de las piezas y facilitan tiempos de ciclo eficientes y durabilidad a largo plazo del troquel en un entorno de producción.
Si desea examinar en detalle cómo un fabricante de moldes experimentado maneja todo el proceso paso a paso, haga clic en aquí Para más información sobre el desarrollo avanzado & sistema de gestión de Moldie!







