
Die Gussprüfung dient, wie der Name sagt, dazu, Oberflächen-, Innen- und Maßfehler zu erkennen, damit Gussteile sicher und wie vorgesehen funktionieren.
In diesem Artikel konzentrieren wir uns auf die Prüfung von Druckgussteilen und erläutern den Weg von den Grundlagen der Prüfung bis zu speziellen Anwendungen und häufigen Fragen.
Drei grundlegende Schritte der Metallgussprüfung
Die Gussprüfung schützt die Integrität der Gussteile, unterstützt die Qualitätssicherung während der Produktion und verhindert durch verschiedene Fehler verursachte Ausfälle.
[Eine vollständige Übersicht zu Fehlertypen und ihren Ursachen finden Sie in unserem speziellen Leitfaden zu Gussfehlern.]
Prüfungen finden an mehreren Stellen des Prozesses statt und lassen sich in drei Phasen einteilen. Jede Phase zielt auf andere Risiken ab und erkennt Probleme, bevor diese in nachgelagerte Schritte gelangen oder an Kunden ausgeliefert werden.
- Wareneingangsprüfung: Legierungszusammensetzung und Qualität der Einsatzstoffe überprüfen.
- Prozessbegleitende Prüfung: Formen, Kerne und Gießbedingungen überwachen.
- Prüfung nach dem Gießen: Abmessungen, Oberflächen und innere Qualität kontrollieren.
Im folgenden Kapitel erläutern wir anhand ihrer Merkmale die mit dem Druckguss verbundenen Prüf- und Testverfahren und zeigen beispielhaft, wie ein Druckgussteil geprüft wird.
Zerstörungsfreie Prüfverfahren (ZfP) im Druckguss
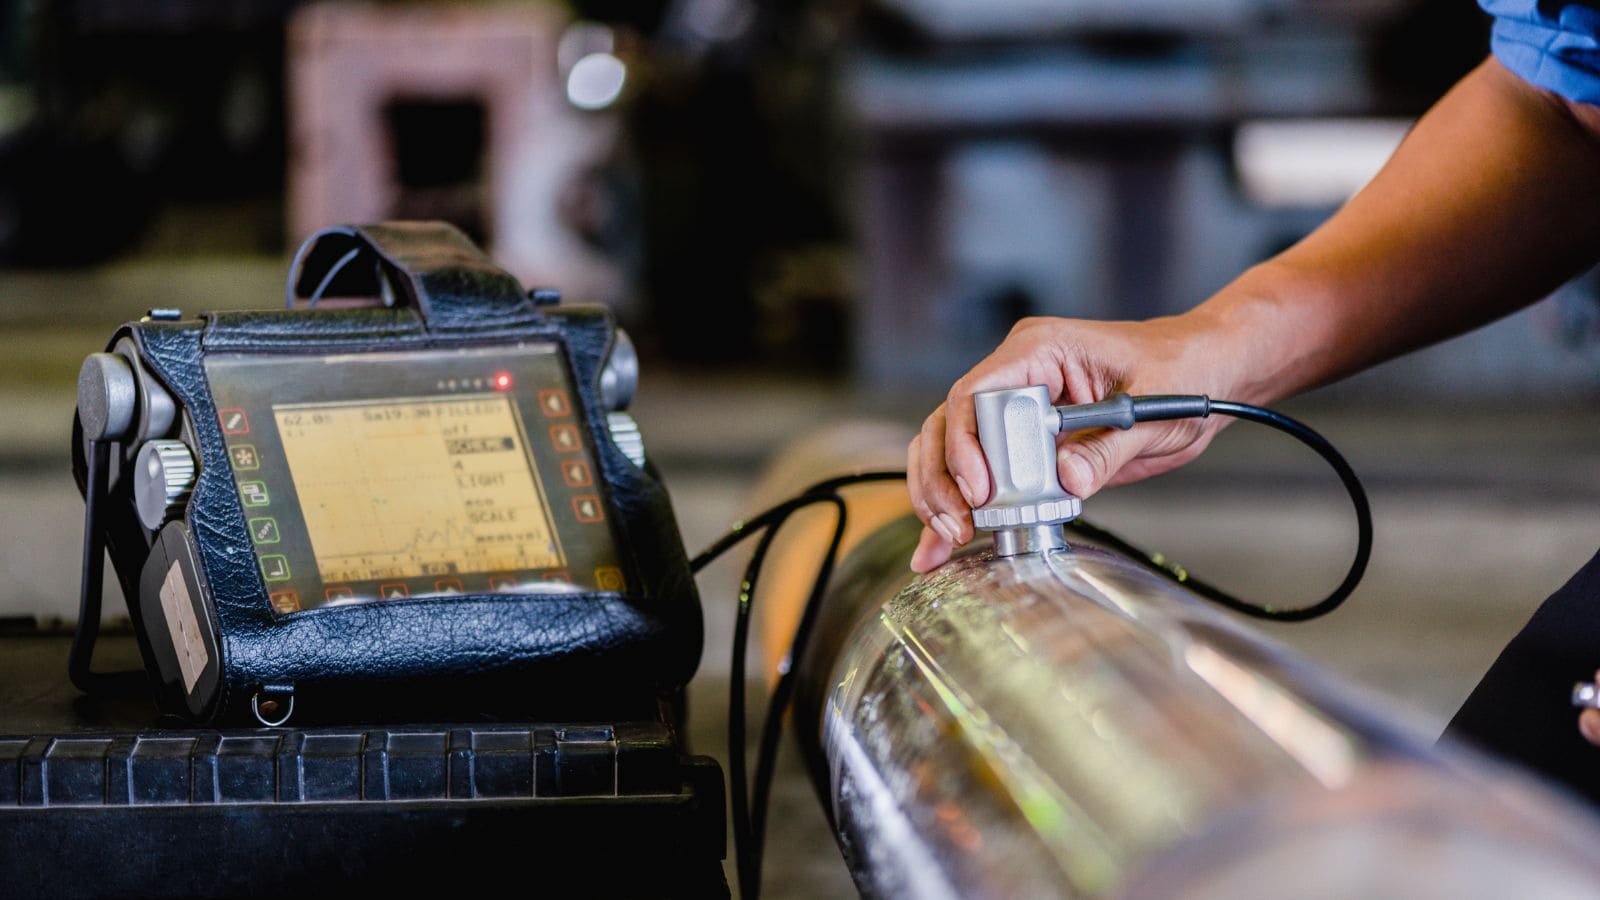
Zerstörungsfreie Prüfverfahren, kurz ZfP, prüfen die Qualität eines Gussteils, ohne es aufzuschneiden oder zu beschädigen. Prüfer nutzen diese Verfahren, um Risse, Porosität und Einschlüsse zu erkennen, die die Leistungsfähigkeit beeinträchtigen können.
Hersteller kombinieren häufig mehrere ZfP-Verfahren, da jedes andere Fehlerarten erkennt. Manche eignen sich besonders für Oberflächen, andere unterstützen die Volumenprüfung innerer Merkmale.
Zu den gängigen zerstörungsfreien Prüfverfahren für Gussteile zählen die Sichtprüfung, Ultraschallprüfung (UT), und Röntgenprüfung (RT). Welche Methode geeignet ist, hängt von Größe und Material des Gussteils sowie den Qualitätsanforderungen ab.
Verfahren der Sichtprüfung
Die Sichtprüfung ist der erste Schritt bei den meisten Gussprüfungen. Prüfer suchen durch direkte Betrachtung, Vergrößerung oder einfache Hilfsmittel wie Spiegel und Endoskope nach sichtbaren Fehlern.
Die Sichtprüfung eignet sich am besten für Oberflächenfehler, kann jedoch keine inneren Risse oder unter der Oberfläche liegenden Gasblasen erkennen. Trotz dieser Einschränkung ist sie wertvoll, da sie schnell, kostengünstig und einfach durchzuführen ist.
Röntgenprüfung und digitale Radiografie
Bei der Röntgenprüfung (RT) wird ein Gussteil mit Röntgenstrahlen von innen untersucht. Bei der herkömmlichen Radiografie werden Röntgenfilme erstellt, während die digitale Radiografie elektronische Bilder erzeugt.
Die RT bietet klare Einblicke in die innere Struktur und ermöglicht eine zuverlässige Volumenprüfung. Zu den fortschrittlichen Verfahren zählt die CT-Prüfung, bei der ein 3D-Bild des Gussteils erstellt wird. Einige Systeme kombinieren Radiografie außerdem mit Röntgenfluoreszenzanalyse zur Materialprüfung.
Ultraschallprüfung
Bei der Ultraschallprüfung (UT) werden hochfrequente Ultraschallwellen verwendet, um innere Fehler zu erkennen. Der Prüfer sendet Schallwellen in das Gussteil und misst die reflektierten Signale. Das Verfahren eignet sich gut für dicke Bereiche und dichte Metalle, bei denen der Zugang mit Röntgenstrahlen möglicherweise eingeschränkt ist. Daher setzen viele Gießereien UT bei sicherheitskritischen tragenden Gussteilen ein.
Dieses Verfahren erfordert jedoch geschulte Techniker und eine korrekte Kalibrierung der Prüfgeräte. Außerdem erkennt UT Oberflächenfehler häufig nur schlecht, was erneut die Bedeutung eines kombinierten Prüfungsansatzes unterstreicht.
Maß- und Geometrieprüfung
Bei der Maß- und Geometrieprüfung wird kontrolliert, ob ein Gussteil den geforderten Abmessungen, Formen und Toleranzen entspricht. Im Mittelpunkt stehen Merkmale, die Passung, Funktion und nachfolgende Bearbeitungsschritte beeinflussen.
Verfahren der Maßprüfung
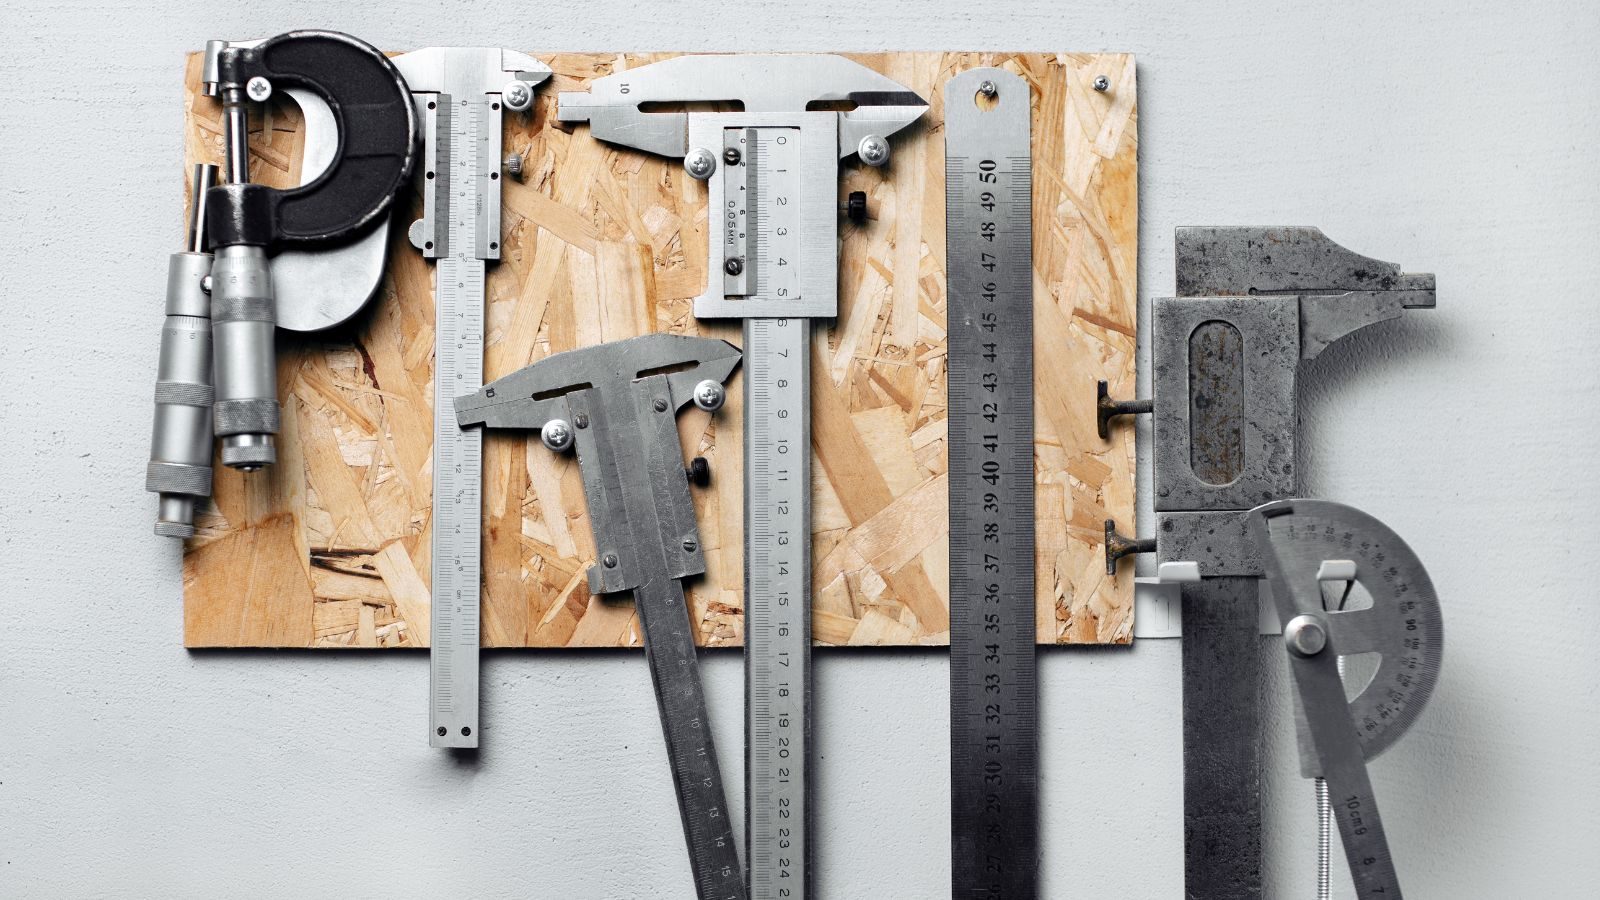
Bei der Maßprüfung werden wichtige Merkmale wie Länge, Dicke, Lochgröße und Winkel gemessen. Prüfer vergleichen die Ergebnisse mit den Zeichnungsgrenzen und Toleranzwerten.
Zu den gängigen Prüfmitteln gehören Messschieber, Mikrometer, Höhenmessgeräte, und Gut-/Ausschusslehren. Diese Werkzeuge eignen sich für einfache Merkmale und schnelle Prüfungen in der Fertigung.
Bei komplexen Gussteilen verwenden Prüfer Vorrichtungen und Messplatten, um die Position des Teils zu fixieren. Ein korrekter Aufbau ist wichtig, da eine schlechte Ausrichtung zu falschen Ergebnissen führen kann. Saubere Oberflächen und eine stabile Temperatur verbessern außerdem die Messzuverlässigkeit.
Typische Prüfungen umfassen:
- Gesamtlänge und -breite
- Lochdurchmesser und -position
- Wandstärke und Ebenheit
- Parallelität und Rechtwinkligkeit
Anwendungen von Koordinatenmessgeräten (KMG)
Ein Koordinatenmessgerät, kurz KMG, misst die Geometrie eines Gussteils dreidimensional. Mithilfe eines Tasters erfasst es präzise Punktdaten auf der Teileoberfläche.
KMG-Systeme prüfen komplexe Formen, die sich mit manuellen Werkzeugen nur schwer messen lassen. Sie überprüfen die Position, das Profil, die Ebenheit, sowie weitere geometrische Toleranzen. Dadurch lassen sich Teile mit engen Passungs- oder Fügevorgaben prüfen.
Viele KMG-Systeme importieren CAD-Modelle und vergleichen die tatsächlichen Ergebnisse mit der Sollgeometrie. Anschließend gibt das System Abweichungen in übersichtlicher numerischer Form aus. So lassen sich Musterfehler, Formverschleiß und Probleme mit Bearbeitungszugaben erkennen.
KMG-Prüfungen funktionieren am besten in kontrollierten Umgebungen. Eine stabile Temperatur und geeignete Spannvorrichtungen verringern Messabweichungen und verbessern die Wiederholbarkeit.
Maßanalyse und Genauigkeit
Bei der Maßanalyse werden Prüfdaten ausgewertet, um zu bestätigen, dass das Gussteil der Konstruktionsabsicht entspricht. Dabei werden nicht nur einzelne Messwerte, sondern auch Trends über mehrere Merkmale oder Teile hinweg untersucht.
Die Genauigkeit hängt von mehreren Faktoren ab:
- Kalibrierung der Werkzeuge und Auflösung
- Vorgehensweise des Bedieners und Einrichtung
- Oberflächenzustand des Gussteils
- Umgebungsbedingungen, insbesondere die Temperatur
Prüfer dokumentieren Ergebnisse in Prüfberichten oder digitalen Systemen. Diese Aufzeichnungen unterstützen Rückverfolgbarkeit und Prozesskontrolle.
Nähern sich die Ergebnisse den Toleranzgrenzen, hilft eine Maßanalyse zu entscheiden, ob das Gussteil noch verwendbar ist oder korrigiert werden muss. Dieser Schritt schützt nachfolgende Bearbeitung und Endmontage vor kostspieligen Fehlern.
Materialprüfung und Leistungsprüfungen
Während Maßprüfungen und zerstörungsfreie Prüfverfahren die Geometrie und strukturelle Integrität eines Teils bestätigen, überprüfen sie nicht die Qualität des Materials selbst. Um diese Lücke zu schließen, nutzen Prüfer weitere Verfahren zur Analyse der chemischen Zusammensetzung und der mechanischen Eigenschaften des Metalls.
Prüfung der chemischen Zusammensetzung
Bei der Analyse der chemischen Zusammensetzung wird geprüft, ob ein Gussteil den Legierungsspezifikationenentspricht. Labore messen wichtige Elemente wie Kohlenstoff, Silizium, Chrom oder Nickel mit Verfahren wie Spektroskopie oder Röntgenfluoreszenzanalyse. Damit lassen sich Fehler feststellen, die bei einer Sichtprüfung nicht erkennbar sind.
Schon kleine Änderungen der chemischen Zusammensetzung können die Festigkeit verringern, die Verschleißbeständigkeit beeinträchtigen oder Risse verursachen. Prüfer vergleichen Ergebnisse deshalb mit festgelegten Grenzwerten und nicht nur mit Sollwerten. Viele Betriebe untersuchen Proben aus jeder Schmelze, um Schwankungen zu kontrollieren.
Die chemische Analyse bestätigt, dass die Legierung den Spezifikationen entspricht. Abweichungen lassen sich anschließend mit bekannten, bei der Prüfung identifizierten Fehlermechanismen in Beziehung setzen. Diese Prüfungen beschädigen das Teil nicht und unterstützen eine gleichbleibende Prozesskontrolle.
Härte- und Schlagprüfungen
Bei der Härteprüfung wird der Widerstand gegen Oberflächeneindrückung und Verschleiß ermittelt. Zu den gängigen Verfahren zählen der Brinell-Härtetest und die Rockwell-Härteprüfung. Brinell eignet sich gut für raue oder grobkörnige Gussteile, während Rockwell für schnellere Prüfungen in der Fertigung geeignet ist.
Härtewerte hängen eng mit Legierungszusammensetzung und Wärmebehandlung zusammen. Viele Härteprüfungen verursachen nur geringe Schäden, zählen aber dennoch zu den Prüfungen mechanischer Eigenschaften. Bei der Schlagprüfung wird eine gekerbte Probe getroffen, um die beim Bruch aufgenommene Energie zu messen.
Die Schlagprüfung zeigt, wie sich ein Gussteil unter plötzlicher Belastung verhält. Diese Daten sind für Teile wichtig, die Stößen, Vibrationen oder niedrigen Temperaturen ausgesetzt sind.
Betriebslast- und Druckprüfungen
Bei der Betriebslastprüfung werden reale oder simulierte Lasten aufgebracht, um die Einsatzleistung zu bestätigen. Eine Belastungsprüfung kann statische Gewichte, zyklische Kräfte oder kombinierte Spannungen umfassen. Damit werden Steifigkeit, Verformung und Versagensstellen unter kontrollierten Bedingungen geprüft.
Druckprüfungen sind bei Gussteilen üblich, die Flüssigkeiten oder Gase führen. Das Teil wird abgedichtet und unter Druck gesetzt, um Lecks oder Brüche festzustellen.
Betriebslastprüfungen unterstützen die abschließende Freigabe sicherheitskritischer Teile. Sie helfen zu bestätigen, dass das Gussteil unter tatsächlichen Betriebsbedingungen wie vorgesehen funktioniert.
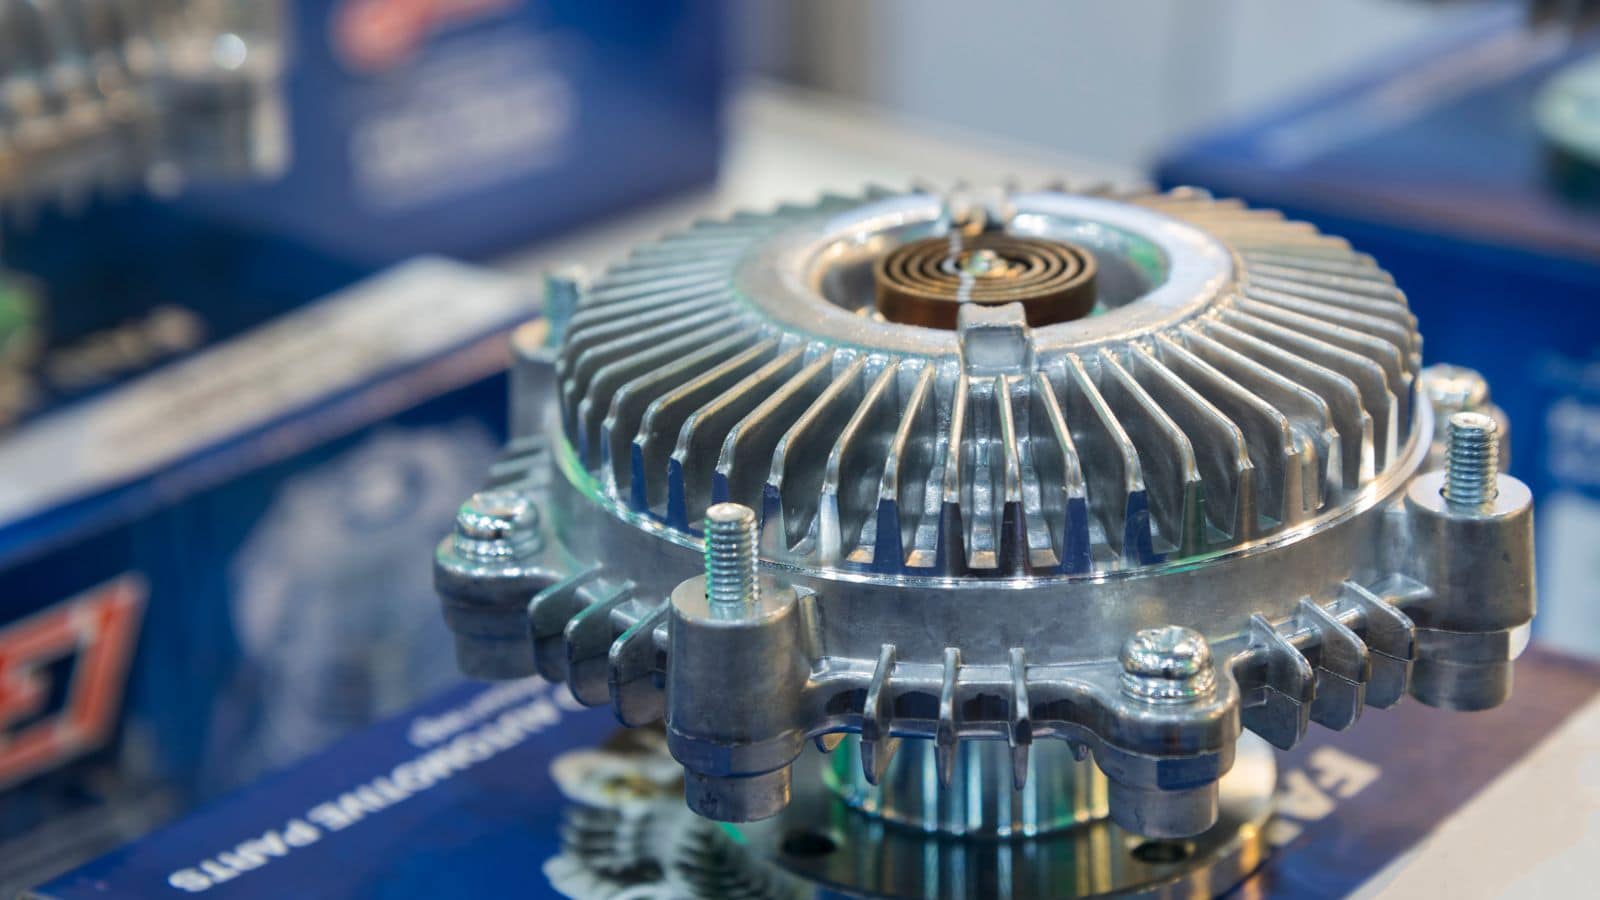
Beispiel einer Druckgussprüfung
Häufig gestellte Fragen
Wie entscheiden Hersteller, welches zerstörungsfreie Prüfverfahren für meine Teile geeignet ist?
Die Auswahl hängt vom Material, der Kritikalität des Teils und den wahrscheinlichen Fehlerarten ab. Sicherheitskritische Komponenten wie Achsschenkel erfordern beispielsweise häufig Ultraschall- oder Röntgenprüfungen, um die innere Unversehrtheit sicherzustellen.
Bei nicht tragenden Teilen in großen Stückzahlen reichen üblicherweise Sichtprüfungen und Maßkontrollen aus. Die Entscheidung beruht auf einer Risikobewertung dazu, wo und wie das Teil versagen könnte.
Wie unterscheidet sich die Prüfung eines Druckguss-Prototyps von der eines Serienteils?
Bei Prototypen stehen Validierung und Prozessentwicklung im Mittelpunkt. Daher ist die Prüfung in der Regel umfangreicher und umfasst häufig CT-Scans und detaillierte Maßanalysen. In der Serienproduktion stehen Effizienz und Geschwindigkeit stärker im Vordergrund. Verfahren wie Gut-/Ausschusslehren und Stichprobenpläne prüfen zügig, ob der inzwischen stabile Prozess weiterhin einwandfreie Teile erzeugt.







