
Von den Grundlagen der Wandstärke bis hin zu materialspezifischen Aspekten behandelt dieser Leitfaden wichtige Themen, die Konstrukteure, Ingenieure und Hersteller kennen sollten.
Dieser umfassende Leitfaden erläutert die Bedeutung einer geeigneten Wandstärke beim Spritzgießen und bietet Einblicke in bewährte Verfahren, häufige Herausforderungen und Lösungen zur Optimierung der Teilefertigung.
Was bedeutet Wandstärke beim Spritzgießen?
Die Wandstärke ist ein entscheidender Konstruktionsaspekt beim Spritzgießen. Sie bezeichnet die Querschnittsdicke des zu formenden Kunststoffteils.
Sie gehört zu den wichtigsten Konstruktionsparametern beim Spritzgießen, da sie Fertigbarkeit, Kosten, Qualität und Leistung des fertigen Teils erheblich beeinflusst.
Welche Faktoren beeinflussen die Wandstärke?
Zwei wichtige Faktoren beeinflussen die Wandstärke von Kunststoffteilen beim Spritzgießen: das Material und die Bauteilstruktur.
- Größe und Form – Größere Teile benötigen für die strukturelle Integrität im Allgemeinen dickere Wände, während kleinere Teile dünnere Wände haben können. Komplexe Formen können unterschiedliche Wandstärken erfordern.
- Kunststoffmaterial – Verschiedene Kunststoffe haben unterschiedliche Fließeigenschaften und Abkühlgeschwindigkeiten. Materialien mit niedrigerer Viskosität oder höherer Schmelzfließrate lassen sich in der Regel mit dünneren Wänden verarbeiten.
Die folgende Tabelle zeigt empfohlene Wandstärken für verschiedene Materialien:
| Werkstoff | Empfohlener Wandstärkenbereich |
| ABS | 0,045–0,140 in (1,14–3,56 mm) |
| Acetal (POM) | 0,030–0,120 in (0,76–3,05 mm) |
| Acryl (PMMA) | 0,025–0,500 in (0,64–12,7 mm) |
| Nylon (PA) | 0,030–0,115 in (0,76–2,92 mm) |
| Polycarbonat (PC) | 0,040–0,150 in (1,02–3,81 mm) |
| Polyethylen (PE) | 0,030–0,200 in (0,76–5,08 mm) |
| Polypropylen (PP) | 0,025–0,150 in (0,64–3,81 mm) |
| Polystyrol (PS) | 0,035–0,150 in (0,89–3,81 mm) |
Welche Probleme entstehen durch die Wandstärke?
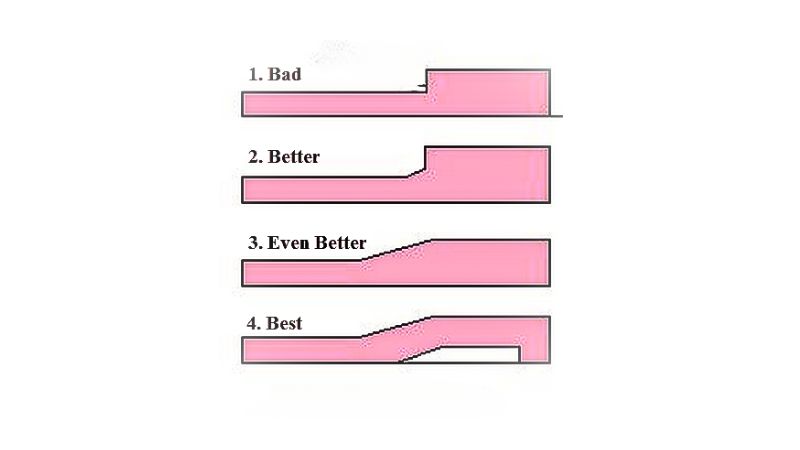
Eine ungeeignete Wandstärke beim Spritzgießen kann zu mehreren Fehlern am fertigen Produkt führen:
| Fehler | Ursache | Ergebnis |
| Verzug | Ungleichmäßige Wandstärke | Unterschiedliche Abkühlgeschwindigkeiten führen zu inneren Spannungen, die Verformungen oder Verdrehungen verursachen. |
| Einfallstellen | Dickere Bereiche | Durch langsames Abkühlen sinkt die Oberfläche nach innen und es entstehen kleine Vertiefungen. |
| Fließlinien | Unterschiedliche Wandstärken | Unterschiedliche Fließgeschwindigkeiten des geschmolzenen Kunststoffs verursachen sichtbare Streifen oder Linien auf der Oberfläche. |
| Unvollständige Füllung | Übergänge von dünnen zu dicken Bereichen | Vorzeitige Abkühlung verhindert, dass dickere Bereiche vollständig gefüllt werden. |
| Hohlräume | Dicke Bereiche | Lufteinschlüsse oder Vakuumtaschen bilden innere Hohlräume. |
| Strahlbildung | Zu dünne Wände | Schneller Kunststofffluss verursacht schlangenförmige Muster auf der Bauteiloberfläche. |
| Strukturelle Schwäche | Uneinheitliche Wandstärke | Beeinträchtigt Festigkeit und Integrität des Bauteils. |
| Maßabweichungen | Schwankende Wandstärke | Ungleichmäßige Abkühlung führt dazu, dass die Teile die vorgegebenen Abmessungen verfehlen. |
| Erhöhte innere Spannungen | Unterschiedliche Wandstärken | Unterschiedliche Abkühlgeschwindigkeiten führen zu höheren inneren Spannungen. |
| Oberflächenfehler | Ungeeignete Wandstärke | Verursacht Oberflächenfehler wie Wellen oder Unebenheiten. |
Konstruktionsaspekte für eine gleichmäßige Wandstärke
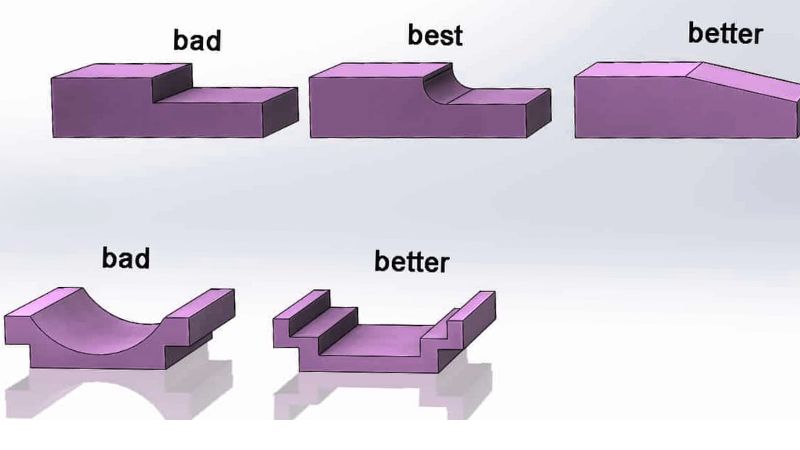
Eine fertigungsgerechte Konstruktionsanalyse (DFM) hilft, die optimale gleichmäßige Wandstärke zu bestimmen, innere Spannungen zu minimieren und die Konsistenz zu verbessern.
Entformungsschrägen zur Verbesserung der Formfüllung nutzen
Entformungsschrägen sind ein wesentlicher Bestandteil der Konstruktion spritzgegossener Komponenten, da sie das Lösen des fertigen Teils aus der Form erleichtern. Sie sind nicht nur eine bewährte Praxis, sondern auch entscheidend für eine gleichmäßige Wandstärke.
Eine empfohlene äußere Entformungsschräge von 0,5–1,5 Grad und eine innere Schräge von 0,5 Grad können die Formfüllung deutlich verbessern.
Diese leichten Schrägen sorgen dafür, dass das Material gleichmäßiger fließt, und verhindern uneinheitliche Wandstärken, die häufig die Ursache verschiedener Bauteilfehler sind.
Innere Spannungen durch ungleichmäßige Wandstärken verringern
Unterschiede in der Wandstärke können beim Abkühlen und Erstarren innere Spannungen im Bauteil verursachen. Dickere Bereiche kühlen langsamer ab, wodurch unterschiedliche Schrumpfungsraten entstehen, die das Teil verziehen oder verformen können.
Eine gleichmäßige Wandstärke über das gesamte Teil ist unerlässlich, um diese Spannungen gleichmäßig zu verteilen und mögliche Qualitätsprobleme zu vermeiden.
Berücksichtigen Sie bei der Bauteilkonstruktion besonders gefährdete Bereiche und sorgen Sie für eine gleichmäßige Wandstärke, um innere Spannungen zu verringern.
Empfohlene Mindestwandstärke
Die Mindestwandstärke hängt vom verwendeten Kunststoff sowie von Größe und Komplexität des Bauteils ab.
Allgemein gilt:
Für kleine Teile und eine effiziente Großserienfertigung wird eine Mindestwandstärke von 0,025–0,030 in (0,64–0,76 mm) empfohlen.
Für größere Teile wird eine Mindestwandstärke von 0,040–0,050 in (1,0–1,3 mm) empfohlen.
Die praktische Mindestwandstärke beim konventionellen Spritzgießen liegt zwischen 0,030 und 0,040 in (0,76–1,0 mm).
Bei speziellen Dünnwandanwendungen sind Wandstärken von nur 0,010 in (0,25 mm) möglich. Dafür sind jedoch hohe Drücke erforderlich, und die Bauteilgröße ist begrenzt.
Empfohlene Maximalwandstärke
Beim Spritzgießen sollten übermäßig dicke Wände möglichst vermieden werden, da sie Fehler und Ineffizienzen verursachen können.
Allgemein gelten folgende Richtwerte:
Die maximale Wandstärke der meisten Spritzgussteile liegt bei 0,125–0,250 in (3,2–6,4 mm).
Bei Wandstärken über 0,250 in (6,4 mm) steigt das Risiko von Einfallstellen, Hohlräumen, Eigenspannungen und Verzug.
In einigen Spezialanwendungen sind Wandstärken bis zu 4,5 in (114 mm) möglich, allerdings mit sehr langen Zykluszeiten.
Als bewährte Praxis für Effizienz und Qualität wird für die meisten Teile eine maximale Wandstärke von 0,125–0,160 in (3,2–4,0 mm) empfohlen.
Probleme mit der Wandstärke von Formteilen beheben
Dicke Wandbereiche bei Spritzgussteilen bewältigen
Um dieses Problem zu verringern, empfiehlt sich eine Wandstärke, die schnelle Abkühlung ermöglicht und zugleich ausreichende Festigkeit bietet. Bei PA6 mit einer Stärke von 8 mm dauert ein Spritzgießzyklus beispielsweise insgesamt etwa 93 Sekunden, davon entfallen rund 70 Sekunden auf das Abkühlen.
Um die Herausforderung längerer Zykluszeiten durch dickere Wände zu bewältigen, kann eine als Auskernen bezeichnete Technik helfen. Dabei werden Hohlbereiche in der dicken Wand geschaffen, ohne Integrität oder Festigkeit des Bauteils zu beeinträchtigen.
Dünne Wände verarbeiten, ohne die Bauteilintegrität zu beeinträchtigen
Produktkonstrukteure sollten Bauteile mit der geringstmöglichen Wandstärke auslegen, ohne die Integrität des Bauteils zu beeinträchtigen.
Bei der Konstruktion dünnerer Wände müssen die Fließeigenschaften des Materials genau verstanden werden, um Fehler zu vermeiden.
Faktoren wie Einspritzdruck und Formtemperatur sowie Konstruktionsmerkmale wie Rippen oder Verstärkungsstege können dünnwandige Teile stützen. Dadurch werden ihre Formbarkeit verbessert und das Risiko von Verzug, Einfallstellen oder Blasen verringert.







