
Beim Zweikomponenten-Spritzguss, auch Dual-Shot, Double-Shot, Mehrkomponenten-Spritzguss oder Umspritzen genannt, werden in einem einzigen Bearbeitungszyklus zwei verschiedene Kunststoffharze gemeinsam geformt.
Der moderne Zweikomponenten-Spritzguss, auch als Zwei-Material-, Two-Shot- oder 2K-Spritzguss bezeichnet, ist ein Fertigungsverfahren zur Herstellung komplexer Formteile aus zwei unterschiedlichen Materialien.
Beim Zweikomponenten-Spritzguss werden mehrere Materialien – darunter zwei unterschiedliche Harztypen – mithilfe eines hochspezialisierten und automatisierten Verfahrens kontrolliert in eine Form mit mehreren Kammern eingespritzt.
Ablauf des Zweikomponenten-Spritzgusses
Beim Zweikomponenten-Spritzguss werden zwei Materialien in einem Formzyklus mit einer Spritzgießmaschine übereinander gespritzt. Die in die Formkavität eingespritzte Materialmenge wird als Schuss bezeichnet.
Zunächst wird beim Zweikomponenten-Spritzguss ein erster Abschnitt geformt. Danach wird ein zweites Material eingespritzt, das den letzten Teil des Formstücks bildet. Damit die Materialien eine feste Verbindung eingehen, müssen ihre chemischen Eigenschaften zueinander passen.
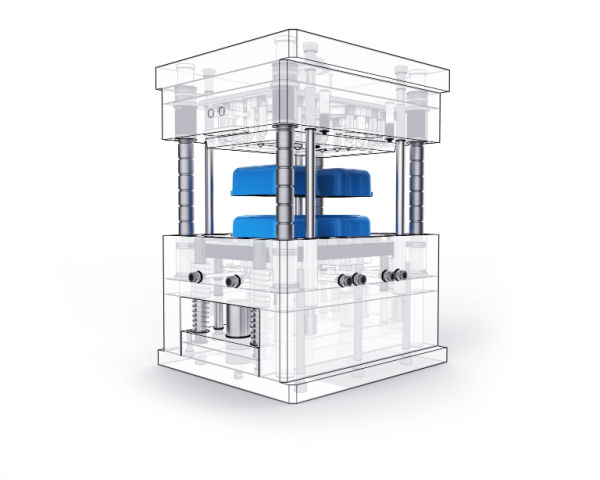
Mit dem Zweikomponenten-Spritzguss kann ein Bauteil aus hartem Material mit einem Teil aus weichem Material verbunden werden. In einer Zweikavitätenform werden zwei Komponenten kombiniert. Das Verfahren kann Haptik, Farbe und andere Produkteigenschaften deutlich verbessern und bietet zahlreiche Konstruktionsmöglichkeiten.
Das Zweikomponenten-Spritzgießen besteht aus zwei Schritten. Zunächst wird Harz in eine Form eingespritzt und abgekühlt, bis ein festes Objekt entsteht – ähnlich wie beim herkömmlichen Spritzguss.
Im zweiten Schritt wird das frisch geformte Objekt mit einer drehbaren Aufspannplatte oder einem Roboterarm in eine zweite Form transportiert. Je nach Konstruktion wird anschließend weiteres Harz in, durch oder um bestimmte Bereiche des ersten Formteils eingespritzt.
Nachdem sich zwischen den beiden Kunststoffharzen eine molekulare Verbindung gebildet hat, wird das Mehrkomponenten-Formteil abgekühlt und ausgeworfen.
Das Verfahren ist zwar leicht verständlich, aber anspruchsvoll in der Umsetzung. Selbst kleine Fehler können erhebliche finanzielle Verluste verursachen, da hohe technische Kompetenz und große Sorgfalt erforderlich sind – insbesondere bei der Fertigung großer Stückzahlen.
Deshalb ist die Wahl eines erfahrenen Lieferanten entscheidend. Achten Sie auf hervorragende Qualitätsbewertungen, bewährte Verfahren zur Vermeidung von Grat, Fließspuren und unvollständig gefüllten Teilen sowie auf Pläne zur Kapazitätserweiterung, wenn Ihr Unternehmen und sein Bedarf an Zweikomponenten-Spritzguss wachsen.
Das Verfahren eignet sich für Schalter, Tasten, Zahnbürsten und Verschlüsse für Behälter.
Anwendungen des Zweikomponenten-Spritzgusses
Für komplexe Kunststoffprodukte mit mehreren Farben oder Materialien eignet sich der Zweikomponenten-Spritzguss besonders gut, vor allem bei hohen Produktionsvolumen.
Darüber hinaus kommt das Verfahren in der Automobilbranche für eine Vielzahl von Produkten und Teilen zum Einsatz. Weitere Beispiele sind Rasen- und Gartengeräte sowie landwirtschaftliche Maschinen.
Zweikomponenten-Spritzgussteile finden sich in nahezu allen Branchen – von Konsumgütern bis zum Bauwesen. Besonders häufig werden sie eingesetzt, wenn folgende Eigenschaften benötigt werden:
- bewegliche Teile oder Komponenten
- starre Oberflächen mit flexiblen Griffen
- Schalldämmung oder Schwingungsdämpfung
- oberflächliche Hinweise oder Kennzeichnungen
- Komponenten aus mehreren Materialien oder Farben
Das Zweikomponenten-Spritzgießen eignet sich besonders für komplexe Teile aus mehreren Komponenten.
Vorteile des Zweikomponenten-Spritzgussverfahrens
Kunststoffpolymere kommen in verschiedenen Fertigungsverfahren zum Einsatz, darunter Extrusion, Formpressen von Duroplasten und Zweikomponenten-Spritzguss. Obwohl jedes Verfahren seine Vorteile hat, entscheiden sich viele Kunststoffhersteller aus mehreren Gründen für diese Methode.
Zunächst wird ein Material in eine Form eingespritzt, um den ersten Produktabschnitt herzustellen. Danach folgt eine zweite Einspritzung mit einem kompatiblen Material. Viele Unternehmen fertigen Kunststoffe und Polymere aus mehreren Gründen auf diese Weise.
Zu den Vorteilen des Zweikomponenten-Spritzgusses gehören:
Vielseitigkeit
Hersteller nutzen den Zweikomponenten-Spritzguss für zahlreiche Anwendungen, darunter Innenraumteile für Autos, Medizinprodukte, Werkzeuge und Spielzeug. Durch die Kombination verschiedener Komponenten und Farben entstehen robuste und optisch ansprechende Produkte.
Mit diesem Verfahren lassen sich beispielsweise Silikon und Thermoplaste, Nylon und thermoplastische Elastomere sowie steifes Nylon und Soft-Touch-Materialien verbinden.
Kosteneffizienz
Beim Zweikomponenten-Spritzguss wird die erste Form weggedreht und eine zweite Form um das Produkt herum positioniert. Anschließend wird das zweite, kompatible Thermoplast eingespritzt. Für das zweistufige Verfahren ist nur ein Maschinenzyklus erforderlich.
Da ein Maschinenzyklus statt mehrerer Zyklen verwendet wird, entstehen pro Durchlauf mehr Produkte bei geringeren Kosten. Außerdem werden weniger Arbeitskräfte benötigt. Die Materialien verbinden sich zuverlässig, sodass keine spätere Montage erforderlich ist.
Hohe Produktqualität
Die meisten thermoplastischen Produkte profitieren in vielerlei Hinsicht vom Zweikomponenten-Spritzguss:
- Verbesserte Optik: Produkte aus verschiedenfarbigen Kunststoffen oder Polymeren sehen ansprechender aus und sind für Verbraucher attraktiver. Mehrere Farben oder Texturen können dem Produkt ein hochwertigeres Erscheinungsbild verleihen.
- Bessere Ergonomie: Das Verfahren ermöglicht Soft-Touch-Oberflächen sowie ergonomisch gestaltete Griffe und andere Bereiche. Das ist besonders wichtig für Werkzeuge, Medizinprodukte und andere tragbare Gegenstände.
- Dichtungen und andere Komponenten, die zuverlässig abdichten müssen, erhalten mit Silikonpolymeren und weiteren gummiartigen Materialien eine bessere Dichtwirkung.
- Harte und weiche Polymere lassen sich zu sehr kleinen Produkten verbinden, die hohen Komfort und praktische Funktionalität bieten.
- Im Vergleich zum Umspritzen oder zu herkömmlichen Einlegeverfahren lässt sich die Zahl der Fehlausrichtungen deutlich verringern.
- Hersteller können mehrere Materialien, die sich mit anderen Verfahren nicht zuverlässig verbinden lassen, für komplexere Formteile kombinieren.
- Die Verbindung ist äußerst fest, wodurch das Endprodukt robuster, zuverlässiger und langlebiger wird.
Mit dem Zweikomponenten-Spritzguss können Hersteller hochwertige Produkte fertigen.
Bauteile zusammenfassen
Der Zweikomponenten-Spritzguss verringert die Zahl der Teile in einer fertigen Baugruppe. Dadurch lassen sich im Durchschnitt 40.000 US-Dollar an Entwicklungs-, Konstruktions- und Validierungskosten pro zusätzlich eingeführter Teilenummer einsparen.
Effizienz
Beim Zweikomponenten-Spritzguss lassen sich mehrere Komponenten mit einem Werkzeug formen. Das verringert den Fertigungsaufwand und macht Schweiß- oder Verbindungsschritte nach dem Formen überflüssig.
Arten von Werkzeugaufbauten für den Zweikomponenten-Spritzguss
Für niedrigere Kosten und gleichbleibende Qualität ist die Wahl des passenden Werkzeugaufbaus entscheidend. Hier sind einige Varianten für den Zweikomponenten-Spritzguss:
Zweikomponentenform mit Kernumschaltung
Da Kern und Kavität nicht versetzt werden müssen, ist das Kernumschaltverfahren die einfachste Variante des Mehrkomponenten-Spritzgusses. Stattdessen verändert ein verschobener Schieber die Geometrie des Formhohlraums.
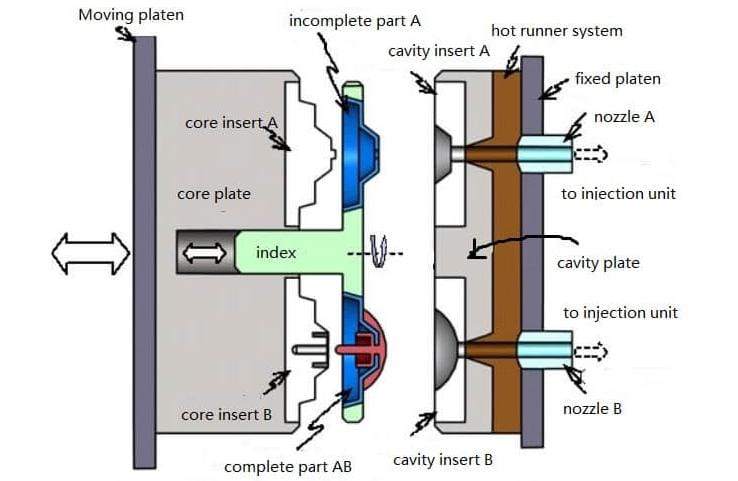
Beim Zweikomponenten-Spritzguss mit Kernumschaltung wird zunächst Material A in die Kavität eingespritzt, während sich der Schieber in ausgefahrener Position befindet. Anschließend wird der Schieber zurückgezogen, um einen neuen Bereich der Kavität freizugeben.
Nach dem Einspritzen von Material B über einen anderen Anschnitt oberhalb der mittleren Düse wird der verbleibende Raum gefüllt, indem der Schieber bewegt wird.
Nach dem Erstarren wird das Kunststoffteil aus der Form ausgeworfen. Anschließend beginnt der nächste Formzyklus in derselben Reihenfolge.
Ein Schieber erhöht zwar die Werkzeugkosten, kann aber wesentlich günstiger sein als Formen mit drehbarer Aufspannplatte oder Drehwelle. Komplexe, mehrfarbige Kunststoffteile lassen sich damit allerdings nicht herstellen.
Zweikomponentenform mit drehbarer Aufspannplatte
Auf der Mittellinie der Aufspannplatte, parallel zur Drehachse, besitzt die Kernplatte zwei identische, spiegelbildlich angeordnete Kerne. Die an der festen Aufspannplatte befestigte Kavitätenplatte enthält zwei Kavitäten mit unterschiedlichen Geometrien.
Die drehbare Aufspannplatte wechselt die Formteile in jedem Zyklus automatisch und ohne manuelles Eingreifen.
Die Form kann zwar auch mehr Materialien aufnehmen, hier werden jedoch nur zwei dargestellt. Je nach verwendeter Materialmenge kann die Aufspannplatte um 90°, 120° oder 180° gedreht werden. Für die erforderliche Drehbewegung auf der Kernseite wird außerdem eine spezielle Spritzgießmaschine benötigt.
Wippenstruktur für den Zweikomponenten-Spritzguss
Bei dieser Plattenstruktur bewegen sich die Seiten abwechselnd nach oben und unten und drehen sich um die Mitte. Viele Formen für Tastaturen mit Ziffern und Buchstaben verwenden eine Wippenstruktur.
Die Struktur enthält geschlossene Ziffern oder Buchstaben wie 0, 4, 8, A, B, D und O. Eine Wippenkonstruktion ermöglicht es, das zweite Material gezielt in den geschlossenen Bereich einzubringen und so eine ansprechende Optik zu erzielen.
Die Wippenstruktur funktioniert folgendermaßen:
- Nach dem ersten Einspritzen wird die Form geöffnet.
- Der Auswerfer senkt den abgebrochenen Stift ab, wodurch sich die Wippe um die Drehachse bewegt.
- Durch die Bewegung der Wippe wird die obere Platte angehoben und der Stift aus der Form herausgeschoben.
Der Stift erzeugt eine Öffnung an der Kante des abgetrennten Bereichs des ersten Produkts. Während des Zweikomponenten-Spritzgießens wird er mithilfe des Rückstellstifts der Auswerferplatte abgesenkt. So kann das zweite Material durch die Öffnung in den geschlossenen Bereich eingespritzt werden.
Schieberstruktur der Kavität
Nach dem ersten Einspritzen wird die Form geöffnet und die bewegliche Kernseite mithilfe des Motors verschoben. Vor dem zweiten Spritzgießvorgang wird die Form um eine festgelegte Strecke ausgerichtet.
Faktoren bei der Verwendung des Zweikomponenten-Spritzgusses
Bei der Verwendung des Zweikomponenten-Spritzgusses sind folgende Faktoren zu berücksichtigen:
Werkstoffauswahl
Bei der Materialauswahl für ein Bauteil sind physikalische, mechanische, chemische, thermische und elektrische Eigenschaften, Entflammbarkeit und UV-Beständigkeit zu berücksichtigen. Um die Auswahl einzugrenzen, sollten Sie unter anderem folgende Fragen beantworten:
- Welchen Temperaturen wird Ihr Produkt ausgesetzt?
- Wie flexibel oder steif muss das Material sein, damit es sich biegen lässt?
- Schlagfestigkeit: Wie robust muss die Oberfläche sein?
- Wie gut hält das Material großen Belastungen hinsichtlich der Druckfestigkeit stand?
- Wird das Bauteil UV-Strahlung ausgesetzt, etwa im Außenbereich?
- Kommt das Teil mit Chemikalien in Kontakt, die seine Funktion beeinträchtigen könnten – insbesondere über längere Zeit?
- Welche Nutzungsdauer wird für das Teil benötigt?
Materialkompatibilität
Die chemischen Eigenschaften der Werkstoffe müssen bei der Auswahl für den Zweikomponenten-Spritzguss berücksichtigt werden. Manche Materialien verbinden sich nur unzureichend, während andere gut zusammenpassen und eine feste molekulare Verbindung eingehen.
Wenn die Haftung zwischen zwei Verbindungen unklar ist, sollte vor Fertigungsbeginn ein Haftungstest durchgeführt werden. Bei unzureichender Verbindung können Konstruktionsmerkmale wie Hinterschnitte, Nuten oder Schultern die Haftung verbessern und beide Materialien mechanisch miteinander verriegeln.
Eine Materialkompatibilitätstabelle zeigt, welche Polymere aneinander haften und welche unverträglich sind. Sie hilft außerdem, Verunreinigungen zu vermeiden, die beim Einsatz zweier unterschiedlicher Formen auftreten können.
Im Vergleich zur Herstellung desselben Produkts mit zwei separaten Formgebungsverfahren entsteht beim Zweikomponenten-Spritzguss eine deutlich stärkere Verbindung. Ein weiterer Vorteil gegenüber dem Lackieren ist die Möglichkeit, mehrfarbige Kunststoffprodukte herzustellen, deren Farbe mit der Zeit nicht verblasst.
Mit dem Zweikomponenten-Verfahren lassen sich funktionalere und komplexere Bauteile herstellen. Weicher Kunststoff kann mit hartem Kunststoff kombiniert werden, wodurch das Produkt deutlich robuster wird. Zweikomponenten-Spritzgussteile sind häufig wesentlich langlebiger und stoßfester.
Das Verfahren eignet sich außerdem für weiche Griffe an Elektrogeräten, Dichtungen und Dichtungsringe für Klimaanlagen sowie rutschfeste Oberflächen. Auch Logos lassen sich damit herstellen. Anders als aufgedruckte Logos verblassen sie nicht.
Absperrungen
Um Öffnungen, Rastmerkmale und lange Durchgangsbohrungen zu formen, verschließt die Form diese Bereiche, damit kein Kunststoff hineinfließt.
In diesen Fällen dichten die beiden Formhälften aneinander ab. Dadurch lassen sich die Dichtflächen der Form öffnen und schließen, ohne zusammenzustoßen. Der Entformungswinkel sollte mindestens drei bis fünf Grad betragen. Je länger die Form genutzt wird, desto größer sollten Freiraum und Entformungswinkel sein.
Anschnitttyp
Beim Spritzgießen gelangt geschmolzenes Harz durch einen Anschnittkanal in die Formkammer. Um die gewünschten Abmessungen und ein ansprechendes Erscheinungsbild zu erreichen und Verzug zu vermeiden, müssen Anschnitttyp, Konstruktion und Position berücksichtigt werden.
Beim Spritzgießen werden vor allem zwei Anschnitttypen verwendet: Laschenanschnitte und Heißkanalanschnitte.
- Laschenanschnitte sind besonders verbreitet und effizient. Ihre einfache Konstruktion passt jedoch möglicherweise nicht zu jeder Anwendung.
- Heißkanal-Nadelverschlussanschnitte besitzen kleine elliptische Öffnungen. Ein thermostatisch geregeltes Heizelement an der Rückseite der Form hält das Harz warm genug, um durch die schmale Öffnung zu fließen.
Molekulare chemische Bindung
Für eine starke molekulare Verbindung sollten der Grundwerkstoff und das Harz für den zweiten Schuss chemisch kompatibel sein. Eine möglichst lange Kontaktfläche eignet sich am besten für die Verbindung der beiden Harze. Mit der richtigen Material- und Verbindungswahl lässt sich verhindern, dass sich der zweite Schuss löst.
Selbst wenn eine starke chemische Bindung möglich ist, empfehlen wir dringend, zusätzlich eine geeignete mechanische Verbindung vorzusehen, wenn die Haftung für Ihre Anwendung entscheidend ist.
Anschnittposition
Die Anschnittposition ist entscheidend für hochwertige Oberflächen und eine gleichmäßige Formfüllung. Beim Einstoff-Spritzguss kann die Schmelze dank der Anschnittposition zuerst durch den dicksten Teil der Öffnung fließen und anschließend die kleineren Bereiche füllen.
Empfehlungen für den Zweikomponenten-Spritzguss
Hier sind einige Empfehlungen für den Zweikomponenten-Spritzguss:
Punkt 1
Der weiche Kunststoff wird in einem zweiten Schritt über den zuvor geformten harten Kunststoff gespritzt. Die erste Formung ist transparent, die zweite nicht. Beim ersten Schritt wird ein hochtemperaturbeständiger Kunststoff verwendet, beim zweiten ein Kunststoff mit niedrigerer Temperaturbeständigkeit.
Punkt 2
Testen Sie die Form, um vor der eigentlichen Produktion ein fertiges Produkt herzustellen.
Punkt 3
Ermitteln und beheben Sie mögliche Fehler, bevor die Form gefertigt wird.
Punkt 4
Berücksichtigen Sie die Schwindung beider Materialien. Im Allgemeinen beeinflusst das zuerst geformte Material die Schwindung.
Punkt 5
Der zweite Schuss darf erst erfolgen, wenn der erste vollständig ausgehärtet ist.
Punkt 6
Berücksichtigen Sie die Position des Formteils, um Schäden während des Formungsprozesses zu vermeiden.
Punkt 7
Lassen Sie den Rand des im ersten Spritzguss geformten Teils ausreichend groß. So ist gewährleistet, dass der zweite Schuss unter höherem Druck erfolgt.
Punkt 8
Prüfen Sie, ob die Parameter der Einspritzeinheit den erforderlichen Druck, Durchfluss und die nötige Kühlleistung gewährleisten.
Punkt 9
Stellen Sie sicher, dass das erste Formteil dem Einspritzdruck des zweiten Formvorgangs standhält.
Fazit
Wer den Zweikomponenten-Spritzguss nicht kennt, hält ihn möglicherweise für schwierig. Zwar kommen ein zweites Material und ein zusätzlicher Arbeitsschritt hinzu, doch das Verfahren ist relativ einfach.
Der Zweikomponenten-Spritzguss ist unter anderem mit einer drehbaren Aufspannplatte, einem beweglichen Kern oder durch Umspritzen möglich. Die ersten beiden Varianten erfordern zwei Prozessschritte, zwei Angusskanalsysteme und eine zweite Einspritzeinheit.
Beim Umspritzen kommen meist zwei unterschiedliche Formen zum Einsatz, eine für jedes Material. Das Verfahren ist jedoch auch mit einer einzigen Form, zwei Angusskanalsystemen und einer manuellen oder automatisierten Teileübergabe möglich.






