
Микро убризгавање, као производњу технике за пластичну ињекцију високопрецизног облика, може да произведе сложене пластичне делове на микронској скали за производњу високог обема. Данас на овом блогу, ми ћемо вас водити кроз кључне аспекте микроформације за дубље разумевање колико је тачно корисна за ваш пројекат.
Основно м› ијешање микро убризгавања
Микро убризгавање се фокусира на производњу изузетно малих пластичних делова са високом прецизношћу и подморницом, који се ослањају на прецизну контролу протока материјала, стругања и машинског покрета.
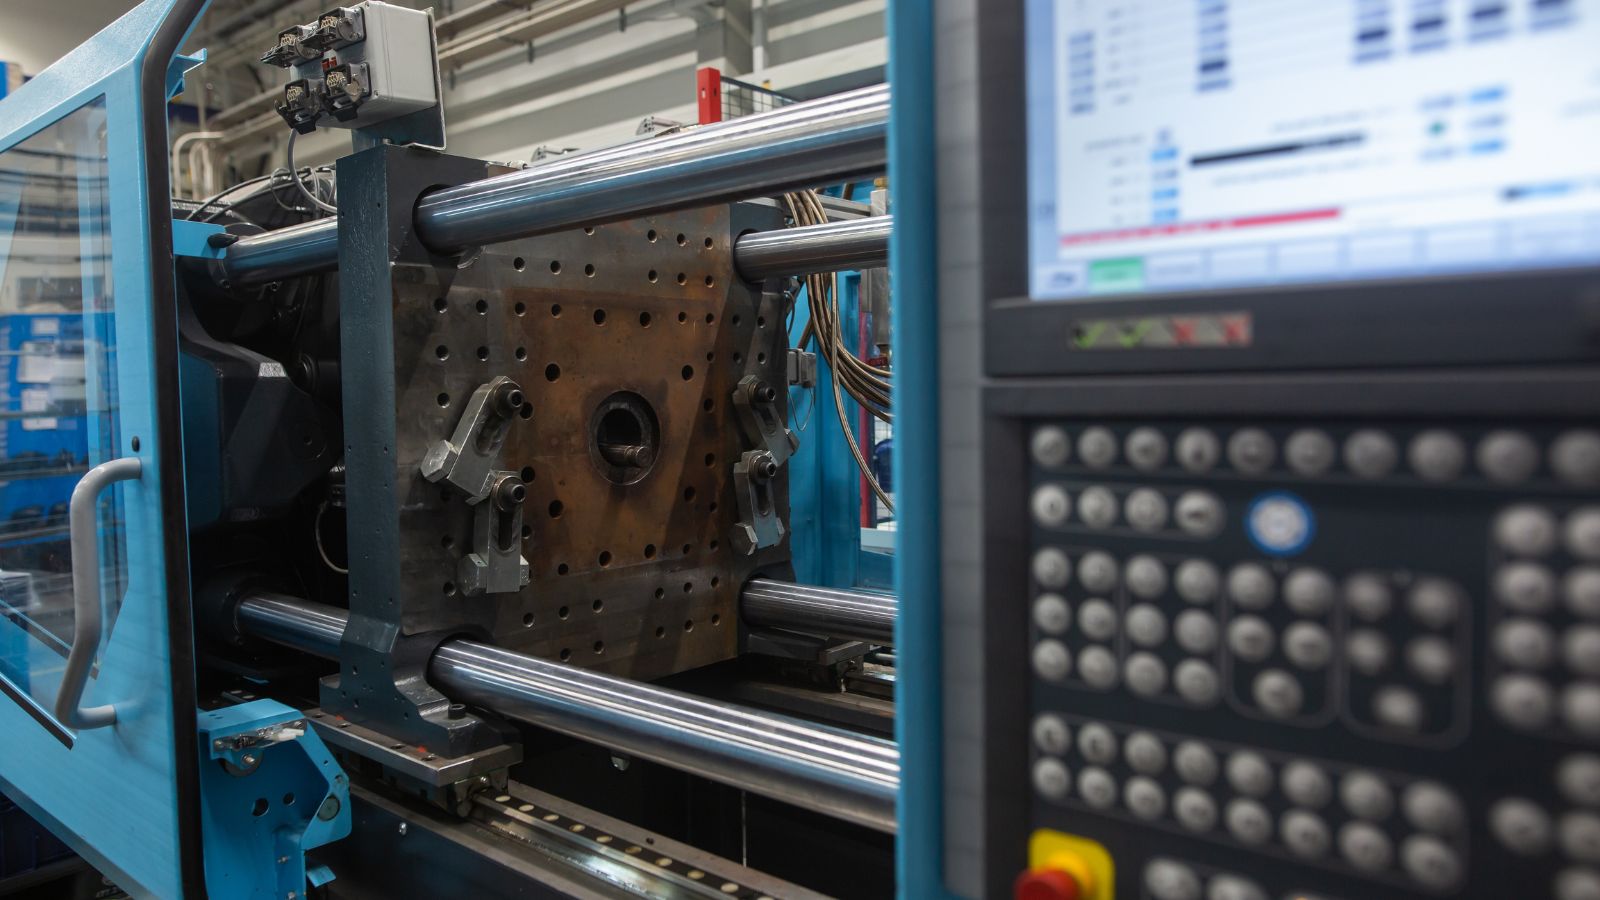
Шта дефинише микро инјекцију?
Микро убризгавање (звано и микромодирање или микромодирање) циља компоненте које често теже мање од једног грама и могу пасти у домет милиграма.
Процес обликовања микро убризгавања центрише се на прецизности у веома малим величинама. Неки системи убризгавају обим испод 0,1 cm3, што захтева строгу контролу над температуром, притиском и брзином убризгавања. Чак и мање промене могу утицати на квалитет дела.
Кључ који дефинише карактеристике укључује:
- Врло мали тегови, често испод 1 грама
- могућности измерене у микронима
- Уска толеранција у једноцифреним микрометарима
- Посвећене машине за обликовање микро убризгавања
Произвођачи користе специјализоване јединице за убризгавање и високу резолуцију за руковање овим малим обемима, који се такође ослањају на строге поступке сушења и руковања, јер пром› јене влаге или вискозности могу изазвати дефекте на овој скали.
Критичке разлике у односу на традиционално убризгавање
Традиционално обликовање убризгава веће делове са ширим процесним прозорима, док микро убризгавање функционише у оквиру много тежих граница.
У традиционалном обликовању убризгавања, мале варијације притиснуте силе или брзине убризгавања можда неће утицати на функцију дела. У микроформацији, чак и мале грешке у покрету машине могу створити бљесак, кратке снимке или блокиране микро могућности.
Микро убризгавање користи и мање калупе, краће стазе протока материјала и брже машинске покрете. Ови фактори побољшавају контролу, али захтевају строго поравнање и одржавање.
Процес постаје сопствена дисциплина, не само смањена верзија традиционалног убризгавања.
Материјали за микро компоненте
Високо функционални полимери подржавају захтјеване микро компоненте које се користе у медицинским, електронским и индустријским уређајима.
ПЕЕК (полиетер кетон): нуди високу снагу, хемијски отпор и стабилност топлоте. Добро ради за имплантабилне или високо-температурне делове, али њена вискозитет топи се може ограничити проток у ултра-танцима.
ЛЦП (течни кристални полимери): овај материјал обезбеђује веома ниску вискозност и одличан проток материјала. Попуњавају дуге, танке геометрије са мање бљескавим и минималним ратним страницама. Ово чини ЛЦП јаким избором за микро конекторе и фино-пич електронске делове.
Други уобичајени материјали су ПА (нилон), ППС, ПЦП и ПММА. ПА нуди тврдоћу, али може да апсорбује влагу, која утиче на димензије. ППС пружа топлоту и хемијски отпор стабилним смањењем. ПЦ пружа јачину удара, док ПММА подржава оптичку јасност за микро леће и светлосне водиче.
Микроинжењерски процес м› ијењања
Процес микрообразења прати стриктан низ где се свака фаза – од конструкције алатки до коначне инспекције – оптимизира за контролу величине снимака и димензиону тачност.
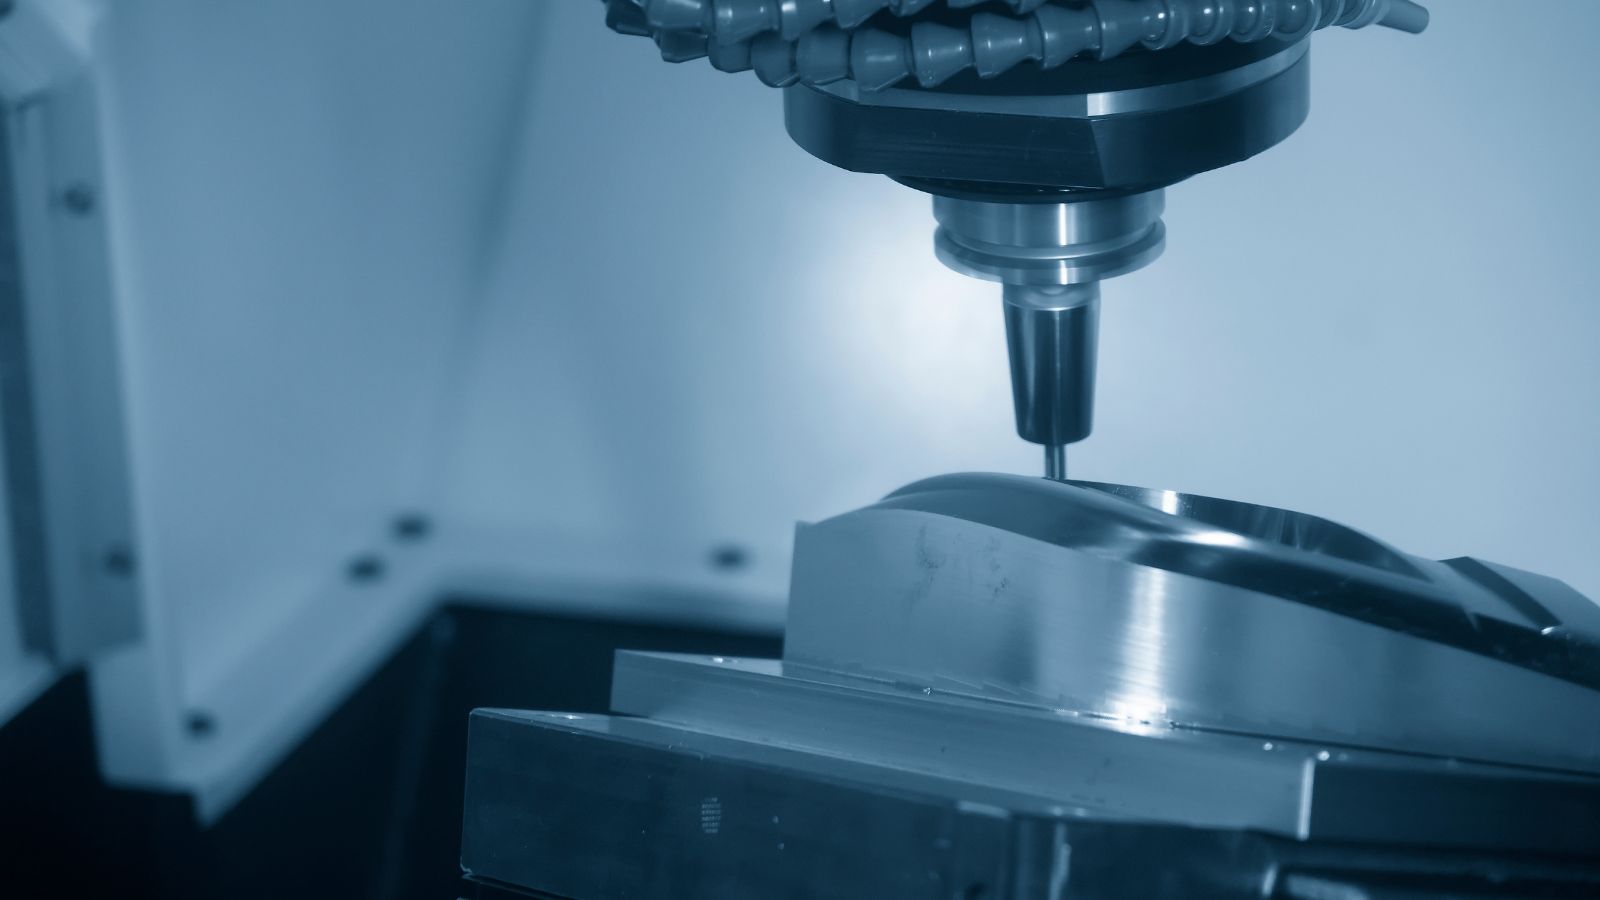
Дизајн микро- алатки и м› ијешања
Микрокалупи захтевају екстремну прецизност и обично су изграђени од укоченог челика или легура алатки, користећи микро-мелинг или ЕДМ. Да би се осигурао стабилан процес, запремина шупљине мора савршено одговарати очекиваној величини метка.
- Униформна дебелина Зида спречава неравномерно хлађење и унутрашњи стрес.
- Одзрачивање и уливни систем:& Кључни су за смањење губитка притиска и заробљеног ваздуха. Инжењери користе вентилске уљевне отворе ради минималних остатака, тунелске ради аутоматског одвајања уљевка или филмске за равне делове.
- Термоконтрола: интегрисани канали за хлађење и уметци отпорни на ношење спречавају ратну страницу и погрешно поравнање линије.
Убризгавање прецизности и попуњавање кавијара
Током фазе убризгавања, клип за високу резолуцију или вијак доводи истопљени материјал у калуп. Пошто се фаза пуњења дешава у милисекундама, велике брзине убризгавања и стабилан притисак шупљине неопходне су да би се достигли танки зидови и микро-обемне могућности.
- Мониторинг реалног времена: напредни системи прате притисак шупљине како би се осигурало пригушење и смањење кратких метака.
- Оптимизација процеса: Оператори температуру финог топљења и притисак паковања да би одржали уски прозор за обраду.
Хлађење, избацивање и контрола квалитета
Да би се спречили такви дефекти, систем избацивања мора бити педантно дизајниран — често користећи специјализоване игле, вакууме или ваздух помаже – да се уклоне деликатни делови под униформном контролом температуре.
- Инспекција микрометар-ниво: техничари користе високо-магностичке системе за проверу једноцифрених микрометара толеранције.
- Поновљива продукција: праћењем кључних параметара процеса за сваки извођач произвођачи обезбеђују доследан квалитет у серијама високог обема.
Програми и индустријска коришћења случајева
Произвођачи користе микробризгање за израду микроскопских компоненти са уским толеранцијама и поновљивим квалитетом. Индустрије се ослањају на њега када су им потребни мали пластични делови сложене геометрије у великим серијама.
Аутомотивни и индустријски микроделови
Аутомотивни и индустријски сектори користе микро убризгавање за издржљиве високопрецизне делове који раде у тесним просторима. Прим› јер:
- микро зупчаници
- мали активирачи
- клипови
- сензорских стања
- И још…
Модерна возила садрже много компактних електронских модула који могу користити мале пластичне компоненте за обезбеђење жица, фоке конектора, или водич покретне делове.
Микрокомпоненте се користе и у индустријској опреми, као што су пумпе, вентили и управљачки системи. Неки делови имају фине зупце, танка ребра или мале унутрашње детаље које би било тешко машински обрађивати у великим серијама.
Процес подржава производњу високог обема, док се одржава поновљиви квалитет. Ова равнотежа прецизности и ефикасности чини је погодном за минијатуризацију у ауто и индустријске примене.
Медицински и здравствени уређаји
Медицинске компаније зависе од микро убризгавања за прецизне микро компоненте које се користе у телу или у директном контакту са пацијентима.
- Катетери
- уређаји за испоруку дроге
- смештања медицинских уређаја
- Делови хируршких алатки
- итд.
Многи од ових микро делова теже мање од грама и укључују могућности измерене у микронима. На пример, напојнице катетера могу садржати сићушне канале и танке зидове који контролишу проток течности. Чак и мали дефект може утицати на перформансе, тако да произвођачи одржавају строгу контролу процеса.
Битан је и избор материјала, биосагласни полимери и стерилизујуће смоле, као што су ПИЕК или ППСУ, дозвољавају поновну стерилизацију или дугорочну имплантацију када је потребно.
Електроника и сензори минијатуре
Произвођачи електронике користе микробризгање за израду конектора, утикача, прекидача и микрооптике за компактне уређаје. Ове микроскопске компоненте морају стати у тесан простор на густо попуњеним штампаним плочама.
Многи прикључци укључују веома мали пропорционалне изолације и танке изолационе зидове. Процес обликовања мора држати чврсту толеранцију да би осигурао одговарајући електрични контакт и поравнање. Чак и мали флеш може изазвати проблеме састављања.
Микроформисање такође подржава делове који се користе са сензорима за ММС и другим минијатурним системима. Станови штите осетљиве елементе, а одржавају укупну величину уређаја малу.
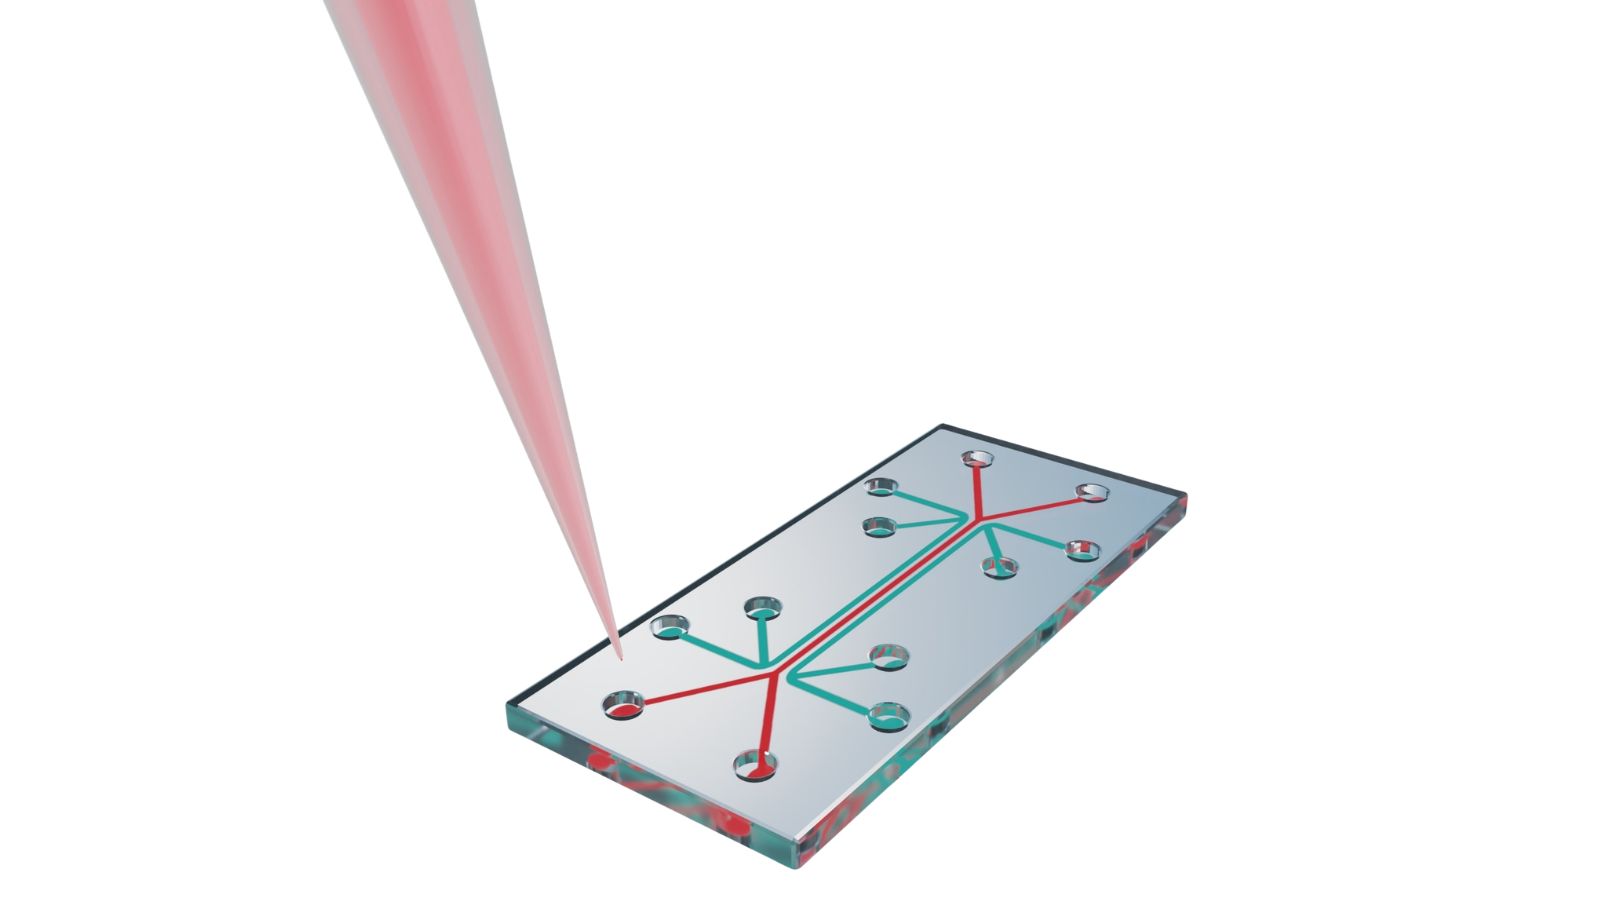
Микрофлуиди и лабораторијски системи
Индустрије за здравство и тестирање животне средине зависе од микро-инжењера за производњу микро-флуидних уређаја.
Ове компоненте, попут лабораторијских кертриџа типа „лабораторија на чипу”, имају прецизно калупљене микроканале, отворе и резервоаре за пренос микроскопских капи крви, реагенса или узорака воде. Поступком калупљења морају се верно репродуковати сложене геометрије са изузетно глатким површинама како би се прецизно контролисао ток течности без његовог ометања.
Зато што су ово често производи са једном употребом, микроформизовање пружа неопходну равнотежу напредне аутоматизације, екстремну прецизност и трошковито ефикасну производњу високог обема.
Изаберите Moldie за пројекат микроинжење
Како глобална потражња за мањим, паметнијим и мање инвазивним технологијама наставља да расте, способност производње на микроскопском нивоу постала је критична конкурентна предност.
Спремни сте да свој прототип микрокомпоненте претворите у поуздану производњу великих серија? Сарађујте са Moldie већ данас и искористите наше велико искуство у сложеном понашању полимера, напредној изради алата и строгим поступцима осигурања квалитета. Обратите се нашем инжењерском тиму да бисте стекли конкурентску предност и остварили свој пројекат микробризгања!
Често постављана питања (FAQs)
Колико је обично потребно да се изгради микро калуп?
Зато што микро алати захтевају специјализоване, високо-резолуционарне технике мацхининг као што су жица ЕДМ и ултра-фина млекање, тхотлинг олово време повремено може да продужи мало изнад стандардних калупима.
Да ли је могуће извршити прекомерну или два метка обликовање на микро компоненте?
Да, микро премотавање или двослитање је у потпуности изводљиво и често се користи за комбинување крутих и флексибилних материјала, као што је додавање меког фокета за залепљивање у тврду микро-спојила.
Међутим, овај процес је високо напредан и захтева специјализоване ротационе плоче или роботске системе преноса за руковање и усклађивање микроскопских под-саставке без наношења штете или премештања.
Који је најчешћи узрок преплављивања буџета у пројектима микроформисања?
Неуспех да се укључе у темељан дизајн за пореклоактурабилност (ДФМ) преглед рано у развојном циклу је примарни узрок повећања трошкова.
Када дизајнери производа не узму у обзир јединствено реолошко понашање пластике, односно њено течење на микрометарској скали, често су потребне скупе и дуготрајне измене алата, па чак и потпуна израда новог калупа након првог узорковања. Одговоран произвођач калупа, попут компаније Moldie, може то спречити раном инжењерском сарадњом и строгом валидацијом дизајна.
Може ли се рециклирати или регистровати пластика користити у микро калупу?
Углавном, коришћење регистрованог материјала је веома обесхрабрено у обликовању микро убризгавања. Прецизност неопходна за ове делове значи да чак и микроскопске нечистоће, деградиране полимерне ланце или честице прашине које се уводе током процеса рециклирања лако могу блокирати микро-капе или угрозити структурни интегритет деликатне могућности. Девичанска смола је скоро увек неопходна да би се осигурала стабилност процеса и део квалитета.







