
Ињекција обликује једну од најразвијенијих производних техника у савременој индустрији. Број њених варијанти расте са све већим захтевима производње. У овом чланку, понудићемо вам кратак, али прецизан преглед типова обликовања убризгавања који су тренутно у употреби.
Шта дефинише ињекцију
Ињекција обликовање је чин коришћења машине за убризгавање за присиљавање истопљеног материје под притиском у челичну или алуминијумску шупљину. Након што се учврсти у део, избацује се из калпа, а циклус се понавља. „Тип“ облика ињекције дефинише три полуге које заједно раде: архитектура калупа, материјални систем и метод обраде.
Типови процеса убризгавања
стандардно термопластичко убризгавање
Као један од најраспрострањенијих облика бризгања, стандардно бризгање термопластике користи уобичајене смоле попут ABS-a, поликарбоната (PC), полипропилена (PP), најлона (PA) и мешавина као што је PC/ABS. Погодно је за кућишта, носаче, оквире, делове апарата и друге производе са уобичајеном дебљином зидова, приближно 2–4 мм за многе смоле, и умерено сложеним детаљима.
Бризгање пластике омогућава најнижу цену по делу при великом обиму производње, најшири избор материјала и развијене праксе израде алата. Обитељски калупи и системи са врућим каналима помажу у смањењу отпада. Оптимизованим уливним системом и хлађењем постижу се кратки циклуси и одлична поновљивост. Обично се прво разматра ова метода, осим ако геометрија или перформансе не захтевају специјализован поступак.
Ињекција танких зидова
Бризгање танких зидова намењено је деловима тањим од уобичајених препоручених вредности, често свега 0.4–0.8 мм, а понекад и мање, у зависности од смоле и дужине тока. Примери су кућишта паметних телефона, батеријски пакети и потрошачка електроника високе густине, код којих је важна свака десетина милиметра.
Овај поступак одликују виши притисци и брзине убризгавања, као и пажљиво уравнотежени системи разводних канала који потискују смолу кроз дуге и уске путање тока. Потребни су издржљиви челици за калупе, полирани канали за ток и интензивно одзрачивање. Машине морају брзо реаговати и имати довољну силу затварања како би се супротставиле вршним притисцима у шупљини.
Међутим, она такође има неке размене: тоолинг је сложенији, а процесни прозор је ужи.
Микро убризгавање
Микрообразовање чини делове измерене у милиграмима до грама са карактеристикама микрофлуида: микрофлуидни чипови, сићушни зупчаници, катетери или микроскопске компоненте. Величине капија и обим пуцања су ситни, а контрола времена резиденције је од критичног значаја да се избегне деградација материјала.
Ова високотехнолошка прецизна метода омогућава израду детаља мањих од 100 µм, уз уске толеранције и изузетно уједначено дозирање из циклуса у циклус. Због сложености поступка бирају се стабилне смоле погодне за чисте собе, попут медицинских класа PEEK-a, PEI-ja и PP-a. Алати су скупи и осетљиви. Ипак, када су делови веома мали, а количине велике, ниједна друга метода не може да се такмичи по поновљивости и цени по комаду.
Премештање, уметање и вишенамештање
Пренамештање
Премотавање гради један материјал на други, обично мекани еластомер над крутим субстратом, као што је стискање преко ручке за ручку за напајање. Побољава ергономију, печатање, пригушивање удара и естетику без хардвера за састављање.
Заједнички приступи:
- Двa стaгa прoмeтaњa: прoмaхa нaпрoстaвљeнa субстрaгa, a oндa гa пoстaви у други мaдуљкa зa мeкo прoмeтњe.
- Премотавање: унутар једне алатке која ротира или преноси део између јазбина.
Ум› јештање
Уметање обликовања укључује преднамештену компоненту, често металну, у обликовану пластику. У типичним умецима су навођени шефови, грмљавице, штампани контакти, магнети или сензори. Замењује секундарни скуп и побољшава јачину зглобова и тачност положаја.
За покретање поступака производа, убацивања су прво ручно учитана или аутоматизована, одржана могућностима или вакуумом, а затим препакована смолом. Алатка мора управљати диференцијалним термичким проширењем како би се избегла пукотина или стрес на пластично-металном сучељу.
То је идеално када део треба локализована механичка снага или проводљивост без пуне металне фалсификације, као медицински луер фитиљ са металним нитцима, аутомобилски спојеви са челичним носи површине, или конектори са уграђеним терминалима.
Двојна стрела и троструки мотор
Вишеструко обликовање убризгава два или више материјала (или боја) у низу унутар исте ћелије и, често, исти калуп. Ротациони тањири, механизми језгра или индексни системи аутоматски померају делимично формирани део у следећу шупљину. Оне обезбеђују безшавне везе, чисте паузе боја, интегрисане печате, живе шарке, или тврдо- меке комбинације без ручног руковања. Такође откључава јединствену функционалност, као што су провидни прозори обликовани непрозирним телима.
Гас-/вода-помоћ и ко-помоћ
Укидање ињекције с гасом
Плин-помоћ обликовање убризгава инертни гас (обично азот) након што смола делимично испуни шупљину. Гас формира шупље канале дуж дебљих секција, гурајући истопљене пластичне материјале ка крајњим крајевима и формирајући пластичне делове са мање судопера, ратне странице и тежине. Такође има јединствене захтеве за дизајнирање мувла, јер вентилационе и гасне шипке морају бити пажљиве.
Може да произведе широк спектар пластичних производа, укључујући велике ручке, телевизијске оквире, компоненте намештаја и делове за дебља ребра које дозвољавају дебљи пластичније одељке без трагова судопера и могу да смањују време круга уклањањем масе која би иначе била потребна хлађењем.
Укидање ињекције помоћу воде
Сличан принцип, другачији медијум. Код калупљења уз помоћ воде убризгава се вода ради израде шупљих делова, што је посебно погодно за сложене, дуге цевасте облике са кривинама, као што су аутомобилске ручке врата, водови за течност за прање стакала и цеви кућних апарата.
Овај процес производње је познат по бржем уклањању топлоте (брзо се охлађује вода), глатким унутрашњим зидовима и доследнијим шупљим пресецима у поређењу са гасом у одређеним геометријама.
Ко- ињекција (Сндвич) усклађивање
Ко-инжекција производи кожно-коровну структуру: високо функционална или козметичка кожна смола. Језгро се може рециклирати полимер, бариерни материјал или смолу са прилагођеним својствима (нпр. пенасто језгро за укоченост до тежину). Најбоље је за материјалну оптимизацију трошкова без жртвовања изгледа или регулаторних слојева контакта. Паковање хране често утиче на кожу бариере, а роба потрошача може користити рециклирана језгра испод девичанске коже за естетику и перформансе.
Еластомер, ЛСР и Термосет/РИМ
Текућа гума за силицијум (ЛСР) убризгавање
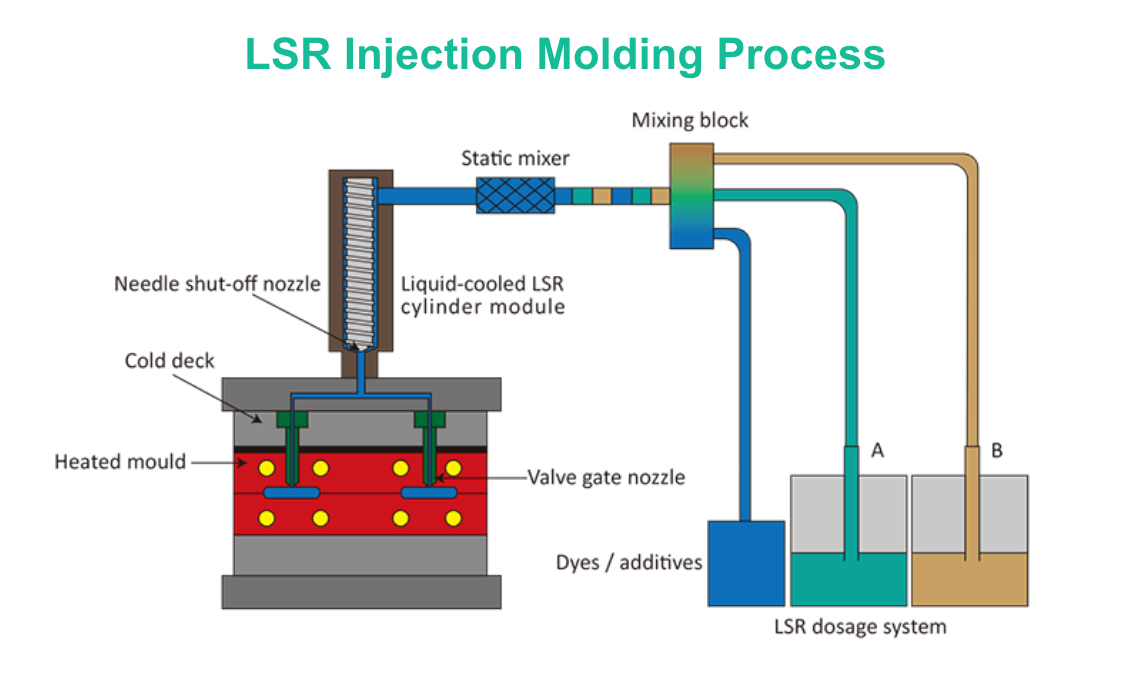
При калупљењу LSR-om у машини се дозирају и мешају двокомпонентни системи силикона умреженог платином, а затим убризгавају у калуп са хладним разводним каналима, где очвршћавају у загрејаној шупљини. Пошто је LSR термосетни еластомер, не може се поново растопити: умрежава се и задржава облик под дејством топлоте.
ЛСР нуди одличну хемијску отпорност, био компатибилност, температуру широког сервиса и спремност за чисту собу. Погодан је за производе као што су фоке и гасови, производи за бебе, носивачи, медицинске компоненте и оптички силикони за леће.
ТПЕ/ ТПВ и гумено убризгавање
Термопластични еластомери (ТПЕ) и термопластични вулканизати (ТПВ) се понашају као гуме, али процес на стандардним термопластичним пресама, омогућавајући рециклажљивост и пренамештање крутим субстратама.
Када је потребна права гума, нитрил, ЕПДМ, флуороеластомери, гумено убризгавање излечити материјал у калуп. Циклуса времена су дужа, а тулинг мора управљати кинетике и вентилацију од испарљивања. Селекција често зависи од хемијских и температурне отпорности мете.
Термоподешавање и убризгавање реакције (РИМ)
Бризгањем термосетних материјала обрађују се смоле које неповратно очвршћавају, као што су фенолне смоле, епоксиди и одређени полиестери. Реакцијско бризгање (RIM) меша реактивне компоненте ниске вискозности, обично полиуретанске системе, и убризгава их у калуп где полимеризују. Користи се за велике панеле и кућишта, бранике који апсорбују енергију и конструкционе компоненте са интегрисаним ребрима. RIM је одличан за дебеле и велике делове јер нижа почетна вискозност смањује унутрашња напрезања и потребну силу затварања.
Природа материјала значи да се отпад не може поново растопити, а температура алата и циклуси очвршћавања снажно утичу на производни учинак. Ипак, код малих серија великих делова RIM је често укупно јефтинији од алата за термопластику.
Убацивање у прах (МИМ/ЦИМ)
Метално убризгавање (МИМ)
МИМ меша ситне металне прахове са полимерним везивачем за стварање залиха које се могу убризгати у сложене облике. Након облика, делови се девезују да уклањају везиваче и синтеринг да би се метал прогустио, обично постижући теоретичку густину од 95 до 99%.
Предности овог поступка укључују изузетно прецизну израду малих и сложених металних компоненти, као што су зупчаници, затварачи, шарке, хируршки инструменти и делови ватреног оружја. MIM је конкурентан CNC обради када су количине велике, а геометрије тешке за глодање.
керамичко убризгавање (ЦИМ)
ЦИМ прати исту логику као МИМ, али са керамичким праховима, као што су цирконија или алуминијум. Омогућава изолационе, електрично изолације и високо-температурне компоненте са финим детаљима, шобама, стоматолошким деловима и изолаторима сензора.
Закључак
Опширни пејзаж процеса обликовања ињекције наглашава суштински принцип у савременој производњи: изаберите прави алат за посебан случај. Постојање многих варијанти доказује да ниједан метод није универзално супериоран; радије, сваки представља прилагођено решење.
На крају, избор одређеног типа обликовања убризгавања је стратешка одлука која превазилази само геометрију дела. Да бисте правилно изабрали процес производње за своје делове, морате имати све утицајне чиниоце пре него што донесете одлуку. Алтернативно можете сарађивати са произвођачем и придобити помоћ од индустријских стручњака.
Често постављана питања
Колики су кључни возачи трошкова изван самог калуп за ове специјализоване процесе?
Док је на тутловање велики напредни трошкови, на текуће трошкове утиче процес. Укључује се материјални отпад (прекид тркача у стандардном обликовању насупрот губитка у врућим тркачима), циклусно време (дужи циклуси за дебеље делове или термосетове), секундарне операције (девезивање/интересовање за ПИМ, делимично довршавање) и потребан ниво аутоматизације.
Могу ли се ови различити процеси обликовања комбиновати у једном делу?
Да, можете. У ствари, хибридни приступи су граница напредне производње. На пример, део се може створити помоћу обликовања гаса да се издуби дебели део, а затим се прође кроз другу операцију за микромодиране могућности. Други пример је убацивањем металне компоненте која је касније превазиђена са меким ТПЕ‐ ом. Међутим, ово често захтева софистицирано планирање производње и више производних ћелија.







