
Шта тип 3 анодизује?
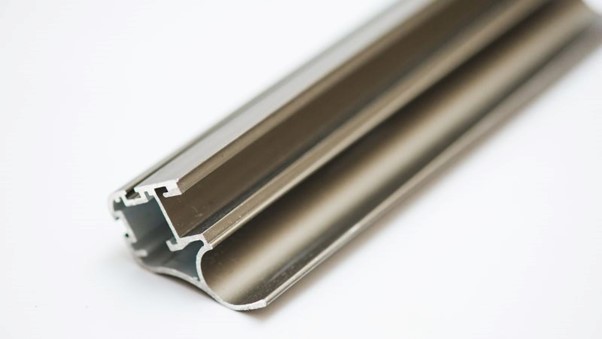
Анодизање типа 3, често познато као тврдо анодизање, користи се за покривање металних површина, обезбеђујући им изузетну снагу и издржљивост.
Процес користи купку ниске температуре и већу густину него друге методе. То резултира гушћем, заштитнијом површином.
Овај метод повећава отпор и продужава живот метала, посебно је користан у индустрији где је опрема подвргнута интензивном коришћењу и високим нивоима износа и суза.
Зашто изабрати анодизање типа 3
Понуде за анодизање типа 3:
- Висок отпор корозије
- Повећан издржљивост
- Естетски жалба (опције боја)
- Добро придржавање за облачиће
- Димензионална стабилност
- Разумна електрична преводљивост
Програми за анодизање производа типа 3
| категорија програма | Специфични примери |
| Архитектура — изградња | Екстериорно обложавање, оквири прозора, ограде, врата, декоративни елементи |
| Превоз | Аутомотивни делови, аутобуске екстерије, неке компоненте авиона (тип 2 често су пожељнији за авионе због јачине) |
| Поправке спољашњег намештаја | Намештаљке, столови, плантаже, осветљења |
| Потрошачки производи | Спортска роба (бицикли, опрема за камповање), алати, декоративни предмети |
| Индустријске компоненте | Делови машинерије, рукохвати, структурне подршке |
| Подршка за потписивање ~@ ¦Амп¦Amp¦ | Трајан и визуелно привлачан знак на отвореном |
| Поморски програми | Делови брода, докови, морске структуре |
| Електричне компоненте | Ограничења, станови за електричну опрему |
Материјали и опрема
Анадолизирање типа 3 захтева одређене материјале и алате да би се постигли квалитетни резултати. У њих су погодни субстрати, анодизациони тенкови и специјализована решења за стварање тврдог, издржљивог завршетка.
Субстрати погодни за анодизање типа 3
Анодизање типа 3 је најефикасније на алуминијумским легурама. Алуминијум 6061 и 7075 су популарни избори због своје снаге и корозијског отпора.
Анодирајућа опрема
1. Анодизациони тенкови:
- Материјал: типично направљен од не-корозивних материјала, као што су пластика, фиброза или нерђајући челик.
- Функција: држи анодизајуће решење где су алуминијумски делови потопљени током процеса анодизања.
2. Напајање:
- Тип: ~@ ¦ДДЦ¦DC¦ (директна струја) напајање.
- Функција: обезбеђује неопходну електричну струју за стварање анодизајуће реакције на алуминијској површини.
3. Систем грејања:
- Тип: електрични грејачи или потапање грејалице.
- Функција: одржава температуру анодизајућег раствора унутар жељеног опсега за оптималне резултате
4. Систем за хлађење:
- Тип: Хладни или завоји за хлађење.
- Функција: Регулише температуру анодизајућег раствора, нарочито у великим операцијама.
5. Исправање тенкова:
- Функција: Користи се за прање алуминијума пре и после анодирања за уклањање контаминаната и преосталих хемикалија.
Типови анодизајуће опреме:
- Серија анодизачка опрема: користи се за обраду више делова одједном, погодних за мање операције.
- Континуирана анодизациона опрема: дизајнирана за производњу високог обема, дозвољава континуирану обраду алуминијума.
- Аутоматски анодизачки системи: инкорпорација роботика и аутоматика за прецизност, конзистентност и ефикасност у великим операцијама.
Процеси и механизми
Анадолизирање типа 3 укључује низ корака за припрему површине, анодизовање материјала и печат.
Припрема за претходну анализу површине
Први корак у анодизању типа 3 је припрема површине. Површина мора бити темељно очишћена да би се уклонила било каква прљавштина, маст или оксидација.
Деоксидација је додатни поступак у ком хемијска купка уклања оксиде и друге нечистоће. Правилно чишћење обезбеђује уједначено елоксирање и спречава недостатке. Ова припрема ствара и микро текстуре које побољшавају ефикасност и квалитет елоксирања.
Анодирам кораке процеса
Следећи је само анодизање. Процес користи електролитно раствор, обично сумпорна киселина, и директан струју напајање. Ови услови стварају дебели слој оксида на површини алуминијума. Делови се потапају у електролиту, а струја тече кроз метал, формирајући препреку.
Пост- анодизационе технике запечатљања
Заптивање је завршни корак којим се побољшава отпорност елоксираног слоја на корозију. Доступно је неколико метода, укључујући заптивање врућом водом, никл-ацетатом или хладно заптивање.
Заптивање врућом водом користи високу температуру за хидратацију оксидног слоја и затварање пора. Никл-ацетат омогућава хемијско заптивање и пружа додатну заштиту. Хладно заптивање је ефикасно при нижим температурама и обично користи растворе на бази флуорида.
Шта треба разматрати током процеса?
При извођењу анодизања типа 3 четири критична фактора која треба размотрити су анодизовано решење, текућа густина, температура и трајање лечења.
Састав и концентрација анодизованог раствора су од суштинског значаја за постизање жељене дебелине, боје и униформитета анодизованог слоја.
Поред тога, текућа густина примењена током анодизања директно утиче на дебљину и уједначеност слоја оксида. Неисправна текућа густина може довести до неравних или порозних облога.
Одржавање стабилне и контролисане температуре током процеса анодизања је кључно за доследне резултате, јер температурне колебање утичу на анодизачку реакцију и коначну квалитет производа.
Поред тога, трајање процеса анодизања директно утиче на дебљину слоја оксида: време лечења које је сувише кратко можда неће обезбедити одговарајућу заштиту, док прекомерна трајања може довести до превише дебелих слојева или других проблема.
Ограничења анодирања типа 3
Анадолизирање типа 3 најбоље ради на одређеним алуминијумским легурама. Нису сви метали или алуминијумске оцене погодни, што може ограничити изборе у зависности од жељених својстава.
Опције боја за анодизање типа 3 су ограничене, што обично резултира тамнијим нијансама као што су црне, сиве или бронзе. Ово је због дебљег слоја оксида формираног током процеса.
Поред тога, процес може да дода дебљину на део, који можда није погодан за прецизне компоненте, тако да су тесне толеранције виталне.
Одржавање и нега
Држање анодизованих површина типа 3 у добром стању обезбеђује да трају дуго и остану ефикасне. Редовно чишћење помаже. Користите благ сапун и воду за рутинско чишћење.
Ако је потребно дубље чишћење, мека тканина или сунђер добро ради. Тврдоглаве мрље можда треба нежан додир са меким бристаном четкицом.
Чување анодизованих ставки типа 3 такође помаже у бризи. Ако је могуће, чувајте их у сувом, чистом окружењу.
Лако уље може бити неопходно за покретне делове. Лако уље може помоћи да делови раде глатко. Побрините се да користите уље препоручљиво за анодизоване површине.
Покушајте да избегнете излагање анодизованих површина екстремним температурама дужим периодима.
Често постављана питања
Које су главне разлике између анодизе типа ii иii анодизе типа?
Главна разлика између типа ii и tip ii анодизања лежи у дебелини и структури анодизованог слоја, који директно утиче на резултате.
Колики је типични опсег дебљине за тип ИИИ анодизање?
Анадолизирање типа 3 обично ствара дебелину премаза између 1,8 и 6,6 милиметара. Ова дебелина зависи од програма и жељеног трајања.
Како се анодизање типа ИИИ разликује од типа i у вези са издржљивошћу и програмом?
Анодизање типа III, такође познато као тешко анодизовање, издржљиво је од типа II. Користи се у програмима у којима је потребан висок отпор на ношење, као што су у аерокосмичким и војним поставкама.
Који су фактори који утичу на трошкове анодизања услуга типа 3?
Чиниоци трошкова укључују величину и сложеност дела, жељену дебљину и све посебне захт› јеве обраде. Поред тога, крај боје може утицати и на цену.







