
Qu’est-ce que l’anodisation de type III ?
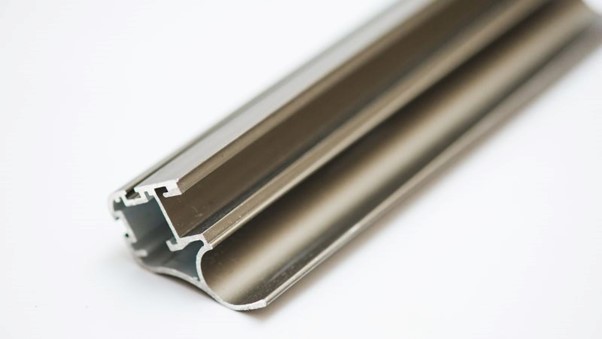
L’anodisation de type III, souvent appelée anodisation dure, sert à revêtir les surfaces métalliques afin de leur conférer une résistance et une durabilité exceptionnelles.
Le procédé utilise un bain à basse température et une densité de courant plus élevée que les autres méthodes. Il en résulte une surface plus dense et plus protectrice.
Cette méthode améliore la résistance à l’usure et prolonge la durée de vie du métal. Elle est particulièrement avantageuse dans les secteurs où les équipements sont soumis à une utilisation intensive et à une forte usure.
Pourquoi choisir l’anodisation de type III ?
L’anodisation de type III offre :
- Une grande résistance à la corrosion
- Une durabilité accrue
- Un aspect esthétique (choix de couleurs)
- Une bonne adhérence des revêtements
- Une stabilité dimensionnelle
- Une conductivité électrique satisfaisante
Applications des produits anodisés de type III
| Catégorie d’application | Exemples précis |
| Architecture et construction | Bardages extérieurs, cadres de fenêtres, garde-corps, portes, éléments décoratifs |
| Transport | Pièces automobiles, extérieurs d’autobus, certains composants d’aéronefs (le type II est souvent préféré pour sa résistance) |
| Mobilier et installations d’extérieur | Bancs, tables, jardinières, luminaires |
| Biens de consommation | Articles de sport (vélos, matériel de camping), outils, objets décoratifs |
| Composants industriels | Pièces de machines, mains courantes, supports structurels |
| Panneaux et supports de signalisation | Signalisation extérieure durable et esthétique |
| Applications marines | Pièces de bateaux, pontons, structures marines |
| Composants électriques | Enveloppes et boîtiers d’équipements électriques |
Matériaux et équipements
L’anodisation de type III nécessite des matériaux et des outils adaptés pour obtenir des résultats de haute qualité, notamment des substrats appropriés, des cuves d’anodisation et des solutions spécialisées permettant de créer une finition dure et durable.
Substrats adaptés à l’anodisation de type III
L’anodisation de type III est particulièrement efficace sur les alliages d’aluminium. Les alliages d’aluminium 6061 et 7075 sont des choix courants en raison de leur résistance mécanique et à la corrosion.
Équipements d’anodisation
1. Cuves d’anodisation :
- Matériau : généralement fabriquées dans des matériaux résistants à la corrosion, comme le plastique, la fibre de verre ou l’acier inoxydable.
- Fonction : contient la solution d’anodisation dans laquelle les pièces en aluminium sont immergées pendant le procédé.
2. Alimentation électrique :
- Type : alimentation en courant continu (CC).
- Fonction : fournit le courant électrique nécessaire à la réaction d’anodisation sur la surface de l’aluminium.
3. Système de chauffage :
- Type : résistances électriques ou thermoplongeurs.
- Fonction : maintient la solution d’anodisation dans la plage de température souhaitée pour obtenir des résultats optimaux.
4. Système de refroidissement :
- Type : refroidisseurs ou serpentins de refroidissement.
- Fonction : régule la température de la solution d’anodisation, notamment dans les opérations à grande échelle.
5. Cuves de rinçage :
- Fonction : servent à rincer les pièces en aluminium avant et après l’anodisation afin d’éliminer les contaminants et les résidus chimiques.
Types d’équipements d’anodisation :
- Équipement d’anodisation par lots : utilisé pour traiter plusieurs pièces simultanément ; convient aux opérations de petite envergure.
- Équipement d’anodisation en continu : conçu pour les grandes séries et permet le traitement continu des pièces en aluminium.
- Systèmes d’anodisation automatisés : intègrent la robotique et l’automatisation pour assurer précision, régularité et efficacité à grande échelle.
Procédé et mécanismes
Le type III d’anodisation comprend plusieurs étapes de préparation de surface, d’anodisation du matériau et de colmatage.
Préparation de la surface avant anodisation
La première étape de l’anodisation de type III est la préparation de la surface. La surface doit être soigneusement nettoyée afin d’éliminer les saletés, la graisse et l’oxydation. Cette étape peut comprendre le dégraissage , nettoyage à l’acide et décapage.
La désoxydation constitue une autre étape au cours de laquelle un bain chimique élimine les oxydes et autres impuretés. Un nettoyage adéquat assure une anodisation uniforme et prévient les défauts. Cette préparation crée également des microtextures qui améliorent l’efficacité et la qualité de l’anodisation.
Étapes du procédé d’anodisation
Vient ensuite l’anodisation proprement dite. Le procédé utilise une solution électrolytique, généralement de l’acide sulfurique, ainsi qu’une alimentation en courant continu . Ces conditions créent une couche épaisse d’oxyde à la surface de l’aluminium. Les pièces sont immergées dans l’électrolyte et le courant traverse le métal, formant une barrière.
Techniques de colmatage après anodisation
Le colmatage est la dernière étape, qui améliore la résistance à la corrosion de la couche anodisée. Plusieurs méthodes sont possibles, notamment le colmatage à l’eau chaude , colmatage à l’acétate de nickel ou colmatage à froid.
Le colmatage à l’eau chaude utilise des températures élevées pour hydrater la couche d’oxyde et fermer les pores. L’acétate de nickel assure un colmatage chimique et apporte une protection supplémentaire. Le colmatage à froid est efficace à des températures plus basses et fait généralement appel à des solutions à base de fluorure.
Quels éléments faut-il prendre en compte pendant le procédé ?
When performing Type 3 anodizing, four critical factors to consider are the anodizing solution, current density, temperature, and treatment duration.
La composition et la concentration de la solution d’anodisation sont essentielles pour obtenir l’épaisseur, la couleur et l’uniformité souhaitées de la couche anodisée.
De plus, la densité de courant appliquée pendant l’anodisation influe directement sur l’épaisseur et l’uniformité de la couche d’oxyde. Une densité de courant inadaptée peut entraîner des revêtements irréguliers ou poreux.
Le maintien d’une température stable et contrôlée pendant le procédé d’anodisation est essentiel pour obtenir des résultats constants, car les fluctuations de température affectent la réaction d’anodisation et la qualité du produit final.
En outre, la durée du procédé d’anodisation influe directement sur l’épaisseur de la couche d’oxyde : un traitement trop court peut ne pas offrir une protection suffisante, tandis qu’une durée excessive peut produire des couches trop épaisses ou entraîner d’autres problèmes.
Limites de l’anodisation de type III
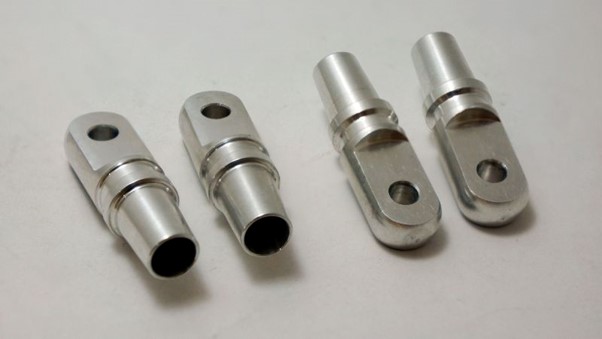
L’anodisation de type III convient particulièrement à des alliages d’aluminium spécifiques. Tous les métaux ou grades d’aluminium ne sont pas adaptés, ce qui peut restreindre les choix selon les propriétés recherchées.
Les possibilités de couleur de l’anodisation de type III sont limitées et donnent généralement des teintes foncées comme le noir, le gris ou le bronze. Cela s’explique par la couche d’oxyde plus épaisse formée pendant le procédé.
En outre, le procédé peut augmenter l’épaisseur de la pièce, ce qui peut ne pas convenir aux composants de précision ; des tolérances serrées sont donc essentielles.
Entretien et maintenance
Pour préserver les surfaces anodisées de type III et maintenir leur efficacité dans le temps, un nettoyage régulier est utile. Utilisez du savon doux et de l’eau pour le nettoyage courant. Évitez les produits chimiques agressifs et les matériaux abrasifs, qui peuvent endommager la finition.
Si un nettoyage plus approfondi est nécessaire, utilisez un chiffon doux ou une éponge. Les taches tenaces peuvent nécessiter un brossage délicat avec une brosse à poils souples. Veillez à ne pas rayer la surface.
Un rangement adéquat contribue également à préserver les articles anodisés de type III. Dans la mesure du possible, conservez-les dans un environnement propre et sec.
Les pièces mobiles peuvent nécessiter une lubrification. Une huile légère peut contribuer à leur bon fonctionnement ; veillez à utiliser une huile recommandée pour les surfaces anodisées.
Évitez d’exposer les surfaces anodisées à des températures extrêmes pendant de longues périodes, car elles risquent de s’affaiblir avec le temps.
Foire aux questions
Quelles sont les principales différences entre l’anodisation de type II et celle de type III ?
La principale différence entre l’anodisation de type II et de type III concerne l’ épaisseur et la structure de la couche anodisée, qui influent directement sur les propriétés obtenues.
Quelle est la plage d’épaisseur typique de l’anodisation de type III ?
L’anodisation de type III produit généralement un revêtement d’une épaisseur comprise entre 1.8 et 6.6 mils. Cette épaisseur dépend de l’application et de la durabilité recherchée.
En quoi l’anodisation de type III diffère-t-elle de celle de type II en matière de durabilité et d’application ?
L’anodisation de type III, également appelée anodisation dure, est plus durable que celle de type II. Elle est utilisée lorsque la résistance à l’usure doit être élevée, notamment dans l’aéronautique et le secteur militaire.
Quels facteurs influent sur le coût des services d’anodisation de type III ?
Les facteurs de coût comprennent la taille et la complexité de la pièce, l’épaisseur souhaitée et les exigences particulières de transformation. La finition colorée peut également influer sur le prix. Additionally, the color finish can also impact the price.







