
Qu’est-ce que l’anodisation de type II ?
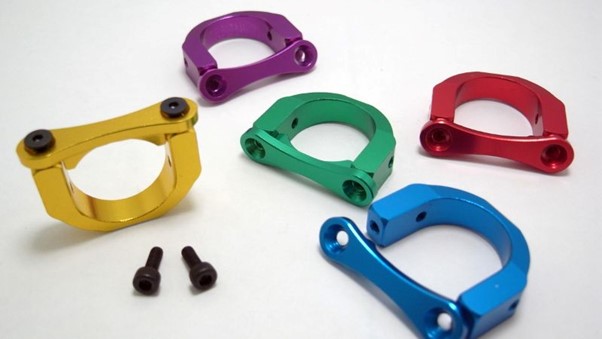
L’anodisation de type II est un traitement de l’aluminium. Ce procédé crée une couche protectrice appelée revêtement d’oxyde d’aluminium.
L’anodisation de type II se décline en classe 1 et classe 2.
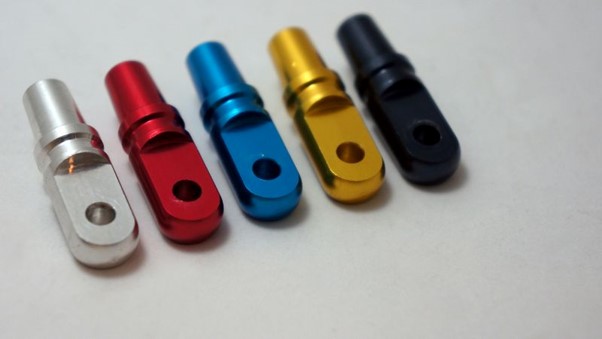
La classe 1 ne comporte aucun colorant et donne une finition anodisée transparente qui met en valeur l’aspect métallique naturel de l’aluminium. Elle convient aux applications qui recherchent une apparence discrète. La classe 2 comprend des finitions colorées par teinture et offre davantage de possibilités de personnalisation.
Les avantages de l’anodisation de type 2
- Résistance à la corrosion : excellente protection contre les facteurs environnementaux.
- Résistance à l’usure : augmente la dureté de surface et convient ainsi aux applications soumises à une forte usure.
- Aspect esthétique : le revêtement peut être teint dans différentes couleurs, ce qui améliore l’apparence du produit fini.
- Entretien réduit : les surfaces anodisées sont plus faciles à nettoyer et à entretenir que l’aluminium non traité.
Quelles différences entre l’anodisation de type II et celle de type III ?
| Caractéristique | Anodisation de type II | Anodisation de type III |
| Type de procédé | Anodisation à l’acide sulfurique | Anodisation dure |
| Électrolyte | Solution d’acide sulfurique | Solution d’acide sulfurique (avec paramètres spécifiques) |
| Épaisseur du revêtement | 1.8µ-25.4µ | 12.7µ-115µ |
| Porosité | Plus poreux, ce qui permet la teinture et le colmatage | Moins poreux, plus dense et plus résistant |
| Résistance à la corrosion | Bonne résistance à la corrosion | Excellente résistance à la corrosion |
| Applications | Applications générales, finitions décoratives et certains composants structurels | Applications intensives nécessitant une forte résistance à l’usure et à la corrosion |
| Coloration | Teinture facile dans différentes couleurs | Possibilités de teinture limitées en raison de la porosité réduite |
| Coût | Généralement plus faible | Plus élevé en raison d’un traitement plus long |
Le procédé d’anodisation de type 2
Lors de l’anodisation de type II, l’aluminium est transformé en un matériau durable au moyen d’un procédé électrochimique. Celui-ci consiste à appliquer un courant électrique, à traiter le métal dans un bain chimique et à former une couche d’oxyde protectrice.
Étapes de l’anodisation
- Préparation de la cellule électrolytique : la pièce en aluminium nettoyée est immergée dans une solution électrolytique d’acide sulfurique. Le procédé nécessite une cellule électrolytique dans laquelle la pièce en aluminium sert d’anode (électrode positive) et une cathode (électrode négative) est également placée dans la solution.
- Application du courant : un courant continu est appliqué. Il provoque un dégagement d’oxygène à l’anode (la pièce en aluminium) et forme de l’oxyde d’aluminium (Al2O3) à sa surface. Cette couche d’oxyde se développe à partir du substrat d’aluminium et présente une structure poreuse.
- Contrôle de la température et de la durée : le procédé se déroule généralement à une température comprise entre 15°C et 25°C (59°F à 77°F) et dure de 30 minutes à plusieurs heures, selon l’épaisseur de couche anodisée recherchée.
Traitements après anodisation
Après l’anodisation, la couche poreuse d’oxyde d’aluminium peut être colmatée afin d’améliorer la résistance à la corrosion. Ce traitement est généralement réalisé à l’eau chaude ou par une autre méthode de colmatage, par exemple à l’acétate de nickel, afin de fermer les pores et d’accroître la durabilité.
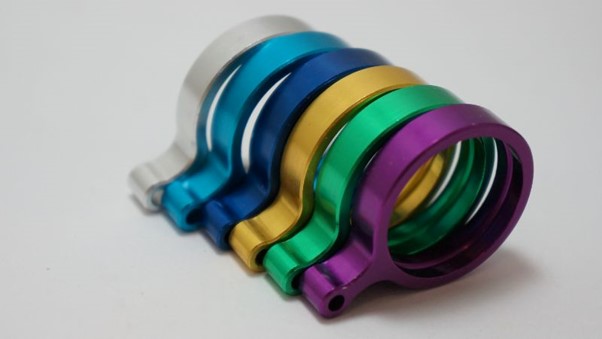
Si une coloration est souhaitée, la surface anodisée peut être teinte avant le colmatage. La structure poreuse de la couche anodisée permet aux colorants de pénétrer et d’adhérer, offrant ainsi un large éventail de couleurs.
Spécifications techniques et normes
MIL-A-8625 et ASTM
L’anodisation de type II suit la norme militaire MIL-A-8625, qui définit les procédés et les propriétés exigés pour les revêtements anodiques. Elle garantit une résistance suffisante à la corrosion et une isolation électrique adaptée.
La norme MIL-A-8625 précise des méthodes d’essai, telles que l’essai au brouillard salin, pour évaluer la durabilité des revêtements.
En complément de la norme MIL-A-8625, l’ASTM fournit également des lignes directrices en matière d’essais et d’assurance qualité.
ASTM International, auparavant connue sous le nom d’American Society for Testing and Materials, est une organisation reconnue à l’échelle mondiale qui élabore et publie des normes techniques consensuelles volontaires couvrant de nombreux matériaux, produits, systèmes et services.
Les normes ASTM portent sur divers aspects des essais de matériaux, notamment les propriétés mécaniques, la résistance à la corrosion et les traitements de surface. Pour l’anodisation, l’ASTM a établi des normes telles que l’ASTM B580, qui fournit des lignes directrices relatives aux revêtements anodiques de l’aluminium, et l’ASTM B244, qui décrit les méthodes de mesure de leur épaisseur.
Applications industrielles et commerciales
| Secteur / application | Utilisations / composants | Avantages |
| Aéronautique | Structures d’aéronefs, trains d’atterrissage, composants de moteurs | Résistance à la corrosion, légèreté |
| Automobile | Éléments décoratifs, roues, composants de moteur | Durabilité, esthétique, réduction du poids |
| Architecture | Façades de bâtiments, cadres de fenêtres, mains courantes | Protection durable, aspect esthétique |
| Électronique grand public | Boîtiers de smartphones, d’ordinateurs portables et d’appareils photo | Protection, finitions esthétiques |
| Équipements industriels | Pièces de machines, outils | Résistance à l’usure accrue, durée de vie prolongée |
| Équipements sportifs | Vélos, clubs de golf, articles de sport | Résistance améliorée, poids réduit, finition attrayante |
Foire aux questions
Qu’est-ce qui distingue l’anodisation de type 2 de celle de type 3 en matière de durabilité et d’application ?
L’anodisation de type 2, également appelée anodisation à l’acide sulfurique, forme une couche d’oxyde d’aluminium plus fine que celle du type 3. Le type 3, ou anodisation dure, produit un revêtement plus épais et plus durable, adapté aux applications intensives. Le type 2 peut être choisi pour des applications décoratives ou nécessitant une protection modérée.
Comment l’épaisseur de l’anodisation de type 2 se compare-t-elle à celle des autres types ?
L’anodisation de type 2 produit généralement un revêtement plus fin que le type 3, mais plus épais que le type 1.
Quelle est la différence entre les classes 1 et 2 de l’anodisation de type 2 ?
L’anodisation de classe 1 donne une finition transparente ou naturelle, sans colorant, et assure une protection de base. La classe 2 permet la teinture et ajoute de la couleur à la finition.
En quoi le titane anodisé de type 2 se distingue-t-il des autres métaux anodisés ?
Le titane anodisé de type 2 se distingue par ses couleurs uniques et sa résistance accrue à la corrosion. Il conserve sa légèreté tout en offrant une finition esthétique. Par rapport à l’aluminium, le titane anodisé permet d’obtenir des teintes plus vives et variées, ce qui le rend adapté aux usages décoratifs.
Quels critères prendre en compte pour choisir un prestataire d’anodisation de type 2 ?
Lors du choix d’un prestataire, examinez son expérience, ses mesures de contrôle qualité et sa capacité à respecter des exigences précises, notamment en matière de couleur et d’épaisseur. Vérifiez qu’il peut traiter les spécifications de votre projet pour obtenir de meilleurs résultats. Les avis des clients peuvent également vous renseigner sur sa fiabilité et la qualité de son service.







