
Che cos’è l’anodizzazione di tipo II?
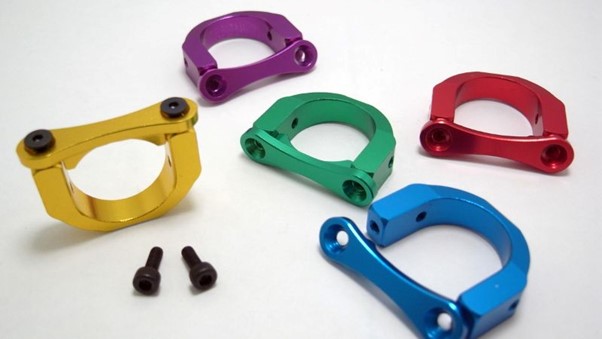
L’anodizzazione di tipo II è un metodo usato per trattare l’alluminio. Questo processo crea uno strato protettivo noto come ossido di alluminio rivestimento.
Tipo II anodizzazione entra in Classe 1 e Classe 2 designazioni.
Classe 1 non ha additivi di colore e fornisce una finitura anodizzata chiara, mostrando l’aspetto metallico naturale dell’alluminio. Questa classe è ideale per applicazioni che richiedono un aspetto sottile. La classe 2 include finiture colorate e offre una maggiore personalizzazione.
I vantaggi dell’anodizzazione di tipo 2
- Resistenza alla corrosione: Fornisce un’eccellente protezione contro i fattori ambientali.
- Resistenza all’usura: Aumenta la durezza superficiale, rendendolo adatto per applicazioni ad alta usura.
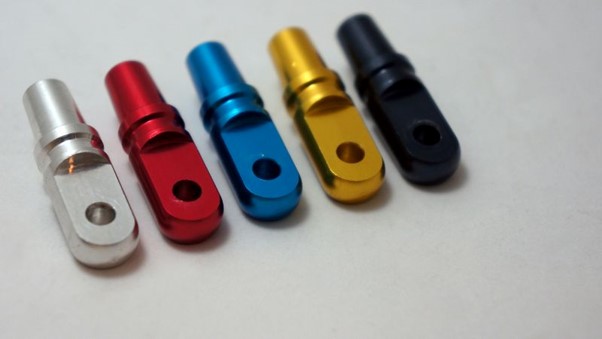
- Appello estetico: Questo può essere tinto in vari colori, migliorando il fascino visivo del prodotto finale.
- Bassa manutenzione: Le superfici anodizzate sono più facili da pulire e mantenere rispetto all’alluminio non trattato.
Quali sono le differenze tra tipo II e tipo III anodizzazione?
| Caratteristica | Tipo II Anodizzazione | Tipo III Anodizzazione |
| Tipo di processo | Acido solforico anodizzante | Anodizzazione dura |
| Elettrolita | Soluzione di acido solforico | Soluzione di acido solforico (con parametri specifici) |
| Spessore di rivestimento | 1.8µ-25.4µ | 12.7µ-115µ |
| Porosità | Più poroso, consentendo la tintura e la sigillatura | Meno poroso, più denso e resistente |
| Resistenza alla corrosione | Buona resistenza alla corrosione | Eccellente resistenza alla corrosione |
| Domande | Applicazioni generali, finiture decorative e alcuni componenti strutturali | Applicazioni pesanti che richiedono elevata resistenza all’usura e alla corrosione |
| Colorazione | Facilmente tinto in vari colori | Capacità di tintura limitata a causa della ridotta porosità |
| Costo | Costi generalmente più bassi | Costi più elevati grazie a tempi di lavorazione più lunghi |
Il processo di anodizzazione di tipo 2
Nell’anodizzazione di tipo II, l’alluminio viene trasformato in un materiale durevole utilizzando un processo elettrochimico. Ciò comporta l’applicazione di una corrente elettrica, il trattamento del metallo in un bagno chimico e lo sviluppo di uno strato di ossido protettivo.
Processo di anodizzazione
- Configurazione delle cellule elettrolitiche: La parte in alluminio pulito è immersa in una soluzione elettrolitica di acido solforico. Il processo di anodizzazione prevede la creazione di una cella elettrolitica, in cui la parte in alluminio agisce come l’anodo (elettrodo positivo), e un catodo (elettrodo negativo) è anche collocato nella soluzione.
- Applicazione attuale: Viene applicata una corrente continua, causando il rilascio di ossigeno all’anodo (la parte in alluminio) e la formazione di ossido di alluminio (Al2O3) sulla sua superficie. Questo strato di ossido cresce dal substrato di alluminio ed è poroso in natura.
- Temperatura e controllo del tempo: Il processo funziona tipicamente a temperature comprese tra 15°C e 25°C (59°F-77°F) e può durare da 30 minuti a diverse ore, a seconda dello spessore desiderato dello strato anodizzato.
Trattamenti post-anodizzazione
Dopo l’anodizzazione, lo strato di ossido di alluminio poroso può essere sigillato per migliorare la resistenza alla corrosione. Questo di solito viene fatto attraverso un processo di sigillatura dell’acqua calda o utilizzando altri metodi di sigillatura (come la sigillatura dell’acetato di nichel) per chiudere i pori e migliorare la durata.
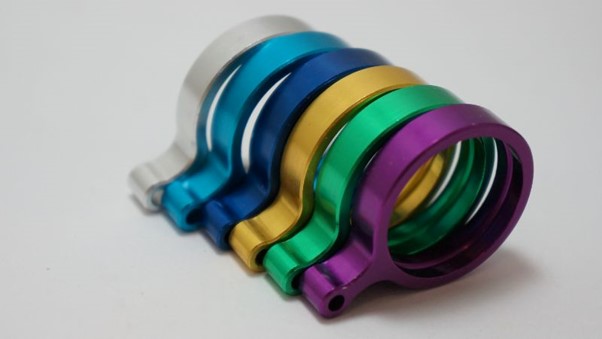
Se il colore è desiderato, la superficie anodizzata può essere tinta prima della sigillatura. La natura porosa dello strato anodizzato consente ai coloranti di penetrare e legare, con conseguente una vasta gamma di opzioni di colore.
Specifiche tecniche e standard
MIL-A-8625 e ASTM
L’anodizzazione di tipo II segue lo standard militare MIL-A-8625. Questo standard delinea i processi e le proprietà richieste per i rivestimenti anodici. Assicura che i rivestimenti forniscano un’adeguata resistenza alla corrosione e isolamento elettrico.
MIL-A-8625 specifica i metodi di prova, come prova di nebbia salina, per valutare la durata dei rivestimenti.
Oltre a MIL-A-8625, ASTM fornisce anche linee guida su test e garanzia di qualità.
ASTM International, precedentemente nota come American Society for Testing and Materials, è un’organizzazione riconosciuta a livello globale che sviluppa e pubblica standard tecnici di consenso volontario per una vasta gamma di materiali, prodotti, sistemi e servizi.
Gli standard ASTM coprono vari aspetti dei test sui materiali, tra cui proprietà meccaniche, resistenza alla corrosione e trattamenti superficiali. In relazione all’anodizzazione, ASTM ha stabilito standard come ASTM B580, che fornisce linee guida per i rivestimenti anodici sull’alluminio, e ASTM B244, che delinea i metodi per misurare lo spessore dei rivestimenti anodici.
Applicazioni industriali e commerciali
| Industria/Applicazione | Usi/Componenti | Vantaggi |
| Industria aerospaziale | Telai aerei, carrello di atterraggio, componenti del motore | Resistenza alla corrosione, proprietà leggere |
| Industria automobilistica | Rivestimento decorativo, ruote, componenti del motore | Durabilità, estetica, riduzione del peso |
| Applicazioni architettoniche | Facciate per edifici, cornici per finestre, corrimano | Protezione di lunga durata, appeal visivo |
| Elettronica di consumo | Alloggiamenti per smartphone, laptop, fotocamere | Protezione, finiture estetiche |
| Attrezzature industriali | Parti di macchine, utensili | Maggiore resistenza all’usura, maggiore durata |
| Attrezzature sportive | Biciclette, mazze da golf, articoli sportivi | Maggiore resistenza, peso ridotto, finitura attraente |
Domande frequenti
Cosa distingue l’anodizzazione di tipo 2 dall’anodizzazione di tipo 3 in termini di durata e applicazione?
L’anodizzazione di tipo 2, nota anche come anodizzazione dell’acido solforico, forma uno strato più sottile di ossido di alluminio rispetto al tipo 3. Il tipo 3, o anodizzazione dura, è più spesso e più durevole, rendendolo adatto per applicazioni pesanti. Si potrebbe scegliere Tipo 2 per scopi decorativi o applicazioni che richiedono una protezione moderata.
In che modo lo spessore anodizzante del tipo 2 viene confrontato con altri tipi?
L’anodizzazione di tipo 2 si traduce tipicamente in un rivestimento più sottile del tipo 3, ma più spesso del tipo 1.
Puoi spiegare la differenza tra anodizzazione di Classe 1 e Classe 2 all’interno della categoria Tipo 2?
L’anodizzazione di classe 1 produce una finitura chiara o naturale senza coloranti, offrendo una protezione di base. Classe 2 consente la tintura, aggiungendo colore alla finitura.
In che modo il titanio anodizzato di tipo 2 si distingue da altre forme di metalli anodizzati?
Il titanio anodizzato di tipo 2 è notevole per i suoi colori unici e la resistenza alla corrosione migliorata. Mantiene la sua proprietà leggera offrendo una finitura visivamente accattivante. Rispetto all’alluminio, il titanio anodizzato può ottenere tonalità più vivaci e varie, rendendolo ideale per l’uso decorativo.
Cosa dovresti considerare quando scegli un fornitore di servizi per l’anodizzazione di tipo 2?
Quando si seleziona un fornitore di servizi, considerare la loro esperienza, le misure di controllo della qualità e la capacità di soddisfare requisiti specifici come colore e spessore. Garantire che possano gestire le specifiche del tuo progetto può portare a risultati migliori. Controllare le recensioni dei clienti potrebbe anche darti informazioni sulla loro affidabilità e sulla qualità del servizio.







