
Che cos’è l’anodizzazione di tipo 3?
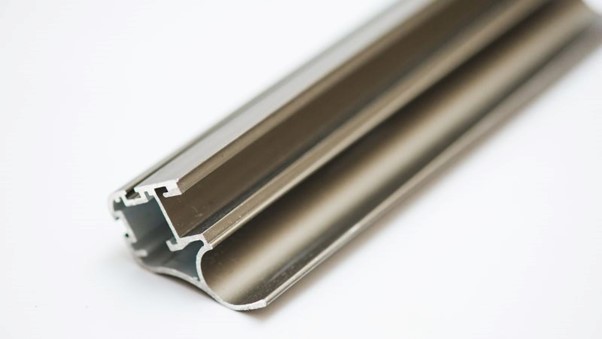
Tipo 3 anodizzazione, spesso noto come anodizzazione dura, è usato per rivestire superfici metalliche, fornendo loro una forza e una durata eccezionali.
Il processo utilizza un bagno a bassa temperatura e una densità di corrente superiore rispetto ad altri metodi. Ciò si traduce in una superficie più densa e protettiva.
Questo metodo migliora la resistenza all’usura e prolunga la durata del metallo. È particolarmente utile nelle industrie in cui le attrezzature sono soggette a un uso intenso e ad alti livelli di usura.
Perché scegliere Type 3 Anodizzazione
Tipo 3 anodizzazione offerte:
- Alta resistenza alla corrosione
- Maggiore durata
- Aspetto estetico (opzioni di colore)
- Buona adesione per rivestimenti
- Stabilità dimensionale
- Conducibilità elettrica ragionevole
Applicazioni dei prodotti di anodizzazione di tipo 3
| Categoria di applicazione | Esempi specifici |
| Architettura & Costruzione | Rivestimento esterno, serramenti, ringhiere, porte, elementi decorativi |
| Trasporti | Parti automobilistiche, esterni di autobus, alcuni componenti di aeromobili (tipo 2 spesso preferito per gli aeromobili a causa della forza) |
| Mobili da esterno & Apparecchiature | Panche, tavoli, fioriere, apparecchi di illuminazione |
| Prodotti di consumo | Articoli sportivi (biciclette, attrezzature da campeggio), attrezzi, oggetti decorativi |
| Componenti industriali | Parti di macchine, corrimano, supporti strutturali |
| Signature & Supporti di segnaletica | Segnaletica esterna durevole e visivamente accattivante |
| Applicazioni marine | Parti di barche, banchine, strutture marine |
| Componenti elettrici | Involucri, alloggiamenti per apparecchiature elettriche |
Materiali e attrezzature
L’anodizzazione di tipo 3 richiede materiali e strumenti specifici per ottenere risultati di alta qualità. Questi includono substrati adatti, serbatoi di anodizzazione e soluzioni specializzate per creare una finitura dura e duratura.
Sostrati adatti per l’anodizzazione di tipo 3
Tipo 3 anodizzazione è più efficace su leghe di alluminio. Alluminio 6061 e 7075 sono scelte popolari a causa della loro resistenza e resistenza alla corrosione.
Apparecchiature anodizzanti
1. Serbatoi di anodizzazione:
- MaterialeTipicamente fatto di materiali non corrosivi come plastica, fibra di vetro o acciaio inossidabile.
- Funzione: Contiene la soluzione di anodizzazione in cui le parti in alluminio sono immerse durante il processo di anodizzazione.
2 . Alimentazione elettrica:
- Tipo: DC (corrente diretta) alimentazione elettrica.
- Funzione: Fornisce la corrente elettrica necessaria per creare la reazione anodizzante sulla superficie di alluminio.
3. Sistema di riscaldamento:
- Tipo: riscaldatori elettrici o riscaldatori ad immersione.
- Funzione: Mantiene la temperatura della soluzione anodizzante entro l’intervallo desiderato per risultati ottimali
4. Sistema di raffreddamento:
- Tipo: Chiller o bobine di raffreddamento.
- FunzioneRegola la temperatura della soluzione anodizzante, specialmente nelle operazioni su larga scala.
5. Serbatoi di risciacquo:
- Funzione: Utilizzato per risciacquare le parti in alluminio prima e dopo l’anodizzazione per rimuovere contaminanti e sostanze chimiche residue.
Tipi di apparecchiature di anodizzazione:
- Attrezzatura di anodizzazione batch: Utilizzato per l’elaborazione di più parti contemporaneamente, adatto per operazioni più piccole.
- Apparecchiatura di anodizzazione continua: Progettato per la produzione ad alto volume, consentendo la lavorazione continua di parti in alluminio.
- Sistemi di anodizzazione automatizzatiIncorporare la robotica e l’automazione per la precisione, la coerenza e l’efficienza nelle operazioni su larga scala.
Processo e meccanismi
Tipo 3 anodizzazione comporta una serie di passaggi per preparare la superficie, anodizzare il materiale e sigillare.
Preparazione superficiale pre-anodizzazione
Il primo passo nell’anodizzazione di tipo 3 è preparazione della superficie. La superficie deve essere pulita accuratamente per rimuovere qualsiasi sporcizia, grasso o ossidazione. Questo può comportare sgrassante, pulizia dell’acido, e incisione.
Deossidante è un altro processo in cui un bagno chimico rimuove ossidi e altre impurità. Una corretta pulizia garantisce anche l’anodizzazione e previene i difetti. Questa preparazione crea anche micro-testure, che migliorano l’efficacia e la qualità dell’anodizzazione.
Anodizzazione dei passaggi del processo
Il prossimo è l’anodizzazione stessa. Il processo utilizza un soluzione elettrolitica, tipicamente acido solforico, e un corrente continua Alimentazione elettrica. Queste condizioni creano uno spesso strato di ossido sulla superficie dell’alluminio. Le parti vengono sommerse nell’elettrolita e la corrente scorre attraverso il metallo, formando una barriera.
Tecniche di sigillatura post-anodizzazione
La sigillatura è il passo finale per migliorare la resistenza alla corrosione dello strato anodizzato. Ci sono diversi metodi disponibili, tra cui tenuta dell’acqua calda, nickel acetato di tenuta, o sigillatura a freddo.
La sigillatura dell’acqua calda utilizza alte temperature per idratare lo strato di ossido, chiudendo i pori. L’acetato di nichel introduce la sigillatura chimica, fornendo una protezione extra. La sigillatura a freddo offre efficienza a temperature più basse, in genere con soluzioni a base di fluoro.
Cosa dovrebbe essere considerato durante il processo?
Quando si esegue l’anodizzazione di tipo 3, quattro fattori critici da considerare sono la soluzione di anodizzazione, la densità di corrente, la temperatura e la durata del trattamento.
La composizione e la concentrazione della soluzione anodizzante sono essenziali per ottenere lo spessore desiderato, il colore e l’uniformità dello strato anodizzato.
Inoltre, la densità di corrente applicata durante l’anodizzazione influisce direttamente sullo spessore e sull’uniformità dello strato di ossido. La densità di corrente errata può portare a rivestimenti irregolari o porosi.
Mantenere una temperatura stabile e controllata durante il processo di anodizzazione è fondamentale per risultati coerenti, poiché le fluttuazioni di temperatura influenzano la reazione di anodizzazione e la qualità del prodotto finale.
Inoltre, la durata del processo di anodizzazione influisce direttamente sullo spessore dello strato di ossido: un tempo di trattamento troppo breve può non fornire una protezione adeguata, mentre una durata eccessiva può portare a strati eccessivamente spessi o ad altri problemi.
Limitazioni di tipo 3 anodizzazione
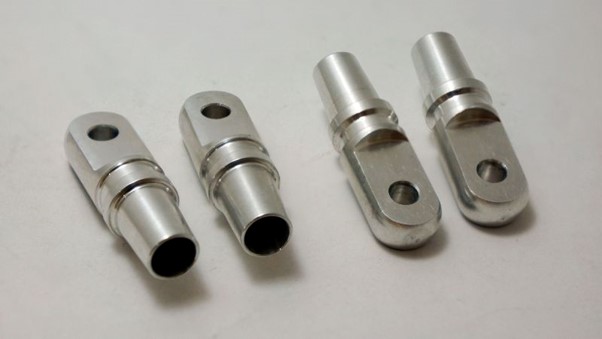
Tipo 3 anodizzazione funziona meglio su specifiche leghe di alluminio. Non tutti i metalli o i gradi di alluminio sono adatti, il che potrebbe limitare le scelte a seconda delle proprietà desiderate.
Il opzioni di colore per anodizzazione di tipo 3 sono limitati, tipicamente con conseguente tonalità più scure come nero, grigio o bronzo. Ciò è dovuto allo strato di ossido più spesso formato durante il processo.
Inoltre, il processo può aggiungere spessore al pezzo, che potrebbe non essere adatto per componenti di precisione, quindi Le tolleranze strette sono vitali.
Manutenzione e cura
Mantenere le superfici anodizzate di tipo 3 in buone condizioni assicura che durino a lungo e rimangano efficaci. La pulizia regolare aiuta. Uso sapone delicato e acqua per la pulizia di routine. Evitare prodotti chimici aggressivi o materiali abrasivi. Questi possono danneggiare la finitura.
Se è necessaria una pulizia più profonda, un panno morbido o una spugna funzionano bene. Macchie puzzolenti Potrebbe essere necessario un tocco delicato con una spazzola morbida. Assicurati di non graffiare la superficie.
Conservare correttamente gli oggetti anodizzati di tipo 3 aiuta anche nella cura. Se possibile, conservarli in un ambiente asciutto e pulito.
La lubrificazione può essere necessaria per le parti mobili. Un olio leggero può aiutare a mantenere le parti funzionanti senza intoppi. Assicurarsi di utilizzare l’olio raccomandato per le superfici anodizzate.
Cerca di evitare di esporre le superfici anodizzate a temperature estreme per lunghi periodi. Può causare l’indebolimento della superficie nel tempo.
Domande frequenti
Quali sono le principali differenze tra il tipo ii anodizzare e il tipo iii anodizzare?
La principale differenza tra il tipo ii e il tipo iii anodizzazione si trova nel spessore e struttura dello strato anodizzato, che influisce direttamente sulle proprietà risultanti.
Qual è la gamma di spessori tipica per l’anodizzazione di tipo III?
L’anodizzazione di tipo 3 crea tipicamente uno spessore di rivestimento compreso tra 1,8 e 6,6 mils. Questo spessore dipende dall’applicazione e dalla durata desiderata.
In che modo l’anodizzazione di tipo iii differisce da quella di tipo ii per quanto riguarda la durata e l’applicazione?
Tipo iii anodizzazione, noto anche come anodizzazione dura, è più durevole di tipo ii. Viene utilizzato in applicazioni in cui è necessaria un’elevata resistenza all’usura, ad esempio in ambienti aerospaziali e militari.
Quali sono i fattori che influenzano il costo dei servizi di anodizzazione di tipo 3?
I fattori di costo includono la dimensione e la complessità della parte, lo spessore desiderato e eventuali requisiti di elaborazione specifici. Inoltre, la finitura del colore può anche influire sul prezzo.







