
Čo je to Anodizácia typu 3?
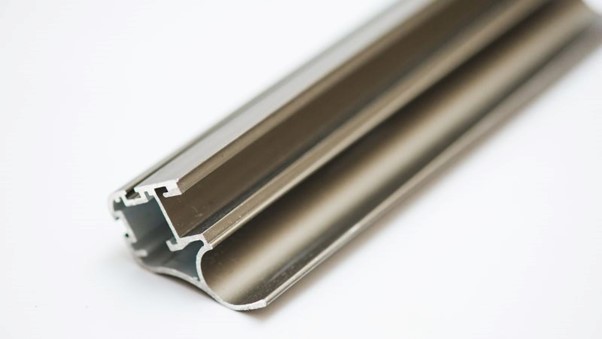
Typ 3 anodický, často známy ako tvrdý anodický, sa používa na lakovanie kovových povrchov, poskytuje im výnimočnú pevnosť a trvanlivosť.
Pri tejto metóde sa používa kúpeľ s nízkou teplotou a vyššia hustota prúdu než pri iných metódach. Výsledkom je hustejší a ochrannejší povrch.
Táto metóda zvyšuje odolnosť proti opotrebovaniu a predlžuje životnosť kovu. Je obzvlášť výhodná v odvetviach, kde sa zariadenia intenzívne používajú a sú vystavené výraznému opotrebovaniu.
Prečo si vybrať typ 3 Anodizáciu
Anodická ponuka typu 3:
- Vysoká odolnosť proti korózii
- Zvýšená trvanlivosť
- Estetické odvolanie (farebné možnosti)
- Dobrá adhézia pre nátery
- Rozmerová stabilita
- Rozumná elektrická vodivosť
Aplikácie Anodizačných produktov typu 3
| Kategória aplikácie | Špecifické príklady |
| Architektúra a stavebníctvo | Vonkajšie obklady, okenné rámy, zábradlie, dvere, dekoratívne prvky |
| Doprava | Automobilové súčiastky, autobusové exteriéry, niektoré komponenty lietadiel (typ 2 často uprednostňované pre lietadlá vďaka pevnosti) |
| Vonkajšie nábytok a opravy | Stolíky, stoly, sady, svietidlá |
| Spotrebiteľské výrobky | Športový tovar (bicykle, kempingové vybavenie), náradie, dekoratívne predmety |
| Priemyselné komponenty | Časti strojov, zábradlia, konštrukčné podpery |
| Signage a Signage podpory | Trvanlivé a vizuálne atraktívne vonkajšie značenie |
| Námorné aplikácie | Časti lodí, doky, námorné konštrukcie |
| Elektrické komponenty | Priestory, kryty elektrických zariadení |
Materiály a vybavenie
Eloxovanie typu 3 si na dosiahnutie kvalitných výsledkov vyžaduje konkrétne materiály a nástroje. Patria medzi ne vhodné základné materiály, eloxovacie nádrže a špeciálne roztoky na vytvorenie tvrdej a trvácnej povrchovej úpravy.
Substráty vhodné pre eloxovanie typu 3
Typ 3 anódovanie je najúčinnejší na hliníkových zliatin. Hliník 6061 a 7075 sú populárne voľby vzhľadom na ich pevnosť a odolnosť proti korózii.
Anodické zariadenie
1. Anodické nádrže:
- Materiál: Typicky vyrobený z nehrdzavejúcich materiálov, ako sú plasty, lamináty, alebo z nehrdzavejúcej ocele.
- Funkcia: Drží anodizujúce riešenie, kde sú hliníkové časti ponorené počas procesu anodizácie.
2 . Napájanie:
- Typ: jednosmerný (priamy) zdroj napájania.
- Funkcia: Poskytuje potrebný elektrický prúd na vytvorenie anodickej reakcie na hliníkovom povrchu.
3. Vykurovací systém:
- Typ: Elektrické ohrievače alebo ponorné ohrievače.
- Funkcia: Udržiava teplotu eloxovacieho roztoku v požadovanom rozsahu na dosiahnutie optimálnych výsledkov.
4. chladiaci systém:
- Typ: Chladenie alebo chladenie cievok.
- Funkcia: Reguluje teplotu eloxovacieho roztoku, najmä pri veľkoobjemovej prevádzke.
5. Oplachovacie nádrže:
- Funkcia: Používa sa na opláchnutie hliníkových častí pred a po anodizovaní na odstránenie znečisťujúcich látok a zvyškových chemikálií.
Typy anodických zariadení:
- Batch Anodizing Equipment: Použité na spracovanie viacerých dielov naraz, vhodné pre menšie operácie.
- Priebežné anodizačné zariadenia: Určené pre veľkoobjemovú výrobu, umožňujúce kontinuálne spracovanie hliníkových dielov.
- Automatizované anodizačné systémy: Integrovaná robotika a automatizácia pre presnosť, konzistenciu a účinnosť pri rozsiahlych operáciách.
Proces a mechanizmy
Typ 3 anódovanie zahŕňa rad krokov na prípravu povrchu, anodizovať materiál, a tesnenie.
Príprava pred anodickým povrchom
Prvým krokom pri eloxovaní typu 3 je príprava povrchu. Povrch treba dôkladne očistiť od nečistôt, mastnoty a oxidácie. Môže to zahŕňať odmastenie, čistenie kyselinou a leptanie.
Ďalším krokom je deoxidácia, pri ktorej chemický kúpeľ odstráni oxidy a iné nečistoty. Dôkladné čistenie zabezpečuje rovnomerné eloxovanie a predchádza chybám. Pri príprave vznikajú aj mikrotextúry, ktoré zvyšujú účinnosť a kvalitu eloxovania.
Kroky v procese Anodizácie
Nasleduje samotné eloxovanie. Proces využíva elektrolytický roztok, zvyčajne kyselinu sírovú, a zdroj jednosmerného prúdu. Tieto podmienky vytvárajú na povrchu hliníka hrubú vrstvu oxidu. Diely sa ponoria do elektrolytu a prúd prechádza kovom, čím vzniká ochranná bariéra.
Techniky upchávania po anodizácii
Posledným krokom je utesnenie, ktoré zvyšuje odolnosť eloxovanej vrstvy proti korózii. K dispozícii je niekoľko metód vrátane utesnenia horúcou vodou, octanom nikelnatým alebo za studena.
Pri utesňovaní horúcou vodou sa pomocou vysokej teploty hydratuje oxidová vrstva a uzavrú sa póry. Pri utesňovaní octanom nikelnatým sa používa chemická reakcia na zabezpečenie dodatočnej ochrany. Utesňovanie za studena je účinné pri nižších teplotách a zvyčajne využíva roztoky na báze fluoridov.
O čom by sa malo uvažovať v priebehu procesu?
Pri eloxovaní typu 3 treba zohľadniť štyri kľúčové faktory: eloxovací roztok, hustotu prúdu, teplotu a trvanie úpravy.
Zloženie a koncentrácia anodického roztoku sú nevyhnutné pre dosiahnutie požadovanej hrúbky, farby a jednotnosti eloxovanej vrstvy.
Hustota prúdu použitá pri eloxovaní navyše priamo ovplyvňuje hrúbku a rovnomernosť oxidovej vrstvy. Nesprávna hustota prúdu môže viesť k nerovnomerným alebo pórovitým povlakom.
Udržiavanie stabilnej a kontrolovanej teploty počas eloxovania je kľúčové na dosiahnutie konzistentných výsledkov, pretože jej výkyvy ovplyvňujú reakciu eloxovania aj kvalitu konečného výrobku.
Hrúbku oxidovej vrstvy priamo ovplyvňuje aj trvanie eloxovania. Príliš krátka úprava nemusí poskytnúť dostatočnú ochranu, zatiaľ čo nadmerne dlhá úprava môže viesť k príliš hrubej vrstve alebo iným problémom.
Obmedzenia Anodizácie typu 3
Typ 3 anódovanie funguje najlepšie na konkrétne hliníkové zliatiny. Nie všetky kovy alebo hliníkové triedy sú vhodné, čo by mohlo obmedziť výber v závislosti na požadovaných vlastností.
Farebné možnosti pri eloxovaní typu 3 sú obmedzené a zvyčajne vedú k tmavším odtieňom, napríklad čiernej, sivej alebo bronzovej. Príčinou je hrubšia oxidová vrstva, ktorá pri tomto procese vzniká.
Okrem toho, proces môže pridať hrúbku do časti, ktorá nemusí byť vhodná pre presné komponenty, takže tesné tolerancie sú veľmi dôležité.
Údržba a starostlivosť
Správnou starostlivosťou o povrchy eloxované typom 3 predĺžite ich životnosť a zachováte ich účinnosť. Pomáha pravidelné čistenie. Na bežné čistenie použite jemné mydlo a vodu. Vyhnite sa agresívnym chemikáliám a abrazívnym materiálom, ktoré môžu povrchovú úpravu poškodiť.
Ak je potrebné hlbšie čistenie, mäkká tkanina alebo špongiu funguje dobre. Tvrdohlavé škvrny môžu potrebovať jemný dotyk s mäkkým kefou. Uistite sa, že nie poškrabať povrch.
Ukladanie anodizovaných predmetov typu 3 správne pomáha tiež v starostlivosti. Ak je to možné, uchovávajte ich v suchom, čistom prostredí.
Mazanie môže byť potrebné pre pohybujúce sa časti. Ľahký olej môže pomôcť udržať diely fungujú hladko. Uistite sa, že použitie oleja odporúčané pre elodizované povrchy.
Snažte sa vyhnúť vystaveniu eloxovaných povrchov extrémnym teplotám po dlhú dobu. To môže spôsobiť, že povrch časom oslabí.
Často kladené otázky
Aké sú hlavné rozdiely medzi typom ii anodize a typu iii anodize?
Hlavný rozdiel medzi Type ii a Type iii anodizing spočíva v hrúbke a štruktúre eloxovanej vrstvy, ktorá priamo ovplyvňuje výsledné vlastnosti.
Aký je typický rozsah hrúbky pre typ iii anódovanie?
Typ 3 anodická typicky vytvára povrchovú hrúbku od 1,8 do 6,6 mil. Táto hrúbka závisí od aplikácie a požadovanej trvanlivosti.
Ako sa typ iii anódovanie líši od typu ii týkajúce sa trvanlivosti a aplikácie?
Eloxovanie typu III, známe aj ako tvrdé eloxovanie, je trvácnejšie než eloxovanie typu II. Používa sa tam, kde je potrebná vysoká odolnosť proti opotrebovaniu, napríklad v letectve a armáde.
Aké sú faktory, ktoré ovplyvňujú náklady na anodizačné služby typu 3?
K nákladovým faktorom patrí veľkosť a zložitosť časti, požadovanú hrúbku, a akékoľvek špecifické požiadavky na spracovanie. Navyše, farebná úprava môže tiež ovplyvniť cenu.







