
¿Qué es la anodización tipo 3?
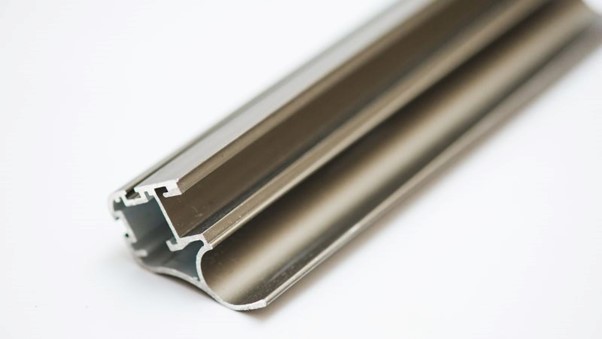
Tipo 3 anodizado, a menudo conocido como anodizado duro, se utiliza para recubrir superficies metálicas, proporcionándoles una resistencia y durabilidad excepcionales.
El proceso utiliza un baño de baja temperatura y una mayor densidad de corriente que otros métodos. Esto da como resultado una superficie más densa y protectora.
Este método mejora la resistencia al desgaste y prolonga la vida útil del metal. Es especialmente beneficioso en industrias donde el equipo está sujeto a un uso intenso y altos niveles de desgaste.
Por qué elegir la anodización tipo 3
Ofertas de anodizado tipo 3:
- Alta resistencia a la corrosión
- Mayor durabilidad
- Apelación estética (opciones de color)
- Buena adhesión para recubrimientos
- Estabilidad dimensional
- Conductividad eléctrica razonable
Aplicaciones de los productos de anodizado tipo 3
| Categoría de aplicación | Ejemplos específicos |
| Arquitectura & Construcción | Revestimiento exterior, marcos de ventanas, barandillas, puertas, elementos decorativos |
| Transporte | Piezas automotrices, exteriores de autobuses, algunos Componentes del avión (Tipo 2 a menudo preferido para el avión debido a la fuerza) |
| Muebles al aire libre & Accesorios | Bancos, mesas, jardineras, accesorios de iluminación |
| Productos de consumo | Artículos deportivos (bicicletas, equipos de camping), herramientas, artículos decorativos |
| Componentes industriales | Piezas de maquinaria, pasamanos, soportes estructurales |
| Señalización & Soportes de señalización | Señalización al aire libre duradera y visualmente atractiva |
| Aplicaciones marinas | Piezas de barcos, muelles, estructuras marinas |
| Componentes eléctricos | Cajas, carcasas para equipos eléctricos |
Materiales y equipos
La anodización tipo 3 requiere materiales y herramientas específicas para lograr resultados de alta calidad. Estos incluyen sustratos adecuados, tanques de anodización y soluciones especializadas para crear un acabado duro y duradero.
Sustratos adecuados para anodizado tipo 3
La anodización tipo 3 es más efectiva en aleaciones de aluminio. El aluminio 6061 y 7075 son opciones populares debido a su resistencia y resistencia a la corrosión.
Equipo de anodización
1. Tanques de anodización:
- Material: Típicamente hecho de materiales no corrosivos como plástico, fibra de vidrio o acero inoxidable.
- Función: Sostiene la solución de anodizado donde se sumergen las piezas de aluminio durante el proceso de anodizado.
2 . Fuente de alimentación:
- Tipo: Fuente de alimentación de CC (corriente directa).
- Función: Proporciona la corriente eléctrica necesaria para crear la reacción de anodización en la superficie de aluminio.
3. Sistema de calefacción:
- Tipo: Calentadores eléctricos o de inmersión.
- Función: Mantiene la temperatura de la solución de anodización dentro del rango deseado para obtener resultados óptimos
4. Sistema de refrigeración:
- Tipo: Enfriadores o serpentines de enfriamiento.
- FunciónRegula la temperatura de la solución de anodización, especialmente en operaciones a gran escala.
5. Tanques de enjuague:
- Función: Se utiliza para enjuagar las piezas de aluminio antes y después de anodizar para eliminar contaminantes y productos químicos residuales.
Tipos de equipos de anodizado:
- Equipo de anodización por lotes: Utilizado para procesar múltiples piezas a la vez, adecuado para operaciones más pequeñas.
- Equipo de anodización continua: Diseñado para la producción de alto volumen, lo que permite el procesamiento continuo de piezas de aluminio.
- Sistemas de anodización automatizadosIncorporar la robótica y la automatización para obtener precisión, consistencia y eficiencia en operaciones a gran escala.
Proceso y Mecanismos
Tipo 3 anodización implica una serie de pasos para preparar la superficie, anodizar el material y sellar.
Preparación de la superficie de pre-anodización
El primer paso en la anodización de tipo 3 es preparación de superficie. La superficie debe limpiarse a fondo para eliminar cualquier suciedad, grasa u oxidación. Esto puede implicar desengrasado, limpieza ácida, y grabado.
La desoxidación es otro proceso en el que un baño químico elimina óxidos y otras impurezas. La limpieza adecuada garantiza una anodización uniforme y evita defectos. Esta preparación también crea microtexturas, que mejoran la eficacia y la calidad de la anodización.
Pasos del proceso de anodización
Lo siguiente es la anodización en sí. El proceso utiliza un solución electrolítica, típicamente ácido sulfúrico, y a corriente continua fuente de alimentación. Estas condiciones crean una capa gruesa de óxido en la superficie del aluminio. Las partes se sumergen en el electrolito, y la corriente fluye a través del metal, formando una barrera.
Técnicas de sellado post-anodizado
El sellado es el paso final para mejorar la resistencia a la corrosión de la capa anodizada. Hay varios métodos disponibles, incluyendo agua caliente, sellado de acetato de níquel, o sellado en frío.
El sellado con agua caliente utiliza altas temperaturas para hidratar la capa de óxido, cerrando los poros. El acetato de níquel introduce el sellado químico, proporcionando una protección adicional. El sellado en frío ofrece eficiencia a temperaturas más bajas, típicamente involucrando soluciones a base de fluoruro.
¿Qué se debe considerar durante el proceso?
Al realizar la anodización de tipo 3, cuatro factores críticos a considerar son la solución de anodización, la densidad de corriente, la temperatura y la duración del tratamiento.
La composición y concentración de la solución de anodización son esenciales para lograr el espesor, color y uniformidad deseados de la capa anodizada.
Adicionalmente, la densidad de corriente aplicada durante la anodización afecta directamente al espesor y uniformidad de la capa de óxido. La densidad de corriente incorrecta puede conducir a recubrimientos desiguales o porosos.
Mantener una temperatura estable y controlada durante el proceso de anodización es crucial para obtener resultados consistentes, ya que las fluctuaciones de temperatura afectan la reacción de anodización y la calidad del producto final.
Además, la duración del proceso de anodización impacta directamente en el grosor de la capa de óxido: un tiempo de tratamiento demasiado corto puede no proporcionar una protección adecuada, mientras que una duración excesiva puede conducir a capas demasiado gruesas u otros problemas.
Limitaciones de la anodización tipo 3
La anodización tipo 3 funciona mejor en aleaciones de aluminio específicas. No todos los metales o grados de aluminio son adecuados, lo que podría limitar las opciones dependiendo de las propiedades deseadas.
Los opciones de color para el tipo 3 la anodización es limitada, típicamente causando tonos más oscuros como negro, gris o bronce. Esto se debe a la capa de óxido más gruesa formada durante el proceso.
Además, el proceso puede agregar espesor a la pieza, lo que podría no ser adecuado para componentes de precisión, por lo que Las tolerancias estrechas son vitales.
Mantenimiento y Cuidado
Mantener las superficies anodizadas tipo 3 en buenas condiciones asegura que duren mucho tiempo y se mantengan efectivas. La limpieza regular ayuda. Uso jabón suave y agua para una limpieza rutinaria. Evite productos químicos agresivos o materiales abrasivos. Esto puede dañar el acabado.
Si se necesita una limpieza más profunda, un paño suave o esponja funciona bien. Manchas obstinadas puede necesitar un toque suave con un cepillo de cerdas suaves. Asegúrese de no rascar la superficie.
Almacenar correctamente los artículos anodizados tipo 3 también ayuda en el cuidado. Si es posible, guárdelos en un ambiente seco y limpio.
La lubricación puede ser necesaria para las piezas móviles. Un aceite ligero puede ayudar a mantener las piezas funcionando sin problemas. Asegúrese de utilizar el aceite recomendado para superficies anodizadas.
Trate de evitar exponer las superficies anodizadas a temperaturas extremas durante largos períodos. Puede hacer que la superficie se debilite con el tiempo.
Preguntas frecuentes
¿Cuáles son las principales diferencias entre el anodizado de tipo ii y el anodizado de tipo iii?
La principal diferencia entre la anodización de Tipo II y Tipo III se encuentra en el espesor y estructura de la capa anodizada, que afecta directamente a las propiedades resultantes.
¿Cuál es el rango típico de espesor para el anodizado Tipo III?
La anodización de tipo 3 crea típicamente un espesor de recubrimiento entre 1,8 y 6,6 mils. Este espesor depende de la aplicación y la durabilidad deseada.
¿En qué se diferencia la anodización de tipo iii del tipo ii en cuanto a durabilidad y aplicación?
El anodizado de tipo iii, también conocido como anodizado duro, es más duradero que el tipo ii. Se utiliza en aplicaciones donde se necesita una alta resistencia al desgaste, como en entornos aeroespaciales y militares.
¿Cuáles son los factores que afectan el costo de los servicios de anodización Tipo 3?
Los factores de costo incluyen el tamaño y la complejidad de la pieza, el grosor deseado y cualquier requisito de procesamiento específico. Además, el acabado de color también puede afectar el precio.






