
Что такое анодирование типа 3?
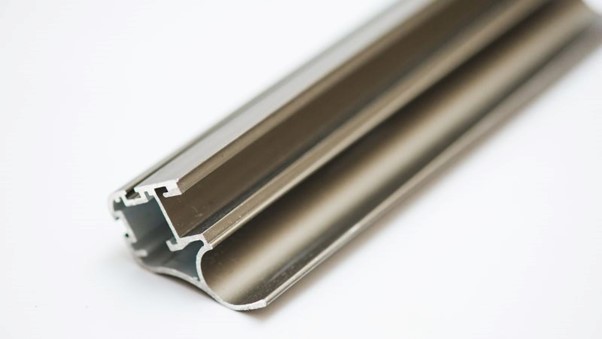
Для покрытия металлических поверхностей используется анодирование типа 3, часто известное как твердое анодирование, что дает им исключительную прочность и долговечность.
В ходе этого процесса используется низкотемпературная ванна с более высокой плотностью тока, чем другие методы, что приводит к более плотной и более защитной поверхности.
Этот метод повышает сопротивление износу и продлевает срок службы металла. Он особенно полезен в отраслях, где оборудование подвергается интенсивному использованию и высокой степени износа.
Зачем выбирать тип 3
Предложения по анодизации типа 3:
- Высокая коррозия
- Повышение долговечности
- Эстетическая апелляция (цветные опции)
- Хорошее сцепление для покрытия
- Стабильность размеров
- Разумная электрическая проводимость
Применение анодирующих продуктов типа 3
| Категория применения | Конкретные примеры |
| Архитектура и строительство | Внешняя обшивка, оконные рамы, перила, двери, декоративные элементы |
| Транспортировка | Автомобильные части, внешние автобусы, некоторые компоненты летательных аппаратов (тип 2 часто отдается предпочтение летательным аппаратам в силу их прочности) |
| Внешняя мебель и фиксаторы | Скамьи, столы, плантаторы, осветительные приборы |
| Потребительская продукция | Спортивные товары (велосипеды, оборудование для кемпинга), инструменты, декоративные изделия |
| Промышленные компоненты | Запчасти, поручни, конструкционные опоры |
| Подтверждения и подсказки | Долговременная и визуально привлекательная вывеска на улице |
| Морские виды применения | Запчасти для лодок, доки, морские сооружения |
| Электротехнические компоненты | Добавление, кожухи электрооборудования |
Материалы и оборудование
Для достижения высококачественных результатов анодирование типа 3 требует наличия конкретных материалов и инструментов, включая подходящие подложки, анодирующие цистерны и специализированные решения для создания твердого и надежного финала.
Подложки, пригодные для анодизации типа 3
Анодизация типа 3 наиболее эффективна на алюминиевых сплавах. " Алюминий 6061 " и " 7075 " являются популярными вариантами с учетом их прочности и коррозии.
Оборудование для анодирования
1. Цистерны-анодизаторы:
- Материал: обычно изготовлен из таких некоррозионных материалов, как пластмасса, стекловолокно или нержавеющая сталь.
- Функция: удерживает анодирующий раствор в тех случаях, когда алюминиевые части погружаются в воду в процессе анодизации.
2. Энергоснабжение:
- Тип: источник питания постоянного тока (прямой ток).
- Функция: обеспечивает необходимый электрический ток для создания анодирующей реакции на алюминиевую поверхность.
3. Система отопления:
- Тип: Электрические обогревательные приборы или погруженные обогревательные приборы.
- Функция: поддержание температуры анодирующего раствора в желаемом диапазоне для получения оптимальных результатов
4. Система охлаждения:
- Тип: Охладители или охлаждающие катушки.
- Функция: Регулирует температуру анодирующего раствора, особенно в случае крупномасштабных операций.
5. Промывочные цистерны:
- Функция: используется для очистки алюминиевых частей до и после анодизации для удаления загрязняющих веществ и остаточных химических веществ.
Типы анодирующего оборудования:
- Оборудование для анодизации партии: используется для обработки сразу нескольких частей, пригодных для более мелких операций.
- Непрерывное оборудование для анодификации: предназначенное для производства больших объемов, позволяющее осуществлять непрерывную обработку алюминия.
- Автоматизированные системы анодизации: Внедрение робототехники и автоматизации для обеспечения точности, последовательности и эффективности крупномасштабных операций.
Процесс и механизмы
Анодирование типа 3 предполагает ряд шагов по подготовке поверхности, анодированию материала и уплотнению.
Подготовка к анодированию поверхности
Первый этап анодирования типа 3 — подготовка поверхности. Ее необходимо тщательно очистить, удалив грязь, жир и оксиды. Для этого могут применяться обезжиривание, кислотная очистка и травление.
Деоксидирование — ещё один процесс, при котором химическая ванна удаляет оксиды и другие загрязнения. Надлежащая очистка обеспечивает равномерное анодирование и предотвращает дефекты. Такая подготовка также создаёт микрорельеф, повышающий эффективность и качество анодирования.
Анодирование этапов процесса
Затем анодирование само по себе. В процессе используется электролитический раствор, обычно серная кислота, и непосредственный ток питания. Эти условия создают толстый слой оксида на поверхности алюминия. Части погружаются в электролит, и ток течет через металл, образуя барьер.
Методы опечатывания после анодирования
В настоящее время существует несколько методов, включая опечатывание горячей воды, опечатывание никелевой ацетаты или холодное опечатывание.
Уплотнение горячей воды обеспечивает высокую температуру для гидрации оксидного слоя, закрывая поры. < < Никель ацетат > > вводит химическое опечатывание, обеспечивающее дополнительную защиту. < < Холодное уплотнение > > обеспечивает эффективность при более низких температурах, как правило, с использованием растворов на основе фторида.
Что следует рассматривать в ходе этого процесса?
При анодизации типа 3 необходимо учитывать четыре важнейших фактора: анодирующий раствор, плотность тока, температура и продолжительность лечения.
Состав и концентрация анодирующего раствора имеют важное значение для достижения желаемой толщины, цвета и однородности анодного слоя.
Кроме того, плотность тока при анодировании напрямую влияет на толщину и равномерность оксидного слоя. Неправильно выбранная плотность тока может привести к неравномерному или пористому покрытию.
Поддержание стабильной и контролируемой температуры в процессе анодизации имеет решающее значение для получения последовательных результатов, поскольку колебания температуры влияют на анодирующую реакцию и качество конечного продукта.
Кроме того, продолжительность процесса анодизации непосредственно влияет на толщину слоя оксида: слишком короткое время обработки может не обеспечить адекватной защиты, в то время как чрезмерная продолжительность может привести к чрезмерно толстым слоям или другим проблемам.
Ограничения в отношении анодизации типа 3
Анодирование типа 3 лучше всего подходит для определённых алюминиевых сплавов. Не все металлы и марки алюминия пригодны для этого процесса, поэтому выбор может быть ограничен в зависимости от требуемых свойств.
Цветные опции для анодирования типа 3 ограничены, что обычно приводит к более темным оттенкам, таким, как черный, серый или бронзовый.
Кроме того, этот процесс может увеличить толщину части, которая, возможно, не подходит для точных компонентов, и поэтому крайне важное значение имеют жесткие допуски.
Содержание и уход
Удерживание анодированных поверхностей типа 3 в хорошем состоянии обеспечивает их долгое и эффективное функционирование. Регулярное очистка помогает. Для обычной очистки используется мягкое мыло и вода. Избегайте жестких химикатов или абразивных материалов.
Если требуется более глубокая чистка, мягкая ткань или губка хорошо работают. Упрямые пятна могут нуждаться в мягком прикосновении с мягкой щеткой.
Правильное хранение изделий, анодированных по типу 3, также помогает сохранить их состояние. По возможности храните их в сухом и чистом месте.
Смазка может быть необходима для подвижных частей. Легкое масло может способствовать бесперебойному функционированию деталей.
Постарайтесь не подвергать анодированные поверхности экстремальным температурам в течение длительных периодов времени.
Часто задаваемые вопросы
Каковы основные различия между анодизацией типа II и анодизацией типа iii?
Основное различие между анодированием типа ii и типа iii заключается в толщине и структуре анодизированного слоя, что оказывает непосредственное воздействие на соответствующие свойства.
Каков типичный диапазон толщины для анодизации типа iii?
При анодировании типа 3 обычно получают покрытие толщиной от 1.8 до 6.6 mil. Эта толщина зависит от применения и требуемой долговечности.
Каким образом анодирование типа iii отличается от анодирования типа II в том, что касается долговечности и применения?
Анодирование типа iii, известное также как твердое анодирование, является более прочным, чем анодирование типа II. Оно используется в тех случаях, когда требуется высокое сопротивление износу, например в аэрокосмической и военной среде.
Каковы факторы, влияющие на стоимость услуг типа 3?
К числу факторов, влияющих на стоимость, относятся размеры и сложность части, желаемая толщина и любые конкретные требования к обработке.







