
Какво представлява анодизирането на типа 3?
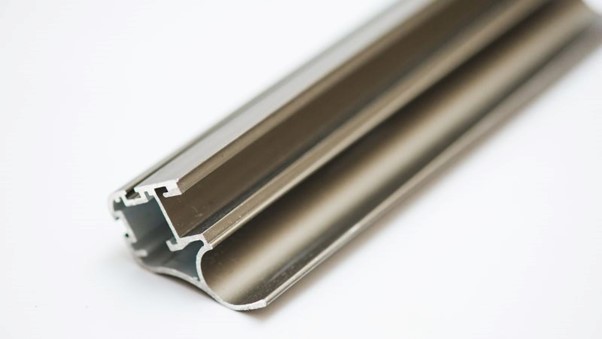
Тип 3 анодизиране, често известен като твърдо анодизиране, се използва за покриване на метални повърхности, осигуряващи им изключителна сила и издръжливост.
Процесът използва вана с ниска температура и по-висока плътност на тока от другите методи. Това води до по-гъста, по-защитна повърхност.
Този метод подобрява устойчивостта на носенето и удължава живота на метала. Той е особено полезен в индустриите, в които оборудването е подложено на интензивно използване и високи нива на износване и разкъсване.
Защо да избирате тип 3 анодизиране
Тип 3 анодиращи оферти:
- Висока устойчивост на корозия
- Увеличена продължителност
- Естетически обжалване (цветни опции)
- Добра адхезия за покритие
- Измерваща стабилност
- Разумна електрическа проводимост
Приложения на тип 3 Анодизиране на продукти
| Категория приложение | Специфични примери |
| Архитектура & изграждане | Външно обзавеждане, рамка на прозорци, огради, врати, декоративни елементи |
| Транспорт | Автомобилни части, екстериори за автобуси, някои компоненти на въздухоплавателни средства (тип 2 често предпочитани за въздухоплавателни средства поради силата) |
| Външни мебели & фикции | Мебели, маси, сандъци, осветителни уреди |
| Потребителски продукти | Спортни стоки (бицикли, оборудване за къмпинг), инструменти, декоративни изделия |
| Индустриални компоненти | Части за машини, ръчни релси, структурни подпори |
| Поддръжки за подписване & подписване | Дълготраен и визуално привлекателен външен знак |
| Приложения за морско море | Части за лодки, докове, морски конструкции |
| Електрически компоненти | Оборудване, корпуси за електрическо оборудване |
Материали и оборудване
Анодизиране тип 3 изисква специфични материали и инструменти за постигане на висококачествени резултати. Те включват подходящи субстрати, анодизиране резервоари, и специализирани решения за създаване на твърд, траен финал.
Подразделения подходящи за тип 3 Anodizing
Анодизиране тип 3 е най-ефективна на алуминиеви сплави. Алуминий 6061 и 7075 са популярни избори поради тяхната сила и корозия съпротива.
Анодизиране на оборудването
1. Анодизиращи резервоари:
- Материал: Обикновено е изработен от некорозивни материали като пластмаса, фиброфенол или неръждаема стомана.
- Функция: Държи анодизиращото решение, където алуминиевите части се потопяват по време на процеса на анодизиране.
2 . Захранване:
- Тип: DC (директен ток) захранване.
- Функция: Осигурява необходимия електрически ток, за да се създаде анодизираща реакция върху алуминиевата повърхност.
3. Отоплителна система:
- Тип: Електрически нагреватели или нагреватели за потапяне.
- Функция: Поддържа температурата на анодизиращия разтвор в рамките на желания обхват за оптимални резултати
4. Система за охлаждане:
- Тип: охладители или охладителни намотки.
- Функция: Регулира температурата на анодизиращия разтвор, особено в мащабни операции.
5. Изпразнени резервоари:
- Функция: Използва се за изплакване на алуминиевите части преди и след анодизиране за премахване на замърсители и остатъчни химикали.
Типове анодизиращо оборудване:
- Оборудване за анодизане: използва се за обработка на няколко части едновременно, подходящи за по-малки операции.
- Непрекъснато анодизиращо оборудване: Проектирано за производство с висок обем, което позволява непрекъсната обработка на алуминиеви части.
- Автоматизирани анодизационни системи: Инкорпорационна роботика и автоматизация за точност, последователност и ефективност при мащабни операции.
Процеси и механизми
Анодизиране тип 3 включва серия от стъпки за подготовка на повърхността, анодизиране на материала и уплътнение.
Подготовка за предварително анализ на повърхността
Първата стъпка в анодизиране тип 3 е повърхностната подготовка. Повърхността трябва да се почисти внимателно, за да се премахне всяка мръсотия, мазнина или окисление. Това може да включва обезмасляване, почистване на киселина и др.
Деоксидирането е друг процес, при който химическата баня премахва оксиди и други примеси. правилното почистване осигурява дори анодизиране и предотвратява дефекти. Тази подготовка също така създава микро-текстури, които увеличават ефективността и качеството на анодизиране.
Анодизиране на стъпките в процеса
Следва анодизирането самата. Процесът използва електролитен разтвор, обикновено сярна киселина, и директен ток захранване. Тези условия създават дебел оксид слой на повърхността на алуминиума. Частите се потопяват в електролита, и ток тече през метала, формирайки бариера.
Пост-анодинизиращи техники за запечатване
Запечатването е последната стъпка за повишаване на корозията съпротива на анодизирания слой. Има няколко налични методи, включително гореща вода уплътнение, никел ацетат уплътнение, или студено уплътнение.
Горещата вода уплътнение използва високи температури, за да хидратира оксид слоя, затваря порите. Никел ацетат въвежда химическо уплътнение, осигурява допълнителна защита. Студеното уплътнение предлага ефективност при по-ниски температури, обикновено включва флуоридни разтвори.
Какво трябва да се разглежда по време на процеса?
При извършване на анодизиране тип 3 четири критични фактора, които трябва да се вземат предвид са анодизирането на разтвора, текущата плътност, температурата и продължителността на лечение.
Съставът и концентрацията на разтвора за анодиране са от съществено значение за постигането на желаната дебелина, цвят, и еднаквост на анодизирания слой.
Освен това, текущата плътност, нанасяна по време на анодиране, директно засяга дебелината и еднаквостта на оксидния слой. Неправилната плътност на тока може да доведе до неравномерни или порозни покрития.
Поддържането на стабилна и контролирана температура по време на процеса на анодиране е от решаващо значение за последователните резултати, тъй като температурните колебания влияят на анодизиращата реакция и на окончателното качество на продукта.
Освен това продължителността на анодизиращия процес директно засяга дебелината на оксидния слой: време за обработка, което е твърде кратко, не може да осигури адекватна защита, докато прекомерната продължителност може да доведе до прекалено дебели слоеве или други въпроси.
Ограничения на типа 3 Анодизиране
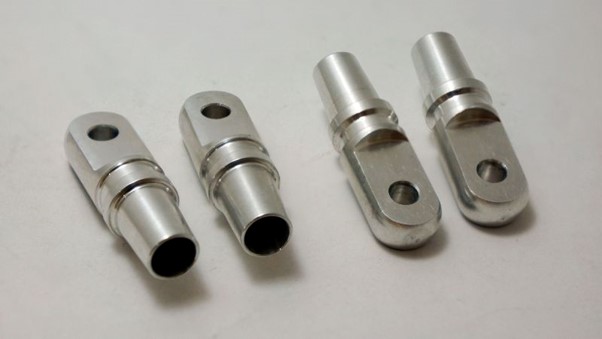
Анодирането тип 3 е най-подходящо за определени алуминиеви сплави. Не всички метали или марки алуминий са подходящи, което може да ограничи избора според желаните свойства.
Цветовите опции за анодизиране тип 3 са ограничени, обикновено води до по-тъмни нюанси като черен, сив или бронзен. Това се дължи на по-дебелия оксид слой, образуван по време на процеса.
Освен това, процесът може да добави дебелина към частта, която може да не е подходяща за прецизни компоненти, така че тясните толерантности са жизненоважни.
Поддържане и грижа
Поддържането на анодизирани повърхности тип 3 в добро състояние гарантира, че те траят дълго и остават ефективни. Редовното почистване помага. Използвайте лек сапун и вода за рутинно почистване. Избягвайте сурови химикали или абразивни материали.
Ако е необходимо по-дълбоко почистване, мека кърпа или гъба работи добре. Упоритите петна може да се нуждаят от нежно докосване с мека четка. Не забравяйте да не надраска повърхността.
Съхраняване тип 3 анодизирани елементи също помага в грижи. Ако е възможно, съхранявайте ги в суха, чиста среда.
Подмазването може да бъде необходимо за движещи се части. Леко масло може да помогне да се поддържат части работи гладко. Уверете се, че използването на маслото, препоръчително за анодизирани повърхности.
Опитайте се да избегнете излагане на анодизирани повърхности на екстремни температури за дълги периоди.
Често задавани въпроси
Какви са основните различия между тип ii anodize и тип iii anodize?
Основната разлика между тип ii и тип iii anodizing се крие в дебелината и структурата на анодизирания слой, който директно засяга произтичащите свойства.
Какъв е типичния обхват на дебелината за тип iii anodizing?
Тип 3 обикновено създава дебелина на покритието между 1.8 и 6.6 милиграма. Тази дебелина зависи от приложението и желаната продължителност.
Как тип iii анодизиране се различава от тип ii по отношение на устойчивостта и прилагането?
Тип iii anodizing, известен също като твърдо анодизиране, е по-трайно от тип ii. Използва се при приложения, където е необходима висока устойчивост на износване, като например във въздухоплаване и военни настройки.
Какви са факторите, които засягат разходите за анодизиране на услуги от тип 3?
Разходи фактори включват размера и сложността на частта, желаната дебелина, както и всички специфични изисквания за обработка.







