
Was ist Eloxieren Typ III?
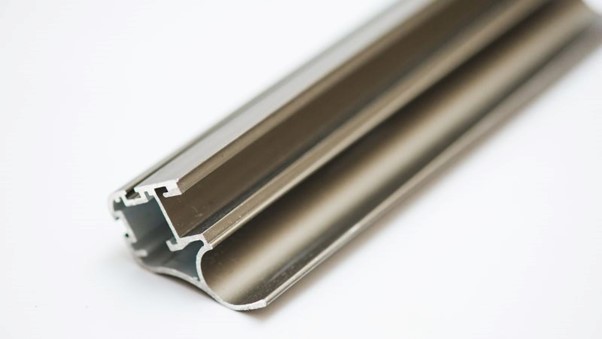
Eloxieren vom Typ III, häufig Harteloxieren genannt, dient zur Beschichtung von Metalloberflächen, um ihnen außergewöhnliche Festigkeit und Langlebigkeit zu verleihen.
Das Verfahren verwendet ein Niedrigtemperaturbad und eine höhere Stromdichte als andere Methoden. Dadurch entsteht eine dichtere, besser schützende Oberfläche.
Dieses Verfahren verbessert die Verschleißbeständigkeit und verlängert die Lebensdauer des Metalls. Es ist besonders vorteilhaft in Branchen, in denen Anlagen intensiver Nutzung und starkem Verschleiß ausgesetzt sind.
Warum Eloxieren Typ III wählen?
Eloxieren vom Typ III bietet:
- Hohe Korrosionsbeständigkeit
- Erhöhte Langlebigkeit
- Ansprechende Optik (verschiedene Farben)
- Gute Haftung für Beschichtungen
- Maßhaltigkeit
- Gute elektrische Leitfähigkeit
Anwendungen eloxierter Produkte vom Typ III
| Anwendungskategorie | Konkrete Beispiele |
| Architektur und Bauwesen | Außenverkleidungen, Fensterrahmen, Geländer, Türen und dekorative Elemente |
| Transportwesen | Fahrzeugteile, Busaußenverkleidungen, einige Flugzeugkomponenten (für Flugzeuge wird aufgrund der Festigkeit häufig Typ II bevorzugt) |
| Gartenmöbel und Außenanlagen | Bänke, Tische, Pflanzgefäße und Leuchten |
| Konsumprodukte | Sportartikel (Fahrräder, Campingausrüstung), Werkzeuge und Dekorationsartikel |
| Industriekomponenten | Maschinenteile, Handläufe und tragende Stützen |
| Schilder und Schildhalterungen | Langlebige und optisch ansprechende Außenschilder |
| Marineanwendungen | Bootsteile, Stege und maritime Konstruktionen |
| Elektrische Komponenten | Gehäuse und Ummantelungen elektrischer Geräte |
Werkstoffe und Anlagen
Für hochwertiges Eloxieren vom Typ III werden bestimmte Werkstoffe und Werkzeuge benötigt. Dazu zählen geeignete Werkstücke, Eloxierbäder und Speziallösungen für eine harte, langlebige Oberfläche.
Geeignete Werkstücke für Eloxieren Typ III
Eloxieren vom Typ III eignet sich besonders für Aluminiumlegierungen. Aluminium 6061 und 7075 sind wegen ihrer Festigkeit und Korrosionsbeständigkeit beliebte Werkstoffe.
Eloxieranlagen
1. Eloxierbäder:
- Material: Typischerweise aus korrosionsbeständigen Werkstoffen wie Kunststoff, Glasfaser oder Edelstahl.
- Funktion: Enthält die Eloxierlösung, in die Aluminiumteile während des Eloxierens eingetaucht werden.
2. Stromversorgung:
- Typ: Gleichstromversorgung.
- Funktion: Liefert den erforderlichen elektrischen Strom, damit die Eloxierreaktion auf der Aluminiumoberfläche stattfindet.
3. Heizsystem:
- Typ: Elektrische Heizungen oder Tauchheizkörper.
- Funktion: Hält die Temperatur der Eloxierlösung im optimalen Bereich.
4. Kühlsystem:
- Typ: Kühlgeräte oder Kühlschlangen.
- Funktion: Regelt die Temperatur der Eloxierlösung, insbesondere bei Anlagen mit hoher Ausbringung.
5. Spülbäder:
- Funktion: Zum Spülen der Aluminiumteile vor und nach dem Eloxieren, um Verunreinigungen und Chemikalienreste zu entfernen.
Arten von Eloxieranlagen:
- Anlagen für Chargeneloxierung: Für die gleichzeitige Bearbeitung mehrerer Teile; geeignet für kleinere Betriebe.
- Anlagen für kontinuierliches Eloxieren: Für die Großserienfertigung ausgelegt; ermöglichen die kontinuierliche Bearbeitung von Aluminiumteilen.
- Automatisierte Eloxieranlagen: Nutzen Robotik und Automatisierung für Präzision, Konsistenz und Effizienz in der Großserienfertigung.
Verfahren und Mechanismen
Eloxieren vom Typ III Eloxieren umfasst mehrere Schritte zur Oberflächenvorbereitung, zum Eloxieren des Materials und zum Verdichten der Oxidschicht.
Oberflächenvorbereitung vor dem Eloxieren
Der erste Schritt beim Eloxieren vom Typ III ist die Oberflächenvorbereitung. Die Oberfläche muss gründlich von Schmutz, Fett und Oxidschichten gereinigt werden. Dazu können folgende Verfahren gehören: Entfetten, Säurereinigen und Beizen.
Bei der Desoxidation werden Oxide und andere Verunreinigungen in einem chemischen Bad entfernt. Eine gründliche Reinigung sorgt für gleichmäßige Eloxalschichten und verhindert Fehler. Außerdem entstehen Mikrostrukturen, die Wirksamkeit und Qualität der Eloxalschicht verbessern.
Ablauf des Eloxierens
Als Nächstes folgt das Eloxieren. Dafür werden eine Elektrolytlösung, üblicherweise Schwefelsäure, und eine Gleichstromversorgung verwendet. Dadurch entsteht eine dicke Oxidschicht auf der Aluminiumoberfläche. Die Teile werden in den Elektrolyten eingetaucht; Strom fließt durch das Metall und bildet eine Schutzschicht.
Verdichtungsverfahren nach dem Eloxieren
Das Verdichten ist der letzte Schritt zur Verbesserung der Korrosionsbeständigkeit der Eloxalschicht. Zu den möglichen Verfahren gehören Heißwasserverdichtung, Nickelacetatverdichtung, oder Kaltverdichtung.
Bei der Heißwasserverdichtung wird die Oxidschicht bei hoher Temperatur hydratisiert, sodass sich die Poren schließen. Nickelacetat sorgt für eine chemische Verdichtung und zusätzlichen Schutz. Die Kaltverdichtung arbeitet bei niedrigeren Temperaturen und verwendet typischerweise fluoridhaltige Lösungen.
Was ist bei dem Verfahren zu beachten?
Beim Eloxieren vom Typ III sind vier Faktoren entscheidend: die Eloxierlösung, die Stromdichte, die Temperatur und die Behandlungsdauer.
Zusammensetzung und Konzentration der Eloxierlösung bestimmen maßgeblich die gewünschte Dicke, Farbe und Gleichmäßigkeit der Eloxalschicht.
Auch die Stromdichte beim Eloxieren beeinflusst direkt Dicke und Gleichmäßigkeit der Oxidschicht. Ein falscher Wert kann zu ungleichmäßigen oder porösen Beschichtungen führen.
Eine stabile, kontrollierte Temperatur ist für gleichbleibende Ergebnisse unerlässlich, da Temperaturschwankungen die Eloxierreaktion und die Qualität des Endprodukts beeinflussen.
Auch die Behandlungsdauer wirkt sich unmittelbar auf die Schichtdicke aus: Eine zu kurze Behandlung bietet möglicherweise keinen ausreichenden Schutz; bei zu langer Behandlung kann die Schicht übermäßig dick werden oder es können andere Probleme entstehen.
Grenzen des Eloxierens vom Typ III
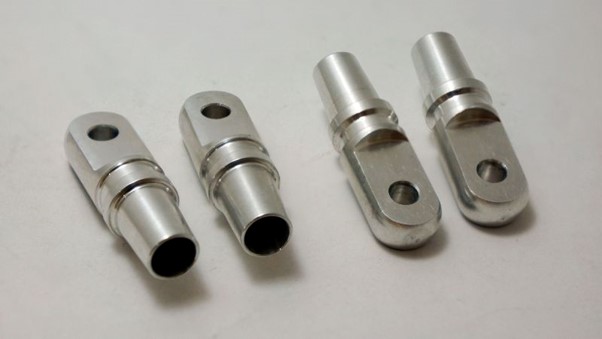
Eloxieren vom Typ III eignet sich besonders für bestimmte Aluminiumlegierungen. Nicht alle Metalle und Aluminiumsorten sind geeignet. Je nach gewünschten Eigenschaften kann dies die Auswahl einschränken.
Die Farbauswahl beim Eloxieren vom Typ III ist begrenzt. Üblicherweise entstehen dunkle Farbtöne wie Schwarz, Grau oder Bronze. Ursache ist die bei diesem Verfahren gebildete dickere Oxidschicht.
Darüber hinaus kann das Verfahren die Bauteildicke erhöhen und ist daher möglicherweise nicht für Präzisionskomponenten geeignet. Deshalb sind enge Toleranzen entscheidend.
Pflege und Wartung
Damit eloxierte Oberflächen vom Typ III lange halten und wirksam bleiben, müssen sie richtig gepflegt werden. Regelmäßige Reinigung hilft. Verwenden Sie milde Seife und Wasser für die normale Reinigung. Vermeiden Sie aggressive Chemikalien und Scheuermittel, da diese die Oberfläche beschädigen können.
Für eine gründlichere Reinigung eignen sich ein weiches Tuch oder ein Schwamm. Hartnäckige Flecken lassen sich vorsichtig mit einer Bürste mit weichen Borsten entfernen. Achten Sie darauf, die Oberfläche nicht zu zerkratzen.
Auch die richtige Lagerung eloxierter Teile vom Typ III trägt zu ihrer Pflege bei. Bewahren Sie sie möglichst an einem trockenen, sauberen Ort auf.
Bei beweglichen Teilen kann Schmierung erforderlich sein. Ein leichtes Öl trägt zum reibungslosen Betrieb bei. Verwenden Sie ein für eloxierte Oberflächen empfohlenes Öl.
Setzen Sie eloxierte Oberflächen möglichst nicht über längere Zeit extremen Temperaturen aus, da sie dadurch mit der Zeit geschwächt werden können.
Häufig gestellte Fragen
Was sind die wichtigsten Unterschiede zwischen Eloxieren Typ II und Typ III?
Der Hauptunterschied zwischen Eloxieren vom Typ II und Typ III liegt in der Dicke und Struktur der Eloxalschicht, die die resultierenden Eigenschaften unmittelbar beeinflussen.
Welche typische Schichtdicke wird beim Eloxieren vom Typ III erreicht?
Beim Eloxieren vom Typ III entsteht typischerweise eine Beschichtung mit einer Dicke zwischen 1,8 und 6,6 mil. Der genaue Wert hängt von der Anwendung und der gewünschten Langlebigkeit ab.
Wie unterscheidet sich Eloxieren vom Typ III hinsichtlich Langlebigkeit und Anwendung von Typ II?
Eloxieren vom Typ III, auch Harteloxieren genannt, ist langlebiger als Typ II. Es wird eingesetzt, wenn hohe Verschleißfestigkeit gefragt ist, etwa in der Luftfahrt und im Militärbereich.
Welche Faktoren beeinflussen die Kosten für Eloxierdienstleistungen vom Typ III?
Zu den Kostenfaktoren zählen Größe und Komplexität des Bauteils, die gewünschte Schichtdicke und besondere Prozessanforderungen. Auch die Farbgebung kann den Preis beeinflussen.







