
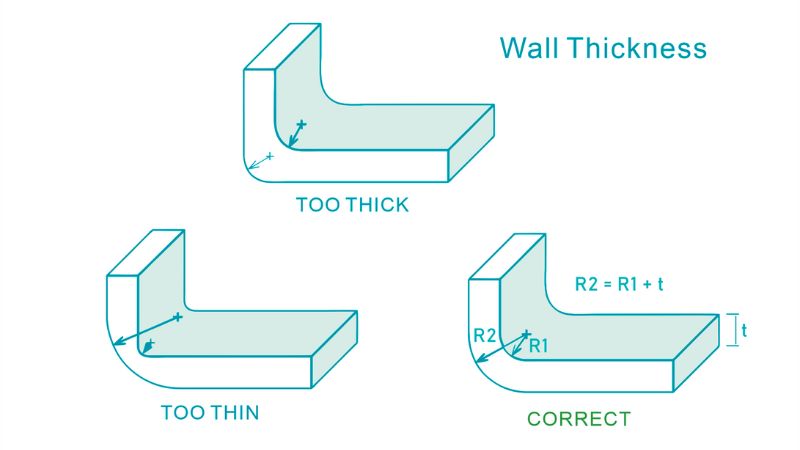
Од разумевања основне дебелине зида до навигационих материјала посебних размишљања, овај водич покрива суштинске аспекте које дизајнери, инжењери и произвођачи морају да знају.
Овај свеобухватни водич истражује значај правилног дизајна дебљине зида у обликовању ињекције, нудећи увид у најбоље праксе, заједничке изазове и решења за оптимизовање производње делова.
Шта је дебелина зида у убризгавању
Дебљина зида је критичан дизајн у процесу убризгавања, што се односи на пресечну дебелину пластичног дела који се обликује.
То је један од најважнијих дизајна у обликовању ињекције зато што значајно утиче на производљивост, трошкове, квалитет и перформансе последњег дела.
Шта утиче на дебелину зида
Два кључна фактора утичу на дебелину зида у убризгавању обликује пластични материјал и структуру делова.
- Величина и облик — већи делови обично захтевају дебљи зид за структурни интегритет, док мањи делови могу имати тањи зидове. Комплексни облици можда ће бити потребни променљивим дебљинама.
- Пластични материјал – – Различите врсте пластике имају различите карактеристике течења и брзине хлађења. Материјали ниже вискозности или са већом брзином течења растопа углавном се могу користити за тање зидове.
Ово је графикон за пров› јеру оптималне дебљине зида за разне материјале:
| Материјал | препоручени опсег дебелине зида |
| ABS | 0,045 – 0,140 у (1,14 – 3,56 mm) |
| Ацетални (ПОМ) | 0.030 – 0.120 in (0.76 – 3.05 mm) |
| Акрилни (ПММА) | 0.025 – 0.500 in (0.64 – 12.7 mm) |
| Најнол (ПА) | 0.030 – 0.115 in (0.76 – 2.92 mm) |
| Поликарбонат (PC) | 0.040 – 0.150 in (1.02 – 3.81 mm) |
| Полиетилен (PE) | 0.030 – 0.200 in (0.76 – 5.08 mm) |
| Полипропилен (PP) | 0.025 – 0.150 in (0.64 – 3.81 mm) |
| Полистирен (PS) | 0.035 – 0.150 in (0.89 – 3.81 mm) |
Који су проблеми са дебелином зида?
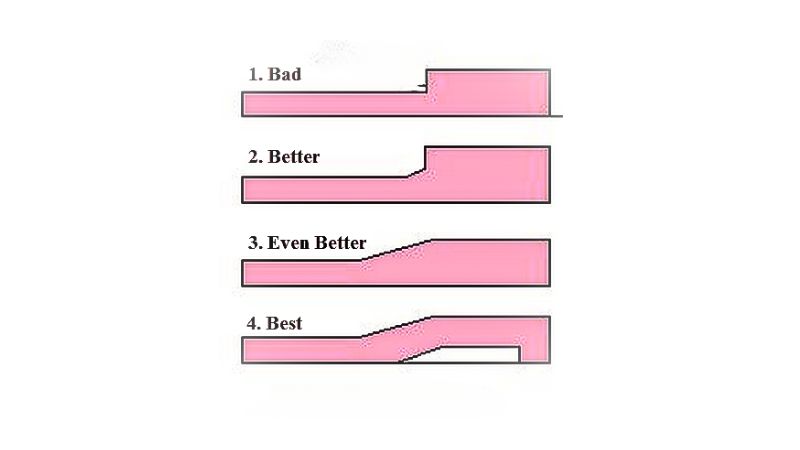
Неисправна дебелина зида за убризгавање може довести до неколико недостатака у коначном производу:
| Дефект | узрок | Резултат |
| рата | Нееднака дебелина зида | Различита брзина хлађења доводи до унутрашњих стресова, изазивајући извртање или извртање. |
| Ознаке синка | Тикер секции | Споро хлађење омогућава површини да тоне унутра, стварајући мале депресије |
| Ток редова | Варијације у дебелини зида | Различити проток топљене пластике изазива видљиве низове или линије на површини |
| Кратки снимци | Танке на густе транзиције | Прерано хлађење спречава потпуњење дебљих области |
| Празнине | Дебели делови | Замке у ваздуху или вакуумски џепови формирају унутрашње празнине |
| Јеттинг | Сувише танки зидови | Брзи пластични проток изазива змијске обрасце на површини |
| Структурна слабост | Недоследна дебелина зида | Компромишује снагу и интегритет |
| Димензионална неточност | Променљиве дебелине | Неједнако хлађење доводи до делова који не испуњавају одређене димензије |
| Повећан унутрашњи стрес | Дебљине променљивих зидова | Различите стопе хлађења резултирају већим унутрашњим стресом |
| Површни дефекти | Неправилна дебелина зида | Изазива површинске несавршености као таласа или вагинесс |
Разматрања дизајна за достизање униформне дебелине зидова
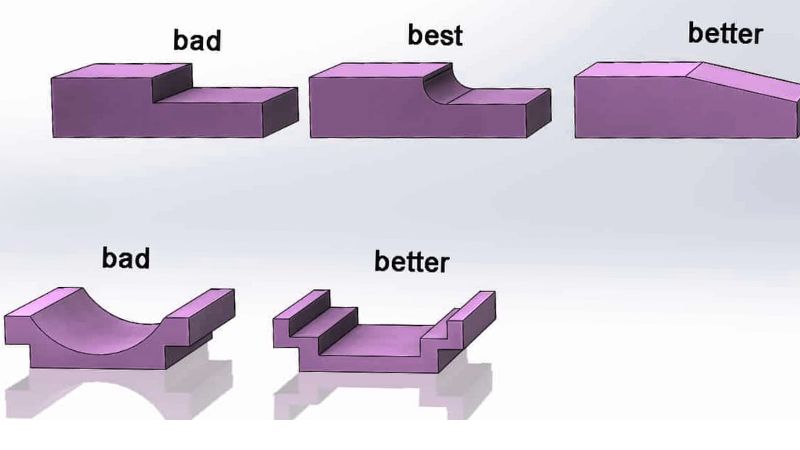
Дизајн за анализу манифестабилности (ДФМ) помаже да се идентификује оптимална униформна дебелина како би се минимизовао унутрашњи стрес и побољшала конзистентност.
Користим нацртане углове за побољшање попуњавања модула
Нацртани углови саставни су за дизајн ињекционих обликованих састојака, служећи лакшем ослобађању завршеног дела из мувла. Укључивање угла није само добра пракса; то је кључно за промовисање униформне дебелине зида.
Препоручени спољашњи нацрт-угао од 0,5-1.5 степени и унутрашњи угао од 0,5 степени могу у великој мери да побољшају процес пуњења калупа.
Ови мали углови омогућавају да материјал тече глатко и спречавају формирање недоследних дебелина зидова, који су често корен разних дефекта у том делу.
Решавање унутрашњих стресова изазваних неуниформном дебелином зида
Разлике у дебљини зида могу изазвати унутрашња напрезања у делу док се хлади и очвршћава. Делови са дебљим зидовима хладе се спорије, што доводи до различитих брзина скупљања и може да искриви или деформише део.
Униформна дебелина у целом делу је императив да равномерно дистрибуира те стресе и спречи потенцијалне квалитетне проблеме.
Приликом дизајнирања делова, човек мора размотрити подручја високог ризика и применити доследну дебелину зида за ублажавање унутрашњег стреса формирања.
препоручена дебелина — најмања
Најмања дебелина зида зависи од одређеног пластичног материјала који се користи и величине/комплексије дела.
Уопште:
За мале делове и ефикасну производњу великог обима препоручује се минимална дебљина зида од 0.025-0.030 in (0.64-0.76 mm).
За веће делове препоручује се минимална дебљина од 0.040-0.050 in (1.0-1.3 mm).
Практична минимална дебљина зида код конвенционалног бризгања креће се од 0.030-0.040 in (0.76-1.0 mm).
Неки специјализовани програми за обликовање танких зидова могу да постигну зидове танке као 0,010 у (0,25 mm), али ово захтева висок притисак и ограниче величину дела.
препоручена дебелина — највећа
Превише дебели зидови треба да се избегну у ињекцији обликовање када је то могуће, јер они могу да доведу до дефекта и неефикасности.
Општи см› јерници су:
Већина убризганих делова има највећу дебелину зида 0,125-0,250 у (3,2-6,4 mm).
Зидови дебљи од 0,250 у (6,4 mm) имају већи ризик од трагова судопера, празнина, преосталих стресова и ратне странице.
У неким специјалистичким применама, дебелине зидова до 4,5 у (114 mm) могуће су, али захтевају веома дуга времена циклуса.
Као најбоља пракса за ефикасност и квалитет, за већину делова препоручује се највећа дебљина зида од 0,125 до 0,160 у (3,2-4,0 mm).
Како да решимо проблеме са дебелином зида у премештеним деловима
Бавим се секцијама дебелих зидова у убризганим деловима
Да би се то ублажило, препоручује се дебљина зида која омогућава брзо хлађење, а истовремено пружа довољну чврстоћу. На пример, код материјала PA6 дебљине 8мм, укупан циклус бризгања траје приближно 93 секунде, од чега хлађење траје око 70 секунди.
Да би се превазишао изазов продужених циклуса због дебљих зидова, коришћење технике познате као језгро може бити корисно, што укључује стварање шупљих делова у дебелом зиду без угрожавања интегритета или снаге тог дела.
Како руковати танким зидовима без компромиса интегритета дела
Предлаже се дизајнери производа да дизајнирају делове са минималном дебелином зида неопходном без угрожавања интегритета дела.
Танки зид дизајн захтева темелно разумевање карактеристика протока материјала да би се спречиле дефекти.
Фактори, као што су притисак убризгавања, температура муљаже, и укључивање дизајнних елемената као што су ребра или гасетови, могу помоћи да се подрже танки зидови, повећају њихове обликовања и смањење потенцијала за ворп, судопер или мехуриће.







