
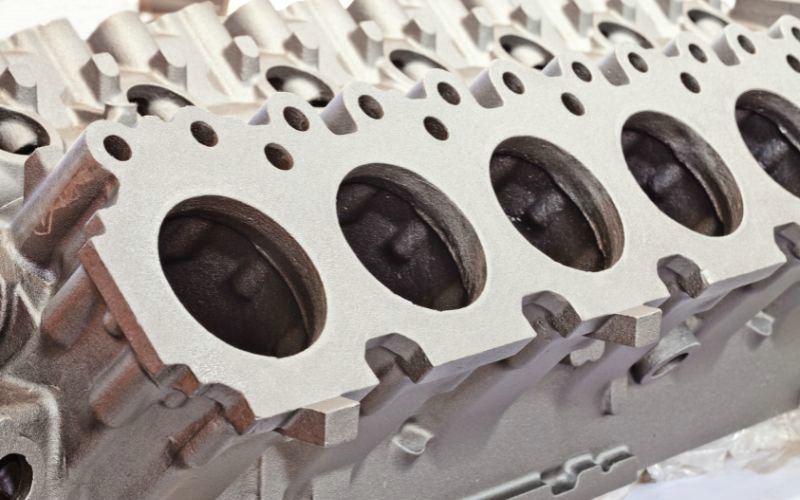
Шта је Дие Цастинг?
Дие ливање је процес производње који укључује сипање или убризгавање истопљеног метала у калупове, познат као умирање. Метал који се обично користи у овом процесу може укључивати цинк, алуминијум и њихове легуре.
При ливењу метала под притиском, метал се топи у пећи, а затим се под високим притиском убризгава у калупе. Овај поступак је популаран јер омогућава производњу делова високе прецизности, сложених детаља и изузетно квалитетне површине — особина које се траже у аутомобилској, ваздухопловној и електронској индустрији.
Произвођачи високо траже бацање умирања због своје могућности производње униформних делова са доследним квалитетом. Било да га користите за стварање сложених мењача за возила или љигава, издржљивих чаура за електронику, ливање умирућег стоје као стуб модерне производње, нарочито када су прецизност и јачина од суштинског значаја.
Умри од кастинг процеса
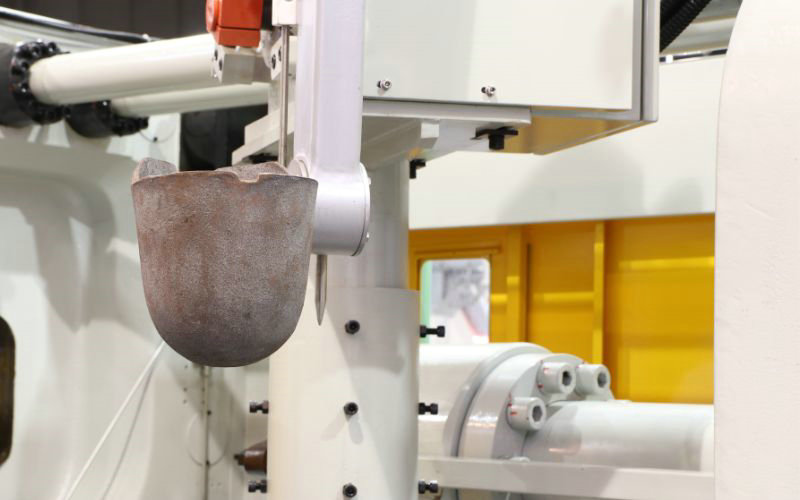
Постоје три главна типа ливада: гравитација умиру, хладна комора умиру од ливада, и врућа комора умиру.
Гравитација умри кастинг
У гравитацији умирући, истопљени метал се сипа директно из куглице у полутрајну или трајну смрт. шупљина се испуњава без силе осим гравитације. У предности гравитације умирућег укључује способност производње густих, квалитетних ливада са одличним механичким особинама погодним за топлотну обраду.
Хладна комора умре кастинг
У хладној комори умиру, пећ се налази одвојено од машине за ливање умирућих. За сваки циклус, прецизна количина истопљеног метала се намотава у негрејану машину, а онда хидраулички бутач присиљава метал у смрт под високим притиском између 2.000 и 20.000 пси. Хладно комора се користи за ливање легура са вишим тачкама топљења као што је алуминијум. Производи јаке, издржљиве делове, али има спорији циклус од вруће коморе.
Хот Цхамбер Умри кастинг
У врућој комори умиру, механизам убризгавања се потапа у базену истопљеног метала, који се уводи у смрт кроз гускастог и бутала. На почетку сваког циклуса, кликач се повлачи, омогућавајући гускоћу да се попуни истопљеним металом. Клип онда силује метал кроз гускоћку у смрт при притиску од 1.000-5.000 пси. Топла комора се користи за ливање легура са ниским тачкама топљења као што су цинк и магнезиј. Омогућава брже циклус и може да производи сложене делове са смањеном вакцином.
Умри од кастрирања програма
Аутомотив: ливање умирања је у великој мери запослено у аутомобилском сектору. Наћи ћете компоненте попут блокова мотора, делова преноса и структурних елемената који се праве кроз овај процес. Способност производње јаких, издржљивих делова брзо и ефикасно чини да се умре одабирање аутоинжењера.
- Компоненте мотора
- Опремни кутији
- Ауто оквири
Ваздухопловство: Ваздухопловна индустрија цени ливење метала под притиском јер омогућава израду сложених делова који захтевају прецизност и морају да издрже сурове услове. Компоненте као што су стајни трап, инструменти у пилотској кабини и делови мотора обично се израђују овим поступком.
- Домаћине инструмента
- Делови опреме за слетање
- Компоненте мотора
Електроника: У електронској индустрији ливење метала под притиском користи се за израду компоненти као што су конектори, кућишта и хладњаци. Ови делови имају користи од могућности овог поступка да обликује сложене конструкције са високом топлотном проводљивошћу.
- Топлотне сиркове
- Повезивање
- Осигуравања
Шта је метално убризгавање?
Метално убризгавање (МИМ) нуди производњу сложених делова у средњим до високим обемима. МИМ комбинује слободу дизајна и сложеност облика који се налазе у пластичном убризгавању са изузетном снагом и интегритетом метала.
Ово је концизни преглед МИМ:
- Материјали: Ваш избор материјала у МИМ обично укључује жељезне метале као што је нерђајући челик, који обезбеђује значајну јачину и издржљивост коначног производа.
- Снага и прецизност: делови МИМ су познати по њиховој импресивној снази и прецизности. Они одржавају чврсту толеранцију, што их чини погодним за индустријске и медицинске примене.
- Комплекс Геометрије и танки зидови: са МИМ можете да направите делове са комплексним геометријама и танким зидовима, који би могли да буду изазовни или немогући кроз традиционалне процесе метала.
Метални убризгавачки процес
Разумевање MIM-а почиње од његовог основног материјала — сировине за обликовање која се састоји од финог металног праха и полимерног везива. Метали који се обично користе у овом процесу обухватају нерђајући челик, титан, легуре никла и легуре бакра. У почетним фазама MIM личи на бризгање пластике: сировина се загрева док не постане вискозна и погодна за убризгавање у шупљину калупа.
Када је ваш обликовани део постављен, процес девезивања почиње. Ово подразум› ијева уклањање већине везива, који припрема део за синтетизацију. Током синтерисања, ваш део је изложен високим температурама које споје металне честице и обезб› ијеђују интегритет.
Пост-синтерингу, видећете да се део значајно смањио — обично између 15 и 20%. Међутим, процес сагревања омогућава вам да постигнете одличну димензионалну тачност и завршетак површине, често минимизирајући потребу за накнадним макенингом. МИМ је веома трошковито када се ради о производњи малих делова у великим количинама због мањег материјалног отпада и могућности да се одржавају тесне толеранције без опсежног завршног рада.
Ливење метала у калуп под притиском у производњу уноси јединствену комбинацију квалитета, ефикасности и свестраности. Могућност употребе различитих метала и постизања специфичних својстава материјала — као што су тврдоћа, затезна чврстоћа и отпорност на температуру — чини овај процес вредним у многим индустријама.
Програми за м› ијешање метала (МИМ)
Прецизно ливење метала у калуп под притиском (MIM) исплативо је и нарочито погодно за масовну производњу малих и средњих компоненти. MIM се користи у различитим индустријама јер омогућава израду сложених облика са изузетно квалитетном завршном обрадом површине.
Авион и аутоматско кретање:
- МИМ је идеалан за производњу делова као што су ручке на вратима, шарке и моторне компоненте због своје високе јачине и издржљивости.
Медицинска и зубна:
- Медицинска индустрија има користи од прецизности МИМ-а у стварању хируршких алата, импланата и заграда које захтевају био-компатибилност.
Потрошачка електроника:
- Мале компоненте, као што су делови мобилног телефона или скупови камера, искоришћавају Минијатурне вештине МИМ-а и детаљне могућности дизајна.
Индустрија ватреног оружја:
- МИМ се користи за израду различитих компонента ватреног оружја, укључујући окидач, чекиће и видне делове који захтевају строгу толеранцију и снагу.
Опште индустријске опреме:
- Наћи ћете МИМ у производњи компонената пумпе, конектора и вентил због његових високих производних могућности и доследности.
У овим програмима, МИМ пружа користи које укључују:
- Висока густина материјала са великим механичким својствима
- Способност интегрисања могућности као што су нити, зупчаници и унутрашњи канали без секундарних операција
- Произвођење делова близу коначног облика, минимизирајући отпад
Умри кастинг против МИМ‐ а: предности и незадовољства
Предности МИМ над Умирем Кастинг
1. МИМ може да произведе мале, сложене делове са сложеним карактеристикама и танким зидовима који би били изазовни или немогући са ливањем смрти.
2. МИМ нуди ширу опсегу материјала, укључујући и челичне метале, нерђајуће челике, титанијум и никласте легуре. Умирање је обично ограничено на нежељезне метале попут алуминијума, цинка и магнезија.
3. МИМ делови имају одлична механичка својства, високу снагу, и носе отпор због синтеринг процеса.
4. МИМ обезбеђује снажније толеранције и може бити тачан у року од 0,3 mm.
5. МИМ практично нема отпада јер се сав материјал убризгава директно у калуп.
Непредвиђања МИМ-а у поређењу са Ди Кастингом
1. МИМ је углавном скупљи од ливаде због сложених корака обраде и вишеструких обрада.
2. МИМ има низак животни век (150к-300к снимци) у поређењу са литањем (преко 1 милион снимака).
3. МИМ делови могу значајно да се смањују (до 30%) током греха, захтевајући пажљив дизајн калупа.
4. МИМ има високу почетну аутоматизу и трошкове подешавања.
Предности Дие Цастинг над МИМ
1. Умирање је обично јефтиније од МИМ, до 30% мање скупо у неким случајевима.
2. Дие Цастлинг има дужи живот умре (преко 1 милион снимака) у поређењу са МИМ (150к-300к снимци).
3. „Умреће“ не захтева секундарне операције након што се део избаци из калупа.
4. Умреће одливање може да прими уметке и делове направљене од других материјала уграђених у ливаду.
Недостаци од Ди Кастиља у поређењу са МИМ
1. Умрети бацање бори са производњом малих, компликованих делова са финим карактеристикама и танким зидовима.
2. Умирање је ограничено на углавном нежељезне метале.
3. Порозитет због заробљених гасова је уобичајен проблем уливања, смањења механичке снаге.
4. Умрети лијевање захтева скупе смрти да издржи висок притисак и топљену температуру метала.
У суштини, МИМ надмашује производњу малих, сложених делова са одличним механичким својствима у великом опсегу механичких материјала. Међутим, скупље је и има дуже циклусно време од ливања. Умреће је прикладније и погодније за једноставније, веће делове у нежељеним металима са бржим временима производње, али се бори са сложеним карактеристикама и привлачности.
Упоредба: Метално убризгавање насупрот Умири Цастинг
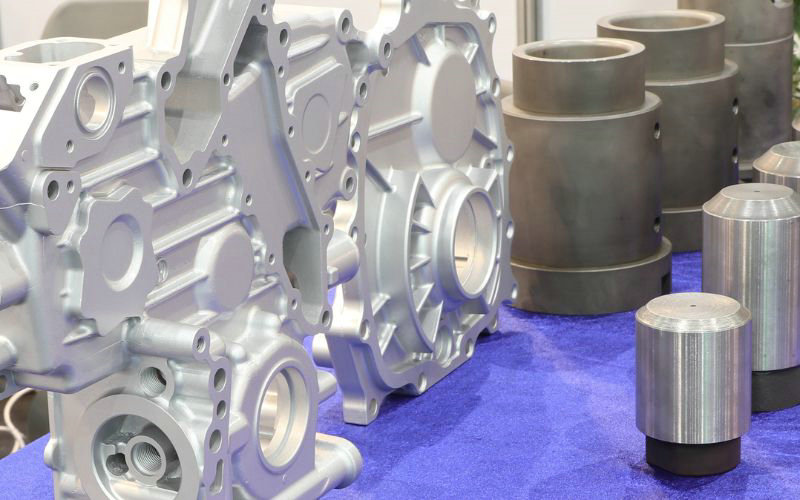
1. Прецизност Толеранције ~@ ¦Амп¦Amp¦
Ливење метала у калуп под притиском (MIM): Овим поступком добијају се веома прецизни делови са релативно малим толеранцијама, обично тачности до 0.3мм. Прецизност се постиже захваљујући финим металним праховима који омогућавају израду детаљних геометрија сложених облика.
Дие Цастинг: Дие Цастинг обично нуди добру димензионалну тачност, али не толико високу као МИМ. Типична толеранција за укидање је око ±0.0005 инча, што је мање прецизније у поређењу са могућностима МИМ-а. Варијације у димензијама често захтевају додатну подметање да би се задовољиле спецификације.
2. Потребни материјали
Металско убризгавање (МИМ): МИМ може да користи широк спектар материјала, укључујући и жељезне и нежељезне метале, нерђајуће челике, титанијум и никел легуре. Ова свестраност омогућава производњу делова са посебним својствима прилагођеним различитим применама.
Ливење метала под притиском: Углавном се користе обојени метали као што су алуминијум, цинк и магнезијум. Иако се могу користити и црни метали, њихове веома високе тачке топљења могу знатно да скрате радни век калупа.
3. Упоредба брзине
Метално убризгавање (МИМ): процес МИМ укључује више корака, укључујући мешање, обликовање убризгавања, девезивање и синтезу, због чега је генерално спорији од литања. Међутим, када се подеси производња, МИМ може ефикасно да произведе велике количине делова.
Ди Кастинг: познат по својој брзој производњој могућности, ливање је брже, нарочито погодно за високо вредно производње. Процес дозвољава брзо стварање великих делова због технике убризгавања високог притиска.
4. Површно завршетак
Метално убризгавање (МИМ): Обично пружа висококвалитетни завршетак површине који често не захтева допунски постпроцесирање. Процес сагревања помаже у постизању глатког завршетка.
Дие Цастинг: Делови обично излазе из калуп са добром површином завршетка, али можда захтевају мало смањења вишка метала. Квалитет површине углавном се сматра средњим у поређењу са МИМ.
5. Трошкови производње
Метално убризгавање (МИМ): Иако почетно постављање и трошкови залиха могу бити високи, МИМ може бити трошковито ефикасан за производњу комплексних делова у великим обемима због смањеног отпада и минималних потреба после обраде.
Ливење метала под притиском: Почетни трошкови су углавном нижи, а овај поступак је исплативији за веће делове и производњу великог обима. Међутим, његова исплативост опада код веома сложених или мањих делова.
6. Разлике у модулу
Метално убризгавање (МИМ): Муљови који се користе у МИМ могу бити мање издржљиви у поређењу са ливањем умирућих, обично подржавајући око 150.000 до 300.000 снимака. Међутим, МИМ калупи омогућавају веће сложеност деломичног дизајна.
Дие Цастинг: Молдс су дизајнирани да издржи високе притиске и температуре, што их чини издржљивијим, са очекиваним животним веком од преко 1 милиона снимака. Међутим, они нуде мање флексибилности у односу на делимично сложеност у поређењу са МТМ калупима.







