
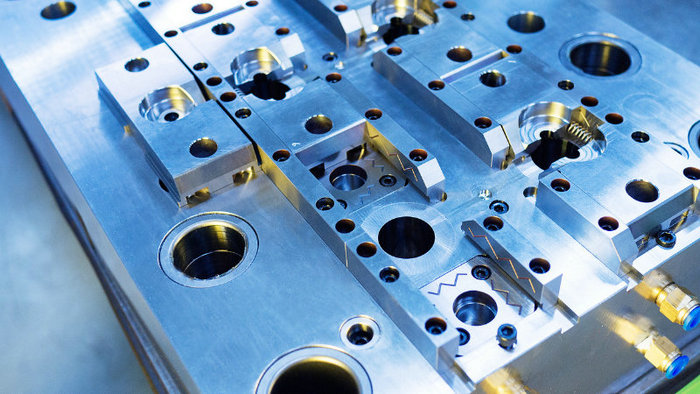
Увод у чишћење пластичног убризгавања
Када желите да направите провидне пластичне делове високе бистрине, наићи ћете на бризгање провидне пластике као проверен производни процес. Ова метода је изузетно свестрана и користи се у различитим индустријама, од аутомобилске до индустрије робе широке потрошње. Суштина бризгања је у томе што омогућава обликовање пластике у трајне, провидне компоненте као што су сочива и светлосна тела.
Материјали у чишћењу пластичног котрљања
При разматрању јасног пластичног обликовања за ваше пројекте, ваш избор материјала ће значајно утицати на својства коначног производа као што су јасноћа, јачина и отпорност на УВ зраке и хемикалије.
Својства акрилног (ПММА)
Акрилни, такође познат као ПММА (Полиметил метакрилат), је популарна пластика за убризгавање обликована за своју одличну оптичку преносљивост светлости и УВ отпорност. То је нетоксична смола која је нешто нестабилна, али може да се исполира да би се одржала јасна завршница.
Поликарбонат (ПЦ) предности
Поликарбонат (ПЦ) се похвали изузетним отпором на утицаје, што га чини идеалним материјалом за обликовање ињекције за производе као што су безбедносне наочаре и топлотни штитови.
Полиетилен (ХДПЕ) и његове користи
Висока густина Полиетилен (ХДПЕ) је термопластика позната по својој снази и коришћена у производима који захтевају трајну, али мало флексибилну структуру, као што су боце и контејнери.
Остале одлуке за провидност
Осим поменутих примарних материјала, постоје и друге смоле као што су ПЕТ и ПЕИ које испоручују транспарентност. Док се ПЕТ често користи у боцама и паковању пића, ПЕИ може да се носи са применама високих температура, често коришћеним у компонентама аеропросторног мотора.
Термопластика против струјне пластике
Термопластика као што су Акрил и ХДПЕ обично се користи за убризгавање због лакоће обраде и свестраности. С друге стране, инжењерска пластика као што су Поликарбонат нуди напредна својства као што је побољшан отпор утицаја погодан за захтевније примене.
Додатаци и модификатори
Да би се побољшали одређени квалитети јасне пластике, додатака и модификатора као што су УВ стабилизатори и боје, ове супстанце могу побољшати УВ отпорност смоле, изменити њену флексибилност и увести различите боје уз одржавање провидности.
Ево сажетка:
| Материјал | Кључна својства | Типични програми |
| Акрилни (ПММА) | Одлична оптичка јасноћа, УВ отпор, висока снага | Леће, осветљавање, провидни делови |
| Поликарбонат (PC) | Висока јачина удара, добра оптичка јасноћа | Безбедоносне наочаре, аутомобилски делови, топлотни штитови |
| Полиетилен (ХДПЕ) | Јака, али флексибилна, одлична хемијска отпорност | Боце, посуде за храну |
| ПЕТ | Добра јасноћа, висока снага, влажна препрека | Паковање, боце пића |
| Полиетимид (ПЕИ) | Издржава високе температуре, добру јасноћу, хемијски отпор | Д› ијелови мотора, аеропросторни програми |
| Термопластика | Лако за обраду, свестран | Убризгавање опште сврхе |
| Инжењерска пластика | Напредна својства попут удара или отпора на топлоту | Захт› ијевам програме попут аутомобила |
Дизајн и инжењеринг чистих пластичних делова
Приликом пројектовања јасних делова, фокус на постизање велике јасности и транспарентности је од првог значаја. Решавање својстава материјала и структурних питања игра кључну улогу у оптичкој јасноћи и издржљивости завршеног производа.
Осигуравање оптималног јасноће
За врхунску оптичку бистрину и пропустљивост светлости код провидних делова добијених бризгањем, избор материјала је пресудан. Треба одабрати природно провидне материјале, као што су акрил и поликарбонат, који омогућавају максималну провидност и минималну замућеност. Факторе као што је дебљина зида треба пажљиво контролисати како би се спречили недостаци попут удубљења услед скупљања, који могу нарушити бистрину. Одржавајте уједначену дебљину зида да бисте сачували оптимална оптичка својства и спречили неравне површине које могу изазвати изобличење.
обраћање својстава материјала
Избор правог материјала такође укључује разматрање како ће пластика реаговати са својом околином. Будите свесни потенцијалне хемијске изложености, јер се често користе провидни делови где је видљивост садржаја кључна, а супстанце попут влаге, отапала, киселина и других корозивних материјала могу доћи у контакт са пластиком. На пример, акрил је мршавији, али нуди одличну јасност, док је поликарбонат издржљивији, али може да апсорбује влагу која може утицати на димензионалну стабилност.
Структурне разматрања
Ваши јасни пластични делови морају да издрже захтеве њихове примене. Да бисте обезбедили димензиону стабилност и избегнели пукотину стреса, морате да дизајнирате са потенцијалним оптерећењем и условима животне средине. Ово укључује разматрање фактора као што су јачање ребра који би требало да буду пројектовани да би се избегли дебели делови који су недоследни, изазивајући унутрашње стресе.
Естетика и крај
На крају, естетска привлачност вашег јасног пластичног дела под утицајем је површинског завршетка. Имате опције у распону од високог глоса до суптилног завршетка мата. Без обзира на то, глатко и доследно завршетак је неопходан за одржавање естетског отпора и отпора на гребање. Имајте у виду да су површинске несавршености јасније у јасној пластици, па је пажња на детаље током фазе полирања или текстуирања кључна за завршетак козметичког разреда.
Производствени процес и машинерије
За нежно завршетак површине производа, потребан је педантан фокус на сировине, хардвер, калуп, па чак и дизајн производа током целокупног процеса убризгавања. Често се примењују строги, или понекад посебни захт› ијеви. Провидни пластични материјали, који обично имају високу тачку топљења и лошу течност, често захтевају изм› јену параметара фино причвршћених процеса. Ово укључује прилагођавање температури, притиска убризгавања и брзине убризгавања да би се обезбедила потпуна убризгавање калупа.
Овај део ће обезбедити детаљан поглед на процедуру убризгавања и специјализоване машине за убризгавање које су кључне за производњу јасних ињекционих обликованих компонента.
Опрема за м› ијењање ињекције
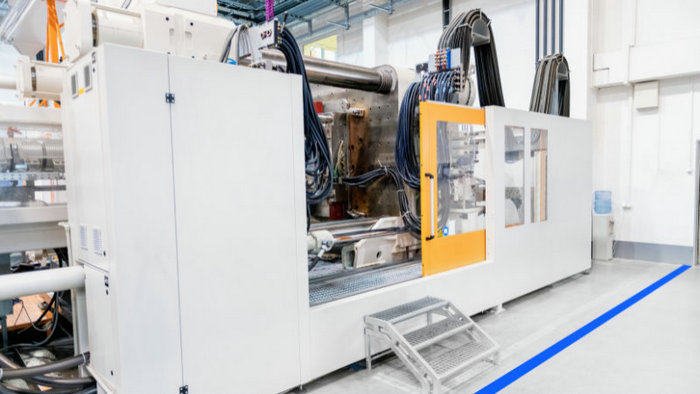
Изаберите праву опрему за обликовање ињекције од кључног значаја за производњу квалитетних чистих пластичних делова. Требаће вам машина која може да рукује одређеним пластичним материјалом који користите, као што су акрил, за његову димензионалну стабилност и отпор на огреботине. Машина мора да понуди прецизну контролу над брзином и притисаком убризгавања да би обезбедила јасан завршетак. Уобичајено је коришћење ЦНЦ машине током стварања комплексних дизајна калупа, јер обезбеђује флексибилност дизајна и прецизност неопходну за висококвалитетне излазе.
Убацивање у процес
1. Припрема материјала:
Чисте пластичне кугле или смоле у захт› ијеваној формулисаности суше се да би се уклонила влага. Ово спречава недостатке у завршном д› ијелу.
- Чисте пластичне кугле се хране са сушилицама које уклањају влагу која се апсорбује током складишта.
- Сушила користе топлоту и сушило за смањење садржаја влаге на мање од 0,1%.
- Исправно сушење је кључно за спречавање малих мехурића и пукотина од формирања током топљења и обликовања од заробљене влаге испарења.
2. јединица за убризгавање:
Сушена пластика је убачена у јединицу за убризгавање – велико буре са ротирајућим шрафовима.
- Пластичне кугле улазе у јединицу за убризгавање, која се састоји од грејаног бурета и Архимеда.
- Бурел је постављен са индивидуално контролисаним зонама грејања да би постепено подигла температуру пластике.
- Како се вијак ротира, она преноси пластику напред док се топи и меша користећи силу стрижа и спроводи топлоту.
- Додатаци као што су УВ стабилизатори и лубриканти су у овом стадијуму за униформна својства.
3. Топење и мешање:
Док се вијак окреће, топи и меша пластику равномерно.
4. Летеће стезање:
Прецизни калупи су спојени и чврсто стегнути како би се спречило цурење истопљене пластике.
- Калуп, направљен од челика за своју топлотну преводљивост, састоји се од врха и доње половине са делом дизајна.
- Јединице за стезање употребљавају тоне силе како би се калупе чврсто спојиле, запечаћене линијом за раздвајање.
- Мулти-цавити калупе имају неколико скупова шупљина да произведу више делова истовремено.
5. Ињекција:
Под високим притиском, растопљена пластика се убризгава у буђне шупљине кроз прскање и систем тркача.
- Када се пластика потпуно истопи и хомогена, убризгава се под високим притиском, 500-1500 пси.
- То тече кроз уске инјекционе канале који се зову тркачи и прска у сваку калуп шупљину.
- Ваздух заробљен је извучен из специјалних отвора да избегне мехуриће у деловима.
6. Хлађење:
Хлађење канала у калупу носи топлотног преноса течности да се учврсти пластика унутар калуп.
- Линије за хлађење круже водом или гликолом унутар калуп да брзо извуче топлоту из пластике.
- Типично време хлађења је 10-60 секунди у зависности од материјала и дебљине делова.
- Правилно хлађење обезбеђује да се пластична пластика стврдне са униформном молекуларном структуром.
7. Избацивање:
Када се учврсти, калуп се отвара и шипке за избацивање гурају завршни део из калупа.
- Отвара се и шипке за избацивање гурају делове када су у потпуности чврсте и још увек топле, али круте.
- Вишак пластике остаје везан за прскалице и тркаче ван калуп.
8. Сечење:
У одвојеној станици, спруес и тркачи су одсечени/прекинути од делова да дају коначан облик.
- Делови су пребачени на аутоматску станицу.
- Спруе и тркачи су одсечени или одвојени од делова.
- Ово даје коначне димензије и површине деловима.
9. Пров› јере квалитета:
Делови су подложени визуелним и механичким тестовима како би се осигурала димензионална тачност и одсуство дефекта пре паковања.
- Делови пролазе тражећи димензије и визуелну инспекцију за дефекте.
- Тестирање може обухватати натезање или ударне тестове на узорцима делова.
- Само су делови спаковани за пошиљку.
Изазови у чишћењу пластичног премештања
Када се ради о јасном обликовању пластичне инјекције, постизање беспрекорних резултата представља неколико значајних изазова: од обезбеђивања уједначености дебелине до управљања реакцијама хемикалијама, сваки корак захтева прецизност за одржавање естетике и функционалности ваших транспарентних делова.
1. Одржавање конзистенције производа
Достизање димензионалне стабилности је кључно; међутим, трагови потопања у дебљим секцијама могу утицати на конзистентност. Да би се осигурала уједначена дебелина зида и одржила јасност, обликоваличари морају пажљиво да избалансирају време попуњавања и брзину хлађења. Поред тога, стопе топлотног проширења могу варирати, потенцијално мењајући димензије и својства ваших провидних делова.
2. Управљање
Контрола температуре је неопходна за јасно пластично обликовање. Екстремне температуре могу увести стрес, који смањује јасност. Прецизан управљање температуром калупа током обраде спречава недостатке као што су манипулација или боје, обезбеђујући провидан квалитет ваших делова.
3. Бавим се смањењем и загревањем
Како се обликовани делови могу охладити, смањити и искривити, угрожавајући интегритет и транспарентност дела. Прилагођавање процесу хлађења и дизајну муљаже помаже у ублажавању ових проблема и одржавању тачних жељених облика.
4. Хемијска компатибилност
Изаберите материјале који могу да издрже излагање различитим хемикалијама, укључујући киселине, корозивне материје и раствараче, а да не изгубе бистрину. Хемијска отпорност обезбеђује да провидна пластика задржи изглед и структуру у додиру са овим супстанцама.
5. Удар и отпор стреса
Бистра пластика понекад може бити крхка, што доводи до пукотине под ударом или стресом. Идентификовање материјала са отпором на висок утицај и прилагођавање процеса убризгавања како би се повећала јачина може спречити такве неуспехе и побољшати издржљивост ваших јасних пластичних производа.
Разматрања животне средине
У области бризгања провидне пластике, неопходно је пажљиво водити рачуна о факторима заштите животне средине. То не подразумева само употребу еколошки прихватљивих материјала већ и поштовање безбедносних и регулаторних стандарда, смањење отпада и разматрање биоразградивих опција.
- Рециклажа и биопластика: Биоразградива и рециклирана пластика предводе одрживе праксе у вашој индустрији. Размотрите употребу биоразградивих полимера, као што је PLA, за своје пројекте јер они смањују утицај на животну средину. Осим тога, увођење програма рециклаже пластике из постиндустријске и постпотрошачке употребе такође може допринети одрживости.
- Смањење отпада у производњи: Смањење отпада у производњи није добро само за животну средину већ може да умањи и ваше трошкове. Оптимизујте производне процесе како бисте штедели сировине и енергију. Технологије које омогућавају системе производње са затвореним циклусом могу да прикупљају и поново користе отпадне производе, што представља корак ка одрживој производњи.
- Усклађеност са прописима и безбедност: Поштовање прописа је обавезно. Производни процеси морају бити усклађени са стандардима заштите животне средине, здравља и безбедности. Упознајте се са смерницама надлежних регулаторних тела и примењујте их како бисте обезбедили нетоксичне, безбедне и одрживе производе.
Често постављана питања
Који је процес убризгавања бистрих пластичних делова?
Процес обликовања убризгавања за јасне пластичне делове укључује прецизност у поправљању дизајна и припреме сировина. Детаљно планирање је од суштинског значаја да би се осигурала транспарентност и квалитет коначног производа.
Који су најбољи материјали за стварање транспарентних пластичних предмета?
Поликарбонат и акрил су популарни избори за своју јасност и снагу. Сваки материјал нуди различите предности, као што су акрил, отпоран на огреботину, а поликарбонат отпоран на утицај.
Како осигурати јасност и спречити облачност у пластичном убризгавања обликовање?
Да би се осигурала јасност и спречила измаглица, користите висококвалитетне смоле и одржите одговарајућу контролу над процесом обликовања.
Који су изазови рада са јасном тврдом пластиком у обликовању инјекције?
Један од главних изазова јесте спречавање недостатака, као што су мехурићи или пруге, који су уочљивији код провидне пластике. Контрола окружења и параметара процеса обликовања кључна је за решавање ових проблема.
Како можете додати нитке у убризгавање обликоване пластичне компоненте?
Нити могу бити директно обликоване у делове или машинисане после молдирања. Нити за м› ијешање захтевају пажљив дизајн и прецизно инжењерство како би се обезбедили интегритет и функционалност нити.
Који фактори утичу на јачину и издржљивост јасних пластичних материјала у обликовању инјекције?
Избор материјала, конструкција дела и услови обликовања имају своју улогу. Присуство нечистоћа, концентрација напона и неодговарајући параметри обраде могу да наруше чврстоћу и трајност готовог дела.







