
Tolerancie pri vstrekovaní plastov určujú prípustné limity rozmerových odchýlok výliskov. Ich pochopenie a riadenie je kľúčové na zabezpečenie toho, aby diely spĺňali konštrukčné špecifikácie a fungovali podľa očakávania.
V tomto komplexnom sprievodcovi preskúmame faktory ovplyvňujúce tolerancie, význam ich presného dodržiavania a stratégie optimalizácie na dosiahnutie bezchybných plastových súčiastok.
Či už ste konštruktér, inžinier alebo výrobca, tento článok vám poskytne potrebné poznatky na zvládnutie zložitostí vstrekovania plastov a zlepšenie kvality a spoľahlivosti vašich produktov.
Čo sú tolerancie pri vstrekovaní plastov?
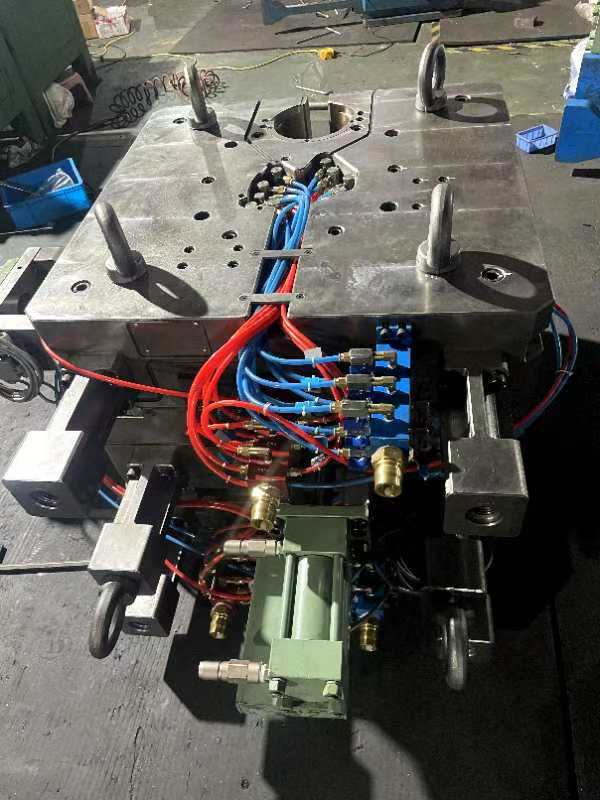
Tolerancie pri vstrekovaní plastov sa vyjadrujú hodnotami plus alebo mínus (±) v milimetroch alebo palcoch a určujú prípustnú odchýlku od menovitých rozmerov dielu. Sú kľúčové na zabezpečenie správneho lícovania a funkcie dielov, najmä pri montáži viacerých súčastí.
Existujú dva typy tolerancií: tolerancia obrábania a tolerancia živice.
Tolerancia obrábania označuje toleranciu samotného formovacieho nástroja. Vstrekovacie formy sa zvyčajne obrábajú na CNC strojoch s toleranciou +/- 0.003 inches (0.076 mm). Táto hodnota vyjadruje presnosť rozmerov dutiny formy.
Tolerancia živice označuje toleranciu hotového výlisku, ktorú ovplyvňujú vlastnosti materiálu a proces formovania. Tolerancia živice je vo všeobecnosti väčšia alebo rovná +/- 0.002 inches per inch (0.051 mm per mm).
Tieto dva typy tolerancií spoločne určujú celkovú rozmerovú presnosť dosiahnuteľnú pri vstrekovaných dieloch.
Skutočne dosiahnuteľné tolerancie sa môžu líšiť v závislosti od viacerých faktorov. Vo všeobecnosti je však pri nekritických aplikáciách typická tolerancia ±0.1 mm; pri aplikáciách vyžadujúcich užšie tolerancie (napríklad zdravotnícke diely) je to ±0.025 alebo menej.
Prečo sú tolerancie pri vstrekovaní plastov dôležité?
Mnohé odvetvia, napríklad automobilový, letecký a zdravotnícky priemysel, majú prísne požiadavky na tolerancie z dôvodu bezpečnosti a súladu s predpismi.
Tolerancie určujú, či do seba diely pri montáži správne zapadnú a budú fungovať podľa očakávania. Aj malé odchýlky môžu spôsobiť problémy s lícovaním, zarovnaním a funkčnosťou, najmä pri zložitých zostavách.
Čo ovplyvňuje tolerancie pri vstrekovaní plastov?
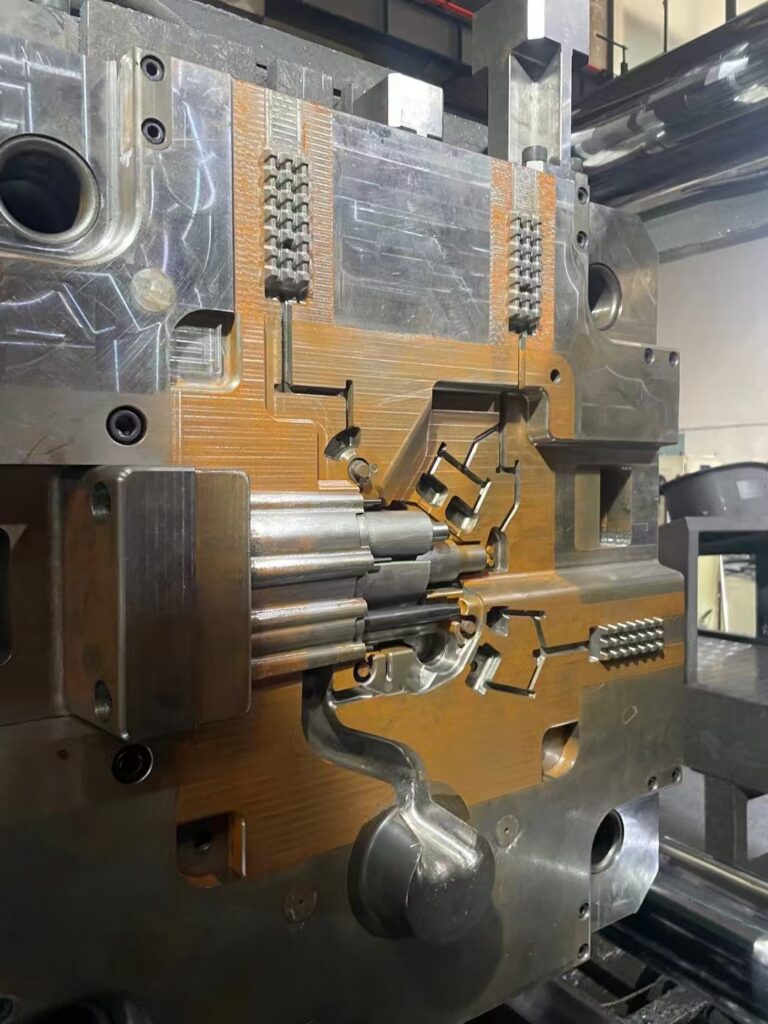
Tolerancie pri vstrekovaní plastov ovplyvňuje viacero faktorov, ktoré môžu meniť rozmerovú presnosť a konzistentnosť výliskov. Medzi hlavné faktory patria:
- Zmršťovanie: Rôzne materiály majú rôznu mieru zmršťovania, ktorá ovplyvňuje možnosť dosiahnuť úzke tolerancie. Kryštalické materiály sa v dôsledku fázových zmien počas chladenia zvyčajne zmršťujú viac než amorfné materiály. To ovplyvňuje objem aj rozmery hotového dielu.
- Deformácia: Pri chladení živice vo forme sa všetky diely zmršťujú. Diely s rovnomernou hrúbkou steny sa zvyčajne zmršťujú rovnomerne, čo pomáha predchádzať deformáciám a preliačinám. Naopak, diely s nerovnomernou hrúbkou steny chladnú a zmršťujú sa rôznou rýchlosťou, čo zvyšuje pravdepodobnosť deformácie spôsobenej konštrukciou.
- Tepelná rozťažnosť: Plasty majú vo všeobecnosti vysokú tepelnú rozťažnosť, ktorá môže pri kolísaní teploty spôsobovať zmeny rozmerov. Je to obzvlášť dôležité pri dieloch používaných v prostredí s teplotnými výkyvmi alebo spájaných s materiálmi, ako sú kovy.
- Konštrukcia dielu: Geometria, veľkosť a hrúbka steny výrazne ovplyvňujú riadenie tolerancií. Pri väčších dieloch alebo dieloch s hrubými časťami sa môže miera zmršťovania líšiť, čo sťažuje dodržanie úzkych tolerancií. Pomáha rovnomerná hrúbka steny a premyslené konštrukčné prvky.
- Zložitosť dielu: Zložité diely môžu ovplyvniť tok materiálu a konštrukciu nástroja, a tým aj možnosť dodržať úzke tolerancie. Na zabezpečenie konzistentnej kvality dielov je nevyhnutné správne riadiť vstrekovací tlak, viskozitu živice a čas plnenia formy.
- Nástroje: Konštrukcia a materiál formy, ako aj počet dutín ovplyvňujú dosiahnuteľné tolerancie. Na udržanie úzkych tolerancií je zásadné rovnomerné chladenie a ohrev. Viacdutinové alebo rodinné formy si vyžadujú dôkladný návrh a oporu, aby sa predišlo chybám spôsobeným kolísaním tlaku alebo teploty.
Ako obmedziť vplyv faktorov ovplyvňujúcich tolerancie pri vstrekovaní plastov
Vplyv faktorov ovplyvňujúcich tolerancie pri vstrekovaní plastov možno obmedziť viacerými stratégiami:
- Návrh s ohľadom na vyrobiteľnosť (DFM):
- Postupy DFM uplatňujte už v počiatočnej fáze návrhu formy, aby ste predvídali možné odchýlky a vyhli sa nákladným zmenám konštrukcie. Navrhujte diely s rovnomernou hrúbkou steny a vhodnými uhlami úkosu a zvážte umiestnenie prvkov, ako sú nálitky a rebrá, aby ste obmedzili deformácie a zmršťovanie.
- Výber materiálu:
- Vyberte materiály s mierou zmršťovania vhodnou pre danú aplikáciu. Zohľadnite tepelnú rozťažnosť a vzájomné pôsobenie rôznych materiálov, najmä pri zostavách z viacerých materiálov. Rozmery formy zväčšite tak, aby počítali so zmršťovaním materiálu.
- Nástroje:
- Navrhujte formy s presnými nástrojmi, aby ste zabezpečili konzistentné rozmery plastových dielov. Zahŕňa to optimalizáciu polohy vtokov na rovnomerné prúdenie materiálu, použitie chladiacich kanálov na rovnomerné chladenie a umiestnenie vyhadzovacích kolíkov tak, aby sa minimalizovali deformácie a povrchové chyby.
- Kontrola procesu:
- Zaveďte účinné riadenie procesu na kontrolu premenných, ako sú teplota, tlak a čas chladenia. Pomocou snímačov tieto parametre monitorujte v reálnom čase, aby ste ich mohli rýchlo upravovať a udržiavať konzistentné tolerancie.
- Rýchle prototypovanie a testovanie:
- Pred začatím plnohodnotnej výroby využite rýchle prototypovanie na testovanie a dolaďovanie návrhov. Umožňuje upraviť konštrukciu alebo proces a zlepšiť tolerancie aj kvalitu dielov.
Normy tolerancií pri vstrekovaní plastov
Tu je tabuľka vizualizujúca rozmerové tolerancie v milimetrov (mm):
| Materiál | Rozsah rozmerov | Bežná výrobná tolerancia | Presná tolerancia |
| ABS | 1 až 20 | ±0.100 | ±0.050 |
| 21 až 100 | ±0.150 | ±0.100 | |
| 101 až 160 | ±0.325 | ±0.100 | |
| Zmes ABS/PC | 1 až 20 | ±0.100 | ±0.050 |
| 21 až 100 | ±0.150 | ±0.100 | |
| GPS | 1 až 20 | ±0.075 | ±0.050 |
| 21 až 100 | ±0.150 | ±0.080 | |
| HDPE | 1 až 20 | ±0.125 | ±0.075 |
| 21 až 100 | ±0.170 | ±0.110 | |
| LDPE | 1 až 20 | ±0.125 | ±0.075 |
| 21 až 100 | ±0.170 | ±0.110 | |
| Mod PPO/PPE | 1 až 20 | ±0.100 | ±0.050 |
| 21 až 100 | ±0.150 | ±0.100 | |
| PRP | 1 až 20 | ±0.075 | ±0.030 |
| 21 až 100 | ±0.160 | ±0.130 | |
| PA 30% GF | 1 až 20 | ±0.060 | ±0.030 |
| 21 až 100 | ±0.120 | ±0.100 | |
| PBT 30% GF | 1 až 20 | ±0.060 | ±0.030 |
| 21 až 100 | ±0.120 | ±0.100 | |
| PC | 1 až 20 | ±0.060 | ±0.030 |
| 21 až 100 | ±0.120 | ±0.100 | |
| PC 20% sklo | 1 až 20 | ±0.050 | ±0.030 |
| 21 až 100 | ±0.100 | ±0.080 | |
| PMMA | 1 až 20 | ±0.075 | ±0.050 |
| 21 až 100 | ±0.120 | ±0.070 | |
| POM | 1 až 20 | ±0.075 | ±0.030 |
| 21 až 100 | ±0.160 | ±0.130 | |
| PP, 20% Mastenec | 1 až 20 | ±0.100 | ±0.050 |
| 21 až 100 | ±0.120 | ±0.100 | |
| PPO/OOU | 1 až 20 | ±0.080 | ±0.050 |
| 21 až 100 | ±0.100 | ±0.080 | |
| PPS, 30% GF | 1 až 20 | ±0.050 | ±0.050 |
| 21 až 100 | ±0.080 | ±0.080 | |
| SAN | 1 až 20 | ±0.080 | ±0.050 |
| 21 až 100 | ±0.100 | ±0.080 |
Nasledujúca tabuľka vizualizuje rozmery sústrednosti/rovnosti tolerancie (v mm)
| Materiál | Rozsah rozmerov | Bežná výrobná tolerancia | Presná tolerancia |
| ABS | do 100 | ±0.230 | ±0.130 |
| Zmes ABS/PC | do 100 | ±0.230 | ±0.130 |
| GPS | do 100 | ±0.250 | ±0.150 |
| HDPE | do 100 | ±0.250 | ±0.150 |
| LDPE | do 100 | ±0.250 | ±0.150 |
| PRP | do 100 | ±0.250 | ±0.150 |
| PA, 30% GF | do 100 | ±0.150 | ±0.100 |
| PBT, 30% GF | do 100 | ±0.150 | ±0.100 |
| PC | do 100 | ±0.130 | ±0.080 |
| PC, 20% GF | do 100 | ±0.130 | ±0.080 |
| PMMA | do 100 | ±0.250 | ±0.150 |
| POM | do 100 | ±0.250 | ±0.150 |
| PP | do 100 | ±0.250 | ±0.150 |
| PP, 20% Mastenec | do 100 | ±0.250 | ±0.150 |
| PPO/OOU | do 100 | ±0.230 | ±0.130 |
| PPS, 30% GF | do 100 | ±0.130 | ±0.080 |
| SAN | do 100 | ±0.230 | ±0.130 |
Rovnosť/rovnosť Tolerancie (mm)
| Materiál | Veľkosť funkcie | Bežná výrobná tolerancia | Jemná tolerancia |
| ABS | 0 a 100 mm | ±0.380 | ±0.250 |
| 101 a 160 mm | ±0.800 | ±0.500 | |
| Zmes ABS/PC | 0 a 100 mm | ±0.380 | ±0.250 |
| 101 a 160 mm | ±0.800 | ±0.500 | |
| PRP | 0 a 100 mm | ±0.300 | ±0.150 |
| 101 a 160 mm | ±0.500 | ±0.250 | |
| PA GF 30% | 0 a 100 mm | ±0.150 | ±0.080 |
| 101 a 160 mm | ±0.200 | ±0.100 | |
| POM | 0 a 100 mm | ±0.300 | ±0.150 |
| 101 a 160 mm | ±0.500 | ±0.250 | |
| PP | 0 a 100 mm | ±0.850 | ±0.500 |
| 101 a 160 mm | ±1.500 | ±0.850 | |
| SAN | 0 a 100 mm | ±0.380 | ±0.250 |
| 101 a 160 mm | ±0.800 | ±0.500 |
Hĺbky slepej diery Tolerancie (mm)
| Materiál | Hĺbkový rozsah | Bežná výrobná tolerancia | Jemná tolerancia |
| ABS | do 100 mm | ±0.200 | ±0.100 |
| Zmes ABS/PC | do 100 mm | ±0.200 | ±0.100 |
| PRP | do 100 mm | ±0.150 | ±0.080 |
| PA GF 30% | do 100 mm | ±0.100 | ±0.050 |
| POM | do 100 mm | ±0.150 | ±0.080 |
| PP | do 100 mm | ±0.250 | ±0.150 |
| SAN | do 100 mm | ±0.200 | ±0.100 |
Priemer otvoru Tolerancie (mm)
| Materiál | Rozsah priemerov | Bežná výrobná tolerancia | Jemná tolerancia |
| ABS | do 100 mm | ±0.100 | ±0.050 |
| Zmes ABS/PC | do 100 mm | ±0.100 | ±0.050 |
| PRP | do 100 mm | ±0.080 | ±0.040 |
| PA GF 30% | do 100 mm | ±0.050 | ±0.025 |
| POM | do 100 mm | ±0.080 | ±0.040 |
| PP | do 100 mm | ±0.120 | ±0.060 |
| SAN | do 100 mm | ±0.100 | ±0.050 |







