
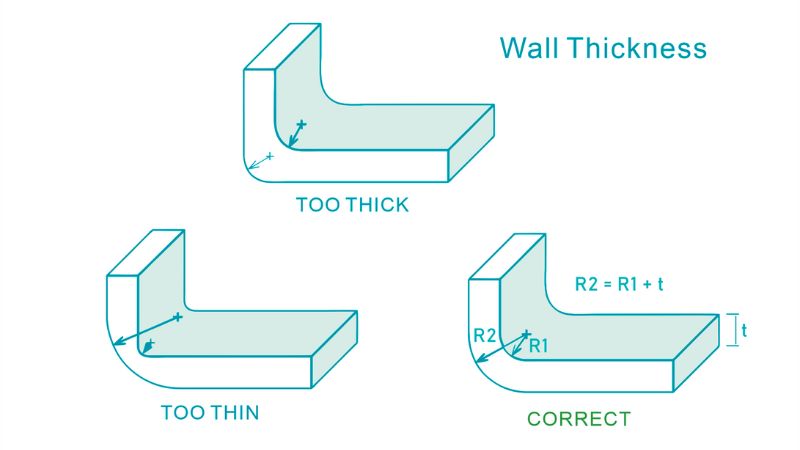
Tento sprievodca zahŕňa všetko podstatné, čo by mali konštruktéri, inžinieri a výrobcovia vedieť – od základov hrúbky steny až po špecifiká jednotlivých materiálov.
Tento komplexný sprievodca vysvetľuje význam správneho návrhu hrúbky steny pri vstrekovaní plastov a prináša osvedčené postupy, bežné výzvy aj riešenia na optimalizáciu výroby dielov.
Čo je hrúbka steny pri vstrekovaní plastov
Hrúbka steny je pri vstrekovaní plastov zásadným konštrukčným parametrom. Označuje hrúbku priečneho rezu vyrábaného plastového dielu.
Ide o jeden z najdôležitejších konštrukčných parametrov pri vstrekovaní, pretože výrazne ovplyvňuje vyrobiteľnosť, náklady, kvalitu a funkčnosť hotového dielu.
Čo ovplyvňuje hrúbku steny
Hrúbku steny pri vstrekovaní plastov ovplyvňujú dva hlavné faktory: plastový materiál a konštrukcia dielu.
- Veľkosť a tvar – väčšie časti zvyčajne vyžadujú hrubšie steny pre konštrukčnú integritu, zatiaľ čo menšie časti môžu mať tenšie steny. Komplexné tvary môžu potrebovať variabilné hrúbky.
- Plastový materiál – Rôzne plasty majú odlišné tokové vlastnosti a rýchlosti chladenia. Materiály s nižšou viskozitou alebo vyššou tekutosťou taveniny možno vo všeobecnosti použiť pri tenších stenách.
V nasledujúcej tabuľke si môžete overiť optimálnu hrúbku steny pre rôzne materiály:
| Materiál | Odporúčaný rozsah hrúbky steny |
| ABS | 0,045 – 0,140 v (1,14 – 3,56 mm) |
| Acetál (POM) | 0,030 – 0,120 v (0,76 – 3,05 mm) |
| Akryl (PMMA) | 0,025 – 0,500 v (0,64 – 12,7 mm) |
| Nylon (PA) | 0,030 – 0,115 v (0,76 – 2,92 mm) |
| Polykarbonát (PC) | 0,040 – 0,150 v (1,02 – 3,81 mm) |
| Polyetylén (PE) | 0.030 – 0.200 in (0.76 – 5.08 mm) |
| Polypropylén (PP) | 0,025 – 0,150 v (0,64 – 3,81 mm) |
| Polystyrén (PS) | 0,035 – 0,150 v (0,89 – 3,81 mm) |
Aké problémy spôsobuje hrúbka steny?
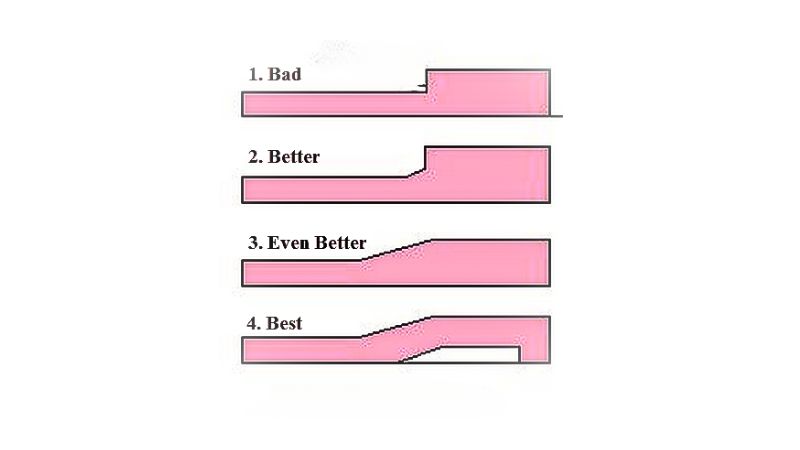
Nesprávna hrúbka steny pri vstrekovaní môže na hotovom výrobku spôsobiť viacero chýb:
| Závada | Príčina | Výsledok |
| Deformácia | Nerovnomerná hrúbka steny | Rôzne rýchlosti chladenia vedú k vnútornému namáhaniu, ktoré spôsobuje pokrivenie alebo krútenie. |
| Stopy po prepadnutí | Hrubejšie profily | Pomalé chladenie umožňuje povrchu potopiť sa dovnútra, čo vytvára malé priehlbiny |
| Prietokové potrubia | Odchýlky v hrúbke steny | Rôzne prietoky roztaveného plastu spôsobujú viditeľné pruhy alebo čiary na povrchu |
| Krátke zábery | Tenké až hrubé prechody | Predčasné chladenie zabraňuje úplnému naplneniu hrubších plôch |
| Prázdnoty | Hrubé profily | Uchytenie vzduchu alebo vákuové vrecká tvoria vnútornú pórovitosť |
| Jetting | Príliš tenké steny | Rýchly plastový tok spôsobuje hada podobné vzory na strane povrchu |
| Štrukturálna slabosť | Nekonzistentná hrúbka steny | Zhoršuje silu a integritu dielcov |
| Rozmerové nepresnosti | Variácie hrúbky | Nerovnomerné chladenie vedie k častiam, ktoré nespĺňajú špecifikované rozmery |
| Zvýšený vnútorný stres | Hrúbka stien | Rôzne miery chladenia vedú k vyššiemu vnútornému stresu |
| Poruchy povrchu | Nesprávna hrúbka steny | Spôsobuje povrchové nedokonalosti ako vlnenie alebo vlnenie |
Konštrukčné hľadiská na dosiahnutie rovnomernej hrúbky steny
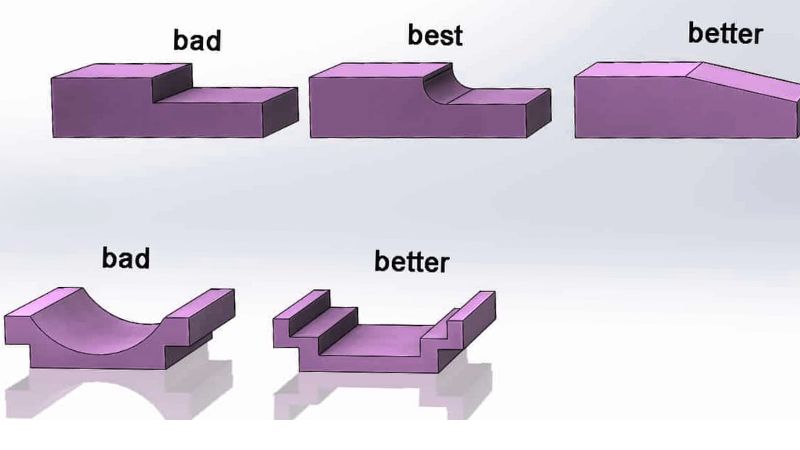
Analýza návrhu s ohľadom na vyrobiteľnosť (DFM) pomáha určiť optimálnu rovnomernú hrúbku, ktorá minimalizuje vnútorné pnutie a zlepšuje konzistentnosť.
Použitie uhlov úkosu na zlepšenie plnenia formy
Uhly úkosu sú neoddeliteľnou súčasťou konštrukcie vstrekovaných súčiastok, pretože uľahčujú vybratie hotového dielu z formy. Ich zahrnutie nie je iba osvedčeným postupom; je zásadné aj pre dosiahnutie rovnomernej hrúbky steny.
Odporúčaný vonkajší uhol úkosu 0.5-1.5 degrees a vnútorný uhol 0.5 degrees môžu výrazne zlepšiť plnenie formy.
Tieto malé uhly umožňujú plynulejší tok materiálu a bránia vzniku nerovnomernej hrúbky steny, ktorá býva často príčinou rôznych chýb dielu.
Riešenie vnútorného pnutia spôsobeného nerovnomernou hrúbkou steny
Rozdiely v hrúbke steny môžu počas chladenia a tuhnutia spôsobiť vnútorné pnutie v diele. Hrubšie časti chladnú pomalšie, čo vedie k rozdielnemu zmršťovaniu a môže spôsobiť prehnutie alebo deformáciu dielu.
Rovnomerná hrúbka celého kusu je nevyhnutná na rovnomerné rozloženie týchto stresov a odvrátenie potenciálnych problémov s kvalitou.
Pri konštrukcii dielov treba zohľadniť rizikové oblasti a navrhnúť rovnomernú hrúbku steny, aby sa obmedzil vznik vnútorného pnutia.
Odporúčaná hrúbka – minimálna
Minimálna hrúbka steny závisí od použitého plastového materiálu a veľkosti či zložitosti dielu.
Vo všeobecnosti:
Pri malých dieloch a efektívnej veľkoobjemovej výrobe sa odporúča minimálna hrúbka steny 0.025-0.030 in (0.64-0.76 mm).
Pre väčšie časti sa odporúča minimálne 0,040-0.050 v (1,0-1,3 mm).
Praktická minimálna hrúbka steny pri konvenčnom vstrekovaní plastov sa pohybuje od 0.030-0.040 in (0.76-1.0 mm).
V niektorých špecializovaných aplikáciách vstrekovania tenkostenných dielov možno dosiahnuť hrúbku steny iba 0.010 in (0.25 mm), vyžaduje si to však vysoký tlak a obmedzuje veľkosť dielu.
Odporúčaná hrúbka – maximálna
Pri vstrekovaní plastov sa treba podľa možností vyhnúť príliš hrubým stenám, pretože môžu spôsobovať chyby a znižovať efektívnosť.
Všeobecné usmernenia sú:
Väčšina vstrekovaných dielov má maximálnu hrúbku steny 0.125-0.250 in (3.2-6.4 mm).
Pri stenách hrubších než 0.250 in (6.4 mm) hrozí vyššie riziko preliačin, dutín, zvyškového pnutia a deformácií.
V niektorých špecializovaných aplikáciách sú hrúbky stien až 4,5 v (114 mm) možné, ale vyžadujú veľmi dlhé cykly.
Ako osvedčený postup na zabezpečenie efektívnosti a kvality sa pri väčšine dielov odporúča maximálna hrúbka steny 0.125-0.160 in (3.2-4.0 mm).
Ako riešiť problémy s hrúbkou steny výliskov
Riešenie hrubých stien vstrekovaných dielov
Na obmedzenie tohto problému sa odporúča zvoliť hrúbku steny, ktorá umožňuje rýchle chladenie a zároveň zabezpečuje dostatočnú pevnosť. Napríklad pri materiáli PA6 a hrúbke 8mm trvá celý cyklus vstrekovania približne 93 seconds, pričom chladenie zaberie asi 70 seconds.
Na riešenie dlhších cyklov spôsobených hrubšími stenami môže pomôcť technika nazývaná odľahčenie jadra. Vytvára duté úseky v hrubej stene bez narušenia celistvosti alebo pevnosti dielu.
Ako zvládnuť tenké steny bez kompromisu časti rýdzosti
Konštruktérom výrobkov sa odporúča navrhovať diely s najmenšou možnou hrúbkou steny bez narušenia ich celistvosti.
Dizajn hrnčiarskej steny si vyžaduje dôkladné pochopenie vlastností toku materiálu, aby sa zabránilo chybám.
Tenkostenné diely možno podoprieť a zlepšiť ich vyrobiteľnosť faktormi, ako sú vstrekovací tlak a teplota formy, či konštrukčnými prvkami, napríklad rebrami alebo výstuhami. Tým sa znižuje riziko deformácií, preliačin a bublín.







